 EN

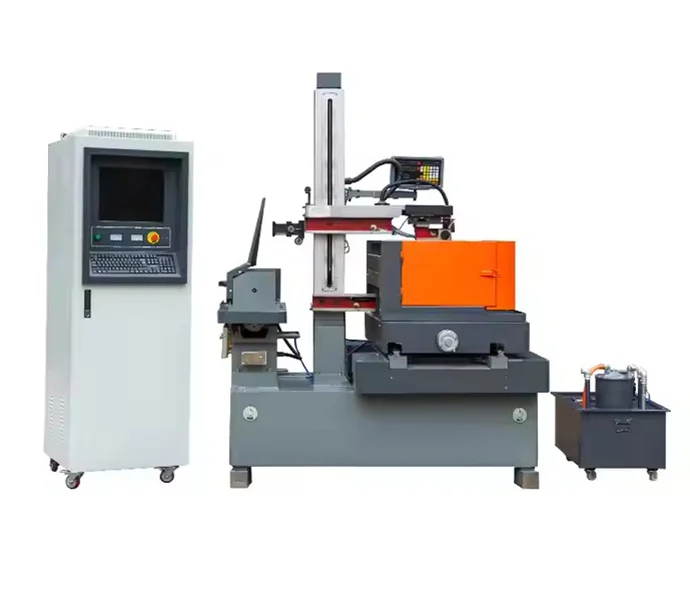
Otimizar os parâmetros principais da máquina de erosão por faísca EDM para eficiência energética
Ajustar com precisão as configurações operacionais é a maneira mais rápida e de menor custo para reduzir o consumo de energia durante a erosão por faísca. Uma máquina de erosão por faísca EDM converte uma parcela significativa da potência de entrada em calor e desgaste do eletrodo; pequenos ajustes no comportamento da descarga e na gestão do tempo ocioso frequentemente geram economias de energia de 10–20% sem alterar o hardware existente. As duas alavancas com maior impacto são o controle da energia da faísca e a eliminação da potência ociosa.
Reduzir a corrente de descarga e a duração do pulso mantendo a taxa de remoção de material
A energia da faísca é diretamente proporcional ao produto da corrente de descarga e do tempo de pulso ligado. Reduzir qualquer um desses fatores diminui a energia térmica por faísca — reduzindo o volume da cratera e a quantidade de material removido por pulso. Para manter a taxa-alvo de remoção de material (MRR), os operadores podem compensar aumentando a frequência das faíscas, ao mesmo tempo que utilizam pulsos mais curtos e de menor corrente. Por exemplo, reduzir a corrente de pico de 30 A para 20 A e o tempo de pulso ligado de 100 µs para 60 µs reduz a energia por descarga em quase 60%; dobrar a frequência das faíscas pode manter a MRR dentro de 5–10% do valor de referência. Essa abordagem exige resposta servo rápida e controle preciso do entreferro, pois descargas mais frequentes e de menor energia exigem maior estabilidade do entreferro. Os operadores devem reduzir gradualmente a corrente e a largura do pulso, validar a MRR com um corte de teste breve e ajustar o tempo desligado para preservar a corrente média. Na prática, a transição de parâmetros de desbaste para parâmetros de semi-acabamento — por exemplo, reduzir a corrente de pico em 25% — frequentemente mantém uma produtividade aceitável, ao mesmo tempo que reduz o consumo de energia em 15–20%. Documentar cada experimento (corrente, largura do pulso, frequência, MRR medida) permite replicação consistente entre diferentes trabalhos.
Ajuste fino do intervalo de faísca e do ciclo de trabalho para eliminar o desperdício de energia em marcha lenta
O tempo ocioso entre as descargas é um dreno oculto de energia — mesmo quando nenhuma faísca se forma, a fonte de alimentação, os motores servo e a bomba dielétrica consomem uma carga básica. Minimizar o tempo não produtivo no ciclo de trabalho (tempo de pulso ligado ÷ tempo total do ciclo) reduz diretamente o total de kWh por peça. Um intervalo de faísca maior aumenta o tempo desligado necessário para a expulsão de resíduos, mas um intervalo excessivo também eleva a demanda de fluxo dielétrico e o tempo de permanência. Manter o menor estável afastamento — normalmente de 10 a 50 µm, conforme o tamanho do eletrodo — reduz o tempo ocioso e aumenta o ciclo útil efetivo sem risco de arco. Afastamentos bem controlados permitem ciclos úteis de 80–90 % durante a usinagem grossa e de 60–70 % durante o acabamento, em vez de valores-padrão ineficientes próximos de 50 %. Sistemas adaptativos de controle de afastamento, ligados à realimentação em tempo real da tensão, mantêm dinamicamente o afastamento mínimo viável — reduzindo a energia consumida pela bombagem do dielétrico e comprimindo a sequência de faíscas. Em uma máquina de eletroerosão por imersão de 20 A, elevar o ciclo útil de 50 % para 75 % pode reduzir o consumo de energia em marcha lenta em cerca de um terço, sem alterar o tempo real de erosão por faísca. Combine isso com uma estratégia direcionada de redução de tempo de espera: monitore a condição do fluido de usinagem já utilizado, aplique a limpeza por pulsação apenas quando for observado acúmulo de resíduos e evite a superlimpeza, que exige energia excessiva da bomba. Esses pequenos e constantes aprimoramentos geram economias mensuráveis de energia sem necessidade de alterações nas ferramentas.
Atualizar subsistemas de máquinas de eletroerosão por faísca com tecnologia de economia de energia
A modernização dos sistemas auxiliares oferece um dos caminhos mais rápidos para reduzir o consumo total de energia em uma máquina de erosão por faísca EDM. Embora a otimização de parâmetros tenha como alvo o intervalo de faísca, as atualizações de subsistemas abordam perdas parasitárias que ocorrem 100% do tempo em que a máquina está ligada.
Sistemas Inteligentes de Refrigeração Habilitados para IoT com Controlo Adaptativo do Fluxo do Dielétrico
Máquinas EDM padrão frequentemente operam refrigeradores e bombas dielétricos em velocidade fixa—independentemente da carga térmica real. Um sistema inteligente de refrigeração habilitado para IoT transforma esse consumo constante em um processo sob demanda. Sensores térmicos no reservatório dielétrico, na lacuna de faísca e nos dissipadores de calor do gerador fornecem dados em tempo real a um controlador, que ajusta a velocidade do compressor do refrigerador e o fluxo da bomba dielétrica para corresponder exatamente às necessidades específicas de refrigeração. Durante o desbaste em alta amperagem, o fluxo e a refrigeração aumentam; durante o acabamento de baixa tensão, reduzem-se significativamente. Isso elimina o desperdício de energia causado pela super-refrigeração. Fabricantes que integram tais sistemas relatam até 30% de redução no consumo energético relacionado à refrigeração—diminuindo o consumo total do EDM sem afetar a qualidade das peças.
Fontes de alimentação CNC de alta eficiência e recuperação regenerativa de energia em eixos servo
A conversão elétrica da energia da rede para pulsos de faísca de alta frequência é, por natureza, ineficiente em máquinas mais antigas. A atualização de uma fonte de alimentação CNC moderna e de alta eficiência baseada em semicondutores de carbeto de silício (SiC) reduz drasticamente as perdas térmicas: unidades SiC alcançam até 96% de eficiência de conversão, comparadas a 85–90% em fontes convencionais baseadas em silício — o que significa que uma maior fração da potência de entrada se transforma em energia útil de faísca. Uma segunda grande fonte de desperdício reside no sistema servo. Em acionamentos convencionais, a energia cinética proveniente da desaceleração de saltos de eletrodo em alta velocidade é dissipada como calor através de resistores de frenagem. Um módulo regenerativo de recuperação de energia capta essa energia, converte-a novamente em eletricidade e injeta-a no barramento CC interno da máquina — alimentando a próxima aceleração ou a manutenção de posição. Isso evita a perda total de energia durante movimentos rápidos dos eixos, reduzindo mensuravelmente o consumo líquido de potência do sistema servo em operações intensivas em saltos.
Escolher Materiais do Eletrodo e do Dielétrico que Reduzam a Demanda Total de Energia da Máquina de Erosão por Faísca EDM
A seleção de materiais afeta diretamente o perfil energético da máquina de erosão por faísca EDM. Embora os fluidos dielétricos influenciem a limpeza e o isolamento, o material do eletrodo rege a condução térmica, a resistência ao desgaste e a dinâmica da erosão — determinando, em última instância, o consumo de energia por unidade de material removido.
Eletrodos de Cobre-Tungstênio versus Grafite: Energia por mm³ Removido Comparada
Os eletrodos de grafite normalmente fornecem menor energia por milímetro cúbico removido em usinagens de desbaste devido à sua elevada resistência térmica, o que permite correntes de pico mais altas com desgaste mínimo. Sua microestrutura autorregenerativa também reduz o risco de queima e retrabalho secundário. O cobre-tungstênio, por outro lado, destaca-se em acabamentos de alta precisão: sua excepcional resistência à erosão mantém tolerâncias rigorosas durante longos ciclos, eliminando a necessidade de reusinar formas de eletrodo desgastadas. Ao evitar passes redundantes de erosão por faísca, o Cu-W pode reduzir a energia total do trabalho — mesmo que sua energia por pulso seja maior. A estratégia mais eficiente energeticamente alinha as propriedades do material à fase de usinagem: grafite para remoção maciça de material e cobre-tungstênio para cavidades finais — garantindo que a potência do gerador se converta diretamente em volume da peça acabada, não em estresse térmico desperdiçado ou consumo de eletrodo.
Monitorar e modelar o consumo energético em tempo real ao longo do fluxo de trabalho da máquina de erosão por faísca EDM
Incorporar o monitoramento em tempo real do consumo de energia no fluxo de trabalho de EDM permite que os fabricantes identifiquem com precisão os pontos exatos de maior consumo energético em cada fase — desbaste, acabamento e lavagem. A instalação de medidores de potência ao nível da máquina fornece dados detalhados que revelam ineficiências, como tempos ociosos prolongados ou configurações de pulso subótimas. Esses dados alimentam um modelo leve de aprendizado de máquina treinado com a assinatura energética de cada operação. O modelo, então, recomenda ajustes nos parâmetros — por exemplo, reduzir a duração dos pulsos ou modular o fluxo do dielétrico — sem comprometer a qualidade das peças. Implantações reais desses projetos de modernização com IoT demonstraram reduções mensuráveis no consumo de kWh por peça após a implementação de um controle adaptativo baseado em dados energéticos em tempo real. Painéis de controle em tempo real também apoiam metas internas de redução de emissões de carbono e simplificam a elaboração de relatórios de sustentabilidade. Em última análise, esse ciclo orientado por dados transforma a gestão energética de uma auditoria periódica em um processo contínuo e auto-otimizável — reduzindo custos operacionais e prolongando a vida útil de componentes críticos.
Perguntas frequentes
Como reduzir a corrente de descarga e a duração do pulso pode economizar energia?
Reduzir a corrente de descarga e a duração do pulso diminui a energia térmica por faísca, resultando em menor volume de cratera e menor consumo energético por pulso, mantendo ainda assim as taxas de remoção de material com aumento da frequência de faíscas.
Qual é o papel do ajuste do entreferro de faísca na eficiência energética?
Manter um entreferro de faísca otimizado minimiza os tempos ociosos de repouso e melhora o ciclo de trabalho, reduzindo diretamente o consumo de energia em ociosidade e o uso total de energia.
Qual é a vantagem dos sistemas inteligentes de refrigeração habilitados para IoT?
Sistemas inteligentes de refrigeração habilitados para IoT ajustam o fluxo e a refrigeração com base nas necessidades reais da máquina em tempo real, reduzindo significativamente o desperdício de energia e aumentando a eficiência geral.
Por que devo considerar atualizar para fontes de alimentação de alta eficiência em minha máquina EDM?
Atualizar para fontes de alimentação CNC de alta eficiência baseadas em carbeto de silício melhora a eficiência de conversão de energia e reduz perdas térmicas em comparação com sistemas mais antigos.
Como o monitoramento em tempo real da energia melhora a eficiência do EDM?
O monitoramento em tempo real da energia identifica ineficiências durante a operação. Modelos de aprendizado de máquina baseados em dados energéticos podem recomendar estratégias de otimização, aumentando a economia de energia sem comprometer a qualidade das peças.
Sumário
- Otimizar os parâmetros principais da máquina de erosão por faísca EDM para eficiência energética
- Atualizar subsistemas de máquinas de eletroerosão por faísca com tecnologia de economia de energia
- Escolher Materiais do Eletrodo e do Dielétrico que Reduzam a Demanda Total de Energia da Máquina de Erosão por Faísca EDM
- Monitorar e modelar o consumo energético em tempo real ao longo do fluxo de trabalho da máquina de erosão por faísca EDM
- Perguntas frequentes



