 EN

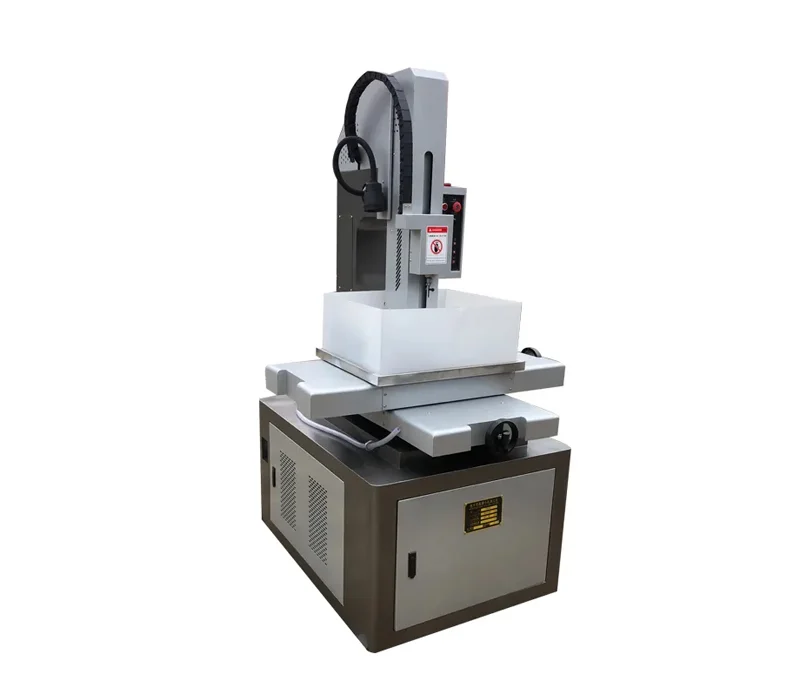
Dlaczego zarządzanie temperaturą ogranicza czas pracy maszyny do wiercenia EDM
Maszyna do wiercenia EDM usuwa materiał, przekształcając energię elektryczną w intensywne, lokalne ciepło — temperatura iskry osiąga 8 000–12 000 °C, natychmiast topiąc i parując obrabiany przedmiot. Ten proces termiczny jest wydajny jedynie wtedy, gdy ciecz dielektryczna szybko odprowadza ciepło i odpady z obszaru iskry. Jeśli chłodzenie słabnie, temperatura cieczy rośnie, jej właściwości izolacyjne się pogarszają, a ryzyko niestabilnego łuku prądu stałego wzrasta. Skutkami są przyspieszone zużycie elektrody, odchylenia wymiarowe oraz niedoskonałości powierzchniowe. Aby to skompensować, maszyna musi często przerywać pracę, aby ciecz dielektryczna ochłodziła się lub operator dokonał ponownej kalibracji. Nawet odchylenie temperatury chłodziwa o ±1 °C wystarcza, by zmienić dynamikę obszaru iskry na tyle, że spadnie dokładność obróbki i wystąpią nieplanowane przestoje. W trakcie jednej zmiany takie przerwy wywołane ciepłem zwykle zmniejszają rzeczywisty czas cięcia o 15–30 %, co obniża produktywność i podnosi koszt pojedynczej części. Bez precyzyjnej, ciągłej kontroli temperatury maszyna EDM do wiercenia nie może przeprowadzać długotrwałych, bezobsługowych cykli — zarządzanie ciepłem stanowi więc największy wąskie gardło ograniczające czas pracy.
Ulepszenia obiegu chłodziwa o wysokiej wydajności dla maszyn do wiercenia EDM
Skuteczne zarządzanie temperaturą stanowi podstawę wydłużania czasu ciągłej pracy maszyny do wiercenia EDM. Dwa kluczowe ulepszenia — precyzyjne, zamknięte układy chłodzenia i systemy obiegu z dwoma pompami — działają razem, eliminując przestoje spowodowane nagrzewaniem się oraz zapewniając stabilną wydajność dielektryczną.
Precyzyjne, zamknięte układy chłodzenia ze stabilnością ±0,3 °C zapewniające stałą wydajność dielektryczną
Fluktuacje temperatury dielektryka powodują rozszerzanie termiczne elektrody i przedmiotu obrabianego, co bezpośrednio pogarsza dokładność pozycjonowania. Chłodnica z obiegiem zamkniętym aktywnie usuwa ciepło procesowe i ponownie cyrkuluje ciecz przy stałej temperaturze utrzymywanej w zakresie ±0,3 °C od wartości zadanej. Tak ścisła kontrola zapobiega przesunięciom oporności w szczelinie iskrowej, które przyspieszają zużycie elektrody. Wydajne sprężarki oraz zaawansowana regulacja PID zapewniają szybką reakcję na nagłe obciążenia cieplne, utrzymując stałe właściwości izolacyjne cieczy przez wiele godzin. Stała lepkość gwarantuje również jednolite ciśnienie płukania, poprawiając usuwanie odpadów ze strefy cięcia. Efektem jest znacznie mniejsza liczba przerw spowodowanych alarmami przegrzania lub przebiciami dielektryka. Firmy, które wprowadziły takie chłodnice, regularnie zgłaszają zwiększenie trwałości elektrod o 12–15% oraz dodatkowe dwie do trzech godzin pracy bezobsługowej na zmianę, szczególnie podczas wiercenia głębokich otworów o małej średnicy w stopach specjalnych.
Dwupompowe systemy obiegu umożliwiające jednoczesne szybkie przepłukiwanie i stabilne chłodzenie przez zanurzenie
Projekt z jednym pompą wymusza kompromis między intensywnym przemywaniem a delikatnym chłodzeniem przez zanurzenie. System z dwiema pompami eliminuje to wąskie gardło. Jedna pompa dostarcza strumieni dielektrycznego pod wysokim ciśnieniem bezpośrednio do otworu, aby usunąć wióry i cząstki erozyjne, podczas gdy druga pompa utrzymuje przepływ cieczy chłodzącej o niskiej turbulencji wokół przedmiotu obrabianego. Oddzielne obwody pozwalają operatorom dostosowywać ciśnienie przemywania do głębokich lub wąskich otworów bez zakłócania obwodu chłodzenia. To jednoczesne działanie zapobiega powstawaniu gorących miejsc, które mogłyby zdeformować detal lub spowodować lokalną parowanie dielektryka, a zduplikowana konfiguracja umożliwia ograniczoną pracę w przypadku awarii jednej z pomp. Doświadczenia z praktyki pokazują, że układy z dwiema pompami zwiększają czas nieprzerwanego wiercenia nawet o 20% przy trudnych materiałach, takich jak Inconel i tytan. Łącznie te ulepszenia obiegu tworzą solidną podstawę termiczną, która bezpośrednio zwiększa dzienne przepustowości każdej maszyny do wiercenia EDM.
Inteligentna adaptacyjna kontrola chłodzenia w nowoczesnych maszynach do wiercenia EDM
Rzeczywiste monitorowanie temperatury w czasie rzeczywistym przy użyciu wbudowanych czujników PT100 oraz pętli zwrotnych podczerwieni (IR)
Ciągłe mapowanie temperatury stanowi obecnie podstawę stabilnej pracy maszyny do wiercenia EDM. Wbudowane detektory temperatury oporowe (RTD) typu PT100 monitorują ciecz dielektryczną, przedmiot obrabiany oraz trzpień elektrody z odpowiedzią w skali milisekund. Te przewodowe czujniki są połączone z pętlami zwrotnymi podczerwieni (IR), które skanują obszar szczeliny iskrowej w celu wykrycia nieregularnego rozkładu ciepła. Gdy pojawia się gorące miejsce, jednostka sterująca natychmiast dostosowuje przepływ chłodziwa lub zawiesza cykl. To połączenie dwóch typów czujników zapobiega dryfowi termicznemu jeszcze przed jego wpływowaniem na deformację elektrody lub rozszerzeniem się przedmiotu obrabianego poza dopuszczalne tolerancje. Efektem jest stała rezystancja szczeliny iskrowej oraz znacznie mniejsza liczba nieplanowanych przerw w pracy. Operatorzy zgłaszają, że nadzór termiczny w czasie rzeczywistym eliminuje tradycyjne zgadywanie, utrzymując temperaturę cieczy dielektrycznej w zakresie ±0,3°C i wydłużając okna ciągłego wiercenia nawet o 40% w porównaniu do ręcznych regulacji przepływu chłodziwa.
Modulacja przepływu chłodziwa sterowana sztuczną inteligencją na podstawie szybkości zużycia elektrody i oporu szczeliny iskrowej
Adaptacyjne algorytmy interpretują teraz subtelne zmiany oporu szczeliny iskrowej oraz szybkości zużycia elektrody, aby regulować dopływ chłodziwa. W miarę erozji elektrody jej skuteczna długość się skraca, co zmienia sygnaturę elektryczną. Model uczenia maszynowego, wytrenowany na danych historycznych cykli obróbkowych, koreluje te zmiany z optymalną prędkością przepływu chłodziwa. System w czasie rzeczywistym zmienia wówczas prędkość pompy i orientację dyszy, zwiększając przepływ przy gwałtownym wzroście oporu szczeliny — co wskazuje na nagromadzenie się odpadów — oraz łagodząc go podczas stabilnego procesu wiercenia. Ta predykcyjna regulacja zapobiega mikroiskrom i wtrąceniom termicznym na powierzchni elektrody. Po wywierceniu tysięcy otworów sztuczna inteligencja doskonali swoją strategię, zmniejszając średnie zużycie elektrody o 15–20% oraz niemal o połowę skracając czas przestoju spowodowanego usterkami związанныmi z chłodzeniem. Taka autonomiczna kontrola temperatury umożliwia nowoczesnemu frezarowi EDM do wiercenia pracę bez nadzoru w trakcie zmian nocnych, bezpośrednio zwiększając wydajność bez utraty precyzji.
Często zadawane pytania
Dlaczego zarządzanie temperaturą jest ważne dla maszyn do wiercenia EDM?
Zarządzanie temperaturą jest kluczowe, ponieważ zapewnia stabilną pracę, zapobiega niedokładnościom wymiarowym oraz zmniejsza zużycie elektrod i nieplanowane przestoje spowodowane przegrzewaniem.
Jakie są korzyści z zastosowania precyzyjnych chłodnic cyklu zamkniętego?
Precyzyjne chłodnice cyklu zamkniętego zapewniają ścisłą kontrolę temperatury (±0,3 °C), poprawiając dokładność pozycjonowania, trwałość elektrod oraz czas ciągłego wiercenia.
W jaki sposób układy obiegowe z dwoma pompami poprawiają wydajność EDM?
Układy z dwoma pompami umożliwiają jednoczesne wysokociśnieniowe płukanie i chłodzenie o niskiej turbulencji, zapobiegając powstawaniu gorących stref, zwiększając skuteczność chłodzenia oraz gwarantując nieprzerwaną pracę.
Jaką rolę odgrywa sztuczna inteligencja w nowoczesnych maszynach EDM?
Sztuczna inteligencja dostosowuje przepływ chłodziwa na podstawie analizy w czasie rzeczywistym zużycia elektrody i oporu szczeliny iskrowej, optymalizując zarządzanie temperaturą, ograniczając zużycie elektrod oraz minimalizując przestoje.
Jakie czujniki są stosowane do monitorowania temperatury w czasie rzeczywistym?
Zastosowano wbudowane czujniki temperatury oporowe PT100 oraz pętle sprzężenia zwrotnego podczerwieni do skutecznego monitorowania i zarządzania różnicami temperatur w maszynach EDM.
Spis treści
- Dlaczego zarządzanie temperaturą ogranicza czas pracy maszyny do wiercenia EDM
- Ulepszenia obiegu chłodziwa o wysokiej wydajności dla maszyn do wiercenia EDM
- Inteligentna adaptacyjna kontrola chłodzenia w nowoczesnych maszynach do wiercenia EDM
-
Często zadawane pytania
- Dlaczego zarządzanie temperaturą jest ważne dla maszyn do wiercenia EDM?
- Jakie są korzyści z zastosowania precyzyjnych chłodnic cyklu zamkniętego?
- W jaki sposób układy obiegowe z dwoma pompami poprawiają wydajność EDM?
- Jaką rolę odgrywa sztuczna inteligencja w nowoczesnych maszynach EDM?
- Jakie czujniki są stosowane do monitorowania temperatury w czasie rzeczywistym?



