 EN

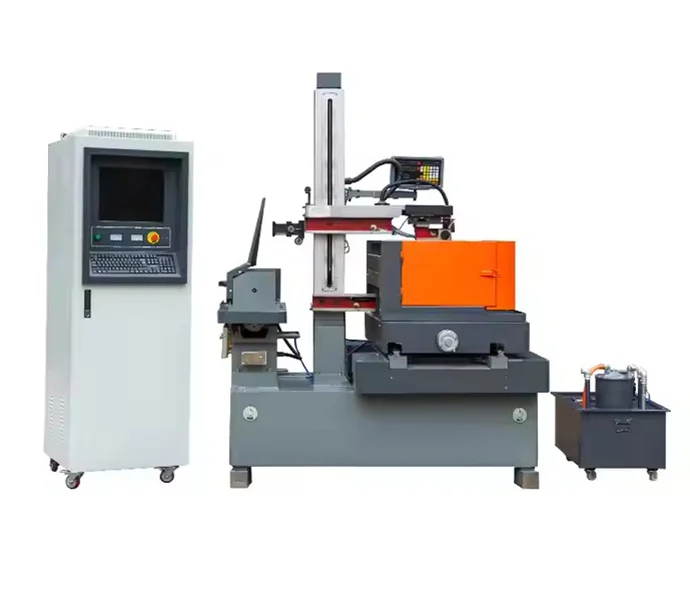
Optymalizacja podstawowych parametrów maszyny EDM do erozji iskrowej w celu zwiększenia efektywności energetycznej
Precyzyjne dostosowywanie ustawień roboczych to najszybszy i najtańszy sposób zmniejszenia zużycia energii podczas erozji iskrowej. Maszyna EDM do erozji iskrowej przekształca znaczną część pobieranej mocy w ciepło oraz zużycie elektrody; niewielkie korekty zachowania wyładowania i zarządzania czasem postoju często pozwalają oszczędzić 10–20% energii bez konieczności modyfikacji istniejącego sprzętu. Dwa najskuteczniejsze środki to kontrola energii iskry oraz eliminacja mocy w stanie postoju.
Zmniejszenie prądu wyładowania i czasu trwania impulsu przy zachowaniu stałej szybkości usuwania materiału
Energia iskry jest wprost proporcjonalna do iloczynu prądu wyładowania i czasu trwania impulsu. Obniżenie któregoś z tych parametrów zmniejsza energię cieplną przypadającą na pojedynczą iskrę – co prowadzi do zmniejszenia objętości krateru oraz ilości usuniętego materiału na jeden impuls. Aby utrzymać docelową szybkość usuwania materiału (MRR), operatorzy mogą kompensować tę zmianę poprzez zwiększenie częstotliwości iskrzenia przy jednoczesnym stosowaniu krótszych impulsów o niższym prądzie. Na przykład zmniejszenie prądu szczytowego z 30 A do 20 A oraz czasu trwania impulsu z 100 µs do 60 µs obniża energię przypadającą na jedno wyładowanie o niemal 60%; podwojenie częstotliwości iskrzenia pozwala zachować MRR na poziomie od 5% do 10% wartości wyjściowej. Takie podejście wymaga szybkiej odpowiedzi serwonapędu oraz precyzyjnej kontroli odstępu elektrod, ponieważ częstsze, ale o niższej energii wyładowania wymagają większej stabilności odstępu iskrowego. Operatorzy powinni stopniowo obniżać prąd i szerokość impulsu, zweryfikować MRR za pomocą krótkiego testowego cięcia oraz dostosować czas przerwy, aby zachować stałą wartość średniego prądu. W praktyce przejście od parametrów obróbki wstępnej do parametrów półwykończeniowych – np. zmniejszenie prądu szczytowego o 25% – często pozwala utrzymać akceptowalną wydajność przy jednoczesnym ograniczeniu zużycia energii o 15–20%. Dokumentowanie każdej próby (prąd, szerokość impulsu, częstotliwość, zmierzona wartość MRR) umożliwia spójne powtarzanie ustawień w kolejnych zadaniach.
Dokładnie dostosuj odstęp iskrowy i cykl pracy, aby wyeliminować marnowanie energii w stanie postoju
Czas postoju między wyładowaniami to ukryte zużycie energii — nawet wtedy, gdy nie powstaje iskra, zasilacz, serwosilniki i pompa dielektryczna pobierają moc podstawową. Zmniejszanie czasu nieprodukcyjnego w cyklu pracy (czas włączenia impulsu ÷ całkowity czas cyklu) bezpośrednio obniża całkowite zużycie kWh na detal. Szeroki odstęp iskrowy zwiększa wymagany czas wyłączenia do usuwania odpadów, ale nadmierny odstęp zwiększa również zapotrzebowanie na przepływ dielektryka i czas postoju. Zachowanie najmniejszego stabilne przerwa — zwykle 10–50 µm, w zależności od rozmiaru elektrody — skraca czas przerwy i zwiększa efektywny cykl pracy bez ryzyka łuku elektrycznego. Precyzyjnie kontrolowane przerwy pozwalają na osiągnięcie cyklu pracy 80–90% podczas obróbki śródwstępnej i 60–70% podczas obróbki wykończeniowej, w przeciwieństwie do nieefektywnych ustawień domyślnych zbliżonych do 50%. Systemy adaptacyjnej kontroli przerwy, połączone z natychmiastową informacją zwrotną o napięciu, dynamicznie utrzymują minimalną możliwą przerwę — zmniejszając energię zużywaną na pompowanie dielektryka i skracając ciąg iskier. W maszynie do elektroerozyjnego frezowania z prądem 20 A zwiększenie cyklu pracy z 50% do 75% może obniżyć zużycie mocy w stanie postoju o około jedną trzecią, bez zmiany rzeczywistego czasu erozji iskrowej. Połącz to z celowaną strategią redukcji czasu postoju: monitoruj stan zużytego medium chłodzącego, stosuj przerywane pompowanie wyłącznie w przypadku zaobserwowanego gromadzenia się odpadów i unikaj nadmiernego pompowania, które wymaga dodatkowej energii dla pomp. Te niewielkie, ale spójne usprawnienia zapewniają mierzalne oszczędności energii bez konieczności zmiany narzędzi.
Zmodernizuj podsystemy maszyny do elektroerozyjnego frezowania z wykorzystaniem technologii oszczędzającej energię
Modernizacja systemów pomocniczych stanowi jedną z najszybszych ścieżek zmniejszania całkowitego zużycia energii na maszynie do elektroerozyjnego obróbki iskrowej (EDM). Choć optymalizacja parametrów skupia się na szczelinie iskrowej, ulepszenia podsystemów eliminują straty poboczne występujące przez 100% czasu, w którym maszyna jest włączona.
Inteligentne systemy chłodzenia wspierane przez IoT oraz adaptacyjną kontrolę przepływu dielektryka
Standardowe maszyny EDM często uruchamiają chłodnice dielektryczne i pompy z prędkością stałą — niezależnie od rzeczywistego obciążenia termicznego. Inteligentny system chłodzenia z obsługą IoT przekształca ten stały pobór energii w proces na żądanie. Czujniki termiczne umieszczone w zbiorniku dielektrycznym, w szczelinie iskrowej oraz na radiatorach generatora przesyłają dane w czasie rzeczywistym do kontrolera, który dostosowuje prędkość sprężarki chłodnicy i przepływ dielektryka przez pompę zgodnie z dokładnymi wymaganiami chłodzenia. Podczas intensywnego frezowania przy wysokim natężeniu prądu przepływ i chłodzenie są zwiększane; podczas delikatnego wykańczania przy niskim obciążeniu są one znacznie ograniczane. Dzięki temu eliminuje się marnowanie energii spowodowane nadmiernym chłodzeniem. Producentom wdrażającym takie systemy udaje się osiągnąć redukcję zużycia energii związanego z chłodzeniem nawet o 30% — co obniża całkowite zużycie energii przez maszyny EDM bez wpływu na jakość wykonywanych części.
Wysokowydajne zasilacze CNC oraz odzysk energii regeneracyjnej w osiach serwonapędowych
Konwersja energii elektrycznej z sieci do wysokoczęstotliwościowych impulsów iskrowych jest z natury nieefektywna w starszych maszynach. Zastosowanie nowoczesnego, wysoko wydajnego zasilacza CNC opartego na półprzewodnikach z karbidu krzemu (SiC) znacznie zmniejsza straty cieplne: jednostki SiC osiągają sprawność konwersji nawet 96%, podczas gdy tradycyjne zasilacze oparte na krzemie osiągają jedynie 85–90% — co oznacza, że większa część mocy wejściowej przekształcana jest w użyteczną energię iskrową. Drugim głównym źródłem strat jest system serwonapędu. W konwencjonalnych napędach energia kinetyczna pochodząca od hamowania szybko poruszających się elektrod jest rozpraszana jako ciepło przez oporniki hamujące. Moduł regeneracyjnego odzysku energii przechwytuje tę energię, przekształca ją ponownie w energię elektryczną i wprowadza do wewnętrznego szyny DC maszyny — zasilając kolejne przyspieszenie lub utrzymując pozycję. Dzięki temu zapobiega się całkowitej utracie energii podczas szybkich ruchów osi, co mierzalnie obniża całkowitą moc pobieraną przez serwonapędy w operacjach intensywnie wykorzystujących skoki.
Wybierz materiały elektrod i dielektryków, które obniżają całkowite zapotrzebowanie na energię maszyny do erozji iskrowej EDM
Wybór materiału ma bezpośredni wpływ na profil energetyczny maszyny do erozji iskrowej EDM. Choć ciecze dielektryczne wpływają na proces płukania i izolację, to materiał elektrody decyduje o przewodzeniu ciepła, odporności na zużycie oraz dynamice erozji – co ostatecznie określa zużycie mocy na jednostkę usuniętego materiału.
Elektrody z miedziowo-wolframu kontra elektrody z grafitu: porównanie zużycia energii na mm³ usuniętego materiału
Elektrody grafitowe zazwyczaj zapewniają niższą energię na milimetr sześcienny usuwanej materiału podczas obróbki wstępnej ze względu na ich wysoką odporność cieplną, która umożliwia stosowanie wysokich prądów szczytowych przy minimalnym zużyciu. Ich samosmarująca się mikrostruktura zmniejsza również ryzyko przypalenia i konieczności dodatkowej obróbki wtórnej. Miedź-wolfram, z drugiej strony, wyróżnia się w precyzyjnej obróbce wykończeniowej: jej wyjątkowa odporność na erozję pozwala zachować ścisłe tolerancje przez długie cykle pracy, eliminując konieczność ponownej obróbki zużytych kształtów elektrod. Unikając powtarzalnych przebiegów erozji iskrowej, Cu-W może zmniejszyć całkowitą energię zużytą na dane zadanie — nawet jeśli energia przypadająca na pojedynczą iskrę jest wyższa. Najbardziej efektywna energetycznie strategia polega na dopasowaniu właściwości materiału do etapu obróbki: grafit do masowego usuwania nadmiaru materiału, miedź-wolfram do końcowej obróbki wnęk — co gwarantuje, że moc generatora przekształca się bezpośrednio w objętość gotowego elementu, a nie w marnowaną energię cieplną lub zużycie elektrod.
Monitoruj i modeluj rzeczywisty pobór energii w czasie rzeczywistym w całym cyklu pracy maszyny do erozji iskrowej EDM
Wbudowanie monitorowania zużycia energii w czasie rzeczywistym w przepływ pracy EDM umożliwia producentom precyzyjne zidentyfikowanie źródeł nadmiernego poboru energii na każdym etapie — frezowaniu, wykańczaniu i płukaniu. Montaż mierników mocy na poziomie maszyny zapewnia szczegółowe dane ujawniające nieefektywności, takie jak zbyt długie czasy postoju lub nieoptymalne ustawienia impulsów. Dane te są wykorzystywane przez lekki model uczenia maszynowego, który został wytrenowany na podstawie charakterystyki energetycznej każdego zadania. Model ten proponuje dostosowania parametrów — np. skrócenie czasu trwania impulsu lub regulację przepływu dielektryka — bez wpływu na jakość wykonywanych części. Wdrożenia takich projektów modernizacji z wykorzystaniem technologii IoT w warunkach rzeczywistych wykazały mierzalne obniżenie zużycia kWh na część po wdrożeniu adaptacyjnej kontroli opartej na strumieniowych danych energetycznych. Tablice kontrolne w czasie rzeczywistym wspierają również wewnętrzne cele redukcji emisji CO₂ oraz ułatwiają raportowanie w zakresie zrównoważonego rozwoju. Ostatecznie ten cykl oparty na danych przekształca zarządzanie energią z okresowej audytu w stały, samooptymalizujący się proces — obniżając koszty operacyjne i wydłużając żywotność kluczowych komponentów.
Często zadawane pytania
Jak obniżenie prądu wyładowania i czasu trwania impulsu pozwala oszczędzać energię?
Obniżenie prądu wyładowania i czasu trwania impulsu zmniejsza energię cieplną na pojedynczy iskier, co prowadzi do mniejszej objętości krateru oraz niższego zużycia energii na impuls, przy jednoczesnym utrzymaniu szybkości usuwania materiału dzięki zwiększonej częstotliwości iskier.
Jaką rolę odgrywa regulacja odstępu iskrowego w efektywności energetycznej?
Utrzymanie zoptymalizowanego odstępu iskrowego minimalizuje czasy postoju i poprawia współczynnik pracy (duty cycle), co bezpośrednio zmniejsza zużycie mocy w stanie postoju oraz ogólne zużycie energii.
Jakie są zalety inteligentnych systemów chłodzenia z obsługą IoT?
Inteligentne systemy chłodzenia z obsługą IoT dostosowują przepływ i intensywność chłodzenia na podstawie rzeczywistych, bieżących potrzeb maszyny, znacznie ograniczając marnowanie energii i zwiększając ogólną wydajność.
Dlaczego warto rozważyć uaktualnienie zasilaczy na wysokowydajne dla mojej maszyny EDM?
Zastąpienie starszych układów zasilających nowymi, opartymi na karbidzie krzemu zasilaczami CNC o wysokiej wydajności poprawia sprawność konwersji energii i redukuje straty cieplne.
W jaki sposób monitorowanie energii w czasie rzeczywistym poprawia wydajność EDM?
Monitorowanie energii w czasie rzeczywistym pozwala zidentyfikować nieefektywności podczas pracy. Modele uczenia maszynowego oparte na danych energetycznych mogą sugerować strategie optymalizacji, zwiększając oszczędności energii bez pogarszania jakości wykonywanych części.
Spis treści
- Optymalizacja podstawowych parametrów maszyny EDM do erozji iskrowej w celu zwiększenia efektywności energetycznej
- Zmodernizuj podsystemy maszyny do elektroerozyjnego frezowania z wykorzystaniem technologii oszczędzającej energię
- Wybierz materiały elektrod i dielektryków, które obniżają całkowite zapotrzebowanie na energię maszyny do erozji iskrowej EDM
- Monitoruj i modeluj rzeczywisty pobór energii w czasie rzeczywistym w całym cyklu pracy maszyny do erozji iskrowej EDM
- Często zadawane pytania



