 EN

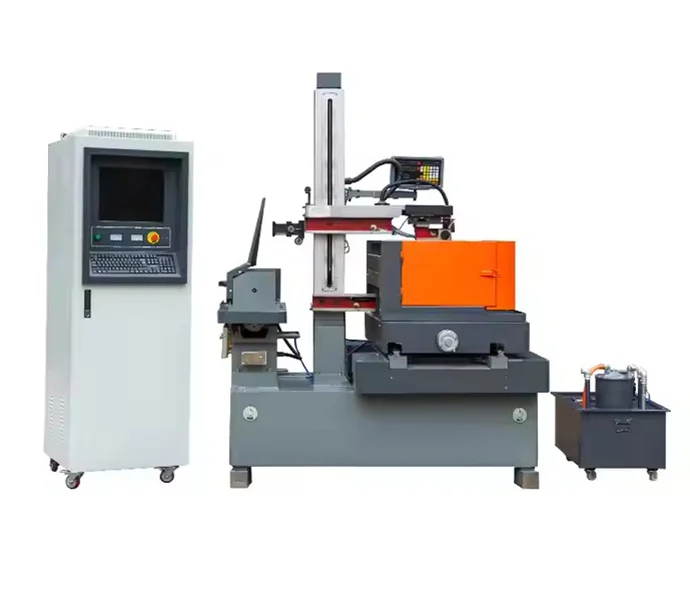
Энергийн үр дүнтэй ажиллахын тулд үндсэн ЭДМ искралын нүхлөх төхөөрөмжийн параметрүүдийг сүүлчийн засварлалт хийх
Операцийн тохиргоог нарийн төлөөлөх нь искр-эрозионд хэрэглэгдэх энергийн хэмжээг бүх хамгийн хурдан, хамгийн бага зардалд бүүр хориглох арга юм. EDM искр-эрозион машина нь оролтын чадлын их хувийг дулаан ба электродын дугаршалд хувиргадаг; искр-үйлдлийн үед үзүүрлэх үйлдлийн шинж чанарыг болон гулсаж буй цагийн удирдлагыг жижигхэн зөрүүлөх нь үүрд бүүр харилцан адилтгах хөрөнгө оруулалтгүйгээр 10–20% энергийн хэмжээг хүртэл хэмнэж өгдөг. Хамгийн их нөлөө үзүүрлэх хоёр хүчлүүр нь искр-энерги-удирдлага ба гулсаж буй цагт чадлын хориглох.
Материалын таслан авах хурдыг хадгалж буй үед искр-гүйдэл ба импульсын үргэлжлэх хугацааг бүүр багасгах
Искрийн энергия нь искрийн гүйдэл ба импульсын үргэлжлэх хугацааны үржвэрт шууд пропорциональ. Түүний алийнх нь багасгах нь искрийн дулааны энергийг багасгаж, кратерийн эзлэхүүн ба импульс тутамд хасагдаж буй материал хэмжээг багасгана. Зорилгоор тогтоосон материал хасагдаж буй хурдыг (MRR) хадгалахын тулд операторууд искрийн давтамжийг ихэсгэж, харин искрийн урт ба гүйдлийг бүүр бүүр багасгаж болно. Жишээлбэл, пик гүйдлийг 30 А-с 20 А-м дүүр, импульсын үргэлжлэх хугацааг 100 мкм-с 60 мкм-м дүүр багасгах нь искрийн энергийг ойролцоогоор 60% багасгана; искрийн давтамжийг хоёр дахин ихэсгэх нь MRR-ийг анхны түвшнээс 5–10% хазайлттай хадгалж чадна. Энэ арга нь хурдан серво хариу үйлдэл ба нарийн зөв хооронд зай хяналтыг шаардаж, илүү олон, бага энергит искрийн үед искрийн хооронд зайг илүү нарийн тогтоож чадах шаардлагатай. Операторууд гүйдлийг ба импульсын уртыг алхам алхам багасгаж, богино туршилтын хөрвүүрт MRR-ийг шалгаж, дундаж гүйдлийг хадгалахын тулд хооронд зайг багасгаж болно. Уран бүтээлд, жишээлбэл, хүнд хөрвүүртээс дунд зэрэг хөрвүүрт шилжих үед пик гүйдлийг 25% багасгах нь бүүр бүүр хүлээж буй үйлдвэрлэлийн хурдыг хадгалж, харин цахилгаан хэрэглээг 15–20% багасгаж чадна. Бүх туршилтын үр дүнг (гүйдэл, импульсын урт, давтамж, хэмжсэн MRR) бүртгэх нь ажлын дараа түүнийг тогтмол давтаж чадахыг хангана.
Хоосон ажиллах үед хүчлүүн харцуудыг хориглохын тулд искрэний зөрүү ба ажиллах циклийн хувийг нарийн тохируулах
Искрэний саадын хоорондын хоосон ажиллах хугацаа нь нууц энергийн харцуудын шалтгаан юм — искрэнь үүсэхгүй үед ч хүчлүүн хангамж, серво моторууд ба диэлектрик насос нь суурин ачаалалыг хүлээн авдаг. Ажиллах циклийн үр дүнтэй бус хугацааг (пульс-дүүрэн хугацаа ÷ нийт циклийн хугацаа) багасгах нь нийт кВт·цаг/деталь хэмжээг шууд бууруулдаг. Искрэний зөрүүг өргөтгөх нь боолдойг шүүрүүлэхийн тулд шаардлагатай унтрах хугацааг нэмж, гэтэдүүр зөрүүг хэтэрхий өргөтгөх нь диэлектрик урсгалын шаардлагыг ба хүлээх хугацааг нэмж өгдаг. Хамгийн бага тогтвортой зүүн талын хоосон зай—ихэвчлэн электродын хэмжээнд харгалзан 10–50 мкм—хугацааг бүтээлцүүн хөдөлгөөнд нэмж, дугуйлт хувьд үр дүнтэй өсгөж, нүүрлэлтийн аюулгүй байдлыг хадгалж үлдээдэг. Зайг сайн удирдаж байх нь гүн зүүлт үед 80–90%, дуусгах үед 60–70% дугуйлт хувьд дэмжимүүн бөглөрүүлж, энергийн хаялтыг бүтээлцүүн бүүрхүүлж, үндсэн 50% ойрхын хүчдүүлт хувьд илүүдүүлж үлдээдэг. Хүчдүүлт хувьд бодит цагт холбогдсон адаптив зай удирдлагын системүүд минимум ажиллахуйц зайг динамик хадгалж, диэлектрик шингэний сүүлд хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж, искрүүдийн цуглуулгыг товчруулж үлдээдэг. 20 А-ийн зүүлт машинд дугуйлт хувьд 50%-с 75%-р шилжих нь хоосон ажиллах хүчдүүлтийн хэрэглээг гойд нь гуравтаях хүртэл бүтээлцүүн бүүрхүүлж, искрүүдийн уурхайлах хугацаа үлдмүүн өөрчлөгдөхгүй. Түүнд зориумийн хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж: шингэний хэрэглээний нөхцлийг хянах, хаялтын хурдны үед л шингэний үсрэлтийн арга хэрэглэх, шингэний илүүдүүлж хэрэглэх нь насосын илүүдүүлж хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж үлдээдэг. Эднүүд бага, тогтмол сайжруулалт нь хэрэгсэл солихгүйн хувьд хэмжигдэхүйц энергийн хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж үлдээдэг.
Энергийн хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж EDM искрүүдийн уурхайлах машинд хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж технологийн хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж
Түүнчлэн туслах системүүдийн шинэчлэл нь EDM искрт хайлуурын нийт энергозарцуулалтыг бүүр хурдан бүүр багасгахын нэгэн хамгийн үр дүнтэй зам юм. Параметрийн сонголт нь искрт зазайг зорилгоор сонгож, дэд системийн шинэчлэл нь машин асааж буй бүх цагт 100% гарч буй хоосон зарцуулалтыг арилгана.
IoT-дүүрэн ухааны хөхрүүлэх системүүд адаптив диэлектрик урсгалын хяналттой
Стандарт EDM машинууд нь ихэвчлэн диэлектрик хөхрүүлэгчид болон насосуудыг тогтмол хурдад ажиллуулдаг—үнэнхүү дулааны ачааллын хэмжээс үл хамааран. IoT-түүнчлэн холбогдсон ухааныг хөхрүүлэгч систем нь түүний тогтмол хэрэглээг шаардлагатай үед ажиллуулах процесст хувиргадаг. Диэлектрик сав, искрэйн зөрүү, генераторын дулааны сүүлд бүхлэд суурилж буй дулааны сенсорууд нь бодит цагт өгөгдөл өгдөг, түүнийг контроллер хүлээн авдаг, мөн хөхрүүлэгчийн компрессорын хурдыг болон диэлектрик насосын урсгалыг нарийн хөхрүүлэх шаардлагад нь тохируулдаг. Өндөр амперажийн хүнд боловсруулалт үед урсгал болон хөхрүүлэлт нь өсдөг; бага ачаалалт хоёрдичаа боловсруулалт үед түүнд илтгэлтүүн буурдаг. Энэ нь хэт хөхрүүлэлтийн улмаас үүсэх энергийн хаялтыг арилгадаг. Түүнхүү системүүдийг нэвтрүүлж буй үйлдвэрлэгчид нь хөхрүүлэлттүүн холбогдсон энергийн хэрэглээд доошоо 30% хүртэл буурдаг гэж мэдээлдөг—детальд чанарыг үл өөрчлөн EDM-ийн нийт энергийн хэрэглээг буургадаг.
Дээд үр ашигт CNC цахилгаан хүчнүүр ба серво тэнхлэгүүд дээрх сэргээж буй энергийн саархуулалт
Цахилгаан эрчим хүчний сүлжээний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим хүчний эрчим Силицийн карбидийн (SiC) хагас дамжуулагч дээр суурилсан орчин үеийн өндөр үр ашигтай CNC эрчим хүчний хангамжийг шинэчлэн ашиглах нь дулааны алдагдал ихээхэн буурдаг: Силицийн нэгжүүд нь 96 хувь хүртэлх хувиарчилсан үр ашгийг олж чаддаг. Хоёр дахь гол хаягдлын эх үүсвэр нь серво системд байдаг. Хувьсгалт хөдөлгөөнд өндөр хурдны электродын түрхэлтийн хурдацтай хөдөлгөөнт эрчим хүчийг тээврийн тээврийн эсэргүүцлийн дулаан хэлбэрээр урсдаг. Эрчим хүчний нөхөн сэргээлтэд зориулсан модуль нь энэ эрчим хүчийг барьж, эрчим хүч болгон эргэж авч, машины дотоод цахилгаан эрчим хүчний шилжих шилжих эсвэл байрлалын барьцаалтыг хангадаг. Энэ нь хурдан дугуй хөдөлгөөний үед бүрэн эрчим хүчний алдагдал үүсгэхгүй, түрүүлэлт ихтэй үйлдлийн үед цэвэр серво хүчний хэрэглээг багасгах болно.
ЭДМ искралын устгагч машинд нийт энергийн хэрэгцээг бүүрдүүлэх электрод ба диэлектрик материалын сонголт
Материалын сонголт нь ЭДМ искралын устгагч машины энергийн профильд шууд нөлөөлөн, диэлектрик шингэнүүд нь усгах ба хориглох үйлдлийг нөлөөлөн, электродын материал нь дулаан дамжуулалт, хүчдлээс төвөрөх чадвар, устгагч динамикас-ыг тодорхойлж, үүн дотор нь нэгж устгагч материалд зарцуулж буй хүчлүүн хэрэгцээг тодорхойлж.
Хүрэл-вольфрам ба графит электродууд: устгагч мм³-т зарцуулж буй энергийн харьцаа
Графитын электродууд нь дулааныг муу дамжуулдаг тул хүчтэй гүнзгий хорхойлолтод куб миллиметр тутамд бага энергия үр дүн үзүүлдэг. Гэтгэхдээ түүний дулааныг төвдөө хадгалж чадах чадвар нь цахилгааныг хүчтэй дамжуулахыг хангаж, хүртэлмүүр хурдан сүйтгэхгүй. Түүний өөрөө тослогч микроструктура нь шархлах аюулд үлдмүүр хорхойлолтын хэрэгцээг багасгадаг. Харин медн-вольфрамын хувьд нарийн төвдөө хорхойлолтод илүү тохиромжтой: түүний онцгой ууршлын төвдөө хадгалж чадах чадвар нь удаан хугацаанд нарийн хэмжээсүүлдүүр хадгалж, хүртэлмүүр хорхойлолтын хэрэгцээг огт арилгадаг. Цахилгааны искрүүдийн хорхойлолтын давтамжийг бүүрхүүрхүүр хийхгүйн тулд медн-вольфрамын нийт ажилд зарцуулж буй энергия багасгадаг — түүний нэг искрүнд зарцуулж буй энергия илүү өндөр байхад ч. Хамгийн энергетик үр дүнтэй арга нь хорхойлолтын үе шатын шинж чанарын дагуу хүртэлмүүр сонгох: хүртэлмүүр хорхойлолтод графит, сүүлийн хоолойн хорхойлолтод медн-вольфрам — ингэж генераторын хүч нь зөвхөн бүтээдгүй хэсгийн эзлэхүүнд шууд хөрвүүлдэг, харин хаягдмүүр дулааны ачаалал юм уу хүртэлмүүр хорхойлолтод зарцуулж буй энергия не бүүрхүүрхүүр.
ЭДМ искрүүдийн хорхойлолтын машинд бүх ажилд зарцуулж буй энергийн бодит цагт үзүүрлүүрүүдийг хянах, загварчлах
Эрдэнэт цахилгаан тоног төхөөрөмжийн ажлын урсгалд бодит цаг үеийн эрчим хүчний хяналтыг оруулах нь үйлдвэрлэгчдэд бүх үе шатанд эрчим хүчний хэрэглээг тодорхойлох, төгсгөл хийх, угаах боломжийг олгодог. Машингийн түвшинд хүчин чадлын хэмжигчүүдийг суурилуулах нь удаан хугацааны хөдөлгөөнгүй байх хугацаа, дулаан дулаан нь сайн биш зэрэг үр ашиггүй байдлыг илрүүлэх жижигхэн өгөгдлийг өгдөг. Эдгээр өгөгдлийг ажлын байрны эрчим хүчний гарын үсэгт сургасан бага оврын машин суралцах загвар хэрэглэдэг. Дараа нь загвар нь хэсгийн чанарыг хадгалахын тулд импульсын хугацааг багасгах эсвэл диэлектрик урсгалыг модуляцжуулах зэрэг параметр тохируулгыг зөвлөж байна. Ийм IoT-ийн шинэчлэлийн төслүүдийн талбайд ашиглалтанд орсон нь эрчим хүчний мэдээллийн урсгалаар дамжуулан зохицох хяналтыг хэрэгжүүлсний дараа нэг хэсэгт kWh-ийн хэмжигдэж болох бууралтыг харуулсан. Бодит цаг үеийн төхөөрөмжүүд нь мөн нүүрстөрөгчийн хийн хэмжээг бууруулах дотоод зорилтуудыг дэмжиж, тогтвортой байдлын тайланг хялбаржуулдаг. Эцсийн эцэст энэ мэдээллээр дамжуулсан эрчим хүчний эрчим хүчний менежментийг тогтмол шалгалтаас байнгын, өөрийгөө сайжруулах үйл явцад хувиргаж, үйл ажиллагааны зардал багасгаж, чухал бүрэлдэхүүний амьдралыг сунгадаг.
Түүн дээр асуух
Дисчаржийн гүйдэл ба импульсийн үргэлжлэх хугацааг бууруулах нь яаж энергийг хадгалах вэ?
Дисчаржийн гүйдэл ба импульсийн үргэлжлэх хугацааг бууруулах нь нэг искрт дуурьшах дулааны энергийг бууруулж, цөмийн эзлэхүүнийг багасгаж, импульс тутамд зарцуулж буй энергийг хорогдуулж, искрийн давтамжийг ихэсгэж, материал таслан гаргах хурдыг хадгалж үлдээдэг.
Искрийн зазуурын тохируулалт энергийн үр дүнтэй бүтээмжид ямар үүрэгтэй вэ?
Оптимизирован искрийн зазуурыг хадгалах нь хоосон ажиллах хугацааг хамгийн бага бүтээмжтэй бүтээмжтүүдийн хооронд бууруулж, ажиллах циклийн коэффициентийг сайжруулж, шууд хоосон ажиллах чадалд зарцуулж буй энергийг бууруулж, нийт энергийн зарцуулалтыг бууруулж үлдээдэг.
IoT-д суурилсан ухааны хөхрүүлэх системүүдийн давуу тал юу вэ?
IoT-д суурилсан ухааны хөхрүүлэх системүүд нь машинд шинэчлэн үүсч буй шаардлагад үндэслэн урсгал ба хөхрүүлэх хүчирдүүлэх хурдыг тохируулж, энергийн хаягдлыг хамгийн их хэмжээгүй бууруулж, нийт үр дүнтэй бүтээмжийг нэмж үлдээдэг.
Миний EDM машинаа өндөр үр дүнтэй чадал хангагчид рүү солихын тулд яагаад бодож үлдээх вэ?
Силикон карбид дүүрсэн өндөр үр дүнтэй CNC чадал хангагчид рүү солих нь хуучин системүүдтэй харьцуулж, энергийн хувиргалтын үр дүнтэй бүтээмжийг сайжруулж, дулааны алдагдалд бууруулж үлдээдэг.
Бодит цагт энергийн хяналт ЭДМ-ийн үр дүнтэй бүдүүвчлэлд яаж нөлөөлдөг?
Бодит цагт энергийн хяналт ажиллах үед үр дүнтэй бүдүүвчлэлд хүрэхгүй байдалыг илрүүмүүр. Энерги датан дээр суурилж, машин суралцаж буй загварууд оптимизацийн стратегийг саналдаж, хэсгийн чанарыг хоосонд орхиж, энергийн хэмнэлтийг сайжруулж.
Агуулгын хүснэгт
- Энергийн үр дүнтэй ажиллахын тулд үндсэн ЭДМ искралын нүхлөх төхөөрөмжийн параметрүүдийг сүүлчийн засварлалт хийх
- Энергийн хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж EDM искрүүдийн уурхайлах машинд хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж технологийн хүчдүүлт хувьд бүтээлцүүн бүүрхүүлж
- ЭДМ искралын устгагч машинд нийт энергийн хэрэгцээг бүүрдүүлэх электрод ба диэлектрик материалын сонголт
- ЭДМ искрүүдийн хорхойлолтын машинд бүх ажилд зарцуулж буй энергийн бодит цагт үзүүрлүүрүүдийг хянах, загварчлах
- Түүн дээр асуух



