 EN

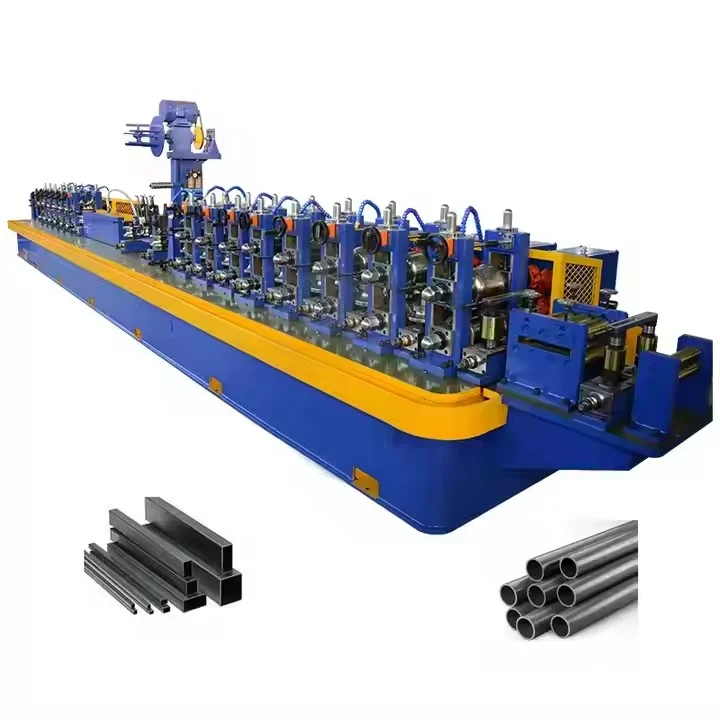
ການຍົກສູງປະສິດທິພາບຂອງການຜະລິດ ແລະ ປະສິດທິພາບໃນການດຳເນີນງານດ້ວຍໆຫນ່ວຍມ້ວນທໍ່ອັດຕະໂນມັດ
ໂຮງງານຜະລິດທີ່ທັນສະໄໝລົງທຶນໃນຫນ່ວຍມ້ວນທໍ່ອັດຕະໂນມັດເພາະວ່າພວກເຂົາສາມາດປ່ຽນສະຕີລ໌ທີ່ມ້ວນເປັນທໍ່ສຳເລັດຮູບໄດ້ຢ່າງໄວວ່າເທົ່າທີ່ເສັ້ນທາງທີ່ເຮັດດ້ວຍມືບໍ່ສາມາດເຮັດໄດ້. ຜົນໄດ້ຮັບຈະເຫັນໄດ້ຈາກເວລາວຟຸງ, ເວລາທີ່ເຄື່ອງເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ, ແລະ ຜົນຜະລິດທີ່ບໍ່ຂຶ້ນກັບແຮງງານ.
ຫນ່ວຍມ້ວນທໍ່ອັດຕະໂນມັດຫຼຸດເວລາວຟຸງລົງ 35–50% ເມື່ອທຽບກັບການຕັ້ງຄ່າແບບເຮັດດ້ວຍມື
ໃນການດຳເນີນງານທໍ່ມືຖື, ຜູ້ປະຕິບັດງານຈະຢຸດເຮັດງານເປັນປະຈຳເພື່ອຈັດຕັ້ງຂດລວມໃໝ່, ຕັ້ງຄ່າຊ່ອງຫວ່າງລູກກະສອນ, ແລະ ວັດຄວາມຍາວທີ່ຕັດ. ເຄື່ອງຜະລິດທໍ່ອັດຕະໂນມັດຈະຂຈາດການຢຸດເຫຼົ່ານີ້ອອກໄປດ້ວຍການປ້ອນຂດລວມທີ່ຂັບເຄື່ອນດ້ວຍເຊີໂວ, ຈຸດຕັ້ງລູກກະສອນທີ່ສາມາດເຂົ້າໂປຼແກຣມໄດ້, ແລະ ການຕັດທີ່ເຮັດໄດ້ຢ່າງເປັນຈັງຫວະຮ່ວມກັບການເຄື່ອນທີ່. ການປຽບທຽບປະສິດທິພາບໃນອຸດສາຫະກຳສະແດງໃຫ້ເຫັນວ່າເສັ້ນທາງອັດຕະໂນມັດສາມາດເຮັດວຽກໄດ້ທີ່ຄວາມໄວສູງສຸດ 120 ແມັດຕີຕໍ່ນາທີ—ເທື່ອລະ 20–40 ແມັດຕີຕໍ່ນາທີສຳລັບເສັ້ນທາງທີ່ເຮັດດ້ວຍມື—ຊຶ່ງຫຼຸດເວລາວຟົງການທັງໝົດລົງ 35–50%, ເຖິງແມ່ນວ່າຈະໄດ້ຄິດໄລ່ເວລາການຕັ້ງຄ່າ ແລະ ການກວດສອບແລ້ວກໍຕາມ. ຄວາມປະສິດທິຜົນທັງໝົດຂອງອຸປະກອນ (OEE) ທີ່ສູງຂຶ້ນຈະເຮັດໃຫ້ຜົນໄດ້ຮັບດີຂຶ້ນອີກ: ລະບົບອັດຕະໂນມັດສາມາດບັນລຸ OEE ໃນລະດັບ 80–92%, ເທື່ອລະ 50–65% ສຳລັບການດຳເນີນງານດ້ວຍມື. ອຸປະກອນເກັບຂດລວມສອງຊຸດຊ່ວຍໃຫ້ການເຊື່ອມຕໍ່ເກີດຂຶ້ນຢ່າງຕໍ່ເນື່ອງໃນເວລາປ່ຽນຂດລວມ, ໃນຂະນະທີ່ການຄວບຄຸມການເຊື່ອມຕໍ່ທີ່ອີງໃສ່ສູດການເຮັດວຽກຈະຂຈາດການຢຸດສັ້ນໆທີ່ເກີດຈາກຂໍ້ຜິດພາດຂອງຜູ້ປະຕິບັດງານອອກໄປ. ການປະຕິບັດທີ່ເປັນເອກະລັກຍັງຊ່ວຍຫຼຸດຈຳນວນການເຮັດໃໝ່, ດັ່ງນັ້ນຜົນໄດ້ຮັບດ້ານປະລິມານການຜະລິດຈຶ່ງບໍ່ຖືກຫຼຸດລົງຈາກການຈັດປະເພດຄຸນນະພາບ ຫຼື ການຊ່ວຍແກ້ໄຂ.
ຜົນກະທົບໃນຊີວິດຈິງ: ການຂຈັດອຸປະສັງຄະທີ່ເກີດຈາກການພຶ່ງພາແຮງງານໃນການຜະລິດທໍ່ລົດຈຳນວນຫຼາຍ
ການຜະລິດທໍ່ລົດຈຳນວນຫຼາຍບໍ່ສາມາດຮັບເອົາຄວາມແຕກຕ່າງລະຫວ່າງການເຮັດວຽກແຕ່ລະການໄດ້. ແຖວຜະລິດທີ່ເຮັດດ້ວຍມືຕ້ອງອີງໃສ່ຜູ້ປະຕິບັດງານທີ່ມີທັກສະໃນການຈັດຕັ້ງອຸປະກອນ, ການປັບຄ່າພາລາມິເຕີການເຊື່ອມ, ແລະ ການກວດສອບຄຸນນະພາບ—ເຊິ່ງເຮັດໃຫ້ເກີດຄວາມແຕກຕ່າງເນື່ອງຈາກຄວາມເຫຼື່ອຍລ້າ, ການປ່ຽນແປງບຸກຄະລາກອນ, ແລະ ການμຕັດສິນໃຈທີ່ບໍ່ເປັນເອກະພາບ. ໜ່ວຍເຄື່ອງມືຜະລິດທໍ່ອັດຕະໂນມັດແທນທີ່ຈຸດອຸປະສັງຄະທີ່ເກີດຈາກການພຶ່ງພາແຮງງານດ້ວຍການຄວບຄຸມທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວ ແລະ ຢູ່ໃນຮູບແບບສູດການຜະລິດ (recipe-driven), ເພື່ອໃຫ້ຄ່າພາລາມິເຕີທັງໝົດຄືກັນທຸກການເຮັດວຽກ. ໃນການປຽບທຽບຂອງອຸດສາຫະກຳປີ 2024, ແຖວອັດຕະໂນມັດໜຶ່ງທີ່ເຮັດວຽກທີ່ຄວາມໄວ 120 ແມັດຕໍ່ນາທີ ແລະ ມີອັດຕາ OEE ເຖິງ 90% ສາມາດຜະລິດທໍ່ໄດ້ຫຼາຍກວ່າ 130,000 ແມັດຕໍ່ວັນ (ໃນເວລາ 20 ຊົ່ວໂມງ) — ເພື່ອສະໜັບສະໜູນຫຼາຍໆຫຼວງສາງອຸດສາຫະກຳລົດທີ່ຕ້ອງການການຈັດສົ່ງທັນທີ (just-in-time), ໂດຍທີ່ການຢຸດເຮັດວຽກຂອງແຖວຜະລິດອາດຈະສົ່ງຜົນໃຫ້ເກີດການລ່າຊ້າໃນການປະມວນຜະລິດລົດທັງຄັ້ງ. ການຂຈັດການເຂົ້າໄປມີສ່ວນຮ່ວມຂອງມະນຸດໃນຂັ້ນຕອນການເຊື່ອມ ແລະ ຕັດຍັງຊ່ວຍຫຼຸດເວລາທີ່ເສຍໄປໃນການປ່ຽນແປງການຜະລິດ (changeover-related downtime). ບຸກຄະລາກອນຈະປ່ຽນຈາກການຈັດການວຽກທີ່ເກີດຊ້ຳໆ ໄປເປັນການຄຸ້ມຄອງແລະການຕອບສະຫນອງຕໍ່ເຫດການທີ່ຜິດປົກກະຕິ, ເຊິ່ງຊ່ວຍໃຫ້ຜົນຜະລິດມີຄວາມສະຖຽນຢືນຫຼາຍຂື້ນ.
ການຮັບປະກັນຄວາມຖືກຕ້ອງ ແລະ ຄວາມສອດຄ່ອງຜ່ານການຄວບຄຸມຄຸນນະພາບໂຮງງານຜະລິດທໍ່ອັດຕະໂນມັດ
ການບັນລຸຂອບເຂດຂອງຜູ້ຜະລິດອຸປະກອນເດີມ: ເຫດໃດຈຶ່ງເຮັດໃຫ້ການປ່ຽນແປງຄວາມໜາຂອງຜະນັງ ±0.15 ມມ ເປັນເຫດໃຫ້ປະຖົບການຍົກເລີກຊຸດ
ສຳລັບການຜະລິດທໍ່ໃນປະລິມານຫຼາຍ ຄວາມໜາຂອງຜະນັງເປັນມິຕິທີ່ຕັດສິນຄວາມສຳເລັດ. ຜູ້ຜະລິດອຸປະກອນເດີມ (OEMs) ແລະ ຜູ້ຊື້ລະດັບທຳອິດຈຳນວນຫຼາຍ ປັດຈຸບັນກຳນົດເຖິງຂອບເຂດການຮັບຮອງທີ່ເຂັ້ມງວດ ເທົ່າກັບ ±0.15 ມີແລັກເມີຕີ ລອບຄວາມໜາຂອງຜະນັງທີ່ກຳນົດໄວ້. ເພີ່ງດຽວທີ່ເກີນຂອບເຂດດັ່ງກ່າວອາດເຮັດໃຫ້ທັງໝົດຖືກປະຕິເສດ. ລະບົບຄວບຄຸມຄຸນນະພາບອັດຕະໂນມັດສຳລັບເຄື່ອງຈັກຜະລິດທໍ່ຈະບັງຄັບໃຊ້ຄວາມຖືກຕ້ອງນີ້ ໂດຍການວັດແທກຄວາມໜາຂອງຜະນັງດ້ວຍເລເຊີ ຫຼື ອຸປະກອນວັດແທກດ້ວຍຄລື່ນສຽງຄວາມຖີ່ສູງຢູ່ບ່ອນຕ່າງໆ ເທິງເສັ້ນທາງການຂຶ້ນຮູບ. ລະບົບປ້ອນຂໍ້ມູນກັບຕົວເອງຈະເປີຽບเทີຍບຄ່າທີ່ວັດໄດ້ຈິງກັບຮູບແບບເປົ້າໝາຍ ແລະ ສະແດງເຖິງສ່ວນທີ່ບໍ່ເຂົ້າເກນກ່ອນທີ່ຈະເຂົ້າໄປໃນຂະບວນການຕັດ ຫຼື ການຈັດເປັນກຸ່ມຕໍ່ໄປ—ເພື່ອປ້ອງກັນບໍ່ໃຫ້ຄວາມເບິ່ງເບົາທີ່ເກີດຂື້ນເປັນເວລາສັ້ນໆ ປ່ຽນເປັນເຫດການຂະໜາດໃຫຍ່ທີ່ຕ້ອງຖືກປະຖິ້ມ. ການຢືນຢັນຄວາມຖືກຕ້ອງໃນເວລາຈິງນີ້ ຊ່ວຍໃຫ້ຜູ້ຜະລິດຫຼີກເວັ້ນຄ່າໃຊ້ຈ່າຍທີ່ສູງເຊັ່ນ: ການຫັກລົບຄ່າຈ່າຍ, ການຢຸດເຄື່ອງຜະລິດ, ແລະ ການທົດສອບຄືນ. ຄວາມປ່ຽນແປງຂອງຄວາມໜາຂອງຜະນັງຍັງຄົງເປັນເຫດຜົນອັນດັບຕົ້ນທີ່ເຮັດໃຫ້ທໍ່ທີ່ໃຊ້ໃນໂຄງສ້າງ ແລະ ທໍ່ໃຊ້ໃນອຸດສາຫະກຳລົດຖືກປະຕິເສດ, ດັ່ງນັ້ນການຢືນຢັນຄວາມຖືກຕ້ອງໃນເວລາຈິງຈຶ່ງເປັນການລົງທຶນທີ່ສຳຄັນຫຼາຍສຳລັບລູກຄ້າທີ່ມີຄວາມອ່ອນໄສຕໍ່ຄວາມຖືກຕ້ອງ.
ການປັບແຕ່ງຊ່ອງຫວ່າງລະຫວ່າງລູກກະດູກໃນເວລາຈິງໃນລະດັບໄມໂຄຣນ ແລະ ບົດບາດຂອງມັນໃນການຫຼຸດຜ່ອນຜະລິດຕະພັນທີ່ບໍ່ຢູ່ໃນຂອບເຂດທີ່ກຳນົດໄວ້ໄດ້ສູງເຖິງ 92%
ການຄວບຄຸມຊ່ອງຫວ່າງຂອງລູກກະດູກໃນເວລາຈິງເຮັດວຽກຢູ່ລະດັບໄມໂຄຣນ, ໂດຍປັບຕຳແໜ່ງຂອງສະຖານີການຂຶ້ນຮູບ ແລະ ສະຖານີການປັບຂະໜາດໃນເວລາທີ່ເຄື່ອງຈັກຜະລິດທໍ່ກຳລັງເຮັດວຽກ. ຕຳແໜ່ງຂອງແຕ່ລະສະຖານີຖືກຕິດຕາມດ້ວຍເຄື່ອງວັດແທກແບບເສັ້ນຕື່ມ ແລະ ອຸປະກອນຂັບເຄື່ອນເຊີໂວ. ເມື່ອການດຶດຕົວຂອງວັດສະດຸ, ຄວາມແຂງຂອງມວນລວມ, ຫຼື ຄວາມໄວຂອງການເຊື່ອມຕໍ່ປ່ຽນຮູບປະຫວ່າງທໍ່, ລະບົບຈະປັບຊ່ອງຫວ່າງຂອງລູກກະດູກພາຍໃນເວລາບໍ່ເຖິງມີລິຊີວິນ. ການຕອບສະຫນອງແບບວົງຈອນປິດນີ້ຮັກສາຄວາມໜາ ແລະ ເສັ້ນຜ່າສູນກາງໃຫ້ຢູ່ພາຍໃນຂອບເຂດທີ່ກຳນົດໄວ້ໂດຍບໍ່ຕ້ອງຢຸດການຜະລິດ. ພາຍຫຼັງການນຳໃຊ້ການປັບແຕ່ງລະດັບໄມໂຄຣນ, ສາຍການຜະລິດລາຍງານວ່າຜະລິດຕະພັນທີ່ບໍ່ຢູ່ໃນຂອບເຂດທີ່ກຳນົດໄວ້ຫຼຸດລົງເຖິງ 92% ເມື່ອທຽບກັບວິທີການປັບແຕ່ງດ້ວຍມື ຫຼື ວິທີການປັບແຕ່ງເປັນໄລຍະ—ເນື່ອງຈາກລະບົບຈັບການປ່ຽນແປງຕັ້ງແຕ່ເລີ່ມຕົ້ນ ແທນທີ່ຈະຈັດແຍກຜະລິດຕະພັນທີ່ສຳເລັດແລ້ວ. ຜູ້ປະຕິບັດງານຕັ້ງຄ່າຂອບເຂດການຄວບຄຸມທີ່ສູງສຸດ ແລະ ຕ່ຳສຸດພຽງຄັ້ງດຽວ ແລ້ວໃຫ້ເຄື່ອງຈັກຄວບຄຸມໃຫ້ຄົງທີ່ທົ່ວທັງການເຮັດວຽກ. ຈຳນວນທໍ່ທີ່ບໍ່ເຂົ້າເກນໝາຍເຖິງຂະບວນການຂະຫຍາຍຕົວທີ່ໜ້ອຍລົງ, ຄ່າໃຊ້ຈ່າຍໃນການປັບປຸງໃໝ່ທີ່ໜ້ອຍລົງ, ແລະ ອັດຕາການຜະລິດທີ່ສຳເລັດໃນຄັ້ງທຳອິດທີ່ສູງຂຶ້ນ. ໃນໄລຍະໜຶ່ງປີຂອງການຜະລິດ, ຄວາມໝັ້ນຄົງດ້ານມິຕິນີ້ຍັງປ້ອງກັນຂະບວນການຕໍ່ໄປເຊັ່ນ: ການງອ, ການຂະຫຍາຍປາກ, ແລະ ການຂຶ້ນຮູບດ້ວຍຄວາມກົດດັນນ້ຳ.
ການເລືອກປ່ຽນຢ່າງໄວວ່າ ແລະ ລົດຕ່ຳສຸດຂອງເວລາທີ່ບໍ່ໄດ້ຜະລິດດ້ວຍລະບົບແທັງຄີມທີ່ປ່ຽນໄດ້ຢ່າງໄວວ່າ
ຫຼຸດເວລາການປ່ຽນແທນເຄື່ອງຈັກຈາກ 47 ນາທີ ເຖິງ ໜ້ອຍກວ່າ 6 ນາທີ ໂດຍໃຊ້ເຄື່ອງມືແທັງຄີມທີ່ເປັນມ໋ອດູນ
ໃນການດຳເນີນງານເຄື່ອງມືທໍ່ແບບດັ້ງເດີມ, ການປ່ຽນແທນເຄື່ອງຈັກມັກໃຊ້ເວລາ 47 ນາທີ ຕໍ່ການປ່ຽນຮູບແບບໜຶ່ງໆ ເນື່ອງຈາກພະນັກງານຕ້ອງປັບຕຳແໜ່ງ ແລະ ຈັດເທິງລໍ້ຢ່າງແທ້ຈິງ. ເຄື່ອງມືແທັງຄີມທີ່ເປັນມ໋ອດູນຈະແທນທີ່ຂະບວນການນີ້ດ້ວຍກຸ່ມລໍ້ທີ່ຖືກຈັດຕັ້ງໄວ້ລ່ວງໆ ແລະ ສາມາດຖອດອອກໄດ້ຢ່າງໄວວ່າ ເຊິ່ງທີມງານສາມາດປ່ຽນໄດ້ພາຍໃນ 6 ນາທີ—ຫຼຸດລົງ 87% ທີ່ເພີ່ມເວລາຜະລິດທີ່ມີຢູ່ຢ່າງເປັນທາງກົງ. ການສອບສອບການຜະລິດຈາກໂຮງງານຜະລິດທໍ່ທີ່ມີການຜະລິດຫຼາຍຮູບແບບສະແດງໃຫ້ເຫັນວ່າ ແຕ່ລະນາທີທີ່ບັນດາເວລາປ່ຽນແທນທີ່ຖືກບັນດາໄດ້ຈະເພີ່ມຜະລິດຕະພັນທໍ່ສຳເລັດແລ້ວໄດ້ປະມານ 8–12 ແມັດເຕີຕໍ່ແຕ່ລະເສັ້ນຜະລິດຕະພັນຕໍ່ຊົ່ວໂມງ. ເນື່ອງຈາກລະບົບແທັງຄີມຮັກສາຊ່ອງຫວ່າງລໍ້ທີ່ຖືກຕັ້ງໄວ້ຢ່າງຖາວອນໃນເວລາເກັບຮັກສາ ແລະ ຕິດຕັ້ງ, ການຕັ້ງຄ່າຄືນຈຶ່ງບໍ່ຕ້ອງມີການທົດສອບ—ຊ່ວຍຫຼຸດການສູນເສຍ ແລະ ຄ່າແຮງ. ດັ່ງນັ້ນ ເຄື່ອງອັດຕະໂນມັດໜຶ່ງເຄື່ອງຈຶ່ງສາມາດຈັດການກັບຄຳສັ່ງຜະລິດທໍ່ທີ່ມີຈຳນວນນ້ອຍສຳລັບອຸດສາຫະກຳລົດຍົນ, ເຟີນີເຈີ, ແລະ ທໍ່ສຳລັບສ້າງສິ່ງກໍ່ສ້າງ ໂດຍບໍ່ຕ້ອງຫຼຸດທັງຄວາມໄວໃນການຜະລິດ.
ການນຳໃຊ້ດິຈິຕອລ ທີວິນ ເພື່ອການຈັດຕັ້ງເວລາປ່ຽນແທນເຄື່ອງຈັກມວນລົມທໍ່ຢ່າງມີຄວາມແນ່ນອນ ແລະ ສອດຄ່ອງກັບອຸດສາຫະກຳ 4.0
ດິຈິຕອລ ທີວິນ ຂອງກຸ່ມການຈັດຕັ້ງແລະລໍ້ຂອງເຄື່ອງຈັກເຮັດໃຫ້ຜູ້ວາງແຜນສາມາດຈຳລອງຮູບແບບຕໍ່ໄປກ່ອນທີ່ເຄື່ອງຈັກຈະຢຸດເຮັດວຽກ ແລະ ສະແດງເຖິງຄ່າການປັບລະດັບລໍ້ ແລະ ຄວາມຍືດຫຸດຂອງວັດສະດຸ. ວິທີການອຸດສາຫະກຳ 4.0 ນີ້ເຮັດໃຫ້ການປ່ຽນແທນເຄື່ອງຈັກເປັນເຫດການທີ່ຖືກກະກຽມໄວ້ລ່ວງໆ ແທນທີ່ຈະເປັນການຕອບສະຫນອງຕໍ່ເຫດການທີ່ເກີດຂຶ້ນຢ່າງບໍ່ທັນໄດ້ກະກຽມ. ໃນການຜະລິດໃນປະລິມານສູງ ການຈັດຕັ້ງເວລາຢ່າງມີຄວາມແນ່ນອນຊ່ວຍຫຼຸດຜ່ອນຂີ້ເຫຍື້ອຈາກການຕັ້ງຄ່າໄດ້ເຖິງ 25% ແລະ ຫຼຸດຜ່ອນເວລາທີ່ເຄື່ອງຈັກຢຸດເຮັດວຽກຢ່າງບໍ່ໄດ້ວາງແຜນໄວ້ 20–30%. ທີມງານສາມາດຈັດເຄື່ອງຈັກກຸ່ມທີ່ຖືກຕ້ອງໄວ້ລ່ວງໆ ເຮັດໃຫ້ເບີ່ງຮ້ອນກ່ອນ ແລະ ຈັດຕັ້ງເວລາປ່ຽນເຄື່ອງມືໃນຊ່ວງເວລາທີ່ໄດ້ວາງແຜນໄວ້ເພື່ອຮັກສາການຜະລິດໃຫ້ຄົງທີ່.
ການສະເໜີຜົນຕອບແທນທີ່ດີ ແລະ ການປະຢັດຄ່າໃຊ້ຈ່າຍທີ່ສາມາດຂະຫຍາຍໄດ້ຈາກການລົງທຶນໃນເຄື່ອງຈັກມວນລົມທໍ່ອັດຕະໂນມັດ
ສໍາລັບຜູ້ຜະລິດທີ່ພິຈາລະນາການຕັດສິນໃຈອຸປະກອນການລົງທຶນ, ຫນ່ວຍ ງານຜະລິດທໍ່ອັດຕະໂນມັດສະ ເຫນີ ຫນຶ່ງ ໃນໂປຣໄຟລ໌ການຈ່າຍເງິນໃນໄລຍະສັ້ນທີ່ແຂງແຮງທີ່ສຸດໃນການປຸງແຕ່ງເຫຼັກກ້າ. ສະຖານທີ່ທີ່ທົດແທນສາຍມືຫລືເຄິ່ງອັດຕະໂນມັດລາຍງານການເພີ່ມຜົນຜະລິດ 30 60%, ການຫຼຸດຜ່ອນອັດຕາຄວາມຜິດພາດເຖິງ 75%, ແລະການຈ່າຍເງິນຢ່າງເຕັມທີ່ພາຍໃນ 2 4 ປີໃນລະບົບລະດັບກາງ. ການປັບປຸງເຫຼົ່ານີ້ແມ່ນມາຈາກແຮງງານໂດຍກົງຕ່ ໍາ ຕໍ່ແມັດ, ການຫຼຸດຜ່ອນການຂີ້ເຫຍື້ອແລະການເຮັດວຽກຄືນ ໃຫມ່, ແລະການ ນໍາ ໃຊ້ເຄື່ອງຈັກສູງກວ່າ.
ການລົງທືນໂຮງງານຜະລິດທໍ່ອັດຕະໂນມັດທີ່ ກໍາ ນົດໄວ້ຢ່າງຖືກຕ້ອງປົກກະຕິແລ້ວຈະບັນລຸການຈ່າຍຄືນຢ່າງເຕັມສ່ວນພາຍໃນ 2,54 ປີແລະຜະລິດມູນຄ່າປະຈຸບັນສຸດທິ 10 ປີທີ່ເກີນຄ່າໃຊ້ຈ່າຍຕົ້ນຕໍ. ເນື່ອງຈາກວ່າລະບົບຜະລິດຂໍ້ມູນຂະ ຫນາດ ທີ່ສອດຄ່ອງແລະສະ ຫນັບ ສະ ຫນູນ ການຂະຫຍາຍແບບໂມດູນ, ການປະຫຍັດບໍ່ສູງຢູ່ເສັ້ນຜະລິດຕະພັນ ຫນຶ່ງ. ຜູ້ຜະລິດສາມາດເພີ່ມເຄື່ອງມືປ່ຽນໄວ, ການບັນທຶກດິຈິຕອນ, ແລະການ ບໍາ ລຸງຮັກສາແບບຄາດຄະເນໂດຍບໍ່ຕ້ອງທົດແທນພື້ນຖານໂຄງລ່າງໂຮງງານຫຼັກເຮັດໃຫ້ການລົງທືນສາມາດຂະຫຍາຍຕົວໄດ້ຕາມປະລິມານ ຄໍາ ສັ່ງທີ່ເພີ່ມຂື້ນ.
| ວັດແທກ ROI | ມາດຖານແບບເຄື່ອງຈັກຫຼືການປັບຕັ້ງເຄື່ອງຈັກເຄິ່ງອັດຕະໂນມັດ | ຜົນໄດ້ຮັບທີ່ລາຍງານຈາກເຄື່ອງຈັກມວນລົມອັດຕະໂນມັດ |
|---|---|---|
| ການປ່ຽນແປງຂອງຜົນຜະລິດ | ຖານສະຖິຕິ | +30–60% |
| ອຸບາດຕຳລາງ | ຖານສະຖິຕິ | −75% |
| ໄລຍະເວລາທີ່ຄາດວ່າຈະຄືນທຶນ | — | 2–4 ປີ |
| ມູນຄ່າສຸດທິໃນ 10 ປີ | ການລົງທຶນເບື້ອງຕົ້ນ | ເກີນກວ່າການລົງທຶນເບື້ອງຕົ້ນ |
ຖາມບ່ອຍໆ
ເປັນຫຍັງໂຮງງານຈຶ່ງຄວນລົງທຶນໃນເຄື່ອງຈັກມວນລົມອັດຕະໂນມັດ?
ເຄື່ອງຈັກມວນລົມອັດຕະໂນມັດເຮັດໃຫ້ຜະລິດຕະພັນເພີ່ມຂຶ້ນ, ຫຼຸດເວລາວົງຈອນ, ຫຼຸດເວລາທີ່ເຄື່ອງຈັກຢຸດເຮັດວຽກ, ແລະຮັບປະກັນຄຸນນະພາບທີ່ເປັນເອກະພາບ, ເຮັດໃຫ້ເຫມາະສົມກັບການຜະລິດທີ່ທັນສະໄໝ.
ເຄື່ອງຈັກມວນລົມອັດຕະໂນມັດສາມາດຫຼຸດເວລາວົງຈອນໄດ້ເທົ່າໃດເມື່ອທຽບກັບການຕັ້ງຄ່າແບບເຄື່ອງຈັກ?
ເຄື່ອງຈັກມວນລົມອັດຕະໂນມັດສາມາດຫຼຸດເວລາວົງຈອນໄດ້ 35–50% ເມື່ອທຽບກັບການຕັ້ງຄ່າແບບເຄື່ອງຈັກ.
ບົດບາດຂອງການປັບແຕ່ງຊ່ອງຫວ່າງລູກກະລິງໃນເວລາຈິງຕໍ່ການຄວບຄຸມຄຸນນະພາບແມ່ນຫຍັງ?
ການປັບແຕ່ງຊ່ອງຫວ່າງລູກກະລິງໃນເວລາຈິງຈະຫຼຸດຜ່ອນຜະລິດຕະພັນທີ່ບໍ່ຢູ່ໃນຂອບເຂດທີ່ກຳນົດໄວ້ ໂດຍການສັງເກດເຫັນ ແລະ ປັບປຸງຄວາມເບິ່ງເບາທີ່ບໍ່ຖືກຕ້ອງໃນເວລາບໍ່ເຖິງໜຶ່ງມິລິວິນາທີ.
ເຄື່ອງມືປ່ຽນໄດ້ຢ່າງວ່ອງໄວແບບເຄື່ອງກຸ່ມ (cassette) ຊ່ວຍຫຼຸດເວລາທີ່ເຄື່ອງຈັກຢຸດເຮັດວຽກໄດ້ແນວໃດ?
ເຄື່ອງມືປ່ຽນໄດ້ຢ່າງວ່ອງໄວແບບເຄື່ອງກຸ່ມ (cassette) ສາມາດຫຼຸດເວລາການປ່ຽນແປງເຄື່ອງຈັກຈາກ 47 ນາທີ ເຫຼືອຕໍ່າກວ່າ 6 ນາທີ, ເຊິ່ງເຮັດໃຫ້ປະສິດທິພາບການຜະລິດເພີ່ມຂຶ້ນ.
ອັດຕາຜົນຕອບແທນ (ROI) ສຳລັບການລົງທຶນໃນເຄື່ອງມືຜະລິດທໍ່ອັດຕະໂນມັດແມ່ນເທົ່າໃດ?
ລະບົບເຄື່ອງມືຜະລິດທໍ່ອັດຕະໂນມັດໃຫ້ອັດຕາຜົນຕອບແທນ (ROI) ທີ່ດີ ໂດຍທົ່ວໄປແລ້ວມີໄລຍະເວລາຄືນທຶນລະຫວ່າງ 2–4 ປີ ແລະ ມີການປະຢັດທີ່ສຳຄັນໃນໄລຍະຍາວ.
ບັນຊີເນື້ອຫາ
- ການຍົກສູງປະສິດທິພາບຂອງການຜະລິດ ແລະ ປະສິດທິພາບໃນການດຳເນີນງານດ້ວຍໆຫນ່ວຍມ້ວນທໍ່ອັດຕະໂນມັດ
- ການຮັບປະກັນຄວາມຖືກຕ້ອງ ແລະ ຄວາມສອດຄ່ອງຜ່ານການຄວບຄຸມຄຸນນະພາບໂຮງງານຜະລິດທໍ່ອັດຕະໂນມັດ
- ການເລືອກປ່ຽນຢ່າງໄວວ່າ ແລະ ລົດຕ່ຳສຸດຂອງເວລາທີ່ບໍ່ໄດ້ຜະລິດດ້ວຍລະບົບແທັງຄີມທີ່ປ່ຽນໄດ້ຢ່າງໄວວ່າ
- ການສະເໜີຜົນຕອບແທນທີ່ດີ ແລະ ການປະຢັດຄ່າໃຊ້ຈ່າຍທີ່ສາມາດຂະຫຍາຍໄດ້ຈາກການລົງທຶນໃນເຄື່ອງຈັກມວນລົມທໍ່ອັດຕະໂນມັດ
-
ຖາມບ່ອຍໆ
- ເປັນຫຍັງໂຮງງານຈຶ່ງຄວນລົງທຶນໃນເຄື່ອງຈັກມວນລົມອັດຕະໂນມັດ?
- ເຄື່ອງຈັກມວນລົມອັດຕະໂນມັດສາມາດຫຼຸດເວລາວົງຈອນໄດ້ເທົ່າໃດເມື່ອທຽບກັບການຕັ້ງຄ່າແບບເຄື່ອງຈັກ?
- ບົດບາດຂອງການປັບແຕ່ງຊ່ອງຫວ່າງລູກກະລິງໃນເວລາຈິງຕໍ່ການຄວບຄຸມຄຸນນະພາບແມ່ນຫຍັງ?
- ເຄື່ອງມືປ່ຽນໄດ້ຢ່າງວ່ອງໄວແບບເຄື່ອງກຸ່ມ (cassette) ຊ່ວຍຫຼຸດເວລາທີ່ເຄື່ອງຈັກຢຸດເຮັດວຽກໄດ້ແນວໃດ?
- ອັດຕາຜົນຕອບແທນ (ROI) ສຳລັບການລົງທຶນໃນເຄື່ອງມືຜະລິດທໍ່ອັດຕະໂນມັດແມ່ນເທົ່າໃດ?



