Top Steel Slitter Manufacturers | Precision Slitting Lines

Omnes Categoriae

Accipe Aestimationem Gratuitam

Legatus noster te mox contactabit.
Epistula electronica
Mobilis/Whatsapp
WeChat
LinkedIn
Nomen
Nomen societatis
Nuntius
0/1000
Appendix
Quaeso, adice saltem unum alligamentum
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Fabricantes de Fissuradores de Acciaio que Oferecem Precisione, Velocitate e Servitio Global

Fabricantes de Fissuradores de Acciaio que Oferecem Precisione, Velocitate e Servitio Global

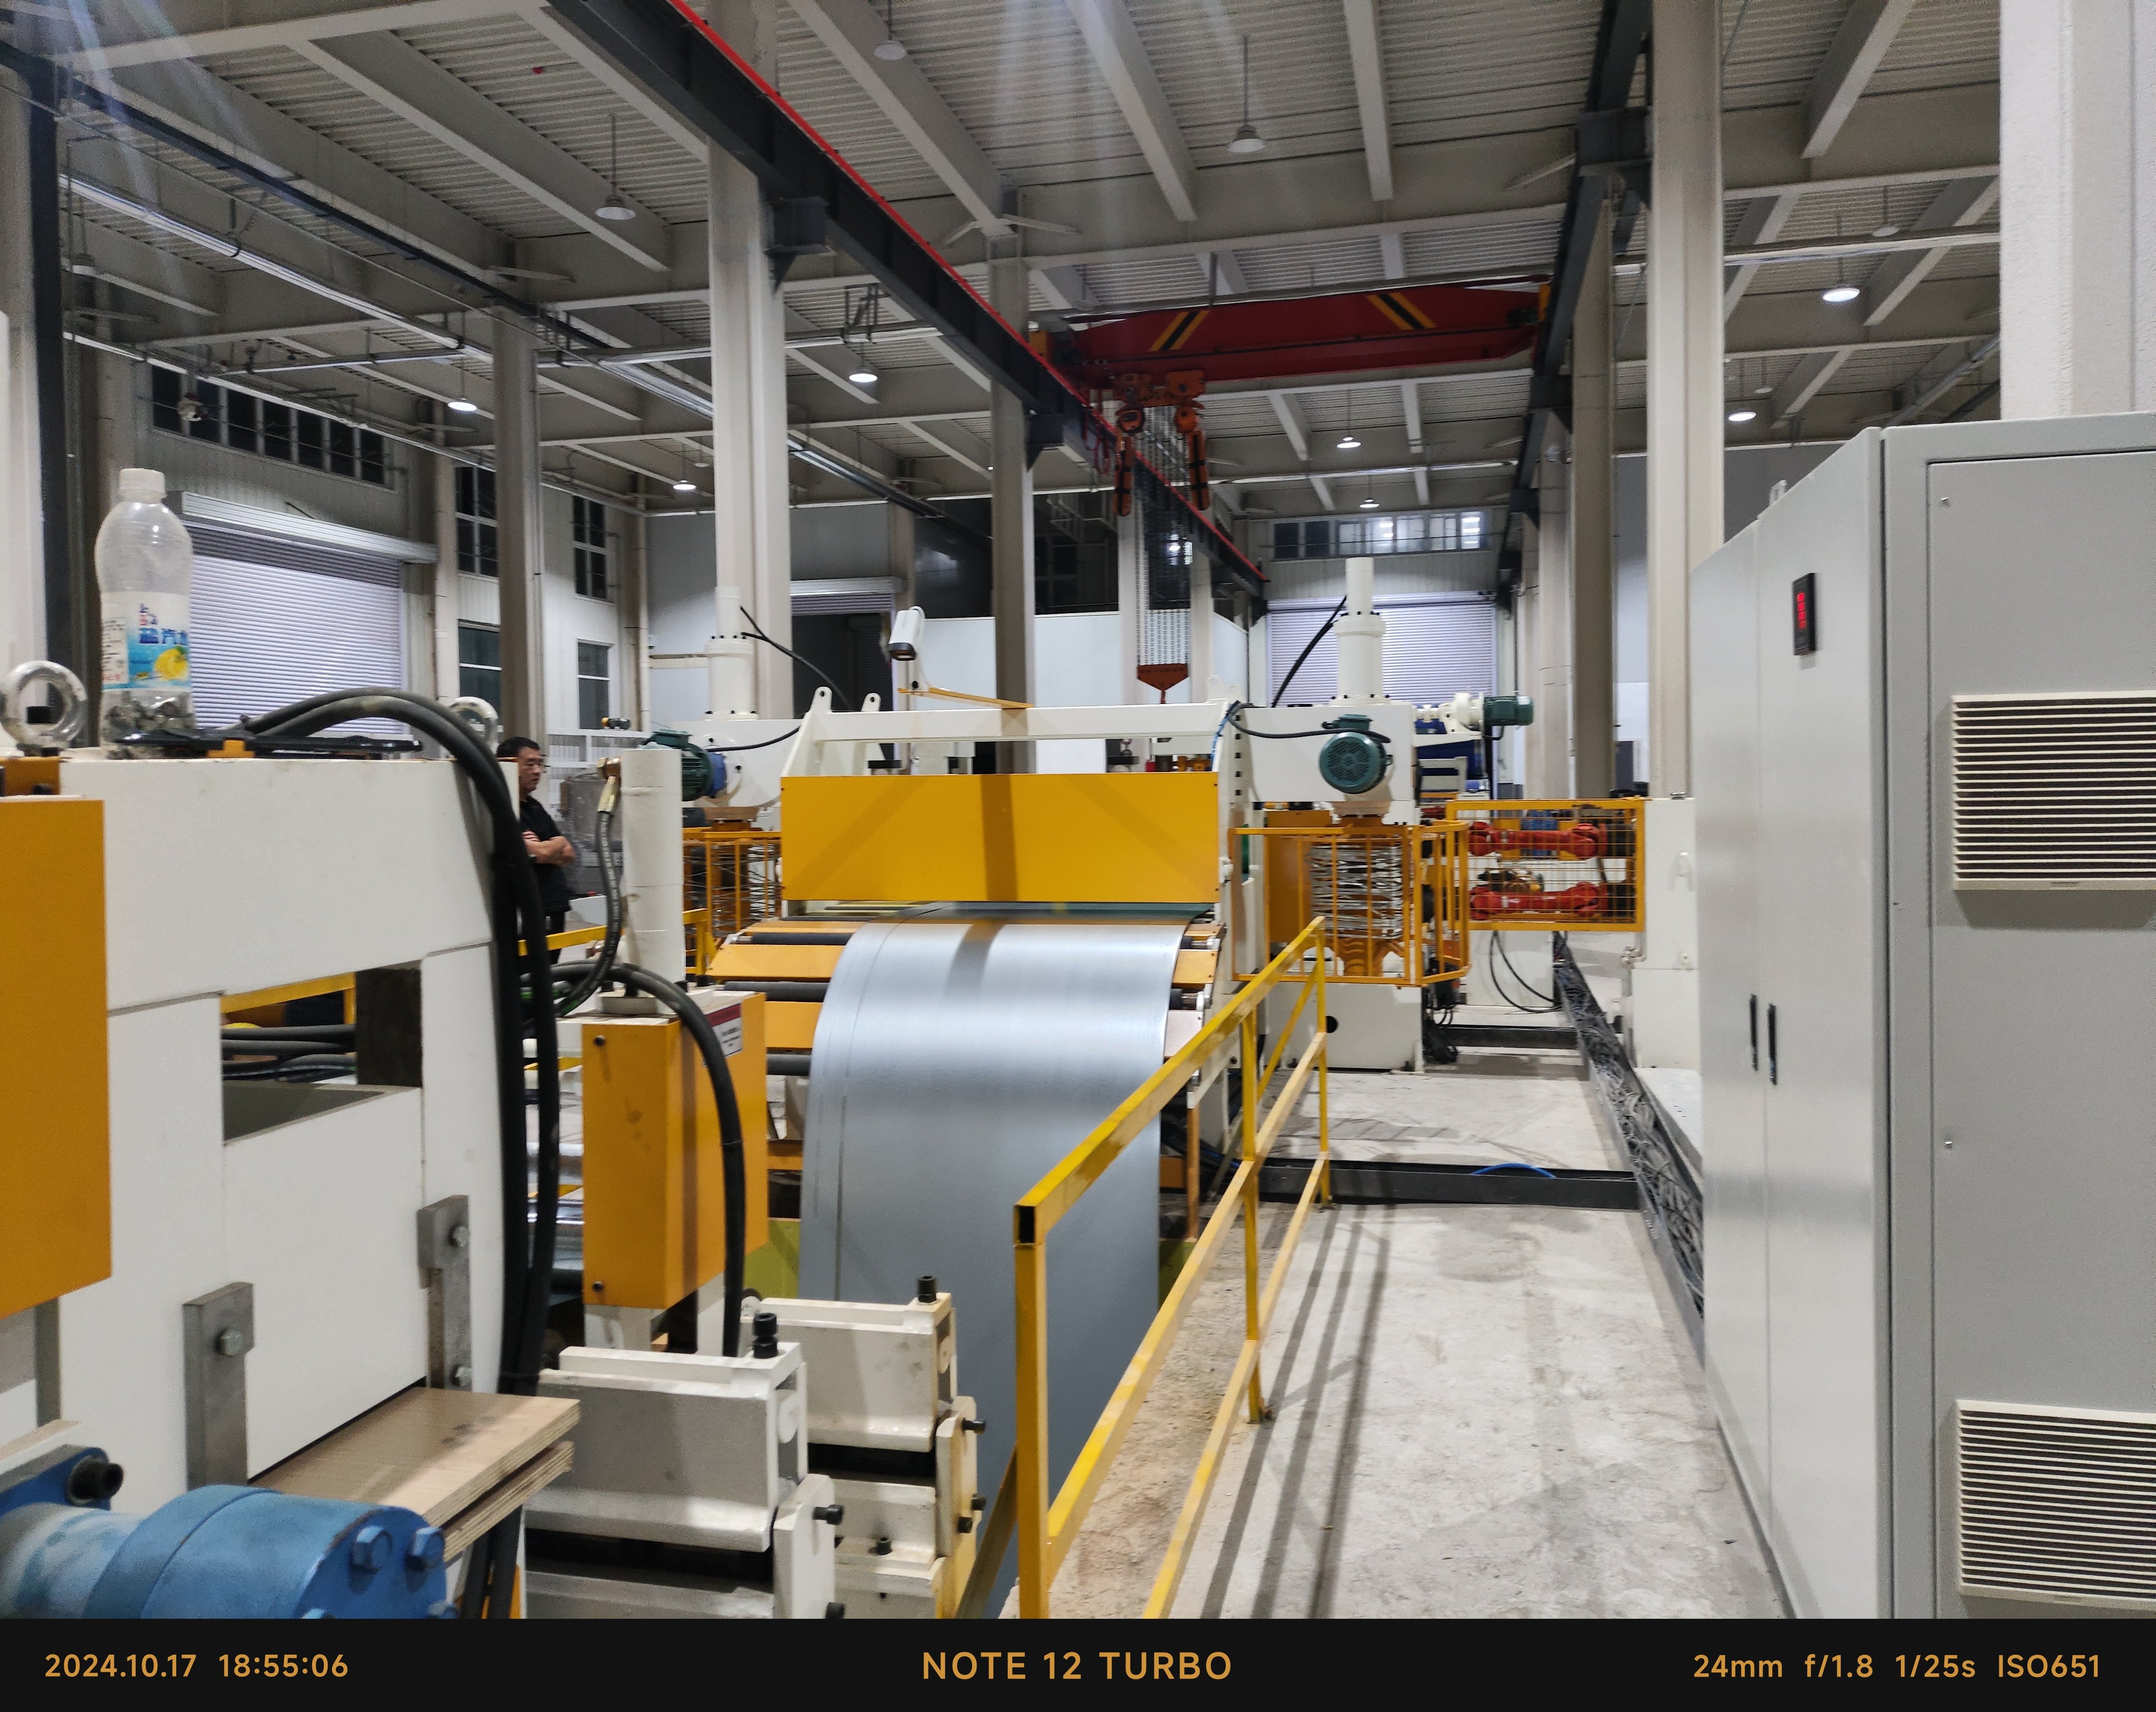
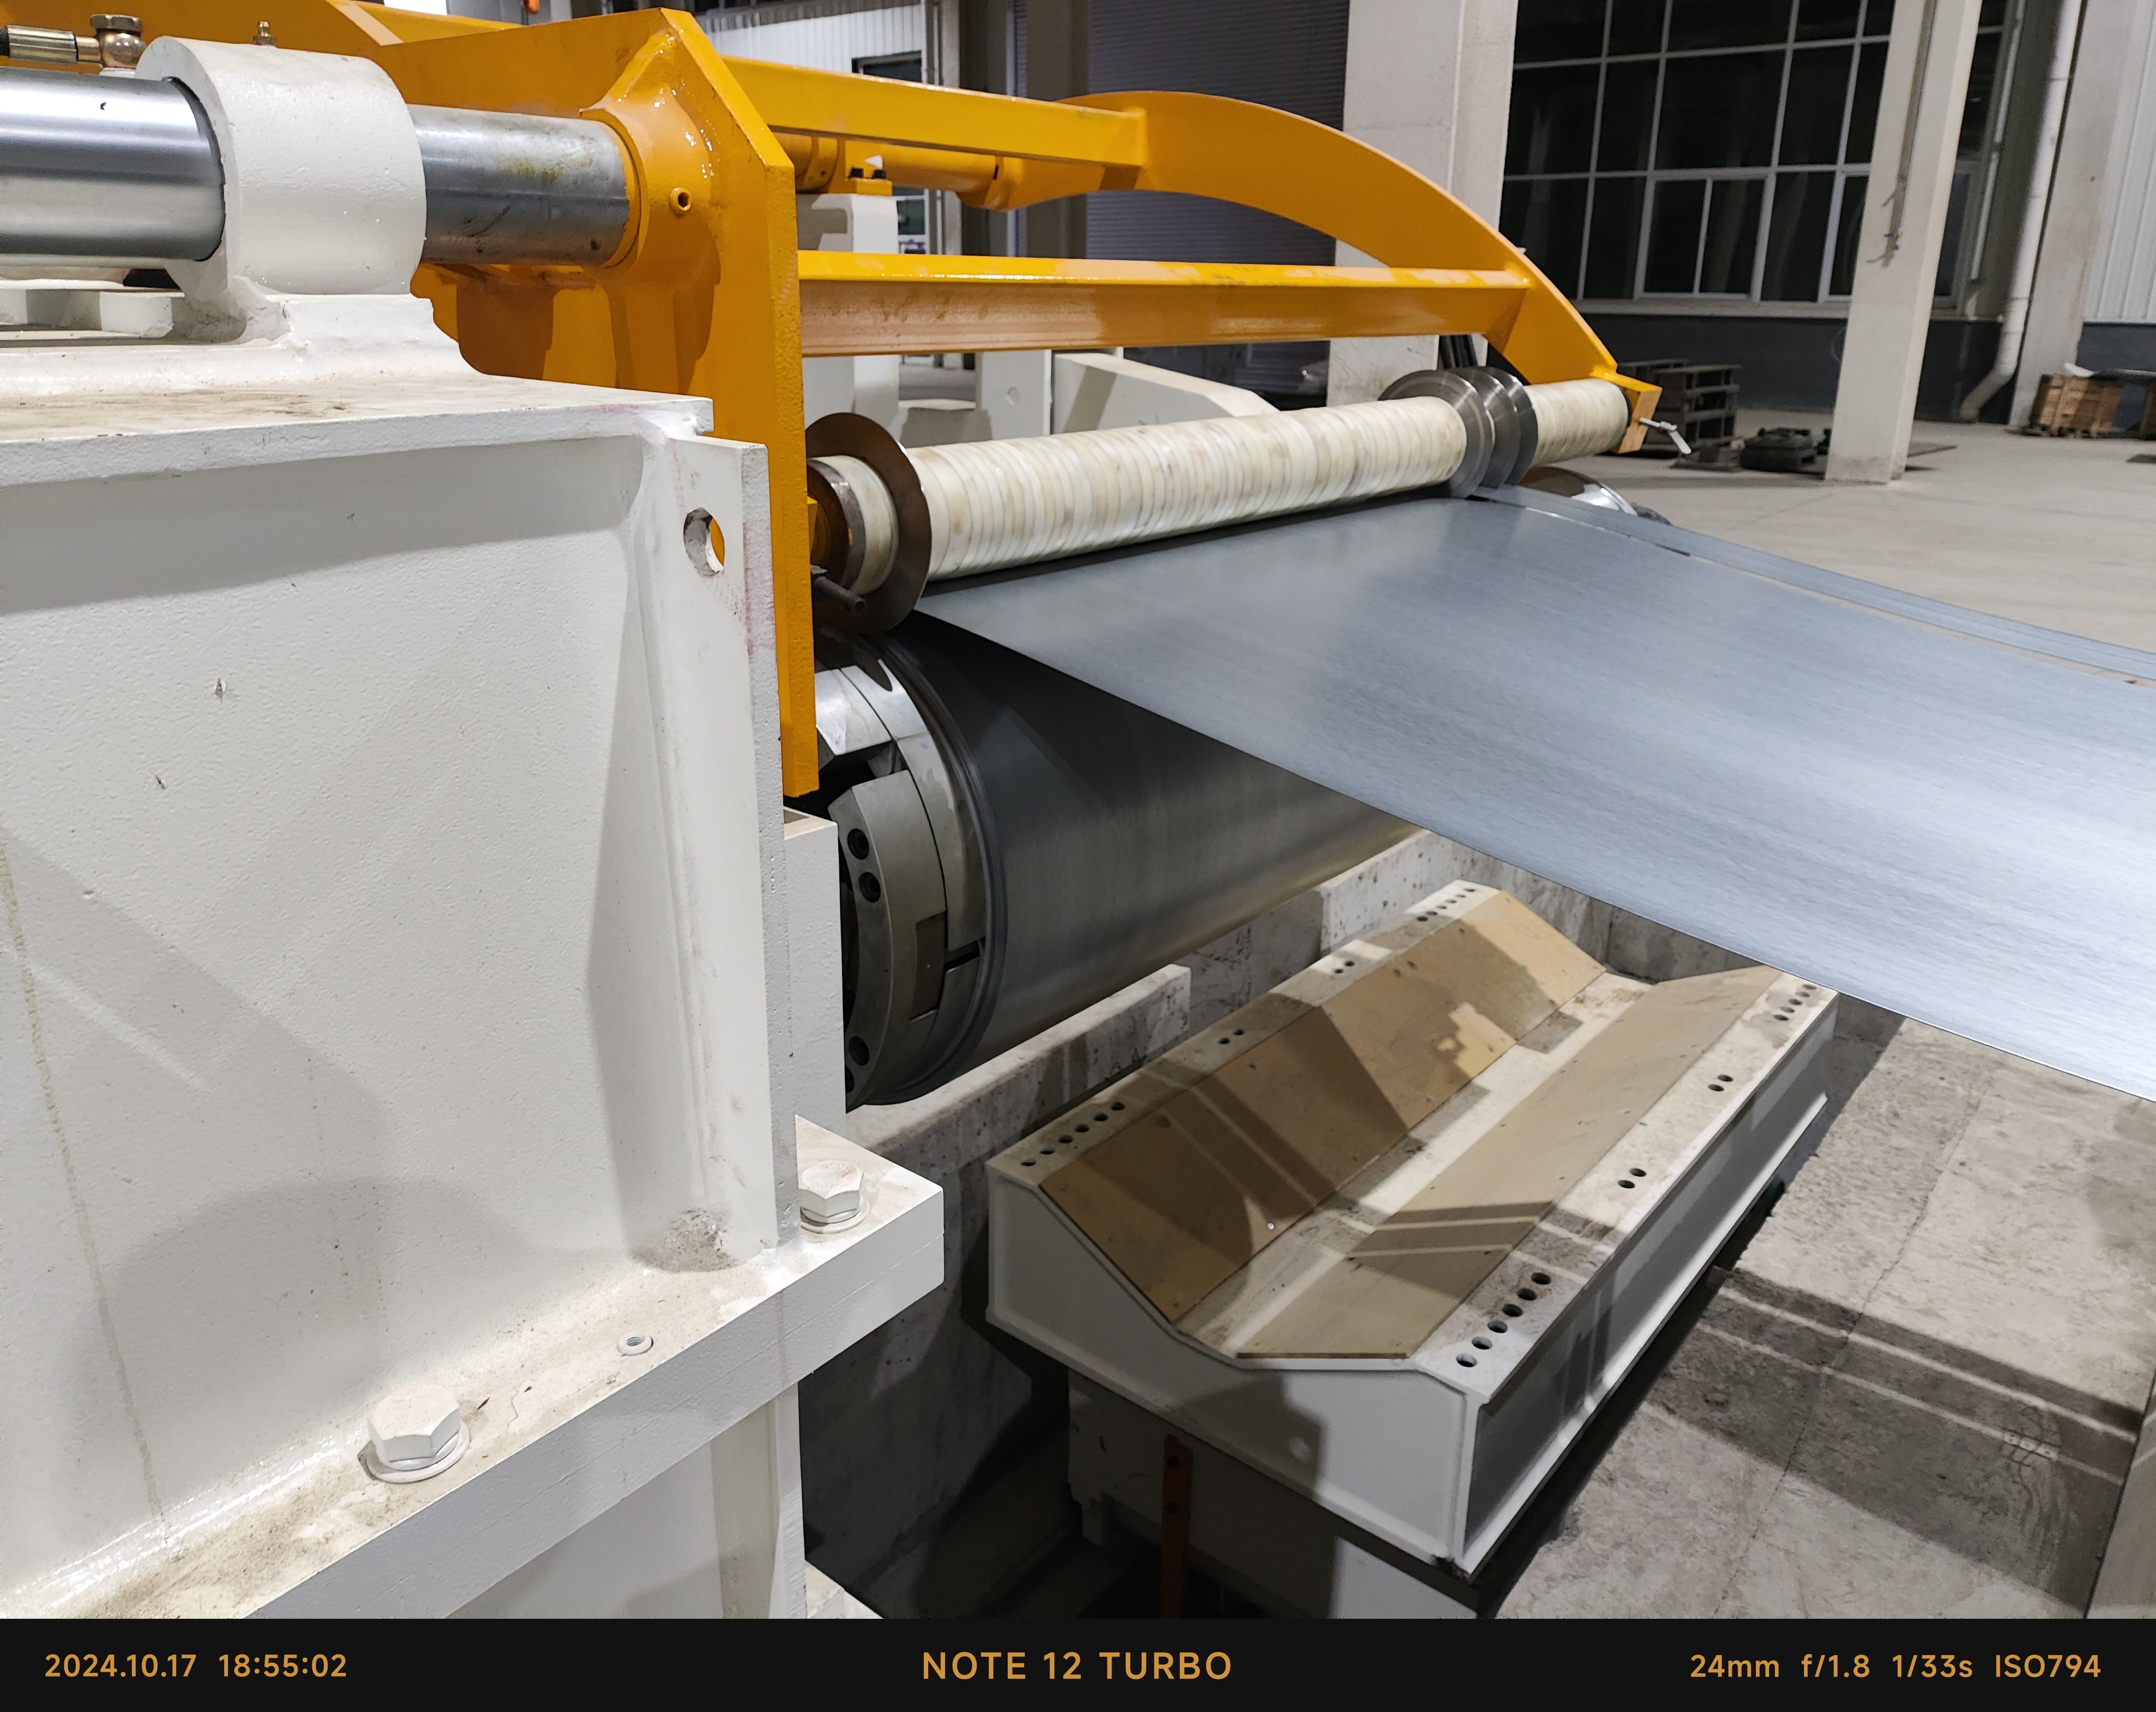
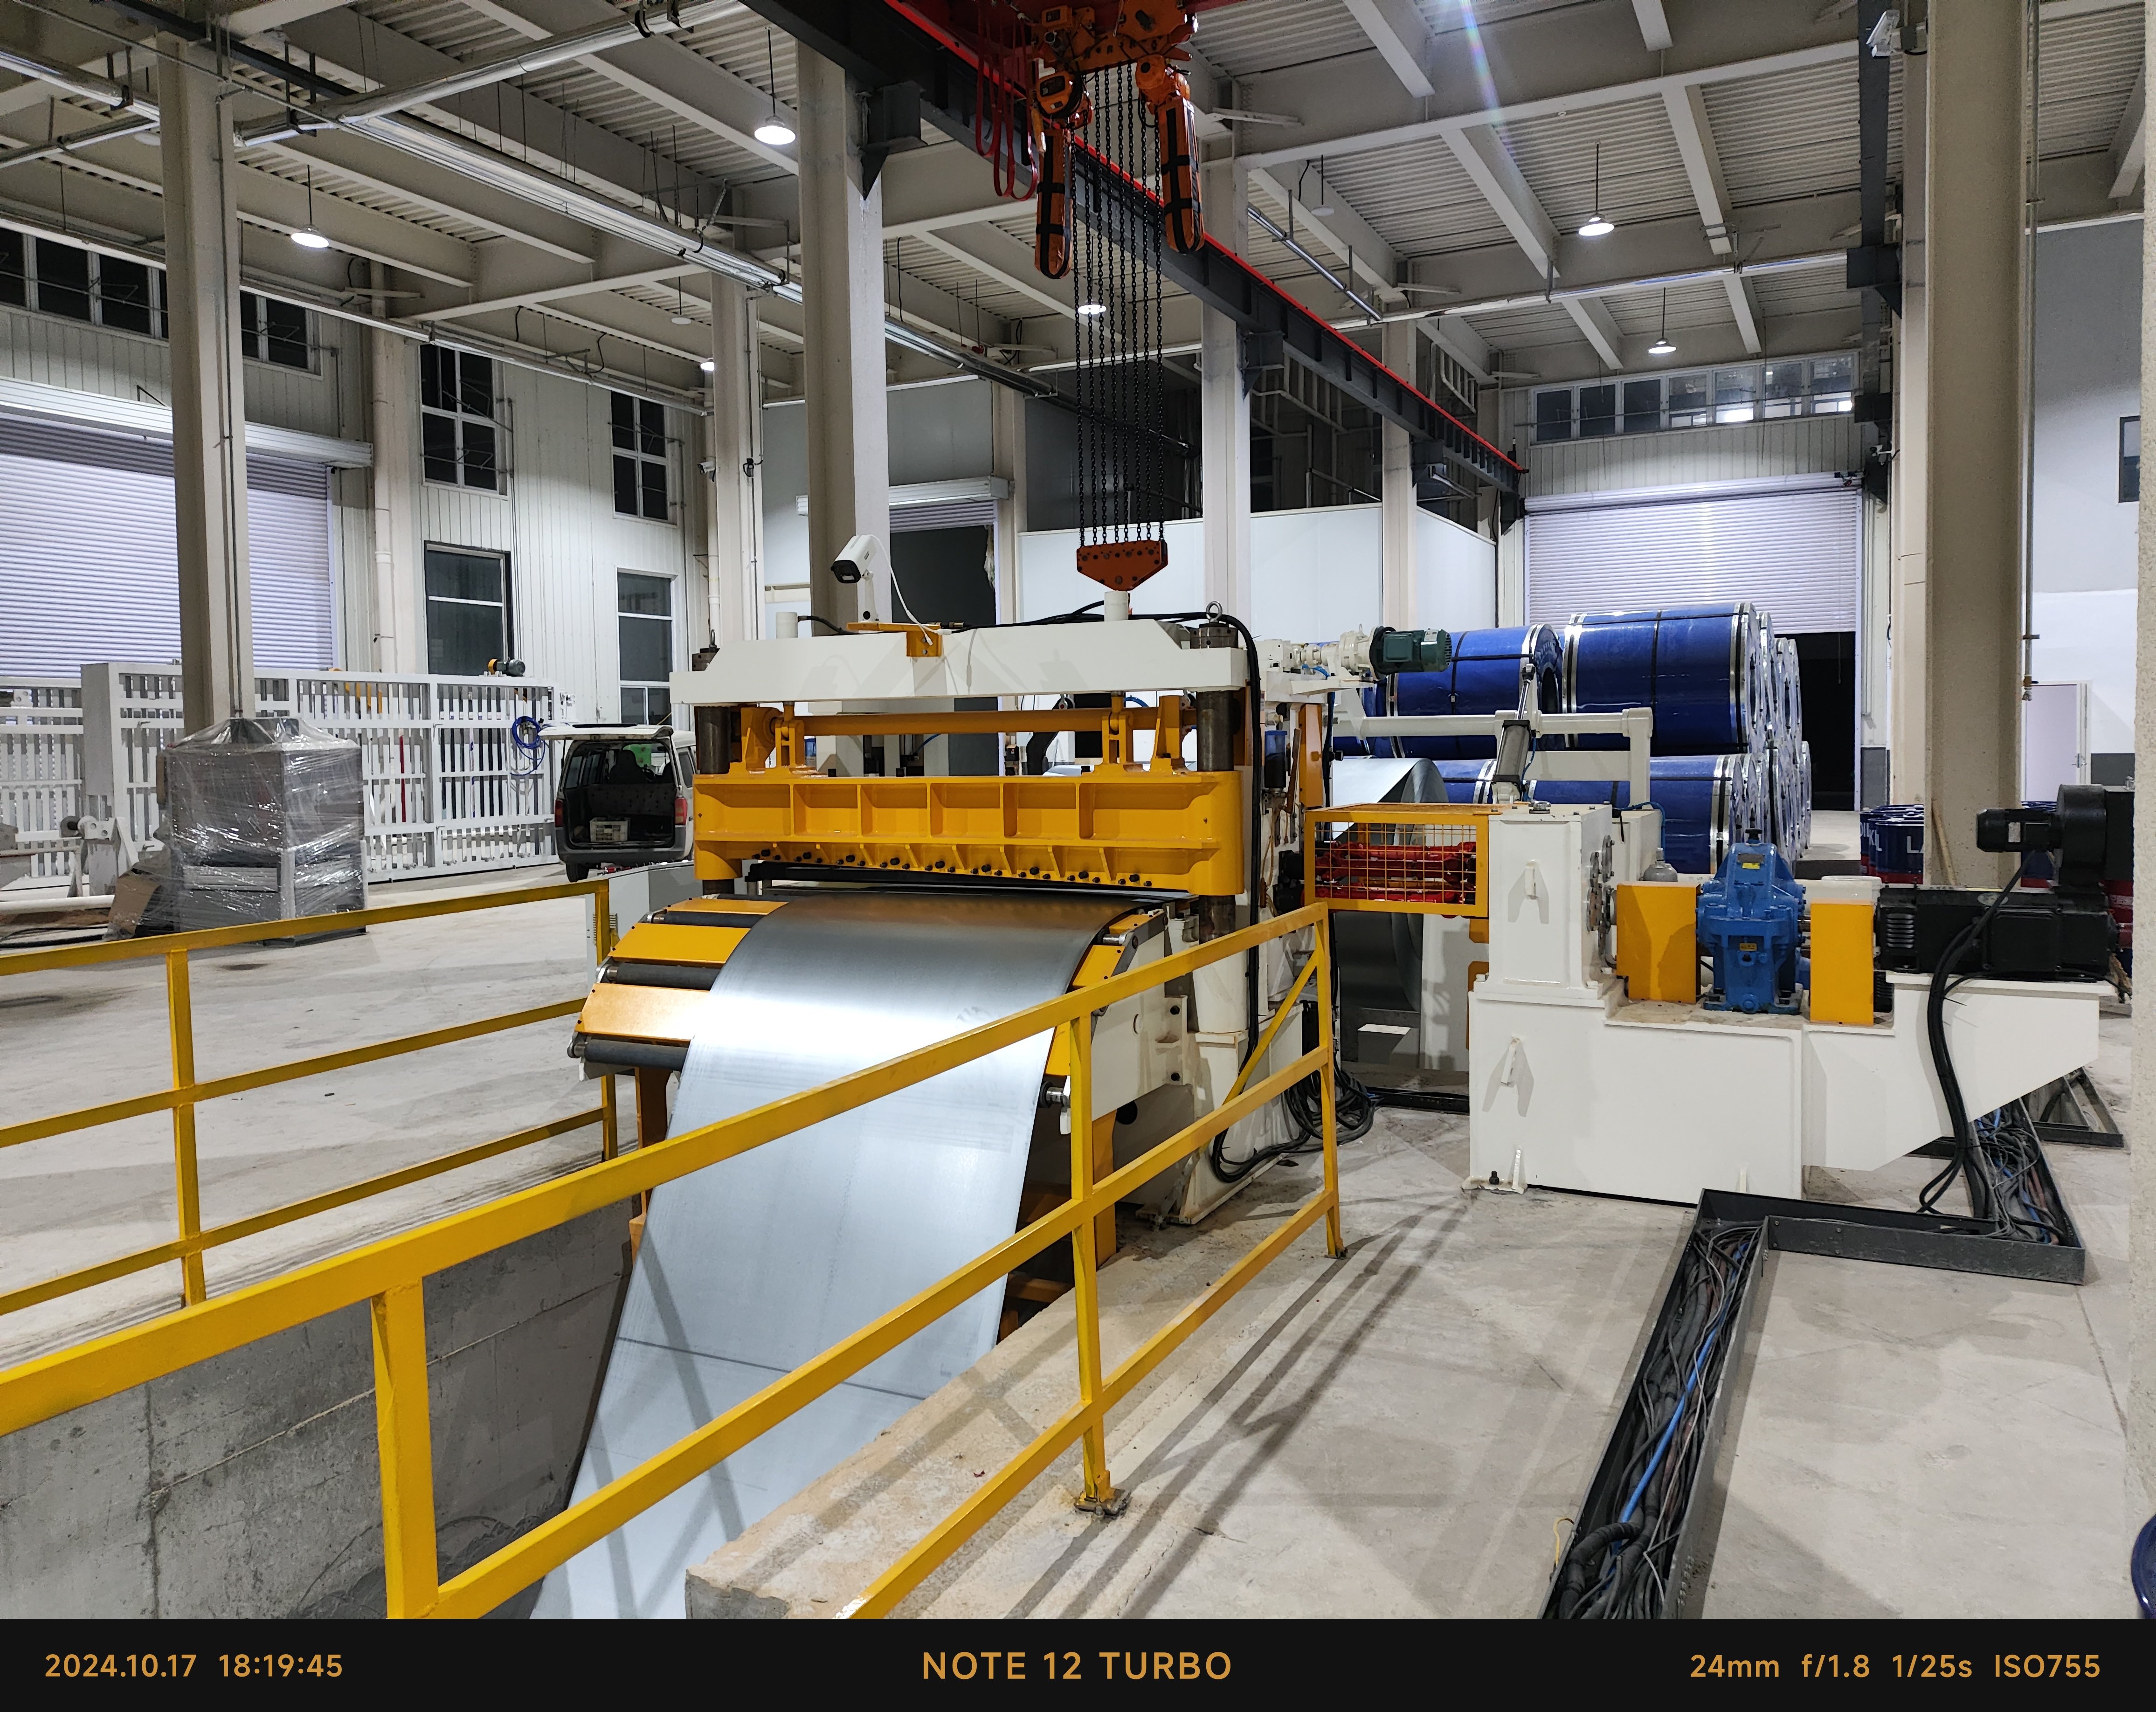
Cum unu din fabricantii cei mai de încredere de mașini pentru tăierea benzilor de oțel, Taizhou Chuang Yuan Machine Tool Co., Ltd. a proiectat, fabricat și susținut linii de tăiere de precizie începând cu anul 2003, din sediul său din orașul Taizhou, provincia Jiangsu, China. Liniile noastre de tăiere a benzilor de oțel sunt concepute pentru centrele de servicii pentru role, producătorii de țevi sudate, furnizorii de piese pentru industria auto prin ambutisare și producătorii de electrocasnice, care prelucrează role cu grosimea de 3–12 mm și lățimea de 600–2.000 mm, la viteze de linie de 30–120 m/min. Fiecare linie combină într-un sistem sincronizat desfășurarea hidraulică, nivelarea de precizie, capetele de tăiere cu rigiditate ridicată, înfășurarea deșeurilor și refolosirea sub control de tensiune. Deviația radială a arborelui cu cuțite este menținută în limitele de 0,02 mm, iar toleranța lățimii tăierii în limitele de ±0,05 mm, astfel încât formatorii de role și presele din aval primesc benzi perfect pătrate și fără bavuri, în mod constant. Fiecare set este supus unui test continuu de 72 de ore, fără sarcină și apoi cu sarcină, înainte de expediere, iar exactitatea tăierii este validată pe eșantioane de benzi furnizate de cumpărător.
Accipe Pretium

Causa Study

1,600 mm Linia cięcia stali dla niemieckiego centrum usługowego zwojów

Główny niemiecki ośrodek usługowy zwojów specjalizujący się w zaawansowanej dystrybucji metali napotkał poważne trudności operacyjne podczas przetwarzania głównych zwojów stali o niskiej zawartości stopów i wysokiej wytrzymałości o grubości do 12 mm, głównie z powodu nadmiernego ugięcia paska oraz luźnych tolerancji krawędzi, co prowadziło do odrzucenia zamówień przez klientów. Aby rozwiązać ten wąskie gardło, nasz zespół inżynieryjny zaprojektował i dostarczył ciężkoobciążoną linię cięcia stali wyposażoną w mocny hydrauliczny rozwijacz o mocy 75 kW, precyzyjny wyrównywacz sześciowalczkowy o wysokiej sztywności, sześć precyzyjnie zaprojektowanych główek tnących oraz czteroramienny nawijacz z regulowanym napięciem. Po dokładnej instalacji i uruchomieniu na miejscu przez naszych specjalistów technicznych urządzenie osiągnęło wyjątkowe wskaźniki wydajności: wysokość grzbietu (burra) na krawędzi została ściśle ograniczona do poniżej 0,05 mm, ugięcie paska nie przekroczyło 1 mm na każde 2 metry długości, a stabilna prędkość robocza linii osiągnęła 90 m/min.

Acciaio ad Alta Velocità per Taglio Fornito a un Produttore Turco di Tubi Saldati

Unus praecipuus Turcicus fabrica tuborum saldatorum necessitavit angustas fascias ferreas praecisas ad altam velocitatem pro continua productione tuborum quadratorum, saepe mutans latitudines in parvis partibus productivis. Ad aptandum specificum suum opus, construximus et dedimus specialem lineam ferri sectricem celerem, cum capitibus sectricibus in forma cartuccarum, potenti systemate impellente 60 kW, et reductoribus servomotoribus. Haec dispositio provecta minuit tempus mortuum mutationis latitudinis fasciae ab inefficaci 75 minutis ad agilis 28 minutos, dum servabat strictas accuratias latitudinis intra ±0.05 mm et minuebat perditam materiam ab 3.1 percento ad 1.9 percento. Post novem menses operationis commercialis plenae, cliens recuperavit totam investitionem suam in instrumenta per augmentatum reditum productionis et per minutas temporis non-productivi interruptiones.

Custom Steel Slitting Line For An Indian Appliance Parts Manufacturer

An established Indian appliance parts manufacturer needed burr-free galvanized steel strips for washing machine and refrigerator panels. Our steel slitting line used polymer-coated tension pads, a six-high leveler and automatic edge trimming. Surface defect rate from slitting dropped below 0.4 percent, zinc coating damage was eliminated, and the line now runs 120 m/min with a 20 percent energy saving versus the client's previous machine. This project strengthened our reputation among steel slitter manufacturers in the South Asian appliance supply chain.

Producta similia

Fissio ferri stat in centro modernorum catenarum supplicationis metallicarum, et praestatio fabricantium fissorium ferri directe afficit reditum bobinarum, qualitatem superficiem et fidem distributionis pro omni centro servitii et officina quae fasciculos fissos consumunt. Taizhou Chuang Yuan Machine Tool Co., Ltd. ab anno 2003 se ad studium, developmentum, productionem et venditionem praecisionis instrumentorum mechanicorum contulit, aedificans lineas fissurae ferri quae bobinas principes in fasciculos finitos convertunt pro industria tuborum saldatorum, automobilium, apparatus domesticorum, aedificationis et apparatus electricorum. Processus ingeniorum nostrorum initium capit ex datis bobinarum clientis: gradus materiae, fortitudo tractionis, spatium crassitudinis a 3 mm usque ad 12 mm, latitudo fasciculi a 20 mm usque ad 1 600 mm, pondus bobinae usque ad 30 tonnas et productum exspectatum per turnum. Ex his inputibus nostri designatores eligunt diametrum axis, materiam laminae, configurationem rotularum aequilibratricum et strategiam controlis tensionis. Capita fissoria tornantur in centris CNC foraminis et fricationis, deinde aequilibrantur dynamice, ut concentricitas axis cultelli intra 0,02 mm retineatur dum operatur ad velocitatem plenam. Laminae fissoriae ex Cr12MoV aut SKD11 ferro utensili fiunt, sub vacuum calore tractatae ad HRC 58 usque ad 62, et politae in copiis concordantibus ut clarens constans et qualitas marginis fasciculi garantiantur.
Una completa linea di taglio a nastro in acciaio comprende uno svolgitore idraulico con carrello per bobine, un pelatore, un’unità di presa e livellamento, una fossa di accumulo, una testa di taglio, un avvolgitore per scarti, una stazione di tensione e un riavvolgitore con spinta idraulica. Il controllo elettrico impiega PLC e HMI, con memorizzazione di ricette per oltre 100 specifiche di nastro, calcolo automatico della tensione e diagnosi dei guasti. Le opzioni disponibili includono teste a cartuccia intercambiabili in tempi brevi, rifilatura dei bordi, unità di lubrificazione e dispositivi per imballaggio delle bobine. Prima della consegna, ogni linea è sottoposta a controlli di allineamento, funzionamento a vuoto alla velocità nominale e prove sotto carico con materiale fornito dal cliente. L’installazione e la messa in servizio sono eseguite dai nostri ingegneri oppure supportate mediante procedure guidate in video in oltre 20 paesi esportatori. In una tipica linea ad alta velocità da 1600 mm, il consumo energetico varia da 15 a 45 kW, il caricamento della bobina richiede meno di 3 minuti e la precisione di taglio raggiunge ±0,05 mm. Questi valori si traducono in un maggiore rendimento del materiale, minori sostituzioni di lame e costi di manodopera inferiori per i centri di servizio bobine, i laminatoi per tubi e gli stabilimenti OEM per stampaggio. Producciamo inoltre macchine EDM, centri di lavorazione, macchine per la produzione di tubi, linee di taglio a misura, torni e macchine per lavorazioni di fori profondi, consentendoci di supportare progetti metallurgici più ampi pur mantenendo un’attenzione assoluta sulla tecnologia di taglio a nastro in acciaio. Scegliere i giusti produttori di macchine per il taglio dell’acciaio significa collaborare con un team che conosce la metallurgia delle bobine, la dinamica delle linee e le aspettative globali di assistenza. Le nostre macchine operano in Europa, Asia Sudorientale, Medio Oriente, Africa e Sudamerica, con supporto garantito da kit di ricambi, manuali multilingue e risoluzione remota dei problemi entro 24–48 ore. I dati sul campo indicano che linee di taglio ben mantenute provenienti dalla nostra fabbrica raggiungono una disponibilità superiore al 95% e una durata delle lame oltre 8000 tonnellate di nastro lavorato. La formazione in loco copre il montaggio delle lame, la regolazione del gioco, l’ottimizzazione della tensione e la manutenzione preventiva, aiutando i clienti a sviluppare competenze interne anziché dipendere da squadre di assistenza esterne. Anche la sostenibilità è fondamentale: dimensionamento ottimizzato dei motori, opzioni di frenatura rigenerativa e sistemi idraulici efficienti riducono il consumo energetico per tonnellata, mentre un taglio preciso minimizza gli scarti. Combinando disciplina ingegneristica, collaudi verificati ed esperienza globale nei progetti, Chuang Yuan aiuta i clienti a trasformare la lavorazione delle bobine in un’operazione affidabile e redditizia.

Quaestiones Frequenter Rogatae

What Should Buyers Check When Comparing Steel Slitter Manufacturers?

Achtoris debent quattuor puncta verificare: facultatem machinandi, normas experimentorum, exempla praeterita proiectuum et celeritatem auxilii. Postulare datos concentricitatis axis cultris, qui intra 0.02 mm esse debent; praecisionem scindendi ±0.05 mm; et acta experimenti oneris per 72 horas. Confirmare fabricantem caput scindentis in centris tornandi et frugandi CNC machinare et cultris tractamentum calorificum ad duritiam HRC 58–62 impendere. Postulare saltem tria exempla internationalia in simili intervallo bobinae; et explorare utrum auxilium remotum intra 24 ad 48 horas praebetur. Fabrica quae etiam instrumenta machinalia cognata producit, ut aequatores et lineas ad longitudinem secandas, saepius plus catenae qualitatis regit et lineam scindentem cum instrumentis iam habitis ad tractationem bobinae facilius integrare potest.
Adapt the line to your thickest and widest coil, not to the average. If you process coils from 3 to 12 mm thick and up to 1,600 mm wide, select a line with a rated width of 1,600 mm and at least 20 percent torque reserve. Line speed must match your daily tonnage target; for operation at 90 m/min with a 30-ton coil, plan for 8 to 12 coils per shift. Consider quick-change cartridge heads if you change strip width more than three times per shift, and choose tension recoilers with servo control for thin, high-strength strip. Always provide material grade, tensile strength, and strip width range so the manufacturer can correctly size shafts, blades, and motors.
Praecisio sectionis et vita laminae dependent a spatio inter laminae, rigiditate axis, qualitate aequationis et regula tensionis. Spatium rectum est saepe 8 ad 12 percentum crassitudinis fasciculi pro ferro; parvum nimis causat abrasionem laminae et burras, magnum nimis producit involutum marginis. Deviatio axis debet manere infra 0,02 mm, et durities laminae inter HRC 58 et 62. Aequatio recta removet curvaturam coil et tensionem internam, minuens camber ad minus quam 1 mm per 2 m. Tensio stabilis in re-coiler prohibet errationem fasciculi et damnum marginis. Cum dispositione recta et conservatione preventiva, vita laminae potest superare 8 000 tonnas ferri tractati, et praecisio latitudinis sectionis manet intra ±0,05 mm.
Yes, sed linea apte configuranda est. Pro accipitro ferreo alto fortitudine et parva alligatura usque ad 12 mm crassitudinem, elige potentiam motricem maiorem, aequationem sex-rotorum et axones laminarum maiores. Pro fasciculis zincatis aut pictis, utere cuneis tensionis cum polimero obductis et rotulis directivis protectivis, ut scabras superficiales et damna in strato evitentur. Unitates ad marginem recidendum et oleum addendum ulterius marginem recisam protegunt. In projecto Indico de instrumentis domesticis, linea bene instructa defectus superficiales infra 0.4 percentum in fasciculo zincato servavit. Semper specifica genus strati et requisita superficiales in disputatione technica, ut interstitium laminarum, materia cunei et velocitas lineae recte constituatur.

Articuli Connexi

Quomodo machining centrum eligere?

12

Dec

Quomodo machining centrum eligere?

Plura vide
Cur multi functionale machina EDM satisfacit postulationes fabricae pro productione mixta de formis et partibus

14

Aug

Cur multi functionale machina EDM satisfacit postulationes fabricae pro productione mixta de formis et partibus

Per ambulandum in complexitates ambientium fabricae alti mixturae. Regere modernum plantam industrialem pro productione saepe sentitur ut simul iactare duodecim discos rotantes, praesertim cum agitur de programmatibus fabricae alti mixturae et voluminis parvi. Pl...
Plura vide
Quomodo usus foraminis diminui potest dum operatio profunda continua machinalis perficitur

03

Aug

Quomodo usus foraminis diminui potest dum operatio profunda continua machinalis perficitur

De Mechanismis Stress Thermici Foraminis Profundi. Executio continua foraminis et operationes alti gradus in lineis productionis industrialibus gravissimas difficultates thermicas et mechanicas praebet, quae saepe limites instrumentorum secantium experientur. W...
Plura vide
Quales normas qualitatis exportationis clientes internationales postulant pro machinis ad recidendum filum

03

Aug

Quales normas qualitatis exportationis clientes internationales postulant pro machinis ad recidendum filum

Intellegere Conformitatem Internationalem Exportationis in Machinatione Precisa: Transire complexum ambitum commercii industrialis globalis requirit intellectum profundum severorum normarum technicarum quas emptores transmarini imperant pro machinis metallicis ad altam praecisionem...
Plura vide

Testimonia Clientium

Martin Keller
Linea Fissilis Ferrea Fidelis Cum Praecisione Excellentia

Nos operamus lineam ferri slittendi 1600 mm ab Chuang Yuan pro bobinis accipitris fortissimis usque ad 12 mm crassitudinem. Post commissionem, altitudo burri manebat infra 0.05 mm et velocitas lineae ad 90 m/min pervenit. Productio aucta est circiter 22 percentum, et mutationes cultrorum diminutae sunt ab bis per vicem ad semel per hebdomadam. Ingegnarii eorum ad quaestiones nostras responderunt intra 24 horas et nos adiuverunt durante criticali productionis incremento. Pro centro servitii bobinarum ut nostri, haec fiducia plus valet quam pretium emptionis exiguum.

Emre Yilmaz
Cito Mutatio Et Fortis Supportus Technicus

Nos ordinavimus lineam ferream praecidentem ad mutandum cito pro productione tuborum quadratorum. Tempus mutationis latitudinis decruit ab 75 ad 28 minuta; scoria decruit ab 3,1 percento ad 1,9 percentum; et accuratio manet intra ±0,05 mm. Fabrica praebuit manuales perspicuos, copias laminarum reservatarum et auxilium per videos remotas infra 48 horas, cum nos regulavimus tensiones. Operatoribus nostris institutio data est in tribus diebus, et nunc lineam confidenter administrant. Iam hunc fabricantem duabus fabris sociis commendavimus.

Accipe Aestimationem Gratuitam

Legatus noster te mox contactabit.
Epistula electronica
Nomen
Nomen societatis
Nuntius
0/1000
Machinatio CNC intra domum et severum controllo qualitatis pro omni linea praecidente ferrea

Machinatio CNC intra domum et severum controllo qualitatis pro omni linea praecidente ferrea

Integritas structurale sine compromisso et praecisio dimensionalis absoluta incipiunt directe intra nostras fabricas per rigidas operationes CNC in domo de omnibus componentibus criticis lineae ferri dividentis, inter quae capita dividentia, axes motrices, rotuli aequantes, et domicilia machinarum graviorum. Haec strategia fabricandi integrata verticaliter permittit nostro aequipo ingeniario tenere controllem absolutum super tolerantiis concentricitatis, parallelismo geometrico, et normis finitionis superficiei, eliminans penitus risus qualitatis variabiles quos componunt partes extraneae. Axis cultelli gravioris subiiciuntur molitioni praecisae et aequilibrio dynamico ut certificetur eccentricitas rotationis maneat intra 0,02 mm dum operantur ad velocitatem maximam, dum laminae dividentes ex legatis praemium subiiciuntur tractationi calorifica in vacuo ad duritiam HRC 58–62 et moluntur in copiis concordantibus ut garantiatur claritas optima sectionis.
Solutiones Dividentes Adaptatae Secundum Vera Data Bobinae Et Necessitates Applicationis

Solutiones Dividentes Adaptatae Secundum Vera Data Bobinae Et Necessitates Applicationis

Reconoscens quod hodiernae fabricae pro elaboratione fasciculorum operantur sub peculiariis condicionibus materialium et voluminum, nos machinas generales ex catalogo firmiter reicimus, eligentes potius ut singulas lineas ad scindendum ferrum ad mensuram ingeniamus, quae accurate ad specifica data fasciculorum clientium et ad fluxus operationales adaptentur. Antequam ullam propositionem technicam definitivam conficiamus, nostri periti ingeniarii mechanici omnes parametres essentiales pertractant, inter quos gradus metallorum, limites resistentiae ad trahendum, spatia crassitudinis materialis, profila latitudinis fasciculi, pondera maxima fasciculorum, metas productivas per diem, et dimensiones spatii fabrilis disponibilia. Ex his confirmatis datis, exacte calculamus idoneas potestates motorum, quae a 15 kW usque ad 45 kW et ultra variant, diametros axium idoneas eligit, conformationes apparatus planificatorum multi-rotularum constituimus, et strategias tensionis ad mensuram designamus. Componentes modulares optionales—ut capites ad scindendum in cartuccis facile mutandis, unitates ad limandum margines praecisas, apparatus oleandi automaticos.
WhatsApp WhatsApp Epistula electronica Epistula electronica Mobilis Mobilis SUMMUMSUMMUM