Machinae pro Machinatione per Descensum Electrostaticum | Solutiones EDM de Alta Praecisione

Omnes Categoriae

Accipe Aestimationem Gratuitam

Legatus noster te mox contactabit.
Epistula electronica
Mobilis/Whatsapp
WeChat
LinkedIn
Nomen
Nomen societatis
Nuntius
0/1000
Appendix
Quaeso, adice saltem unum alligamentum
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutiōnēs Praecīsae Machinātiōnis per Descārīcam Electrostāticam Ā Fābricānsī Ā China Fīdēlis

Solutiōnēs Praecīsae Machinātiōnis per Descārīcam Electrostāticam Ā Fābricānsī Ā China Fīdēlis

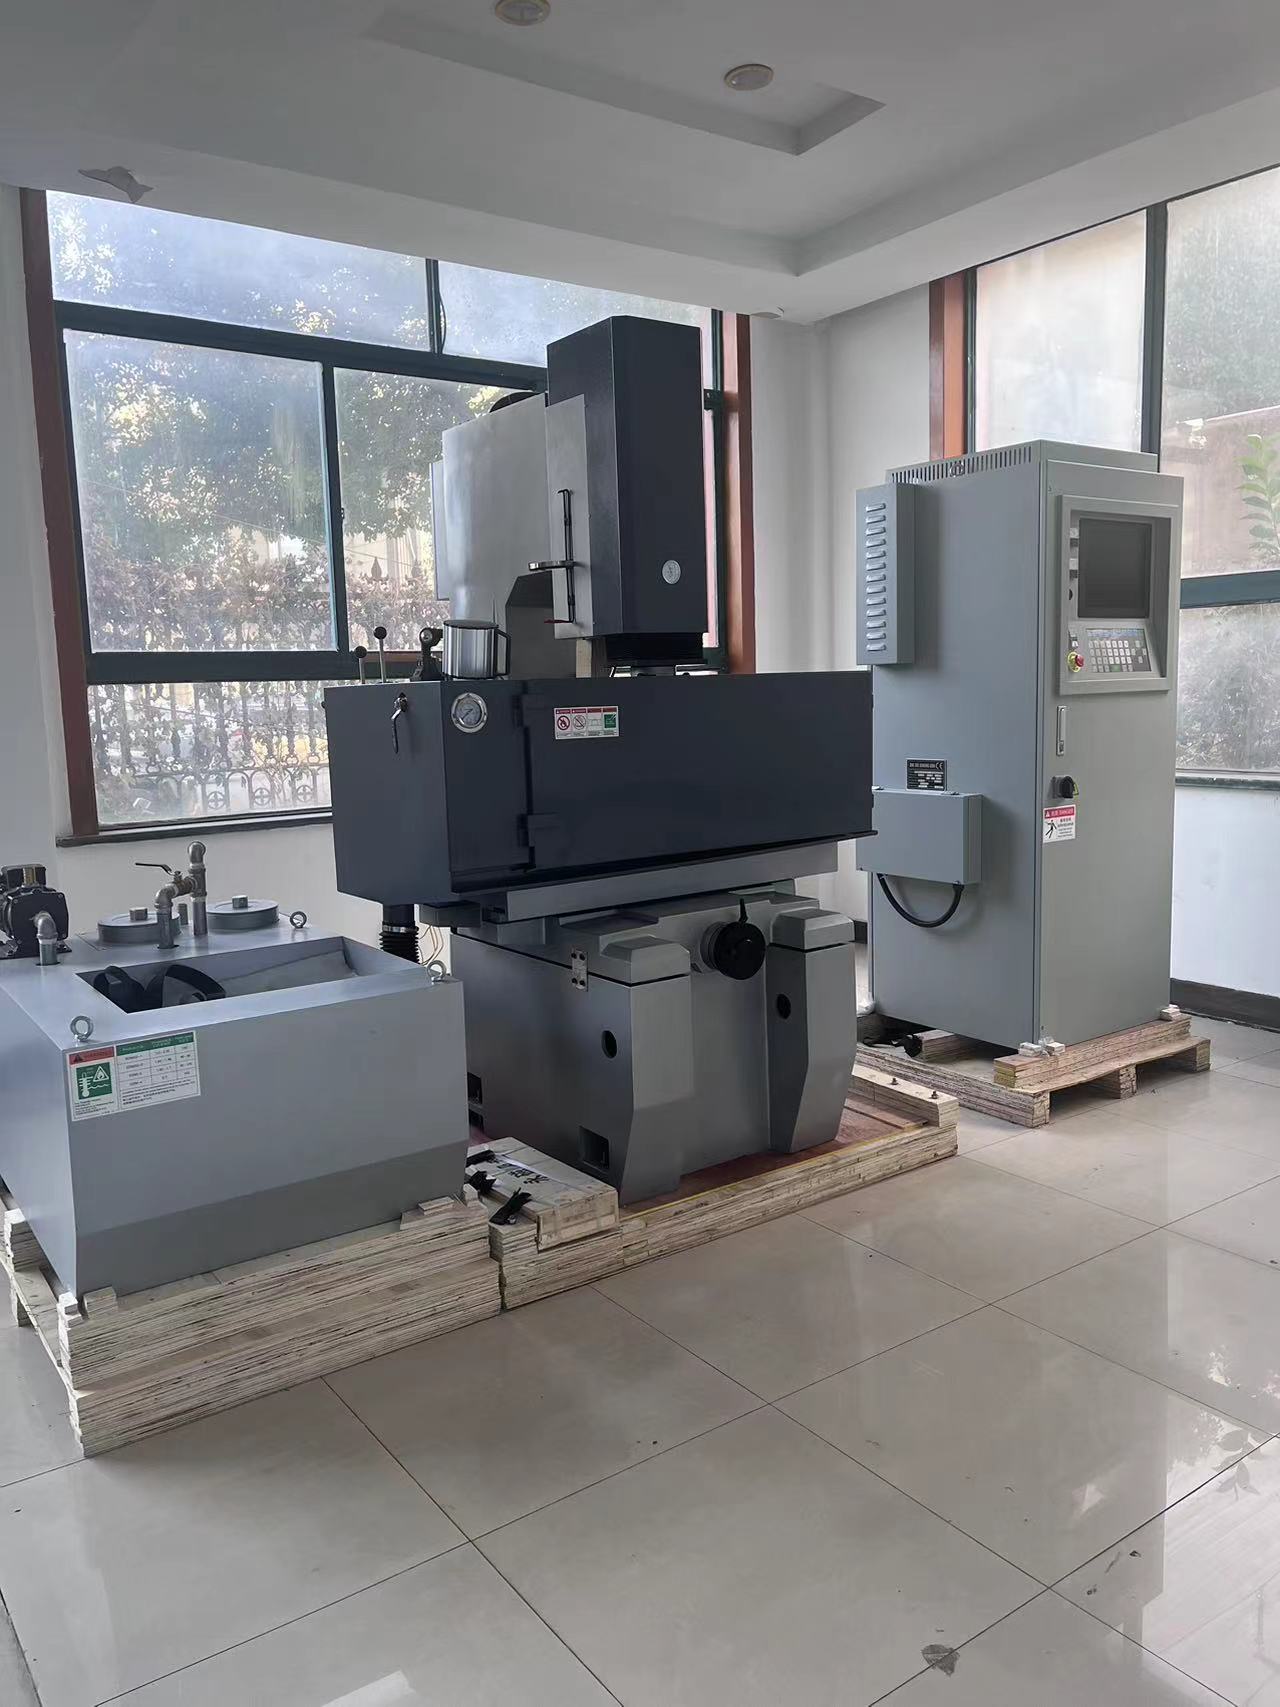
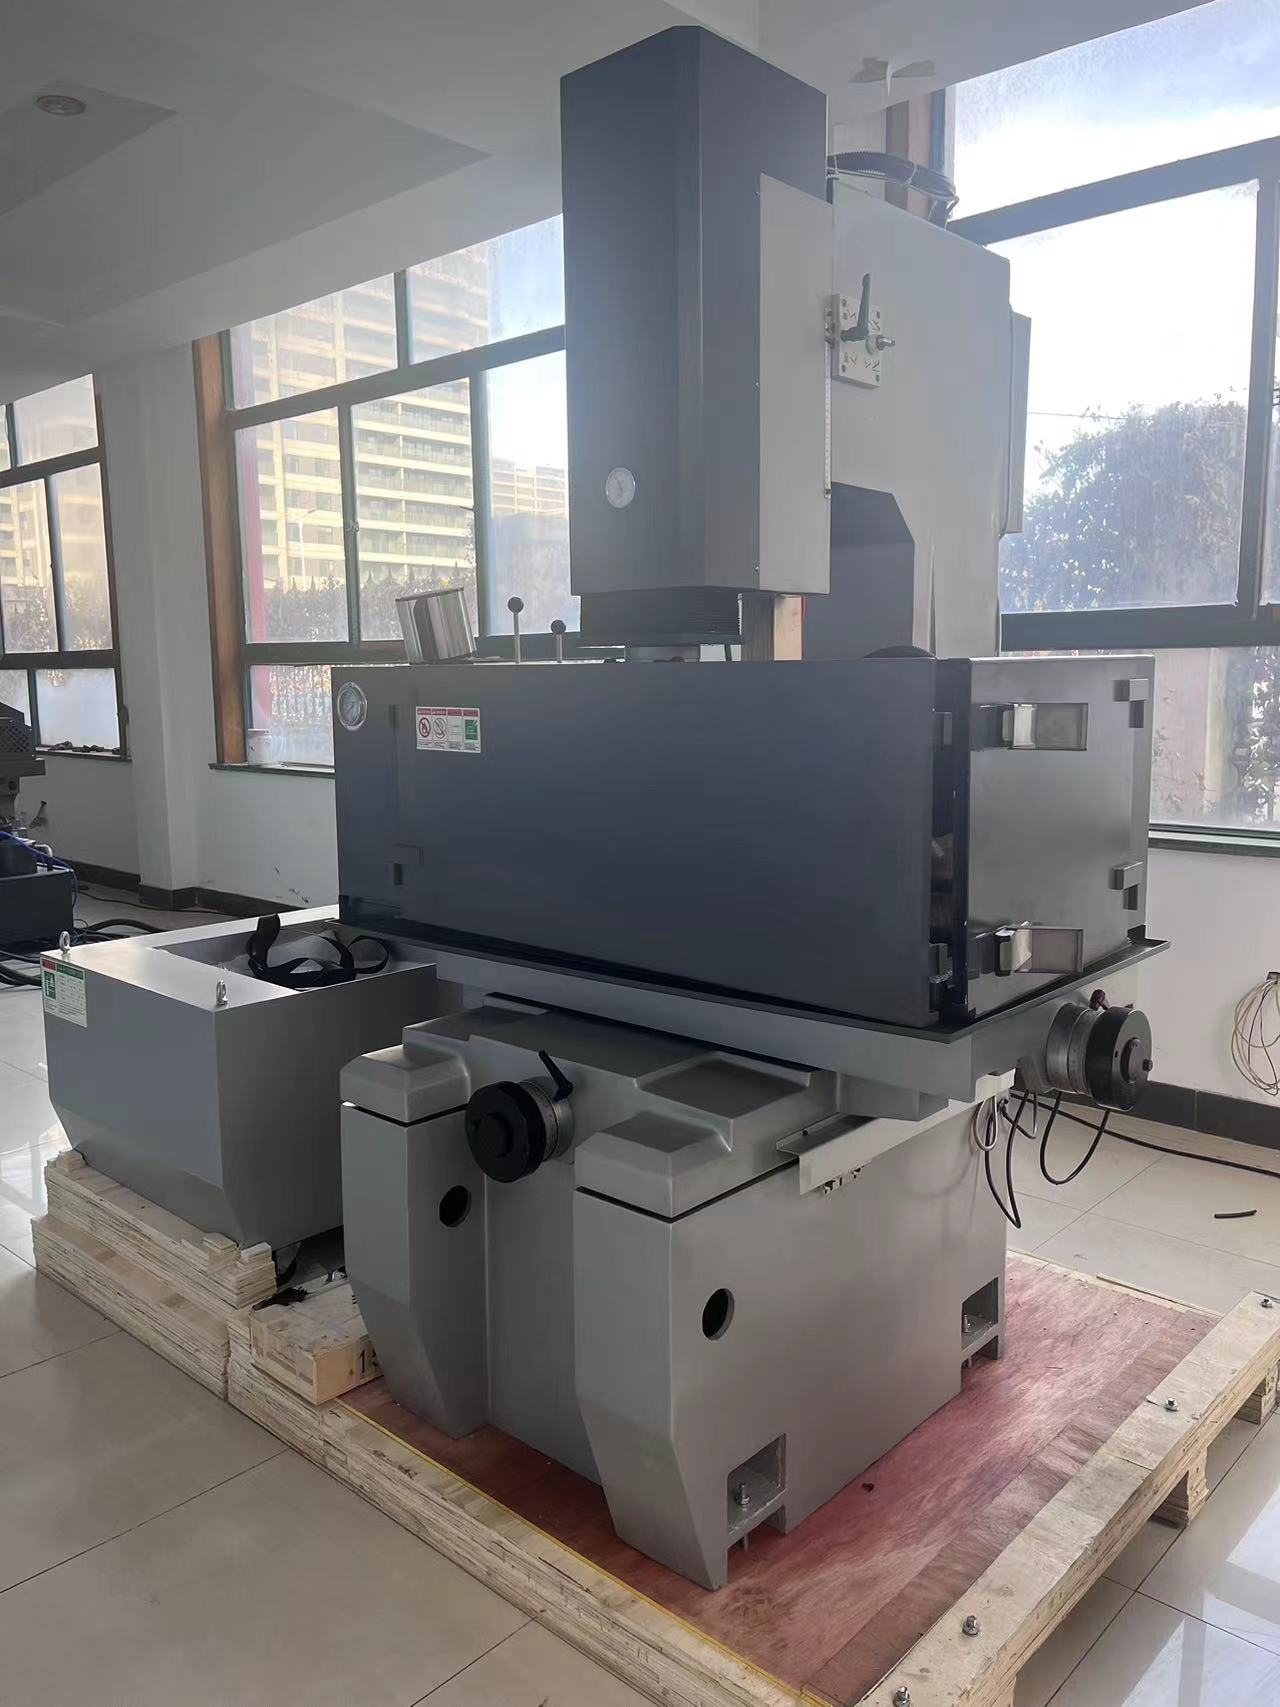
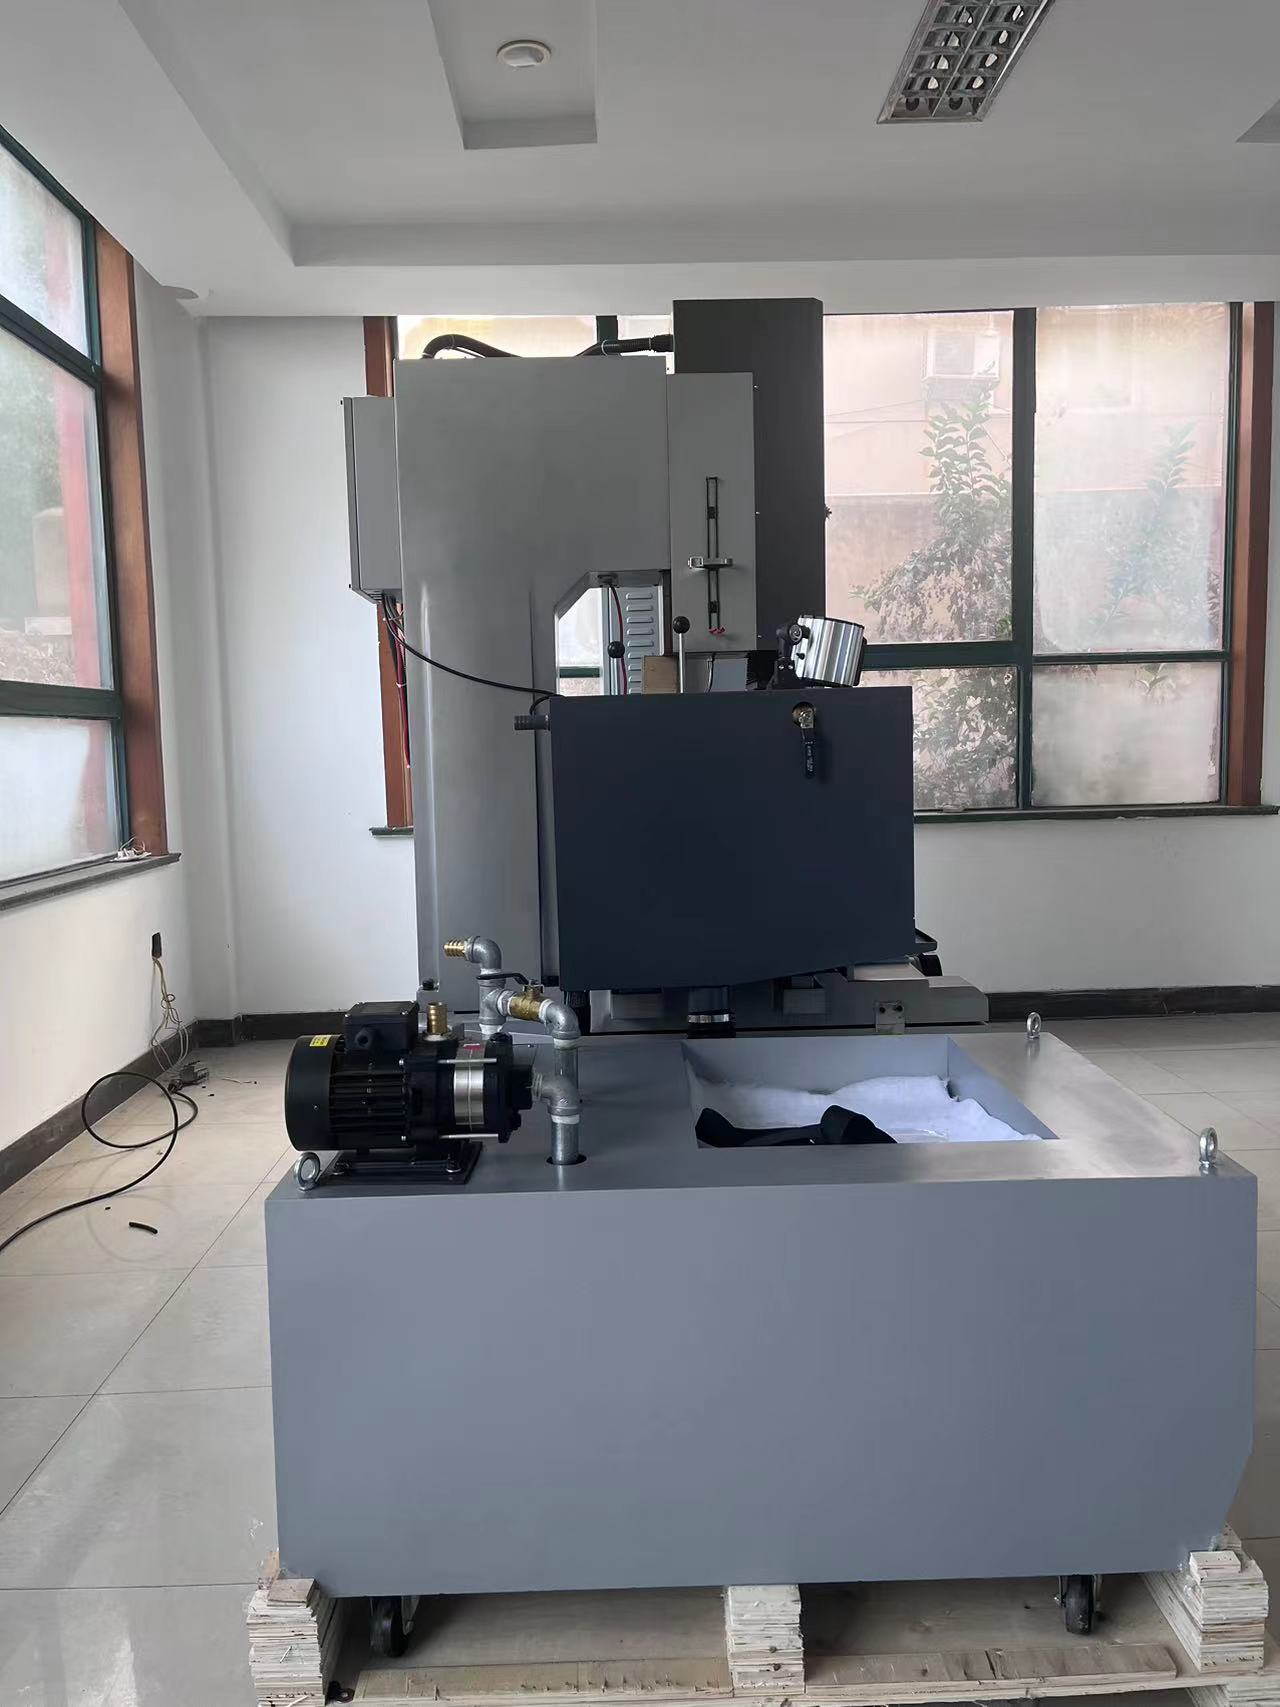
Taizhou Chuang Yuan Machine Tool Co., Ltd. fabricat sistemi pro machinatio per descarga electrostatica ab anno 2003, combinans controllem servo, fundationes rigidas et generatores intelligentes impulsum, ut removant materiam conductivam per erosionem scintillarum regulatam potius quam per vim secandi. Hoc facit machinationem nostram per descargam electrostaticam idealem pro aquis duris, carbonio tungstenico, alliis aerospacialibus et micro-structuris quas machinatio conventionalis non attingere potest. In officinis formarum et matricum, operatores fidunt in machinis nostris pro costis profundis, angulis acutis et finitionibus speculatorum usque ad Ra 0.2 um, dum officinae medicinales et automobilium eas utuntur pro dyspensatoribus injectorum et matricibus transmissionis. Platformae nostrae pro machinatione per descargam electrostaticam cum ramo et filo praebent accuratiam positionis ±0.005 mm, asperitatem superficiei usque ad Ra 0.1 um et velocitates removalis materiae usque ad 400 mm³/min in electrodibus graphitatis, minuentes usuram electrodeorum infra 0.1 percentum per controllem impulsum adaptativum.
Accipe Pretium

Causa Study

42 Percento Celerior Finis Moldarum Pro Officina Germanica

Fabricator Germanicus moldarum, qui producunt moldas connectorum automotive 64-cavitatum, laborabat cum politura manuum costarum profundarum post fraccionem. Processus anteriores machinationis per descensum electrostaticum (EDM) necessitabant 18 horas pro cavitatem et adhuc reliquerant strata recast EDM visibilia. Supplevimus systema CNC ram EDM cum controllo pulsuum adaptativo et electrodum cupri 0.2 mm. Energia descensus optimizata est ut stratum recast reduceretur infra 2 µm, et mutatio automatica electrode temporis praeparationis minuit de 30 percento. Tempus finitionis diminutum est a 18 ad 10.4 horas pro cavitatem, melioratio 42 percentorum, dum finis superficiei attingebat Ra 0.15 µm. Officina nunc operatur tres machinas nostras machinationis per descensum electrostaticum (EDM) et refert consummationem electrode minorem 28 percento.

35 Percento Minus Rework Matricum Pro Fornitore Thai Stampandi

Un furnitor thailandez de stampare precizie a avut deriva dimensionala repetata pe matrițele progresive pentru conectori electronici după prelucrarea prin electroeroziune cu fir. Am introdus centrul nostru de electroeroziune cu fir pe cinci axe, dotat cu compensare termică în buclă închisă și fir de alamă de 0,1 mm. Stabilizând temperatura dielectricului în limitele ±0,5 °C și aplicând tăieri superficiale în mai multe treceri, repetabilitatea dimensională s-a îmbunătățit până la ±0,003 mm. Refacerea matrițelor a scăzut cu 35%, iar durata de viață a matrițelor a crescut cu 22%. Clientul folosește acum electroeroziunea noastră pentru toate dezvoltările noi de matrițe și exportă piesele stampilate în Japonia și Europa.

Forajul microgăurilor pentru un producător american de dispozitive medicale

A US medical device manufacturer needed 0.3 mm cooling holes in cobalt-chrome surgical instruments without thermal damage. Our small-hole electrostatic discharge machining system with high-frequency pulses and deionized water dielectric drilled 1,200 holes per batch with no cracks or burrs. Hole position accuracy was ±0.008 mm and surface integrity met ISO 13485 process requirements. Production yield rose from 88 to 97 percent, and cycle time per instrument dropped by 25 percent. The client scaled to four of our electrostatic discharge machining units across two shifts. Products Title: Explore Our High-Performance Electrostatic Discharge Machining Lineup

Producta similia

Machinatio per descensum electrostaticum est processus thermalis sine contactu qui materias conductivas format per scintillas electricas regulatas inter electrodum et opus quod in liquido dielectrico immersum est. Apud Taizhou Chuang Yuan Machine Tool Co., Ltd., hanc principium ex anno 2003 per studia, productionem et venditionem internas instrumentorum praecisorum perfecimus. Processus fabricandi incipit ab analysi elementorum finitorum basium machinarum, deinde per fusionem ferri ductilis altissimae qualitatis, aetationem naturalem per menses 12, et molitionem praecisam viarum ductuum ad rectitudinem 0,005 mm. Postea singulae unitates machinationis per descensum electrostaticum calibrantur per servos, generator pulsuum probatur per horas 72, et verificatur per interferometrum laser. Resultatum est machina quae tenet accuratiam positionis ±0,005 mm et finitionem superficiei Ra 0,1 µm etiam post operationem horarum 5000. In productione, machinatio nostra per descensum electrostaticum adhibetur ad fabricationem formarum et matricum, componentium turbinum aerospacialium, instrumentorum medica, utensiliorum systematum motorum automotive, et connectorum micro-electronicorum. Clientes universales in plus quam 20 nationibus systemata nostra utuntur pro operibus cavitationis profundae, angulorum internorum acutorum, foraminum microscopica, et matricum formandarum ex carburo. Fornitor aerospacialis Europaeus rettulit minutionem usurae electrodorum per centesimum tricesimum post adoptionem technologiae nostrae pulsuum adaptivarum; faber formarum electronicarum Coreae Australis obtinuit procentum 99,2 primi successus in formis lentium. Praeter machinationem per descensum electrostaticum, etiam centra machinationis, machinas pro fabricatione tuborum, lineas scindendas, lineas ad longitudinem praefinitam secandas, tornos et machinas pro elaboratione foraminum profundorum producimus, ut clientibus cellulas productionis integras constituere liceat. Systema qualitatis nostrum sequitur ISO 9001, et omnis machina ante expeditionem testem continuum sectionis per horas 200 superat. Diagnostica remota, installationem in loco, formationem operatorum et partes deessentes intra 72 horas praebemus. Per combinationem funditorum robustorum, controlis intelligentis et servitii prompti, adiuvamus fabricatores ad minuendos impensas utensiliorum, ad breviandum tempus ducens, et ad meliorandum qualitatem productorum per machinationem fidelem per descensum electrostaticum.

Quaestiones Frequenter Rogatae

What materials can be processed with electrostatic discharge machining?

Electrostatic discharge machining works with any electrically conductive material, including hardened tool steel, tungsten carbide, titanium, cobalt-chrome, copper and graphite. It is widely used for molds, dies, aerospace parts and medical instruments. Non-conductive ceramics and plastics are not suitable. Our machines handle materials up to 60 HRC and thicknesses from 0.1 mm to 500 mm, with removal rates up to 400 mm3/min.
We use adaptive pulse control and multi-pass skim cuts to keep recast layers under 2 µm and surface finish at Ra 0.1 µm. Dielectric temperature is stabilized within ±0.5 degrees C, and electrode wear is monitored in real time. This meets aerospace and medical standards, and a US client achieved 97 percent yield on 0.3 mm micro-holes.
Standard electrostatic discharge machining models ship in 45 to 60 days after deposit. We arrange sea freight, on-site installation and operator training. Commissioning usually takes 3 to 5 days depending on machine size. Spare parts are dispatched within 72 hours, and remote diagnostics are available 24/7.
Yes. Our machines support robot loading, automatic electrode changers, tool magazines and MES data links. A German mold maker reduced setup time by 30 percent using auto electrode changing. We also supply pipe making, slitting and cut-to-length lines for integrated factories.
We provide English manuals, remote video support, on-site service engineers, and a 12-month warranty. With clients in over 20 countries, we maintain regional spare parts stock and offer preventive maintenance plans. Training covers operation, programming, and daily maintenance to maximize your electrostatic discharge machining uptime.

Articuli Connexi

Processus characteres filum sectionis machinae EDM

24

Dec

Processus characteres filum sectionis machinae EDM

Plura vide
Cur machina modularis ad molam cohibet cito commutationem diversorum generum productionis mollarum

14

Jul

Cur machina modularis ad molam cohibet cito commutationem diversorum generum productionis mollarum

Obstructiones productionis ex traditionibus integratis apparatus ad formandas molares. Moderna fabricatio metallorum formatorum magis magisque diversificata est in specificationibus productorum et in productione mixta per partus. Multae facultates productionis necesse habent ut molares tractent ...
Plura vide
Cur multi functionale machina EDM satisfacit postulationes fabricae pro productione mixta de formis et partibus

14

Aug

Cur multi functionale machina EDM satisfacit postulationes fabricae pro productione mixta de formis et partibus

Per ambulandum in complexitates ambientium fabricae alti mixturae. Regere modernum plantam industrialem pro productione saepe sentitur ut simul iactare duodecim discos rotantes, praesertim cum agitur de programmatibus fabricae alti mixturae et voluminis parvi. Pl...
Plura vide
Quales commoditates ad enterprises proveniunt ex actualizatione antiquorum apparatus machinalium EDM pro erosione per scintillas

03

Aug

Quales commoditates ad enterprises proveniunt ex actualizatione antiquorum apparatus machinalium EDM pro erosione per scintillas

Identifying Legacy Constraints in Spark Erosion Production Operating mature, decades-old equipment on high-precision manufacturing shop floors often creates hidden operational penalties that quietly erode profit margins over time. When production f...
Plura vide

Testimonia Clientium

Michael Reynolds, Tooling Manager, Aerospace Supplier, United Kingdom
Reliable Accuracy For Aerospace Tooling

We run three of their electrostatic discharge machining centers for turbine blade dies. Positioning holds +/-0.005 mm after two years, and electrode wear dropped 30 percent. Their remote support solved a pulse issue in under four hours. Highly recommended for aerospace toolrooms.

Somchai Wattanakul, Production Director, Electronics Stamping Company, Thailand
Excellent Value And Fast Service

Our wire electrostatic discharge machining unit cut die rework by 35 percent and raised die life 22 percent. Installation and training took only four days, and spare parts arrived in 72 hours. The price-performance ratio is outstanding for our electronics stamping business.

Accipe Aestimationem Gratuitam

Legatus noster te mox contactabit.
Epistula electronica
Nomen
Nomen societatis
Nuntius
0/1000
Adaptive Pulse Control For Superior Surface Finish

Adaptive Pulse Control For Superior Surface Finish

Our electrostatic discharge machining uses adaptive pulse control that continuously adjusts discharge energy based on gap conditions. In mold and die shops, this means recast layers under 2 µm and surface finish down to Ra 0.1 µm without lengthy hand polishing. The system monitors voltage and current 1,000 times per second, reducing electrode wear below 0.1 percent and preventing arcing on deep ribs. A German mold builder cut finishing time by 42 percent on a 64-cavity connector mold. For aerospace and medical clients, this precision protects heat-sensitive alloys and meets strict surface integrity standards. Operators can store 500 process recipes, making repeat production fast and consistent. Whether you machine carbide dies or micro-holes, adaptive pulse control keeps your electrostatic discharge machining stable, productive and cost-efficient.
Rigid Machine Structure For Long-Term Accuracy

Rigid Machine Structure For Long-Term Accuracy

Omnis unitas machinalis pro elaboratione per descensum electrostaticum a Taizhou Chuang Yuan incipit ab imo ferro-castis de gradu alto, quod naturaliter aetatum est per 12 menses et accuratissime politum ad rectitudinem 0.005 mm. Haec structura rigida vibrationes absorbet dum operatio crassa gravis agitur et accurate tenet positionem +/−0.005 mm etiam post 5 000 horas. Scalae lineares et controllo servo in circuitu clauso compensationem praebent pro derivatione thermica intra +/−0.5 °C, quod est fundamentale pro formis magnis et matricibus aerospaciales. Fornitor thailandicus pro impressione obtinuit repetibilitatem +/−0.003 mm in matricibus progressivis et reductam opus repetendum per 35 percentum. Eadem structura etiam sustinet EDM fili alti velocitatis et perforationem foraminum parvorum sine amissione rigiditatis. Pro fabricis quae plures turnos exercent, haec durabilitas minuit pretium manutenentiae et extendit vitam machinae ultra 15 annos.
WhatsApp WhatsApp Epistula electronica Epistula electronica Mobilis Mobilis SUMMUMSUMMUM