Deep Hole Gun Drilling Machine | 100:1 Ratio, 0.01mm Accuracy

Omnes Categoriae

Accipe Aestimationem Gratuitam

Legatus noster te mox contactabit.
Epistula electronica
Mobilis/Whatsapp
WeChat
LinkedIn
Nomen
Nomen societatis
Nuntius
0/1000
Appendix
Quaeso, adice saltem unum alligamentum
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutiōnēs Machīnae Perforātiōnis Fōrāminis Profundī Praecīsae Ā Fabricānsī Sinēnsī Fīdēlis

Solutiōnēs Machīnae Perforātiōnis Fōrāminis Profundī Praecīsae Ā Fabricānsī Sinēnsī Fīdēlis

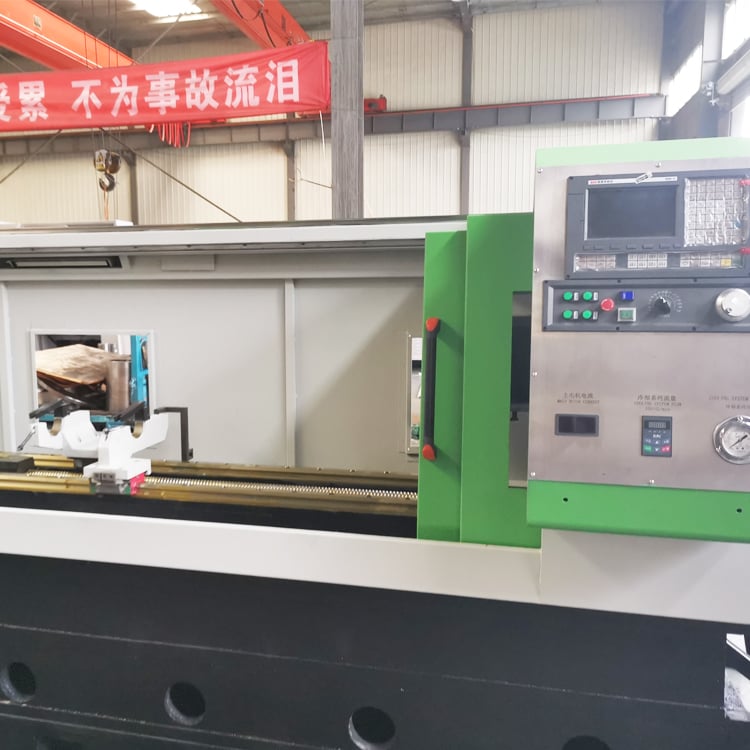
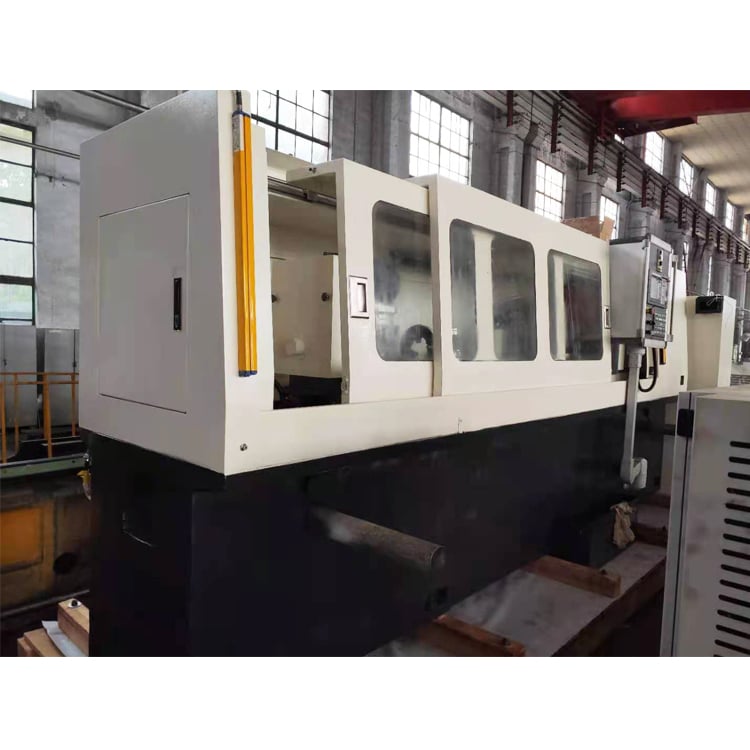
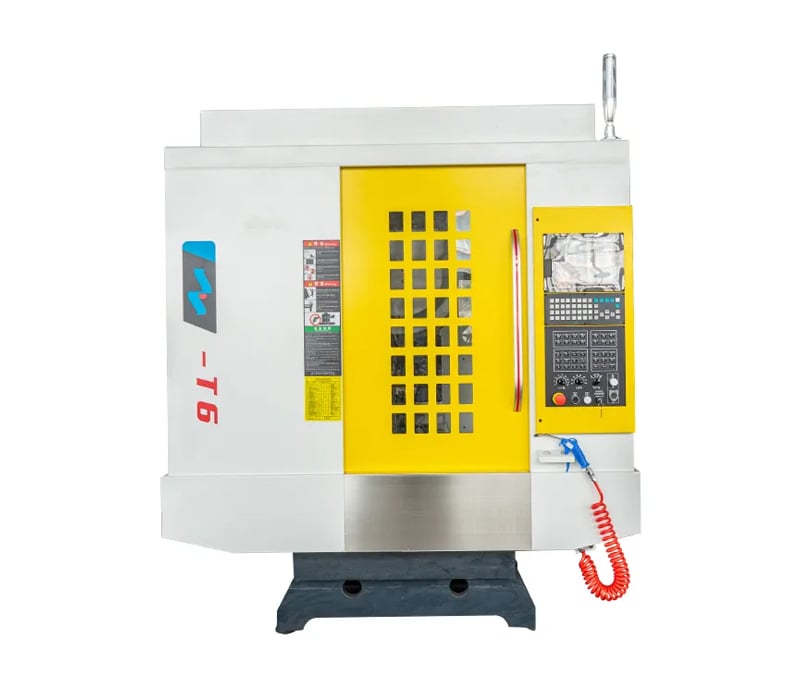
Taizhou Chuang Yuan Machine Tool Co., Ltd. fabricat machinas pro forare foraminis profundis ab anno 2003 in civitate Taizhou, provincia Jiangsu, Sinis. Machina nostra pro forare foraminis profundis producit diametros foraminis a 2 mm usque ad 40 mm, rationes profunditatis ad diametrum usque ad 100:1, asperitatem superficiei Ra 0.4–1.6 µm, et praecisionem positionis 0.01 mm per 300 mm. Velocitates axis usque ad 6 000 rpm attingunt, cum pressione refrigerantis usque ad 100 bar, ita ut foramina profunda in una tantum transitu fiant, sine technica ‘peck drilling’. In fabrica cylindrorum hydraulicorum, clientes forant foramina 800 mm profunda in baculis ex accipite 45 ad tempus 18 minuta pro singulo partu, sic tempus cycli sectionis minuens 35%. In arte fabricandi formarum, officina instrumentorum Germanica utitur machina nostra pro forare foraminis profundis ad producendos canales aquae 600 mm profundos in accipite 1.2344, cum concentricitate intra 0.02 mm, ita ut operatio secundaria reaming tollatur. In productione implantorum medicorum, cliens Helveticus forat foramina 3 mm trans baculos titani 120 mm absque deviatione, servans tolerantiam intra 0.015 mm.
Accipe Pretium

Causa Study

reductio Temporis Cycli 35% Pro Fabricantem Cylindrorum Hydraulicorum In India

Fabricans cylindrorum hydraulicorum in Punae, India, perfodit foramina 800 mm profunda in virgis ferri 45 per vorticosos teretes normales et necessitavit 27 minuta pro parte, cum frequentibus eruptionibus et 2% reiectis. Post installationem nostrae Machinae Perforationis Profundae Typi Gun cum systemate refrigerantis ad 100 bar et axi rotante ad 2 800 rpm, tempus cycli cecidit ad 18 minuta pro parte, reiecta ad 0,3% ceciderunt, et rectitudo foraminis mansit intra 0,1 mm per 800 mm. Societas nunc exportat cylindros hydraulicos in Europam et producit mensualiter 2 400 partes plus.

concentricitas 0,02 mm Pro Fabricante Germanico Basium Formarum

A German mold maker needed 600 mm deep cooling channels in 1.2344 steel blocks with concentricity within 0.02 mm. Traditional drilling caused drift and required reaming. Our Deep Hole Gun Drilling Machine, equipped with a BTA head and servo feed, held concentricity within 0.018 mm and surface roughness Ra 0.6 µm in one pass. The customer reduced secondary operations by 80%, shortened lead time from 12 days to 5 days, and now runs two shifts daily on the same machine.

Deflection-Free 3 mm Titanium Holes For A Swiss Medical Implant Producer

A Swiss medical implant manufacturer needed 3 mm diameter holes through 120 mm titanium bars with tolerance within 0.015 mm. Our Deep Hole Gun Drilling Machine with high-pressure coolant and a carbide gun drill achieved 0.012 mm tolerance and 0.4 µm surface finish, with no visible deflection. Production yield rose to 99.6%, tool life reached 120 holes per regrind, and the customer now uses our machine for three implant lines and exports to 14 countries.

Producta similia

Machina pro foratione profunda ‘Gun Drilling’ est instrumentum speciale ad fabricandum foramina profunda cum exactitudine et cum magna proportione longitudinis ad diametrum in uno transitu. Apud Taizhou Chuang Yuan Machine Tool Co., Ltd., anno 2003 in provincia Jiangsu, Sinis, constitutam, nos studium, developmentem, productionem et venditionem integravimus, ut machinas praecisas et fideles in plus quam 20 nationes exporteremus. Machina nostra pro foratione profunda ‘Gun Drilling’ fundatur super basi ferrea rigida, viis scatulis induratis et politis, et axi praeciso qui usque ad 6 000 rpm pervenit. Systema refrigerans praebet pressionem usque ad 100 bar, quae efficit ut virgulae (chips) efficaciter amoveantur et crescentia thermica in cyclis longis regulentur. Machina tractat diametros foraminum a 2 mm usque ad 40 mm et proportiones profunditatis ad diametrum usque ad 100:1, cum accuratia positionis 0,01 mm per 300 mm et rotunditate intra 0,02 mm. Processus productionis incipit ab inspectione severa materiarum primarum, deinde sequitur machinatio CNC basis et capitis, rasura manuum viarum ductricium, et examen aequilibrii dynamici axis. Postea singulae machinae subiciuntur experimento continuo operationis per 72 horas, quod rectitudinem foraminis, nitorem superficiei et stabilitatem pressionis refrigerantis examinat. Systema CNC Siemens 828D regit velocitates alimentationis, velocitatem axis et fluxum refrigerantis, et usque ad 500 programmatum servare potest ad cito mutandum. Systema automaticum removendi virgulas (chips) interventionem manualem minuit et aream laboris mundam tenet. In applicationibus realibus, fabricator Indianus cylindrorum hydraulicorum foramina 800 mm profunda in virgis ferri 45 in 18 minutis per partem secant; fabricator Germanus formarum concentricitatem 0,018 mm in ferro 1,2344 servat; et productor Helveticus instrumentorum medicorum foramina 3 mm per virgas titani 120 mm forat intra tolerantiam 0,012 mm. Haec resultata ex nostro studio ingenieriae practicae oriuntur: viae ductrices induratae, surculi filetati praecise politi, et unitas refrigerans ad altam pressionem, quae simul pretium ferramenti per foramen usque ad 28 % minuunt et productivitatem usque ad 35 % augent. Fabrica nostra totum processum a fusione et machinatione usque ad confectionem et examen complectitur, ita ut qualitas in omni gradu regatur. Nos certificatum CE praebemus, garatiam biennalem, installationem in loco, et instructionem operatorum per interretiem. Sive in fabricatione formarum, apparatus hydraulicorum, aerospaciali, instrumentorum medicorum, an in industria defensionis opereris, machina nostra pro foratione profunda ‘Gun Drilling’ solutionem firmam, efficacem et oeconomicam ad difficultates foraminum profundorum offert. Nos continue in studium investimus et ad responsa clientium ex Europa, Asia, America Meridionali et Medio Oriente auribus intendimus, machinas nostras perpolientes ut diversis condicionibus productionis satisfaciant et socios nostros ad localia mercata confidenter expandenda iuvemus.

Quaestiones Frequenter Rogatae

Quales materias machina tua perforationis profundae per armam perforare potest?

Machina nostra perforationis profundae per armam perfodit ferrum carbonicum, ferrum alligatum, ferrum inoxidabile, ferro-fundum, aluminium, cuprum, titanium et Inconel. Exempli gratia, 3 mm foramina in titaniis baculis 120 mm longis et 800 mm foramina in baculis ferri 45 perforat. Duretia usque ad HRC 42 idonea est. Pro materiis durioribus, terebrae carbones cum revestimento et rates alimentationis adaptatae suadentur. Ingegnari nostri parametra sectionis secundum materiam tuam et magnitudinem foraminis praebent.
Machina foramina a 2 mm usque ad 40 mm diametri suscipit et rationes profunditatis ad diametrum usque ad 100:1. Pro foramine 10 mm, usque ad 1 000 mm in una passione perforare potes. Pressio refrigerantis usque ad 100 bar evacuationem scintillarum et rectitudinem foraminis certificat. Si ratio tua superat 100:1, machinam cum systemate refrigerantis maiore et buccellis directricibus specialibus ad tuas necessitates aptare possumus.
Nos utimur rigido ferro fuso, duratis viis in forma cistulae, et praecisis visco helicoidali ad minimizandam vibrationem. Systema refrigerationis ad altam pressionem cito removet fragmenta, et CNC Siemens retinet velocitates alimentationis intra 0.01 mm. Normaliter rectitudo manet intra 0.1 mm per 800 mm, rotunditas intra 0.02 mm, et asperitas superficiei inter Ra 0.4 et 1.6 µm. Omnis machina transigit testem continuum 72-horarum antequam mittatur.
Modelli normales mittuntur intra 30 ad 45 dies post depositum; modelli ad mensuram accipiunt 60 ad 75 dies. Praebemus garatiam biennalem, installationem in loco, et instructionem per interretiem. Partes de repertorio disponibiles sunt ad minus decem annos. Etiam praebemus diagnostica remota per systema CNC, ita ut pleraeque difficultates solvantur sine visita in loco, minuendo tempus inoperationis pro clientibus in plus quam 20 nationibus.
Yes. We customize stroke length, spindle speed, coolant pressure, control system, and fixturing. For example, we built a machine for a German mold maker with 600 mm stroke and 0.018 mm concentricity requirements. We can add automatic loading, chip conveyors, and tool monitoring. Our engineers review your drawings and samples, then propose a configuration that fits your budget and production targets.

Articuli Connexi

Quomodo machining centrum eligere?

12

Dec

Quomodo machining centrum eligere?

Plura vide
Quae post venditionem opera machinae confabulatricis EDM fidelis suppeditare debent?

14

Jul

Quae post venditionem opera machinae confabulatricis EDM fidelis suppeditare debent?

Evolutio Fabricationis Flexibilis per Architecturam Modularem. Moderni terrarum industriales magnam exigunt adaptabilitatem, ubi facultas cito transire ad alias configurationes productionis rhythmum operativum aedificii definit...
Plura vide
Quomodo usus foraminis diminui potest dum operatio profunda continua machinalis perficitur

03

Aug

Quomodo usus foraminis diminui potest dum operatio profunda continua machinalis perficitur

De Mechanismis Stress Thermici Foraminis Profundi. Executio continua foraminis et operationes alti gradus in lineis productionis industrialibus gravissimas difficultates thermicas et mechanicas praebet, quae saepe limites instrumentorum secantium experientur. W...
Plura vide
Quales normas qualitatis exportationis clientes internationales postulant pro machinis ad recidendum filum

03

Aug

Quales normas qualitatis exportationis clientes internationales postulant pro machinis ad recidendum filum

Intellegere Conformitatem Internationalem Exportationis in Machinatione Precisa: Transire complexum ambitum commercii industrialis globalis requirit intellectum profundum severorum normarum technicarum quas emptores transmarini imperant pro machinis metallicis ad altam praecisionem...
Plura vide

Testimonia Clientium

Rajesh Mehta, Production Manager, Pune, India
Excellent Precision And Uptime In Daily Production

We purchased a Deep Hole Gun Drilling Machine for our hydraulic cylinder line. After six months, cycle time dropped from 27 to 18 minutes per part, and scrap fell below 0.5%. The 100 bar coolant system handles 800 mm deep holes in 45 steel without any drill breakage. Installation and training were smooth, and the machine runs two shifts daily with no major issues. It has become the most reliable machine on our floor.

Thomas Keller, Operations Director, Zurich, Switzerland
Reliable Performance For Mold Making And Medical Parts

Our Swiss medical implant production requires 3 mm holes through 120 mm titanium bars. This Deep Hole Gun Drilling Machine maintains a tolerance of 0.012 mm and a surface finish of 0.4 µm consistently. We also use it for mold bases and achieve concentricity of 0.02 mm. The Siemens control stores 500 programs, enabling fast changeover. After one year, tool cost per hole is reduced by 28%, and output increases by 35%. Excellent support from the manufacturer.

Accipe Aestimationem Gratuitam

Legatus noster te mox contactabit.
Epistula electronica
Nomen
Nomen societatis
Nuntius
0/1000
High-Pressure Coolant System For Deep Holes Up To 100:1 Ratio

High-Pressure Coolant System For Deep Holes Up To 100:1 Ratio

Nostra machina pro foratione profunda habet systema refrigerantis quod praebet pressionem usque ad 100 bar, quod est necessarium pro foratione profunda. Alta pressio expellit fragmenta e foramine, frigescit aciem secantem, et impedit conglutinationem fragmentorum quae causat fracturam foraris et superficiem non bene politam. Hoc permittit forationem in una passu cum proportionibus profunditatis ad diametrum usque ad 100:1, ita ut foramen 10 mm possit attingere 1000 mm sine foratione per saltus. In productione cylindrorum hydraulicorum, hoc systema adiuvat forare foramina 800 mm profunda in viris ferri 45 in 18 minuta per partem, minuens tempus cycli per 35%. In fabricatione formarum, sustinet canales refrigerantes 600 mm profundos in ferro 1.2344 cum concentricitate 0.018 mm. Systema includit pompam ad altam pressionem, unitatem filtrationis, et regulatorem fluxus adiustabilem, et operatur cum refrigerantibus aquosis aut oleosis. Cisterna refrigerantis dimensurata est pro operatione continua, et systema remotionis fragmentorum tenet aream laboris mundam.
Structura rigida machinae certificat accuratiam positionis 0.01 mm

Structura rigida machinae certificat accuratiam positionis 0.01 mm

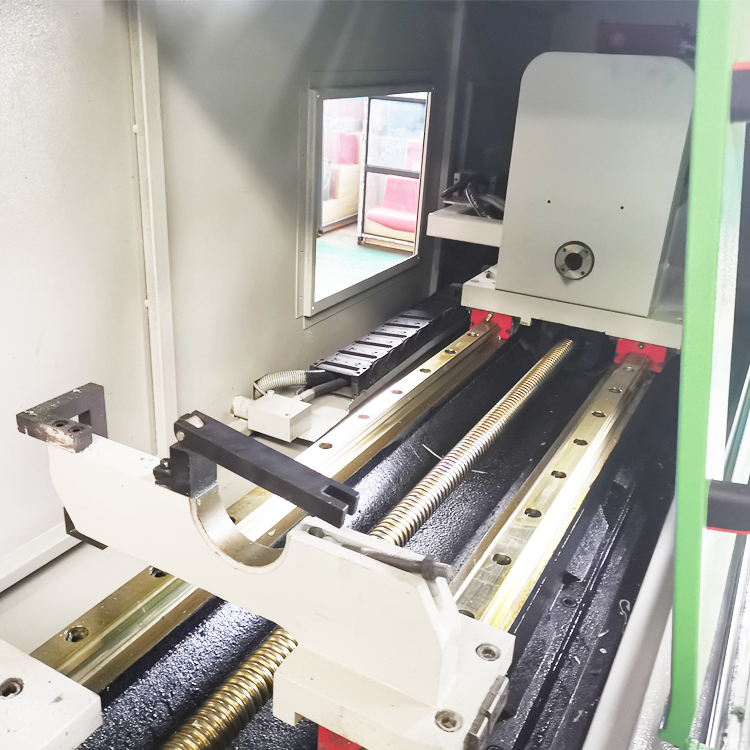
Machina pro foratione profunda per armum perforatorium aedificata est super basi ex ferro ductili fortiter costata, quae vibrationes absorbet et stabilitatem in operationibus gravibus conservat. Viae in forma cistulae induratae et politae, simul cum surculis sphaericis accuratissime politis, praebent praecisionem positionis 0.01 mm per 300 mm et repetibilitatem 0.005 mm. Axis rotans aequilibratus est dynamice et sustentatur ab iuncturis altissimae praecisionis, attingens 6 000 rpm cum parva eccentricitate. Haec rigiditas est critica pro foratione profunda, ubi parvae deflexiones in errores magnos augentur in foraminibus longis. Fabricator formarum Germanicus hanc machinam adhibuit ad concentricitatem 0.018 mm in foraminibus 600 mm profundi servandam; productor medicus Helveticus vero tolerantiam 0.012 mm in foraminibus 3 mm trans barrae titaniae 120 mm obtinuit. Structura etiam rotunditatem intra 0.02 mm et asperitatem superficiei Ra 0.4 usque ad 1.6 µm sustinet, quod necessitatem reformationis secundariae minuit et pretium totale processus demittit. Antequam expeditur, unaquaeque machina manu rasatur et per interferometrum laser calibratur.
WhatsApp WhatsApp Epistula electronica Epistula electronica Mobilis Mobilis SUMMUMSUMMUM