 EN

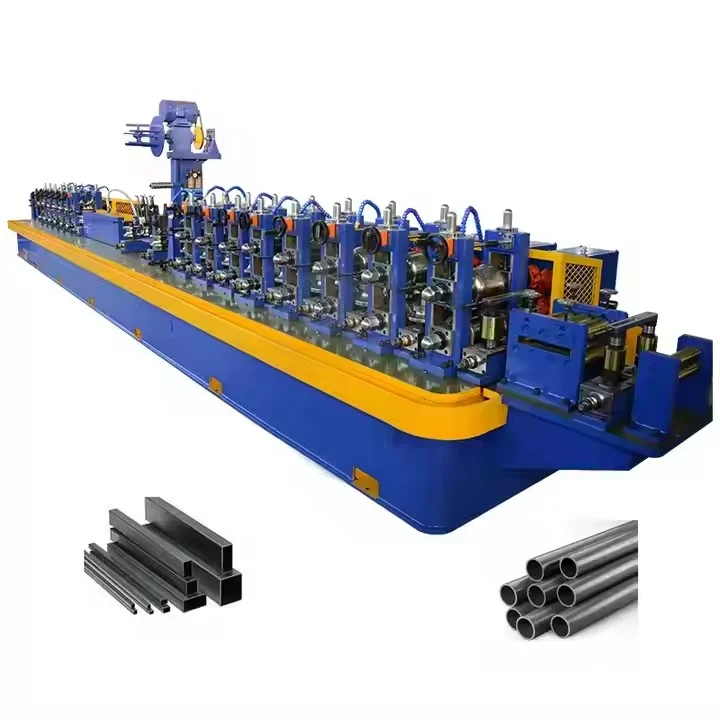
Augmentatio Productivitatis et Efficientiae Operationalis per Unitates Automatas Molendini Tuborum
Fabricae modernae manufacturales investiunt in unitates automatas molendini tuborum quia convertunt fasciculos serpentinatos in tubos perfectos velocitatibus quas lineae manuales aequare non possunt. Praemia apparent in tempore cycli, tempore operationis, et productione quae non pendet ab operariis.
Quomodo unitates automatae molendini tuborum minuunt tempus cycli per 35–50% contra compositiones manuales
In operationibus manualem tuborum molarum, operatoris saepe sistunt ut bobinam reponant, interstitia rotularum adjuvent, et longitudines secandas mensurent. Automaticae unitates tuborum molarum has cessationes eliminant per servomotam alimentationem bobinarum, programmabiles stationes rotularum, et synchronizatos volantes sectiones. Comparationes industriales de performance ostendunt lineas automaticas currentes usque ad 120 metra per minutum—contra 20–40 metra per minutum pro lineis manualibus—reducendo tempus totius partis cycli per 35–50%, etiam post computandum praeparationem et inspectionem. Maior effectivitas generalis instrumentorum (OEE) hanc emolumentum confirmat: systemata automatica solent attingere 80–92% OEE, contra 50–65% pro operationibus manualibus. Accumulatores bobilnae duplex permittunt continuam saldaturam durante mutationibus bobinarum, dum saldatura controlata per formulas (recipes) removet microcessionem causatam ab errore operatoris. Executio constans etiam reducit opus repetendum, ita ut emolumenta in fluxu non minuantur per sortitionem qualitatis aut emendationem.
Effectus realis: Eliminatio obstaculorum, quae in productione tuborum automotive ad altam volumina dependere solent ab operariis.
Productio tuborum automotive ad altam volumina non potest tolerare variationes inter turnos. Lineae manuales in alignmente, adjustmentibus parametrorum saldationis, et inspectionibus qualitatis confidunt in operariis peritis—quae variabilitatem inducunt propter fatigationem, substitutionem personarum, et decisiones inconstantes. Unitates automaticae molendini tuborum hos obstaculos, qui ab operariis dependent, substituunt per controllum validatum et per formulas praedefinitas, ut idem parametra in omnibus turnis serventur. In indice comparativo industriae anno 2024, una linea automatica, quae operabatur ad velocitatem 120 metrorum per minutum et ad efficaciam operationalem (OEE) 90 %, produxit plus quam 130 000 metra tubi in die viginti horarum—ad sustentandum catenas supply automotive ad tempus exactum (just-in-time), ubi interruptio lineae potest causare dilationes in confectione vehiculorum. Remotio interventionis manualis in gradibus saldationis et sectionis etiam minuit tempus mortuum propter mutationes operationum. Operarii mutant munera a manipulatione repetitiva ad supervisionem et responsionem ad casus exceptionales, quod ulterius stabilizat productum.
Assicurare Praecisio et Constantia per Automaticum Controllem Qualitatis in Molino Tuborum
Adimplere Tolerantias OEM: Cur Variatio Spissitudinis Parietis ±0.15 mm Causat Rejectionem Partus
Pro productionem tuborum in magnis quantitatibus, spissitudo parietis est dimensio decisiva. Nunc multi fabricantes equipamentorum originalium (OEMs) et emptores gradus primi imponunt fenestram strictam acceptationis ±0,15 mm circa spissitudinem nominalem parietis. Unus tantum coil ultra hanc limitem potest causare rejectionem totius partus. Systemata automatica controlis qualitatis in molendinis tuborum observant hanc tolerantiam per mensuram spissitudinis parietis per laserem aut ultrasonos in pluribus punctis per lineam formandi. Circuli retroactionis comparant lectiones vivas ad profilium destinatum et signant sectiones non conformes antequam inveniantur in ulterioribus processibus secandi aut ligandi—ita praeveneri possunt parvae deviationes ne crescant in magnos eventus deperditionis. Haec verificatio in linea iuvat fabricantes ut vitent onerosas compensationes, cessationes lineae, et examina re-qualificationis. Variatio spissitudinis parietis adhuc est causa prima rejectionis partuum tuborum structuralium et automotive, ideoque verificatio in tempore reali est investitio critica pro clientibus sensibilibus ad tolerantias.
Adjustamentum interstitii rotae in tempore reali ad gradum micrometricum et eius functio in minuendo productis extra specificatum usque ad 92%
Controlus interstitium rotae in tempore reali operatur in gradu micrometrorum, adaptans stationes formandi et dimensionandi dum molendinum tubarum operatur. Positio cuiuslibet stationis monitoratur per codificatores lineares et actuatrices servo. Cum resiliens materiae, durities bobinae, vel velocitas saldationis profili tubi mutant, systema corrigit interstitium rotae intra millesima secundae. Haec responsio in circuitu clauso servat spissitudinem parietis et diametrum intra limites toleratarum absque productionis intermissione. Fabricae quae usum faciunt adaptationis in gradu micrometrorum referunt usque ad 92% minorem producendum extra specificata quam methodi manuales aut periodicorum correctionum—per captandum deviationem cito, non per sortitionem producti finiti. Operatoribus statuuntur limites superiores et inferiores semel, et molendinum eas servat per omnes turnos. Pauciores tubi non conformes significant minus scoriae, minores impensas pro reparatione, et altiorem reditum primi transitus. Per integrum annum productionis, haec stabilitas dimensionaliss etiam protegit processus ulteriores—inter quos flexio, dilatatio, et hydroformatio—ab substrato inconstanti.
Accelerating Changeovers and Minimizing Downtime with Quick-Change Cassette Systems
Cutting mechanical changeover from 47 minutes to under 6 minutes using modular cassette tooling
In traditional tube mill operations, mechanical changeover often consumes 47 minutes per profile shift as operators manually reposition and align roll stands. Modular cassette tooling replaces this process with pre-aligned, quick-release roll clusters that crews swap in under 6 minutes—an 87% reduction that directly increases available production time. Production audits from high-mix tube plants show each saved changeover minute adds roughly 8–12 meters of finished tube output per line hour. Because cassette systems preserve fixed roll gaps during storage and installation, repeat setups require no trial runs—reducing scrap and labor. One automatic line can therefore handle short-run automotive, furniture, and structural tubing orders without sacrificing throughput.
Utilizatio digitalium geminorum pro praedictione et programmanda mutatione laminarum tubularium ad modum Industriae 4.0
Geminus digitalis cassettis et rotae trainis laminarum tubularium permittit planificatoribus simulare proximum profilum antequam linea sistat, indicans necessarias differentias inter rotas et resiliens materiam. Haec methodus Industriae 4.0 conversionem laminarum tubularium in eventum praeparatum mutat, non autem in interruptionem reactivam. In productione magnae voluminis, programmatio praedictiva reducit scoriae praeparationis usque ad 25% et minuit tempus inopinatae cessationis de 20–30%. Aequipes possunt praeparare cassettam rectam, praecalere cuneos, et programmare mutationes instrumentorum durante fenestris manutentionis planificatis—servantes stabilitatem producti.
Praebens fortem reditum super investitione (ROI) et scalabiles conservationes pecuniarum ex automatica investitione laminarum tubularium
Pro fabricantes qui ponderant decisiones de equipamento capital, un unitate automatico de laminatio de tubos offere un del plus fortis profila de reditus in termino brevi in le processamento de aço. Le facultates que reimplacia lineas manual o semi-automatico reporta augmentos de output de 30–60%, reductiones del rate de defectos usque ad 75%, e reditus complete intra 2–4 annos pro systemas de medie gama. Iste meliorationes proveni ex labor directo minor per metro, reduction de scoria e re-travaillo, e utilisation plus alte del machina.
Un investimento in un unitate automatico de laminatio de tubos, correctemente specificate, attinge typicamente le reditus complete intra 2,5–4 annos e produce un valor presente nette de 10 annos que excede le dispendio initial de capital. Proque iste systemas genera datos dimensionalmente consistentes e supporta expansion modular, le economias non se stabilisa in un sol linea de producto. Le fabricantes pote adder utensilios de cambio rapide, registro digital, e maintenance predictive sin reimplaciar le infrastructura central del laminatio—rendente le investimento scalable quando le volumines de ordines cresce.
| Metrica de ROI | Manual or semi-automatic baseline | Automatic tube mill reported result |
|---|---|---|
| Output change | Linea fundi | +30–60% |
| Ratio Defecti | Linea fundi | −75% |
| Typical payback | — | 2–4 annis |
| 10-year NPV | Initial capital outlay | Exceeds initial outlay |
Quaestiones Frequentes
Why should factories invest in automatic tube mill units?
Automatic tube mill units enhance productivity, reduce cycle time, cut downtime, and ensure consistent quality, making them ideal for modern manufacturing.
How much cycle time savings can automatic tube mills achieve compared to manual setups?
Molae tubularis automaticae tempus cycli minuere possunt per 35–50% comparato ad compositiones manuales.
Quae est functio adaptationis interstitii rotarum in tempore reali in controllo qualitatis?
Adaptatio interstitii rotarum in tempore reali efficit ut producta extra specificata minimizentur, quia deviationes dimensionales deteguntur et corriguntur intra milliseconda.
Quomodo instrumenta in capsulis facile mutabiles tempus inoperationis minuunt?
Instrumenta in capsulis facile mutabiles tempus mechanicum mutationis ab 47 minutis ad minus quam 6 minutos reducunt, ita efficaciam productionis augent.
Quod est reditus super investitionem (ROI) pro investitionibus in molis tubularibus automaticis?
Systemata molae tubularis automaticae bonum ROI praebent, cum typici periodi recuperationis inter 2–4 annos sint et magnae conservationes longi temporis.
Index Rerum
- Augmentatio Productivitatis et Efficientiae Operationalis per Unitates Automatas Molendini Tuborum
- Assicurare Praecisio et Constantia per Automaticum Controllem Qualitatis in Molino Tuborum
- Accelerating Changeovers and Minimizing Downtime with Quick-Change Cassette Systems
- Praebens fortem reditum super investitione (ROI) et scalabiles conservationes pecuniarum ex automatica investitione laminarum tubularium
-
Quaestiones Frequentes
- Why should factories invest in automatic tube mill units?
- How much cycle time savings can automatic tube mills achieve compared to manual setups?
- Quae est functio adaptationis interstitii rotarum in tempore reali in controllo qualitatis?
- Quomodo instrumenta in capsulis facile mutabiles tempus inoperationis minuunt?
- Quod est reditus super investitionem (ROI) pro investitionibus in molis tubularibus automaticis?



