Ең жоғарғы сапалы болатты кесетін өндірушілер | Дәлдікпен кесу сызықтары

Барлық санаттар
Сотып алу үшін сұраныс беру

Тегін баға сұрауын алыңыз

Біздің өкіліміз сізбен жақын арада байланысады.
Электрондық пошта
Ұялы телефон / WhatsApp
WeChat
LinkedIn
Name
Компания атауы
Хабарлама
0/1000
Қосымша
Кемінде бір қосымшаны жүктеңіз
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Дәлдік, жылдамдық және әлемдік қызмет көрсететін болатты кесетін өндірушілер

Дәлдік, жылдамдық және әлемдік қызмет көрсететін болатты кесетін өндірушілер

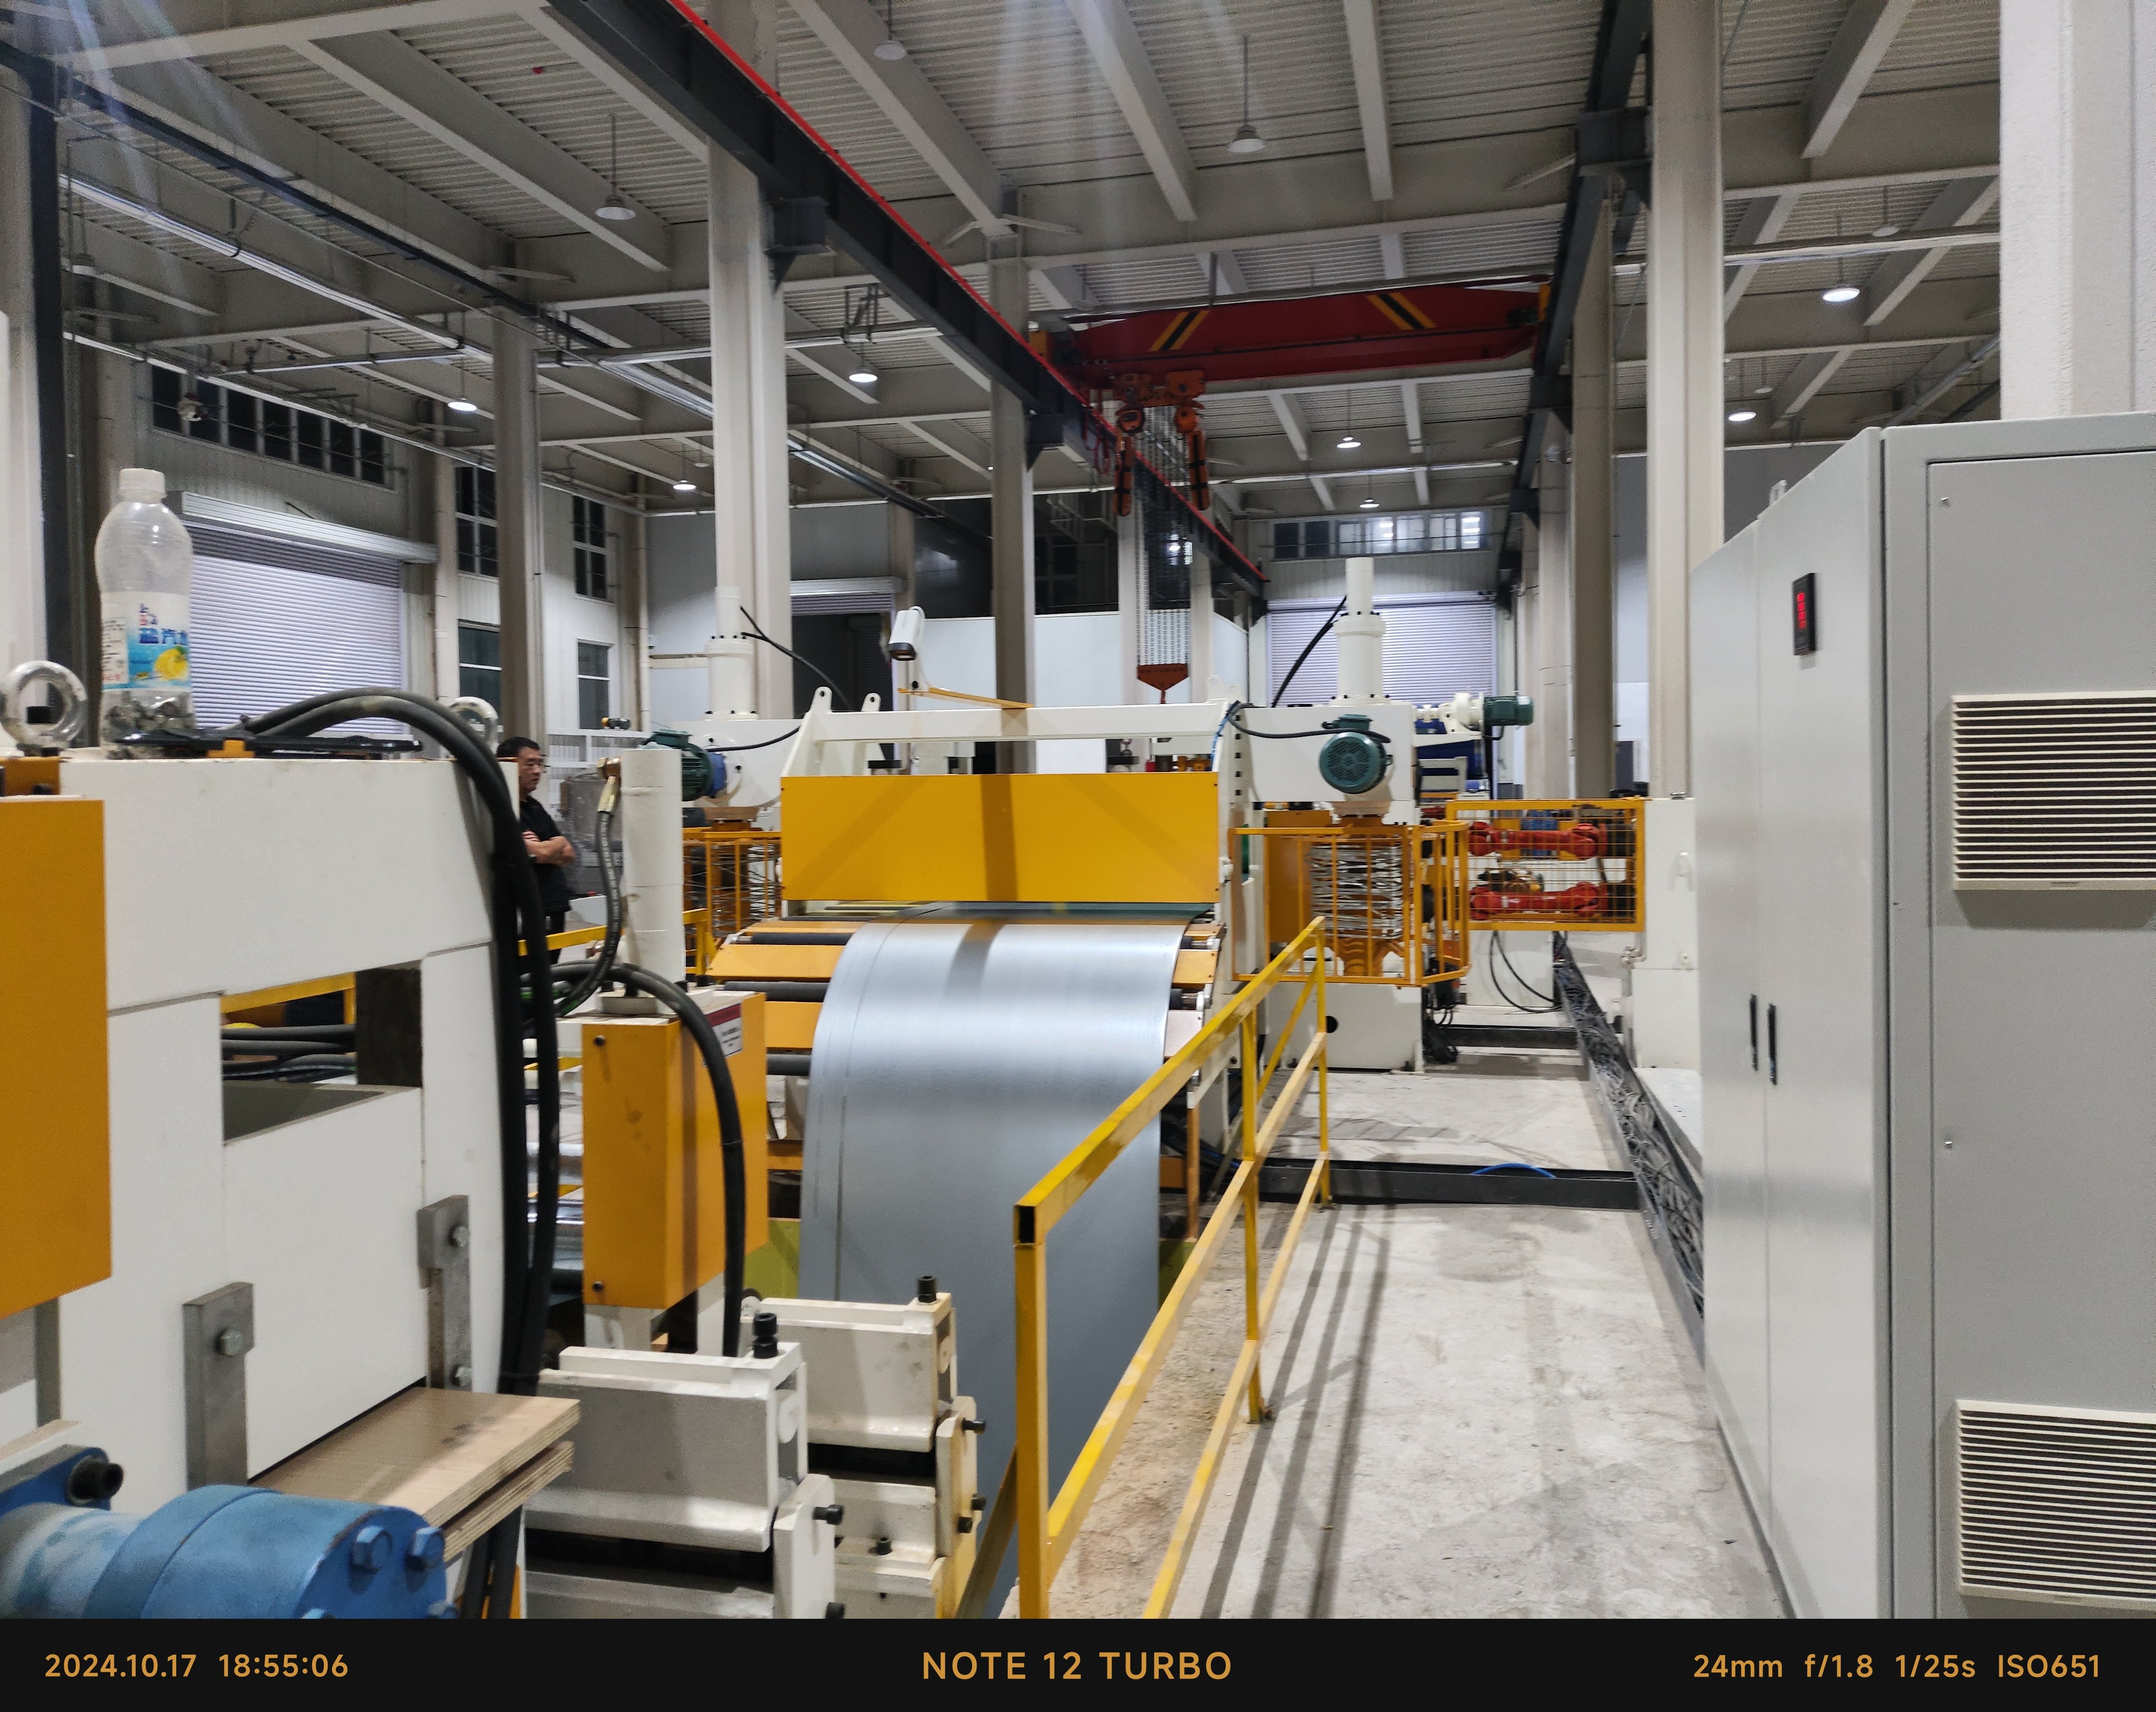
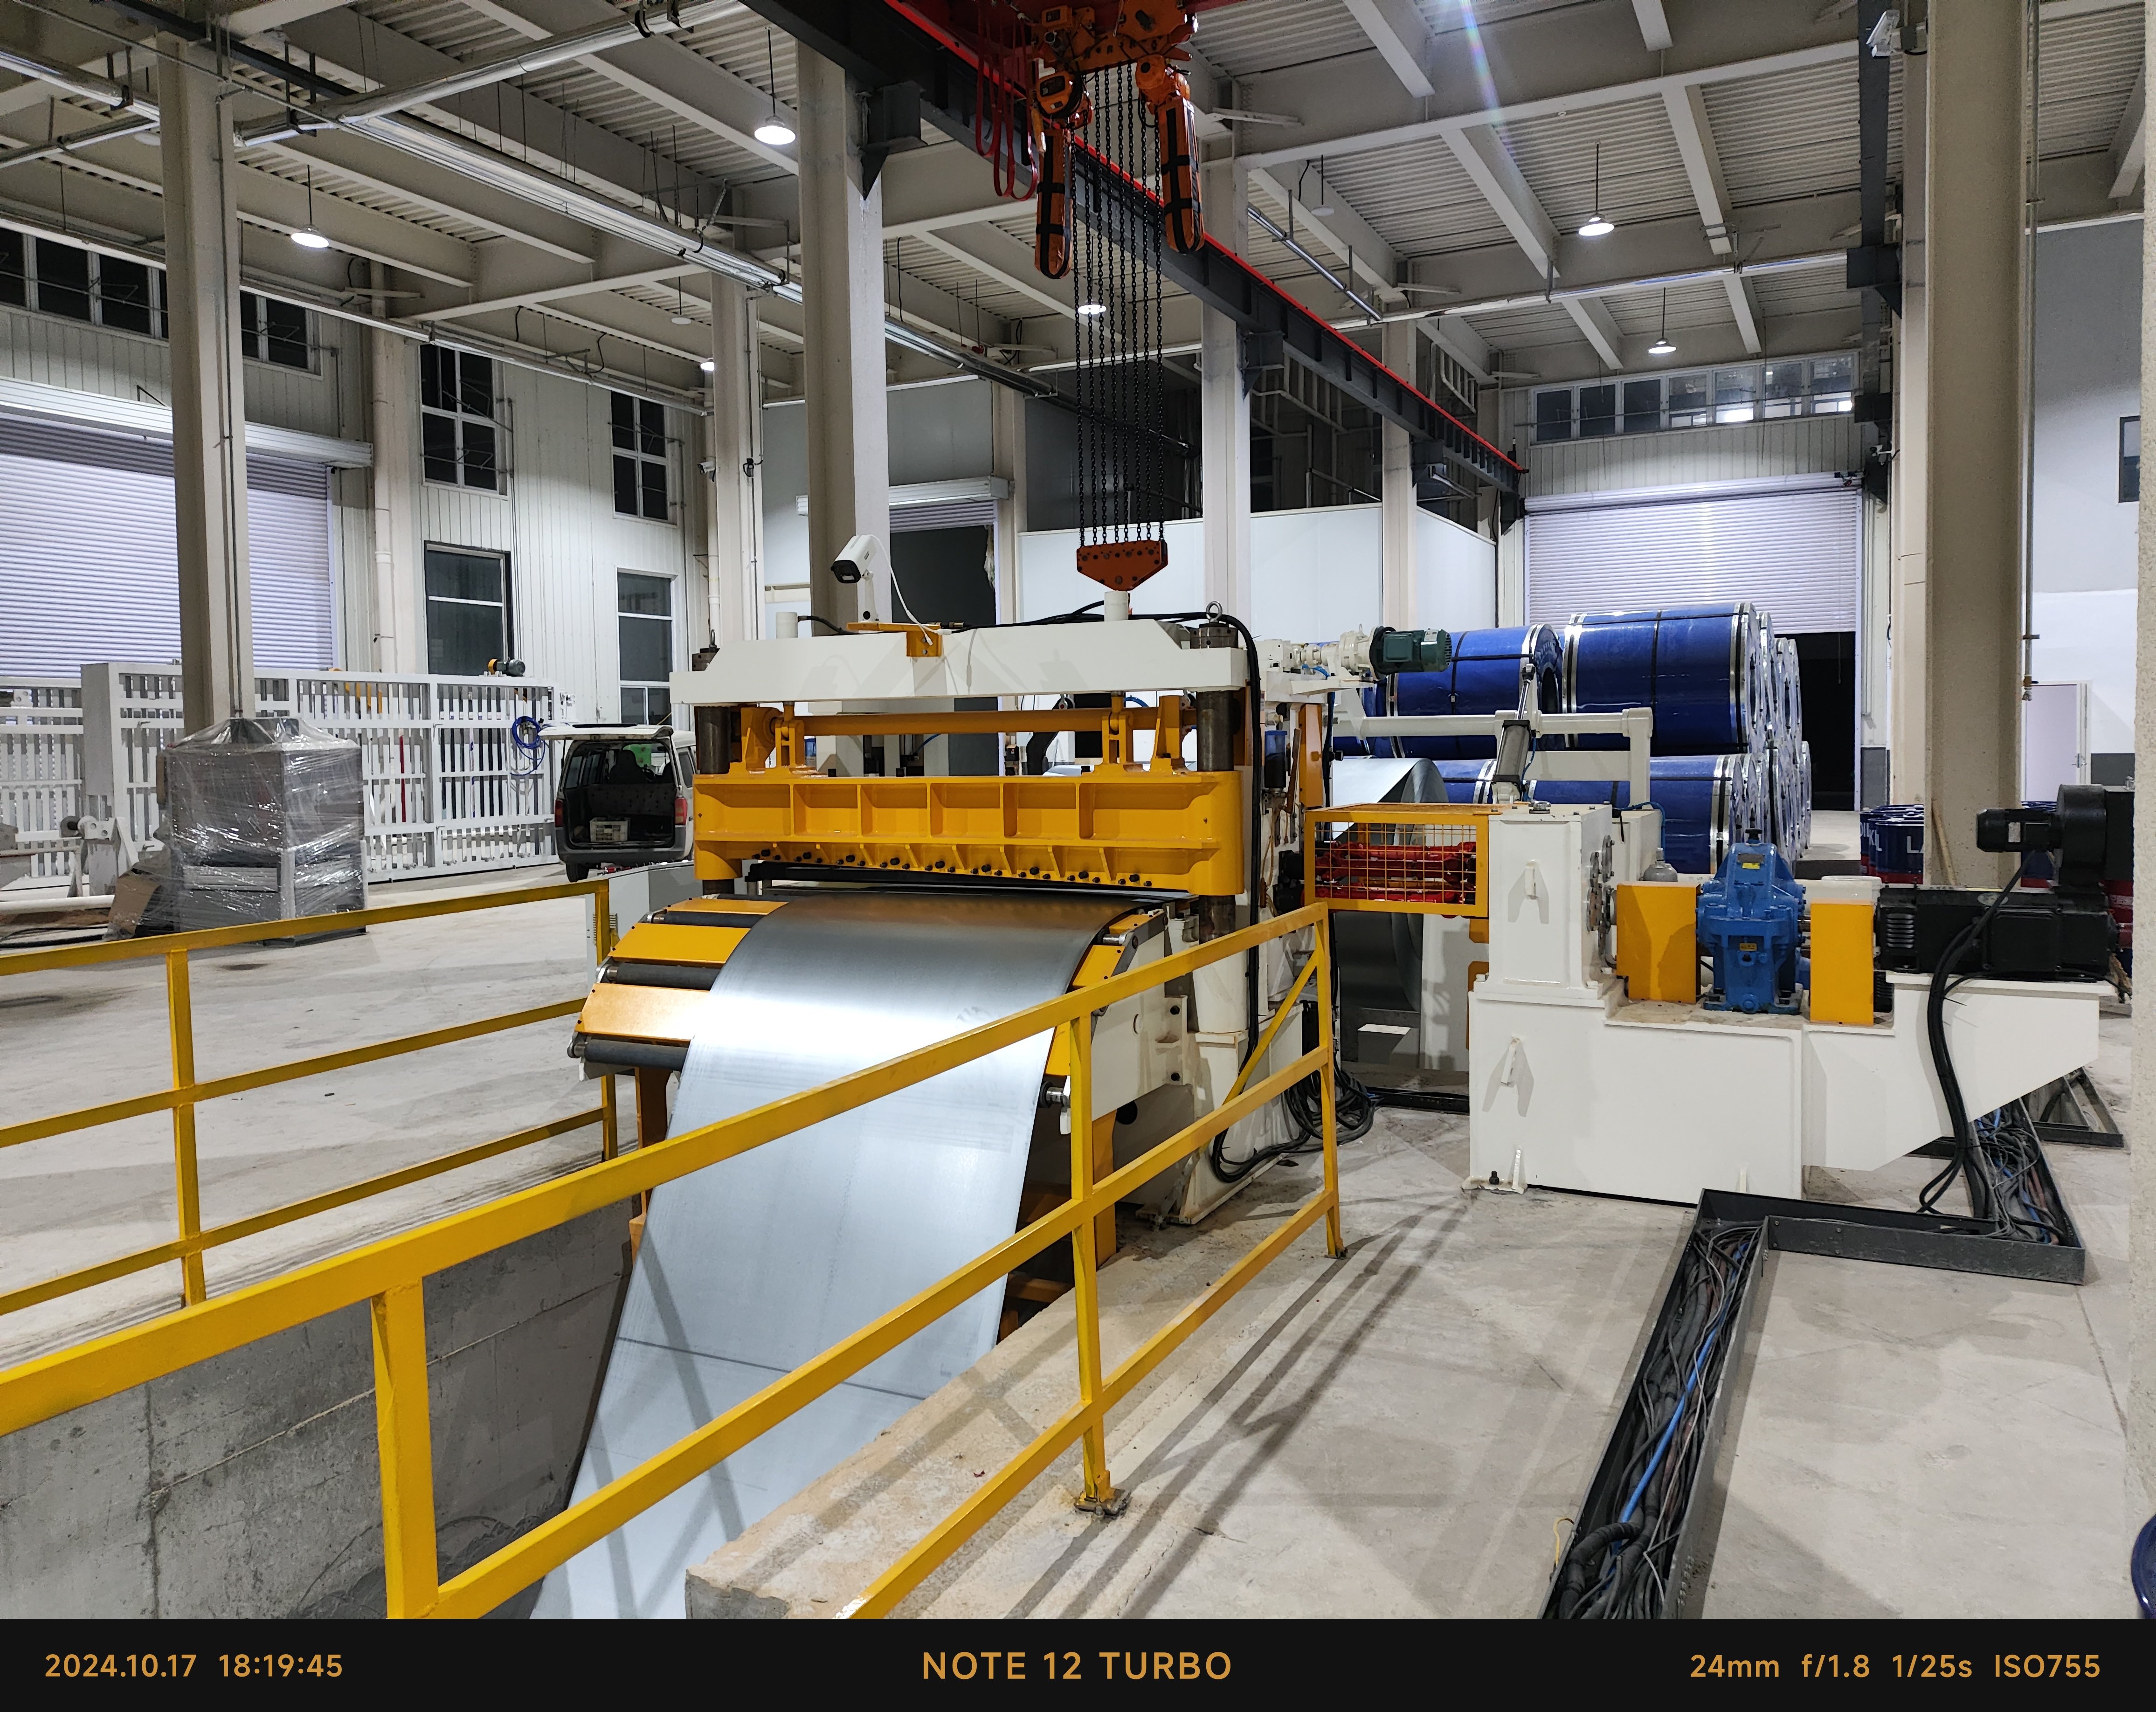
Тайчжоу Чуан Юань Машин Тул Ко., Лтд. — бұл ең сенімді болат кескіштерін шығаратын зауыттардың бірі. 2003 жылдан бастап компания Қытайдың Цзянсу провинциясындағы Тайчжоу қаласында орналасқан өз базасынан дәлме-дәл кесу сызықтарын жобалаған, өндірген және қолдаған. Біздің болат кесу сызықтары 3–12 мм қалыңдықтағы, 600–2000 мм еніндегі рулондарды 30–120 м/мин жылдамдықпен өңдейтін рулон қызмет көрсету орталықтарына, дәнекерленген түтік өндірушілерге, автокөліктердің штамптау құрылғыларын жасайтын тәрбиелерге және тұрмыстық техника өндірушілерге арналған. Әрбір сызық гидравликалық рулон ашу, дәлме-дәл деңгейлеу, жоғары қаттылықтағы кесу басы, қалдықтарды орау және керілу бақылауымен жүзеге асатын рулон қайта орау функцияларын бір уақытта қамтиды. Пышақ осінің ауытқуы 0,02 мм-ден аспайды, ал кесілген жолақтың енінің дәлдігі ±0,05 мм шегінде ұсталады; сондықтан келесі өңдеу кезеңіндегі ролл формерлер мен престер тұрақты түрде дәл квадрат және кесіндісіз жолақтарды алады. Әрбір жинақтың жеткізілуіне дейін ол 72 сағат бойы жүктемесіз және жүктемелі үзіліссіз сынақтан өтеді, сонымен қатар біз кесу дәлдігін сатып алушының үлгі жолақтарымен тексереміз.
Сотып алу үшін сұраныс беру

Іс-тәжірибе

1,600 мм болаттың жарықшақтарға бөліну сызығы неміс рулонды қызмет орталығы үшін

Жоғары беріктікті төмен легирленген болат рулондарын 12 мм-ге дейінгі қалыңдықта өңдеу кезінде қатты жолақ иілуі мен шеттердің лоялды толеранциясы арқасында тұтынушылардың қабылдамауына әкелетін операциялық қиындықтарға себепші болған неміс рулонды қызмет орталығы. Бұл тежегішті шешу үшін біздің инженерлік тобымыз 75 кВт гидравликалық рулон ашу құрылғысы, жоғары қаттылықты алты роликті дәл деңгейлеуіш, алты дәл жасалған жарықшақтарға бөлу басы мен төрт иірімді кері орау құрылғысы бар ауыр типті болат жарықшақтарға бөлу сызығын жинақтап, жеткізді. Біздің техникалық мамандарымыз құрылғыны орнатып, іске қосқаннан кейін жоғары сапалы нәтижелерге қол жеткізілді: шеттегі бұршақ биіктігі 0,05 мм-ден аспады, жолақ иілуі әрбір 2 метр ұзындықта 1 мм-ден аспады, ал тұрақты жұмыс жылдамдығы 90 м/мин құрады.

Жоғары жылдамдықты болат пышақтары түрікше дәнекерленген труба өндірушісіне жеткізілді

Белгілі түрік болат құбыр өндірісінің зауыты үшін шаршы құбырларды үздіксіз өндіруге арналған жоғары жылдамдықты, дәл кесілетін тар болат жолақтары қажет болды; олар кіші өндірістік партияларда жиі бірнеше ен өзгерістерін орындады. Олардың нақты операциялық жұмыс әдісін шешу үшін біз картридждік кесу басымен, қуатты 60 кВт жетегімен және серво циклды басқарылатын орамалайтын құрылғымен жабдықталған арнайы тез ауысулы болат кесу сызығын жобалаған және жеткізгенбіз. Бұл алғысқа лайықты конфигурация жолақ енін өзгертуге кететін тоқтату уақытын 75 минуттан 28 минутқа дейін тиімсізден ұқсас қозғалысқа дейін қысқартты, сонымен қатар ен дәлдігін ±0,05 мм шегінде сақтады және материалдың қалдығын 3,1 пайыздан 1,9 пайызға дейін азайтты. Толық коммерциялық жұмыс істеудің тоғызыншы айында клиент өндіріс тиімділігін арттыру және өндірістік емес тоқтатуларды айтарлықтай азайту арқылы жалпы жабдықтарға кеткен капиталдық инвестициясын толық қайтарды.

Sipatты құрылғы бөлшектерін шығаратын Үндістан зауыты үшін арнайы болат кесу жолағы

Сипатты құрылғы бөлшектерін шығаратын Үндістан зауытына киізбейтін гальванизацияланған болат жолақтары керек болды — олар тазалау машиналары мен тоңазытқыштардың панельдеріне арналған. Біздің болат кесу жолағы полимермен қапталған керілу сақиналарын, алты дәрежелі деңгейлеушіні және автоматты жиек кесу құрылғысын қолданды. Кесуден кейін пайда болатын беттік ақаулардың деңгейі 0,4 пайыздан төмендеді, цинк қабатының зақымдануы толығымен жойылды, ал жолақ қазір минутына 120 метр жылдамдықпен жұмыс істейді және клиенттің бұрынғы құрылғысымен салыстырғанда энергия шығыны 20 пайызға азайды. Бұл жоба біздің репутациямызды Оңтүстік Азиядағы тұрмыстық құрылғылар үшін болат кесушілерді шығаратын зауыттар арасында нығайтты.

Байланысты өнімдер

Бүгінгі кезде болаттың қиылуы қазіргі заманғы металл жеткізілетін тізбектерінің ортасында тұрады, ал болат қиғыштарын шығаратын зауыттардың сапасы әрбір қызмет көрсету орталығы мен зауытта қиылған жолақтардың орамдарының шығымын, беттік сапасын және жеткізу сенімділігін тікелей әсер етеді. Тайчжоу Чуан Юань Машина-Құрылғы Ширкеуі Шарқы Қоғамы 2003 жылдан бері дәлме-дәл машина-құрылғыларын зерттеуге, әзірлеуге, өндіруге және сатуға арналған жұмыстарға назар аударып келеді; ол қосылатын түтіктер, автомобиль, тұрмыстық техника, құрылыс және электр жабдықтары саласы үшін негізгі орамдарды аяқталған жолақтарға айналдыратын болат қиғыштық жолдарын жасайды. Біздің инженерлік процесіміз клиенттің орам деректерінен басталады: материал маркасы, созылу беріктігі, қалыңдық диапазоны — 3 мм-ден 12 мм-ге дейін, жолақ ені — 20 мм-ден 1 600 мм-ге дейін, орам салмағы — 30 тоннаға дейін және әрбір сменада қажетті шығыс көлемі. Осы деректерге сүйене отырып, біздің дизайнерлеріміз вал диаметрін, пышақ материалын, тегістеу роликтерінің конфигурациясын және керілу бақылау стратегиясын таңдайды. Қиғыш басылары CNC тесу және фрезерлеу орталарында өңделеді, одан кейін динамикалық тепе-теңдікке келтіріледі, сондықтан пышақ валының центрлілігі толық жылдамдықта жұмыс істеген кезде 0,02 мм-ден аспайды. Қиғыш пышақтары Cr12MoV немесе SKD11 құралдық болатынан жасалады, вакуумда қыздырылып, HRC 58–62 аралығында қатайтылады және жұптарға біріктіріліп өңделеді, бұл тұрақты саңылау мен жолақ шетінің сапасын қамтамасыз етеді.
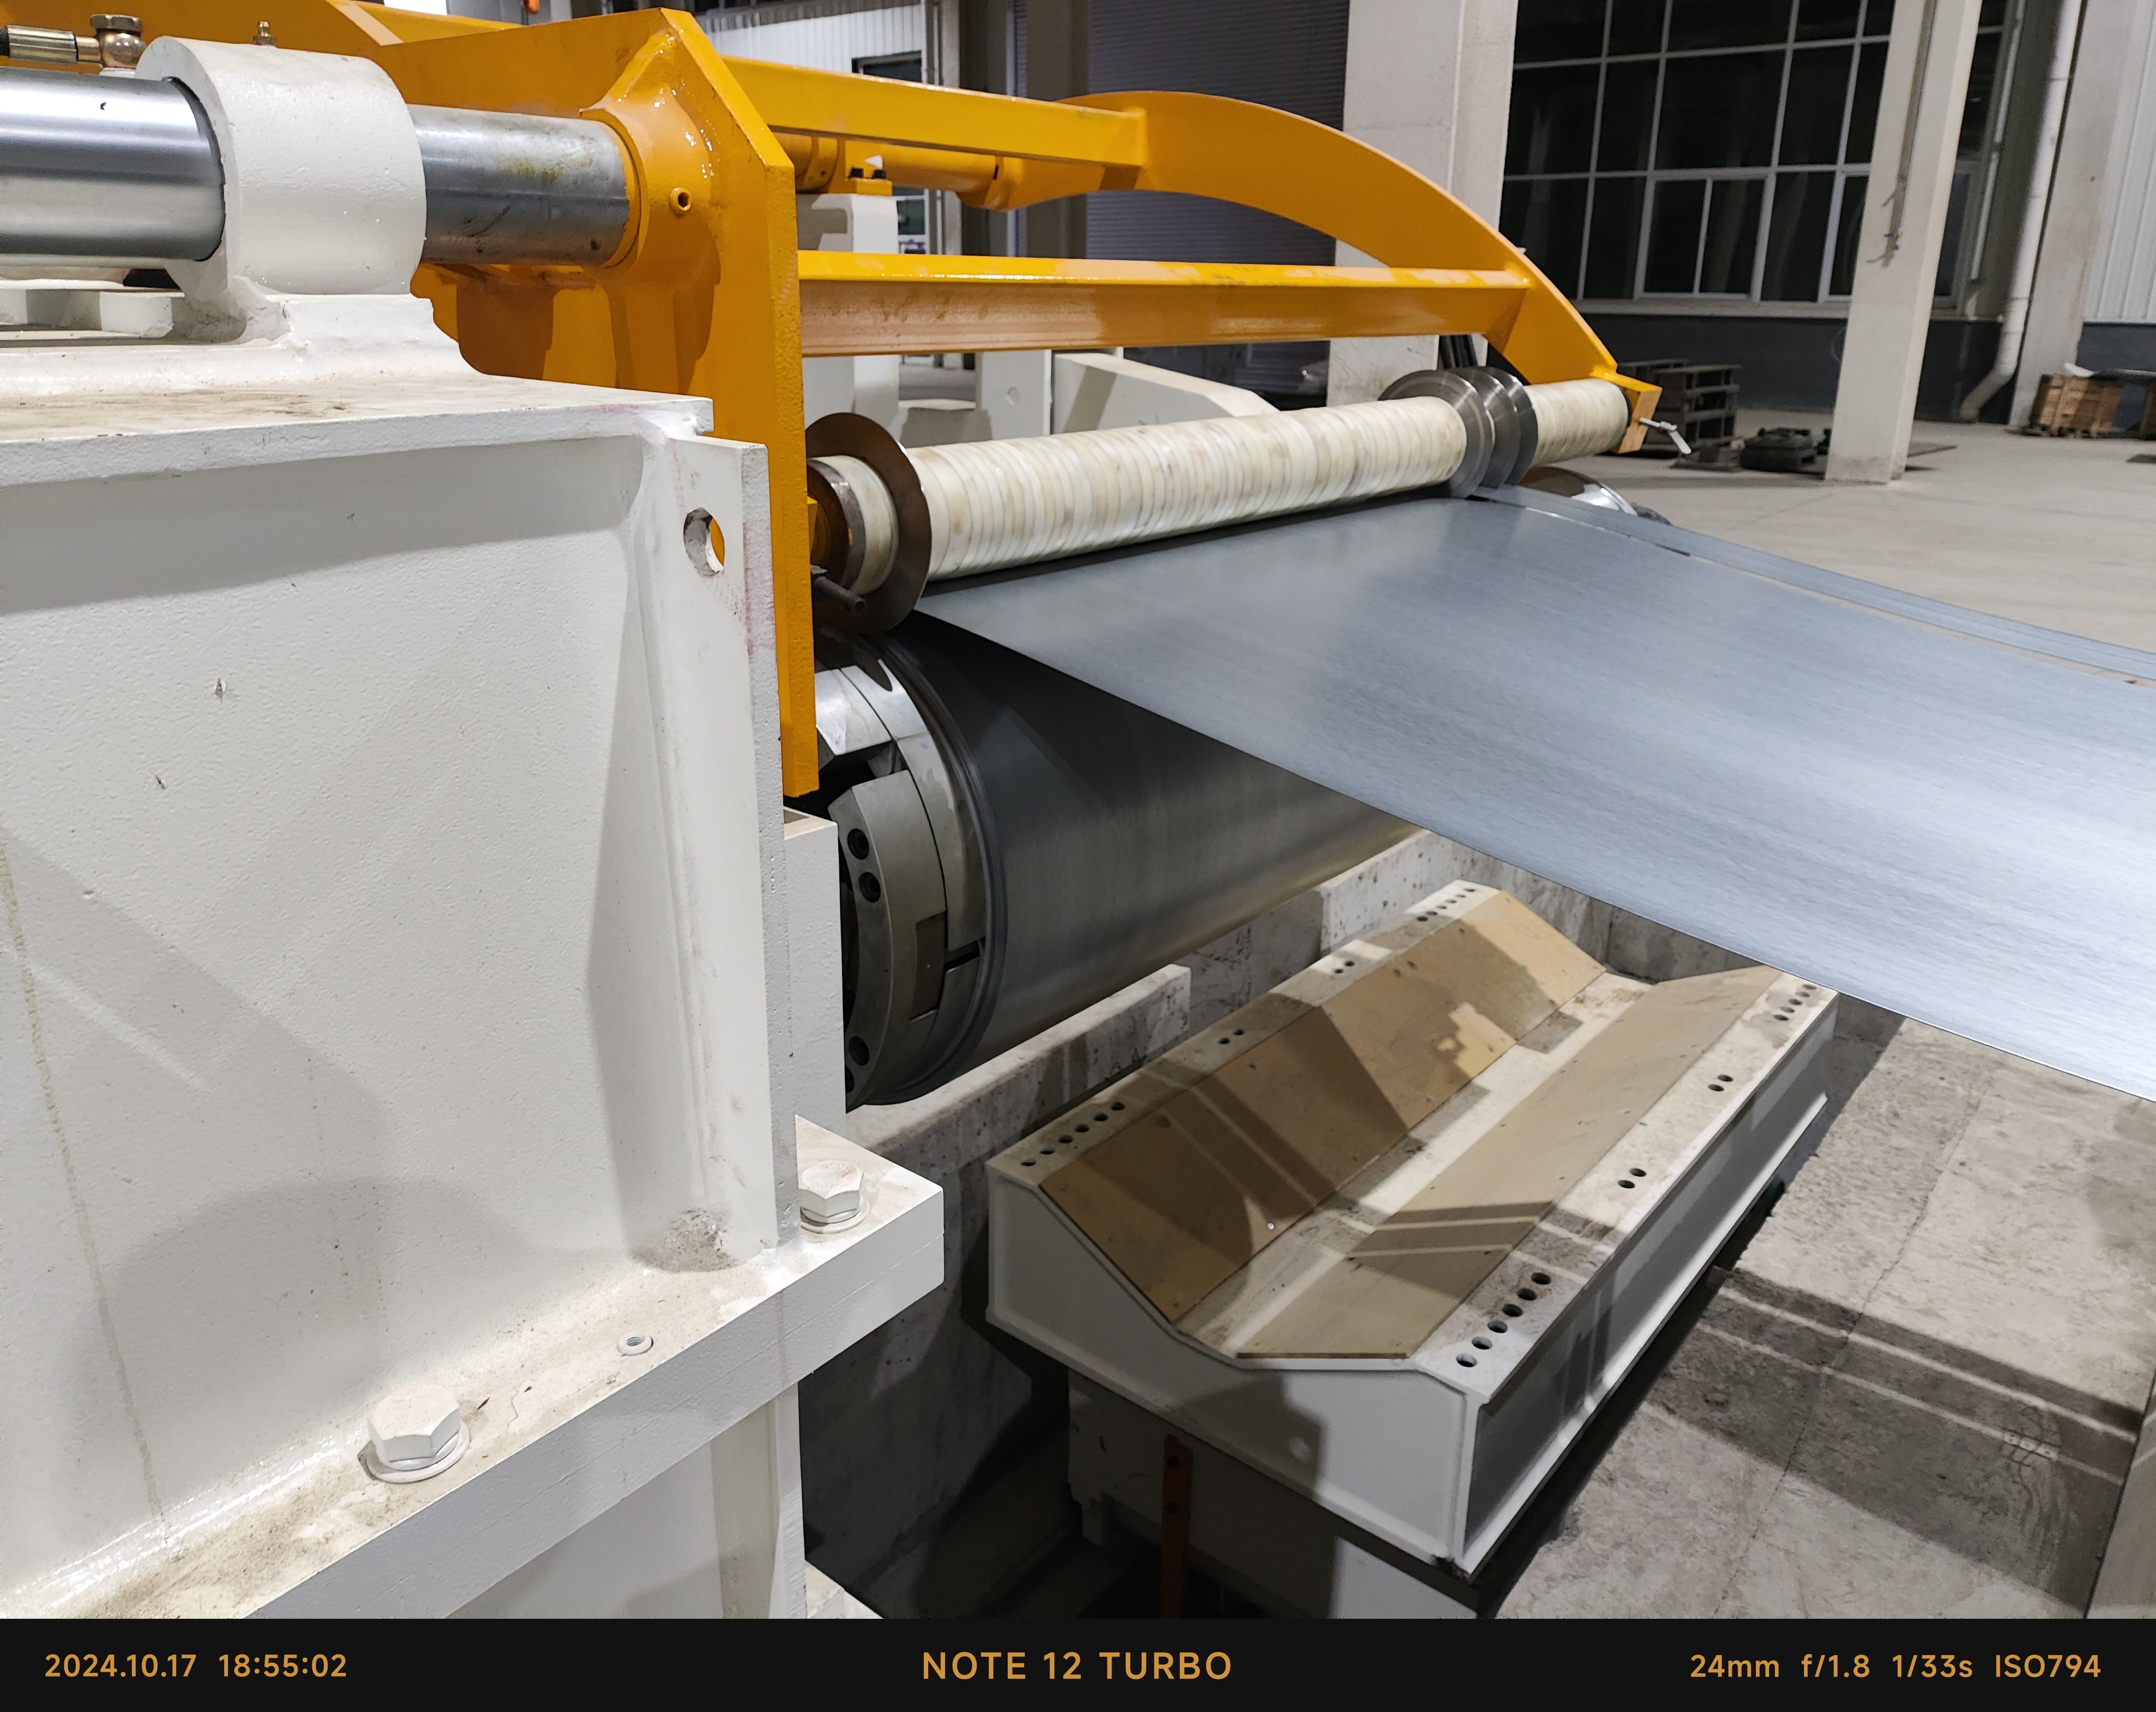
Толық болаттың жарықшақтау сызығына гидравликалық орама ашқыш (орама көлігімен), қабықша алып тастағыш, қысып тегістейтін құрылғы, циклдық қазық, жарықшақтау басы, қалдық орамаға орамаға оралғыш, керілу станциясы және гидравликалық итергіші бар қайта орамаға орамаға оралғыш кіреді. Электрлік басқару PLC және HMI арқылы жүзеге асады; 100-ден астам жолақ сипаттамалары үшін рецептілерді сақтау, автоматты керілу есебі және ақауларды диагностикалау қолданылады. Опциялық қосымша мүмкіндіктерге тез ауысуға арналған картридждік басы, жиектерді кесу, майлау құрылғылары мен орамаларды қаптау құрылғылары кіреді. Жеткізуден бұрын әрбір сызық құрылымдық тексеруден өтеді, номинал жылдамдықта жүктемесіз жұмыс істейді және тұтынушының материалдарын пайдаланып жүктемелі сынақтардан өтеді. Орнату мен іске қосу біздің инженерлеріміз немесе 20-дан астам экспорттаушы елдерде видео бағыттауы арқылы қолдау көрсетіледі. Типтік 1600 мм жоғары жылдамдықты сызықта энергия тұтынуы 15–45 кВт аралығында, ораманы жүктеу 3 минуттан кем уақытты қажет етеді, ал жарықшақтау дәлдігі ±0,05 мм-ге жетеді. Бұл көрсеткіштер орама қызмет орталықтары, труба зауыттары мен OEM штамптау зауыттары үшін материалдың пайдалану деңгейін көтереді, пышақтарды ауыстыру санын азайтады және еңбек шығындарын төмендетеді. Біз сонымен қатар EDM машиналарын, өңдеу орталықтарын, труба жасау машиналарын, ұзындығы бойынша кесу сызықтарын, токарь станоктарын және терең тесіктерді өңдеу машиналарын шығарамыз; бұл бізге болаттың жарықшақтау технологиясына қатаң түрде бағытталған кезде металл өңдеу жобаларын кеңірек қолдауға мүмкіндік береді. Дұрыс болат жарықшақтау машиналарын шығаратын өндірушіні таңдау — бұл орама металлургиясын, сызық динамикасын және әлемдік қызмет күтімін түсінетін командаға серіктестік жасау дегенді білдіреді. Біздің машиналар Еуропада, Оңтүстік-Шығыс Азияда, Орта Шығыста, Африкада және Оңтүстік Америкада жұмыс істейді; олар резервті бөлшектер жинағымен, көптілді нұсқаулықтармен және 24–48 сағат ішінде қашықтан ақауларды анықтау қызметімен қолдау көрсетіледі. Сараптамалық деректер біздің зауыттан шыққан, жақсы ұсталатын жарықшақтау сызықтарының 95 пайыздан астам жұмыс істеу қолжетімділігін және өңделген жолақтың 8000 тоннасынан кейін пышақтардың қызмет көрсету мерзімін қамтамасыз ететінін көрсетеді. Жер бойынша оқыту пышақтарды жинау, зазорды орнату, керілуді реттеу және алдын ала сақтандыру үшін техникалық қызмет көрсету бойынша өткізіледі; бұл клиенттерге сыртқы қызмет көрсету тобына сүйенбей, өз ішкі қабілеттерін қалыптастыруға көмектеседі. Тұрақты даму да маңызды: оптималды электр қозғалтқыштардың өлшемі, регенеративті тежеу опциялары және тиімді гидравликалық жүйелер тоннаға кететін электр энергиясын азайтады, ал дәл жарықшақтау қалдықтарды азайтады. Инженерлік тәртіп, расталған сынақтар мен әлемдік жобалық тәжірибе арқылы Chuang Yuan клиенттерге орама өңдеуді сенімді және тиімді операцияға айналдыруға көмектеседі.

Жиі қойылатын сұрақтар

Болат кесушілерді шығаратын зауыттарды салыстырған кезде сатып алушылар неге назар аударуы керек?

Сатып алушылар төрт нәрсені растауы керек: өңдеу қабілеті, сынақ стандарттары, жоба сілтемелері және қызмет көрсету жауабы. Пышақ осінің концентрикалығы туралы деректерді сұраңыз — ол 0,02 мм-ден аспауы керек, жарықшақтау дәлдігі ±0,05 мм болуы керек және 72 сағаттық жүктемелі сынақ жазбасы болуы керек. Өндірушінің жарықшақтау басын CNC тесу және фрезерлеу орталарында өңдейтінін және пышақтарды HRC 58–62 аралығында қыздырып өңдейтінін растаңыз. Осындай рулон диапазонында кемінде үш халықаралық сілтеме сұраңыз және қашықтан қолдау 24–48 сағат ішінде қамтамасыз етілетінін тексеріңіз. Деңгейлеушілер мен ұзындығы бойынша кесілетін сызықтар сияқты басқа машина құралдарын да шығаратын зауыт, әдетте, сапа тізбегінің көбірек бөлігін бақылайды және жарықшақтау сызығын бар рулонды өңдеу жабдықтарымен тегісірек интеграциялай алады.
Жолдың сіздің ең қалың және ең кең орамыңызға сәйкес келуі керек, орташа көрсеткішке емес. Егер сіз 3–12 мм қалыңдықтағы және ең көп дегенде 1600 мм еніндегі орамдарды өңдесеңіз, онда 1600 мм номиналды ені бар және кемінде 20 пайыздық айналдырушы момент қоры бар жолды таңдаңыз. Жолдың жылдамдығы сіздің күндік тоннаж мақсатыңызға сәйкес келуі керек; 30 тонналық орам үшін 90 м/мин жылдамдықпен жұмыс істеген кезде, бір сменада 8–12 орамды жоспарлаңыз. Егер сіз бір сменада лента енін үш реттен көп өзгертсеңіз, тез ауысуға арналған картриджтік басқарушыларды қарастырыңыз, ал жұқа, жоғары беріктіктегі ленталар үшін сервобасқарулы тарту орамдарын таңдаңыз. Әрқашан материал маркасын, созылу беріктігін және лента енінің ауқымын өндірушіге хабарлаңыз, сонда ол валдарды, пышақтарды және электрқозғалтқыштарды дұрыс өлшеп алады.
Жіпшектің дәлдігі мен пышақтың өмір сүруі пышақ арасындағы аралық, осьтің қаттылығы, жазықтау сапасы мен керілу бақылауына тәуелді. Дұрыс аралық әдетте болат үшін жіпшектің қалыңдығының 8–12 пайызын құрайды; аз болса, пышақ тозады және шетінде қабыршақтар пайда болады, ал көп болса, жиектің иілуі байқалады. Осьтің ауытқуы 0,02 мм-ден аспауы керек, ал пышақ қаттылығы HRC 58–62 аралығында болуы керек. Дұрыс жазықтау ораманың иілуін және ішкі керілуін жояды, ол камберді 2 метрге 1 мм-ден кем деңгейге дейін азайтады. Тұрақты орама керілуі жіпшектің ауытқуын және шетінің зақымдануын болдырмайды. Дұрыс реттеу мен алдын-ала сақтанба техникасын қолданғанда пышақтың өмір сүруі өңделген болаттың 8 000 тоннасынан асады, ал жіпшек енінің дәлдігі ±0,05 мм шегінде қалады.
Иә, бірақ жолды дұрыс конфигурациялау керек. 12 мм-ге дейінгі жоғары беріктіктегі төмен легирленген болат үшін жоғары қуатты электрқозғалтқышты, алты жоғары деңгейлеу және үлкен пышақ осьтерін таңдаңыз. Цинктелген немесе боялған рулондар үшін бетті сызғыш және қаптау зақымдануын болдырмау үшін полимермен қапталған керілу сақиналары мен қорғаныс бағыттаушы роликтерін қолданыңыз. Жиекті кесу және майлау құрылғылары кесілген жиектерді одан әрі қорғайды. Үндістанның тұрмыстық техникасы бойынша жобада дұрыс жабдықталған жол цинктелген лента бойынша беттік ақаулардың пайызын 0,4 пайыздан төмен ұстады. Техникалық талқылау кезінде әрқашан қаптау түрі мен беттік талаптарды көрсетіңіз, сонда пышақ арасындағы саңылау, сақина материалдары мен жолдың жылдамдығы дұрыс орнатылады.

Байланысты мақалалар

Өңдеу орталығын қалай таңдауға болады?

12

Dec

Өңдеу орталығын қалай таңдауға болады?

Тағы көрсету
Неге көпқызметті EDM машинасы әртүрлі формалар мен бөлшектерді өндіретін зауыттың талаптарын қанағаттандырады

14

Aug

Неге көпқызметті EDM машинасы әртүрлі формалар мен бөлшектерді өндіретін зауыттың талаптарын қанағаттандырады

Жоғары әртүрлілікті өндіріс ортасының күрделіліктерін бағыттау Қазіргі заманғы өнеркәсіптік өндіріс орнын басқару – әсіресе жоғары әртүрлілікті, төмен көлемді өндіріс жоспарларымен айналысқанда – бір мезетте оншақты айналатын табақтарды ұстап тұруға ұқсас.
Тағы көрсету
Üздіксіз терең тесік машиналық өңдеу кезіндегі бұрғылау ұштарының тозуын қалай азайтуға болады

03

Aug

Üздіксіз терең тесік машиналық өңдеу кезіндегі бұрғылау ұштарының тозуын қалай азайтуға болады

Терең тесіктердегі жылулық кернеудің механикасын түсіну. Өнеркәсіптік өндіріс жолдарында үздіксіз борлау мен жоғары тереңдіктегі өңдеу есептерін орындау кезінде қиын жылулық пен механикалық қиындықтар туындайды, бұл кесу құралдарының шектерін тұрақты түрде сынақтан өткізеді. W...
Тағы көрсету
Сымды кесетін машиналар өнімдері үшін халықаралық тұтынушылар қандай экспорттық сапа стандарттарын талап етеді

03

Aug

Сымды кесетін машиналар өнімдері үшін халықаралық тұтынушылар қандай экспорттық сапа стандарттарын талап етеді

Дәлдікпен өңдеу бойынша халықаралық экспорттық сәйкестікті түсіну: әлемдік өнеркәсіптік сауданың күрделі ландшафтында бағдарлану үшін шетелдік сатып алушылардың жоғары деңгейдегі металды өңдеу... үшін қойған қатаң техникалық нормаларын терең түсіну қажет
Тағы көрсету

Тұтынушылардың пікірлері

Мартин Келлер
Жоғары дәлдіктегі сенімді болат кесу жолы

Біз қуатты болат рулондарын (қалыңдығы 12 мм-ге дейін) өңдеу үшін Чуан Юань зауытының 1600 мм болат кесу сызығын пайдаланамыз. Пайдалануға енгізілгеннен кейін кесу бұрышының биіктігі 0,05 мм-ден аспады, ал жолдың жылдамдығы 90 м/мин-ға жетті. Шығыс шамамен 22 пайызға артты, ал пышақтарды ауыстыру жиілігі смена сайын екі реттен аптасына бір ретке дейін төмендеді. Олардың инженерлері біздің сұрақтарымызға 24 сағат ішінде жауап берді және біздің маңызды өндірістік көтерілу кезеңімізде қолдау көрсетті. Біздің сияқты рулонды қызмет көрсету орталығы үшін осы сенімділік сатып алу бағасының төмендігінен гөрі маңыздырақ.

Эмре Йылмаз
Тез ауысу және күшті техникалық қолдау

Біз шаршылық түтік өндірісі үшін жылдам ауысуға арналған болат салындысын өңдейтін жол жасадық. Енін өзгерту уақыты 75 минуттан 28 минутқа дейін қысқарды, қалдық 3,1 пайыздан 1,9 пайызға дейін төмендеді, ал дәлдік ±0,05 мм шегінде сақталды. Зауыт біз керілу параметрлерін реттеген кезде 48 сағат ішінде анық нұсқаулықтар, қосымша пышақ жиынтықтары мен қашықтан видео қолдауын ұсынды. Біздің операторлар үш күн ішінде дайындалды және қазір жолды өзіндік сеніммен басқарады. Біз осы өндірушіні екі серіктес зауытқа ұсындық.

Тегін баға сұрауын алыңыз

Біздің өкіліміз сізбен жақын арада байланысады.
Электрондық пошта
Name
Компания атауы
Хабарлама
0/1000
Әрбір болат салындысын өңдейтін жол үшін ішкі CNC өңдеу және қатаң сапа бақылауы

Әрбір болат салындысын өңдейтін жол үшін ішкі CNC өңдеу және қатаң сапа бақылауы

Барлық маңызды болат кесу сызығы компоненттері — кесу басы, жетек валдары, деңгейлеу роликтері және ауыр типті машина корпусы — өндірістік орындарымызда қатаң ішкі CNC-фрезерлеу арқылы дәлдік пен құрылымдық тұрақтылықтың шектеусіз қамтамасыз етілуін қамтамасыз етеді. Бұл тік интеграцияланған өндіріс стратегиясы инженерлік тобымызға концентрикалық допустимдіктерді, геометриялық параллельдікті және беттің жақсы жабылу стандарттарын толық бақылауға мүмкіндік береді, сондықтан сыртқы тапсырыс бойынша жасалған компоненттерге тән сапа айнымалылығының қаупі толықтай жойылады. Ауыр типті пышақ валдары айналу кезіндегі радиалды орын ауысуы толық жылдамдықта 0,02 мм-ден аспайтындай етіп дәлдікпен өңделеді және динамикалық теңестіріледі, ал жоғары сапалы қорытпалы кесу пышақтары HRC 58–62 аралығында вакуумдық жылумен өңделеді және оптималды кесу саңылауын қамтамасыз ету үшін жұптасып өңделеді.
Нақты рулон деректері мен қолданыс қажеттіліктері негізінде құрылған кесу шешімдері

Нақты рулон деректері мен қолданыс қажеттіліктері негізінде құрылған кесу шешімдері

Қазіргі заманғы рулонды өңдеу кәсіпорындарының өзіндік материалдық шектеулері мен көлемдік мақсаттары бар екендігін ескере отырып, біз жалпы каталогтағы машиналарды қатты түрде қабылдамаймыз; оның орнына әрбір болатты рулонды кесу сызығын нақты клиенттің рулондық деректері мен операциялық жұмыс ағымдары негізінде жеке құрамыз. Кез келген техникалық ұсынысты соңғы рет растамас бұрын біздің тәжірибелі механикалық инженерлеріміз металдың құйма маркаларын, соңғы созылу беріктігінің шектерін, материалдың қалыңдығының ауқымын, жолақтың енінің профилін, ең үлкен рулон салмағын, күндік сменалық шығыс мақсаттарын және зауыттың жер аумағының өлшемдерін қоса алғанда, негізгі параметрлерді терең талдайды. Осы расталған деректерге сүйене отырып, біз 15–45 кВт және одан да жоғары қуатты оптималды электрқозғалтқыштарды дәл есептейміз, сәйкес вал диаметрлерін таңдаймыз, көпвалды деформациялық тегістеу құрылғыларын орнатамыз және жеке керілу бақылау стратегияларын құрамыз. Сондай-ақ, тез ауыстырылатын патронды кесу басы, дәл жиекті кесу құрылғылары, автоматтандырылған майлау құрылғылары сияқты опциялық модульді компоненттер.
WhatsApp WhatsApp Электрондық пошта Электрондық пошта Ұялы телефон Ұялы телефон ЖОҒАРЫЖОҒАРЫ