 EN

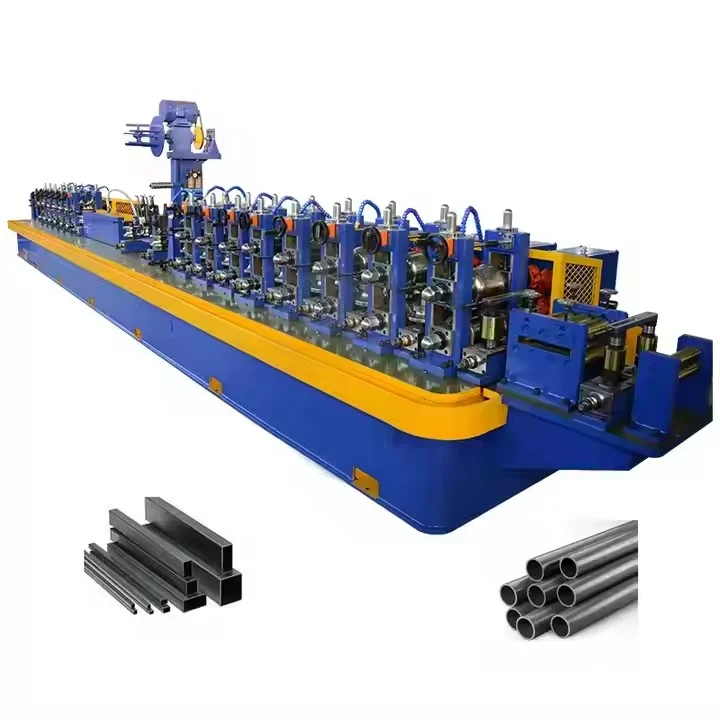
自動チューブミル装置による生産性と運用効率の向上
最新の製造工場では、自動チューブミル装置への投資が進んでいます。これは、コイル状の帯鋼を手作業ラインでは到底達成できない速度で完成チューブに変換できるためです。その効果は、サイクルタイムの短縮、稼働率の向上、および人手に依存しない生産性の向上という形で現れます。
自動チューブミル装置が手作業方式と比較してサイクルタイムを35~50%削減する仕組み
手動式チューブミルでは、オペレーターがコイルの再位置決め、ロールギャップの調整、切断長の測定などのために頻繁に作業を停止します。一方、自動チューブミル装置では、サーボ駆動式コイル送り、プログラム制御可能なロールスタンド、同期式フライングカットオフにより、こうした停止が不要になります。業界における性能比較によると、自動ラインは最大で毎分120メートルの速度で運転可能であり、手動ラインの毎分20~40メートルと比べて大幅な高速化が実現しています。その結果、セットアップや検査時間を含んでも、全工程のサイクルタイムが35~50%短縮されます。設備総合効率(OEE)も向上し、自動システムでは通常80~92%を達成するのに対し、手動作業では50~65%にとどまります。また、デュアルコイルアキュムレーターを採用することで、コイル交換中も溶接を連続して行え、レシピベースの溶接制御により、オペレーターの誤操作による微小な停止も解消されます。一貫性のある工程実行によって再加工も減少し、品質検査や修理による生産性低下も防げます。
実際の効果:大量生産向け自動車用チューブ製造における人手依存のボトルネックの解消
大量生産向け自動車用チューブ製造では、交代制による品質・生産性のばらつきが許されません。手動ラインでは、アライメント調整、溶接条件の設定、品質検査などに熟練オペレーターが不可欠ですが、疲労・人員異動・判断のばらつきなどにより、品質や生産性の変動要因が生じます。自動チューブミル装置は、こうした人手依存のボトルネックを、検証済みのレシピに基づく制御で置き換え、交代制間でも同一の製造条件を確実に維持します。2024年の業界ベンチマークによると、1台の自動ラインが分速120メートル、設備総合効率(OEE)90%で稼働した場合、20時間の稼働で13万メートル以上のチューブを生産できました。これは、ラインの停止が直ちに自動車組立工程の遅延につながる「ジャストインタイム」型自動車サプライチェーンを支える水準です。また、溶接・切断工程での手動介入を排除することで、機種切替に伴うダウンタイムも削減されます。オペレーターの役割は、単調な手作業から監視および異常対応へと進化し、生産の安定性をさらに高めています。
自動チューブミルによる品質管理で、精度と一貫性を確保
OEMの公差要件への対応:壁厚の許容差が±0.15 mmを超えると、ロットが不合格となる理由
高品質なチューブ大量生産において、管壁厚さは製品の成否を分ける最も重要な寸法です。多くの自動車メーカー(OEM)および一次サプライヤーでは、公称管壁厚さに対する許容差を±0.15 mmに厳格に設定しており、この範囲を超える単一のコイルが検出された場合、全ロットの不合格が発生します。自動チューブミルの品質管理システムでは、成形ライン上における複数箇所でレーザーまたは超音波式の管壁厚さ測定を行い、この許容差を厳密に監視しています。リアルタイムで得られた測定値は目標厚さプロファイルと即座に比較され、切断・梱包工程へと進む前に不適合部位を自動的に検出し、警告を発します。これにより、わずかな偏差が積み重なって大量の不良品を生じる事態を未然に防ぎます。このようなライン内での即時検証は、製造業者が高額なペナルティ請求、生産ラインの停止、再認定審査といったコスト負担を回避する上で極めて有効です。現在、管壁厚さのばらつきは構造用・自動車用チューブのロット不合格の最大の原因であり、寸法精度が厳しい顧客にとって、リアルタイム検証は必須の投資となっています。
リアルタイムでのマイクロン単位のロールギャップ調整と、規格外品の発生を最大92%削減するその役割
リアルタイムのロールギャップ制御は、マイクロメートル単位で動作し、チューブミルの稼働中に成形スタンドおよびサイズ調整スタンドを自動的に調整します。各スタンドの位置はリニアエンコーダとサーボアクチュエータによって常時監視されています。材料のスプリングバック、コイルの硬度、溶接速度の変化などによりチューブの形状がわずかに変化した場合でも、システムは数ミリ秒以内にロールギャップを補正します。このフィードバック制御(閉ループ制御)により、生産を停止することなく、管壁厚さおよび外径を公差範囲内に安定して維持できます。マイクロメートル単位の精密調整を導入した工場では、手動調整や定期的な補正方式と比較して、規格外品の発生率が最大92%低減されるという実績があります。これは、品質のばらつきを後工程で仕分けするのではなく、初期の段階で変動を検出し即座に対応するためです。オペレーターは上限・下限の制御範囲を一度設定すれば、交代勤務を含む長時間の連続運転においても、ミルが自動的にその範囲を維持します。不適合チューブの削減は、廃棄量の減少、再加工コストの低減、および一回目で合格する製品(ファーストパス合格率)の向上につながります。また、年間を通じた寸法安定性の確保は、曲げ加工、フレア加工、ハイドロフォーミングなどの後工程にも好影響を与え、供給される素材の品質ばらつきによるトラブルを未然に防ぎます。
クイックチェンジカセットシステムによる切替時間の短縮とダウンタイムの最小化
モジュール式カセット工具を用いて、機械的切替時間を47分から6分未満に削減
従来のパイプミル作業では、プロファイルを変更する際の機械的切替に、オペレーターがロールスタンドを手動で再位置決め・アライメント調整する必要があるため、1回の切替に平均47分を要します。モジュール式カセット工具は、あらかじめアライメント済みでクイックリリース機構を備えたロールクラスターを採用し、作業員が6分未満で交換できるようになります。これにより、切替時間は87%短縮され、稼働可能時間の直接的な増加につながります。多品種生産を行うパイプ工場での実地生産監査によると、切替時間1分の削減は、ラインあたり1時間当たり約8~12メートルの完成パイプ出力を増加させます。また、カセットシステムは保管および設置時にロールギャップを固定したまま保持するため、同一設定の再現には試運転が不要となり、不良品や人件費の削減が可能です。このため、1台の自動ラインでも、自動車・家具・建築構造用など、小ロット多品種のパイプ注文に対応でき、生産能力を犠牲にすることなく柔軟な生産が実現できます。
デジタルツインを活用した予測型スケジューリングによる、インダストリー4.0対応チューブミルのロール交換作業の最適化
ミルのカセットおよびロールトレインのデジタルツインにより、生産ラインを停止する前に次回成形する形状をシミュレーションでき、必要なロールギャップ補正値や材料の弾性復元量を事前に検出します。このインダストリー4.0対応のアプローチによって、ロール交換は従来の対応型の作業から、あらかじめ条件設定された計画作業へと進化します。大量生産では、予測型スケジューリングにより、セットアップ時の不良品が最大25%削減され、予期せぬダウンタイムも20~30%低減されます。作業チームは、正しいカセットを事前に準備し、ベアリングを予熱し、工具交換を定期保守時間帯に組み込むことが可能となり、生産量の安定維持が実現します。
自動チューブミル導入による高い投資対効果(ROI)と、拡張性のあるコスト削減効果の実現
資本設備の導入を検討するメーカーにとって、自動チューブミル装置は鋼材加工分野で最も短期間で投資回収が見込める選択肢の一つです。手作業または半自動ラインを自動チューブミルに置き換えた工場では、生産量が30~60%増加し、不良率が最大75%削減され、中規模システムの場合、投資回収期間は2~4年以内となっています。これらの改善効果は、単位長さあたりの直接人件費の低減、スクラップおよび再加工ロスの削減、および機械稼働率の向上に起因します。
適切に仕様設定された自動チューブミルへの投資は、通常2.5~4年で完全な投資回収が達成され、10年間の正味現在価値(NPV)は初期投資額を上回ります。また、このシステムは安定した寸法データを継続的に生成し、モジュール式の拡張にも対応しているため、特定の製品ラインに限定されず、持続的なコスト削減効果が得られます。メーカーは、コアとなるミル設備を交換することなく、クイックチェンジ工具、デジタル記録機能、予知保全などの追加機能を段階的に導入できます。これにより、受注量の増加に応じて投資を柔軟に拡大することが可能です。
| ROI指標 | 手作業または半自動方式の従来型ライン | 自動チューブミルの報告結果 |
|---|---|---|
| 出力の変化 | ベースライン | +30–60% |
| 不良率 | ベースライン | −75% |
| 一般的な投資回収期間 | — | 2~4年 |
| 10年間の正味現在価値(NPV) | 初期投資額 | 初期投資額を上回る |
よくある質問
工場が自動チューブミル装置に投資するべき理由は何ですか?
自動チューブミル装置は生産性を高め、工程リードタイムを短縮し、ダウンタイムを削減し、品質の一貫性を確保するため、現代の製造業に最適です。
自動チューブミルは手動設備と比較して、どの程度の工程リードタイム短縮が可能ですか?
自動チューブミルは手動設備と比較して、工程リードタイムを35~50%短縮できます。
リアルタイムのロールギャップ調整は、品質管理においてどのような役割を果たしますか?
リアルタイムのロールギャップ調整により、寸法のずれを数ミリ秒以内に検出し修正することで、規格外品の発生を最小限に抑えます。
クイックチェンジ式カセット工具は、どのようにダウンタイムを削減しますか?
クイックチェンジ式カセット工具により、機械的な切替時間は47分から6分未満に短縮され、生産効率が向上します。
自動チューブミルへの投資の投資収益率(ROI)はどの程度ですか?
自動チューブミルシステムは、通常2~4年の回収期間と長期にわたる大幅なコスト削減を実現し、高い投資収益率(ROI)を提供します。



