 EN

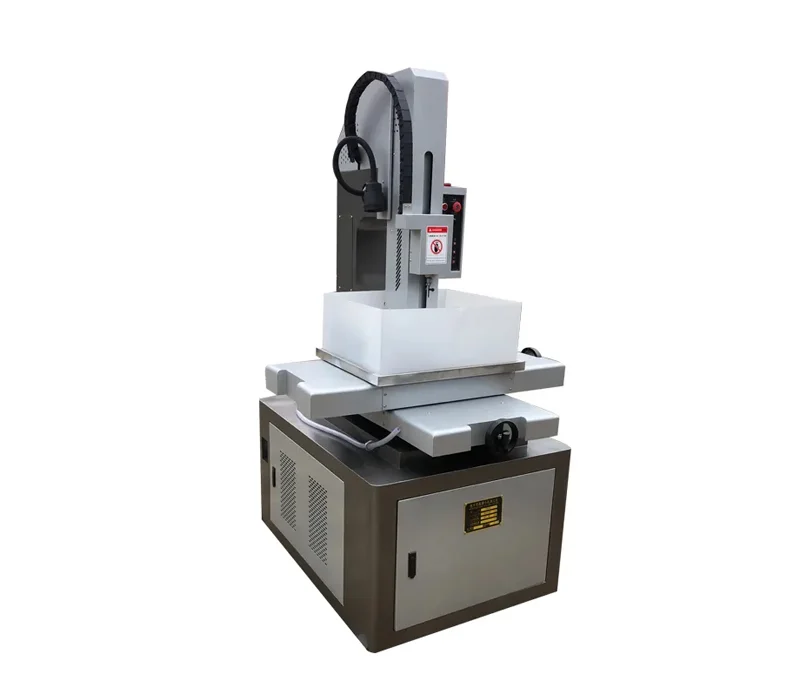
熱管理が放電加工穴あけ機の稼働率を制限する理由
EDM(放電加工)ドリル機は、電気エネルギーを局所的かつ高強度の熱に変換することで材料を除去します。火花の温度は8,000~12,000℃に達し、被加工物を瞬時に溶融・気化させます。この熱プロセスは、絶縁性作動油が火花ギャップから熱と加工屑を迅速に排出する場合にのみ効率的に機能します。冷却が不十分になると、作動油の温度が上昇し、絶縁性能が低下し、不安定な直流アーク発生のリスクが高まります。その結果、電極の摩耗が加速し、寸法精度がずれ、表面に欠陥が生じます。これを補うため、機械は作動油の冷却やオペレーターによる再調整のために頻繁に一時停止せざるを得ません。冷却水の温度がわずか±1℃でも変動すると、火花ギャップの挙動が変化し、加工精度が低下して予期しない停止が誘発されます。1シフトの間にこうした熱起因の中断が繰り返されると、実際の切削時間は通常15~30%も短縮され、生産性が著しく低下し、部品単価が上昇します。正確かつ継続的な温度制御がなければ、EDMドリル機は長時間の無人運転を維持できず、熱管理こそが稼働率向上における最大のボトルネックなのです。
放電加工用ドリル機械向け高性能冷却液循環システムのアップグレード
効果的な熱管理は、放電加工用ドリル機械の連続運転時間を延長する上で不可欠です。高精度閉ループチラーと二重ポンプ循環システムという2つの重要なアップグレードにより、熱によるダウンタイムが解消され、絶縁性能の安定性が維持されます。
±0.3℃の温度安定性を実現する高精度閉ループチラーで、絶縁性能を一貫して確保
誘電体の温度変動は、電極および加工物の熱膨張を引き起こし、位置精度に直接悪影響を及ぼします。閉ループ式チラーは、加工中に発生する熱を積極的に除去し、目標温度±0.3℃以内で冷却液を循環させます。この高精度な温度制御により、放電ギャップの抵抗値変化が抑えられ、電極の摩耗が抑制されます。高効率コンプレッサーと高度なPID制御により、急激な熱負荷に対しても迅速に応答し、長時間にわたり冷却液の絶縁特性を安定して維持します。また、粘度の安定性によって洗浄圧力も均一に保たれ、切断部への切屑排出効率が向上します。その結果、過温度アラームや誘電体の絶縁破壊による加工中断が大幅に減少します。こうしたチラーを導入した工場では、電極寿命が12~15%延び、特に難削材への深穴・小径穴加工において、1シフトあたり2~3時間の無人運転時間延長が実現されています。
高速フラッシングと安定した浸漬冷却を同時に実現するデュアルポンプ循環システム
単一ポンプ方式では、強力な洗浄と穏やかな浸漬冷却の間で性能を妥協する必要がありましたが、デュアルポンプ方式によりこのボトルネックが解消されます。一方のポンプは高圧の絶縁性洗浄液を穴内部へ直接噴射し、切粉や電極摩耗粒子を効果的に排出します。もう一方のポンプは、被加工物周囲に低乱流の洗浄液浴を維持します。それぞれ独立した回路を採用することで、深孔や狭孔への洗浄圧力を調整しても、冷却回路に影響を与えることなく最適化できます。この同時動作により、部品の歪みや局所的な絶縁油の気化を引き起こす可能性のあるホットスポットの発生を防ぎます。また、冗長構成により、片方のポンプが故障した場合でも限定的な運転が可能です。現場での実績によると、インコネルやチタンなどの難削材加工において、デュアルポンプ方式を採用することで、連続加工時間が最大20%向上します。これらの循環系改良は、放電加工用ドリルマシンにおける日々の生産性向上に直結する、信頼性の高い熱管理基盤を実現します。
最新の放電加工用ドリルマシンにおけるスマートアダプティブ冷却制御
内蔵PT100センサーと赤外線(IR)フィードバックループを用いたリアルタイム熱監視
連続的な熱マッピングが、放電加工(EDM)ドリル機の安定運転を支える基盤となっています。内蔵型のPT100抵抗温度検出器(RTD)が、絶縁油、加工物、電極ホルダーの温度をミリ秒単位で監視します。これらの有線センサーは、火花ギャップ領域内の不均一な熱分布をスキャンする赤外線(IR)フィードバックループと連携して動作します。局所的な過熱(ホットスポット)が検出されると、制御ユニットが即座に冷却液流量を調整したり、加工サイクルを一時停止したりします。この二重センサーフュージョン方式により、電極の変形や加工物の公差を超えた熱膨張を引き起こす前に熱ドリフトを防止できます。その結果、火花ギャップ抵抗が安定し、予期せぬ停止が大幅に減少しました。オペレーターからは、「リアルタイムの熱監視により、従来の経験則による推定作業が不要になり、絶縁油温度を±0.3℃の範囲内に維持できるようになった」との声が寄せられています。また、手動による冷却液調整と比較して、連続加工可能時間は最大40%延長されています。
電極の摩耗率とスパークギャップ抵抗に基づくAI制御の冷却液流量調整
適応型アルゴリズムが、火花ギャップの抵抗値や電極摩耗率の微細な変化をリアルタイムで解釈し、冷却液供給を制御します。電極が摩耗すると実効長が短くなり、電気的特性が変化します。過去の加工サイクルデータをもとに学習した機械学習モデルが、こうした電気特性の変化と最適な洗浄流速との相関を把握し、システムはポンプ回転数やノズル角度をリアルタイムで調整します。ギャップ抵抗が急上昇した場合には——これは切粉の堆積を示唆します——流量を増加させ、安定放電時(定常焼入れ時)には流量を穏やかに抑えます。この予測制御により、電極表面における微小アークや熱によるピッティングを防止します。数千穴にわたる加工を通じて、AIは戦略を継続的に最適化し、電極の平均消耗量を15~20%削減、さらに冷却系の異常に起因する予期せぬ停止時間をほぼ半減させました。このような自律的な熱管理技術により、最新式の放電加工穴あけ機は夜間の無人運転を可能とし、精度を損なうことなく直接的な生産性向上を実現しています。
よくある質問
EDM穴開け機における熱管理が重要な理由は何ですか?
熱管理は、安定した運転を維持し、寸法誤差を防ぎ、過熱による電極摩耗や予期せぬダウンタイムを低減するために不可欠です。
高精度閉ループチラーを採用するメリットは何ですか?
高精度閉ループチラーは、温度制御精度を±0.3°Cに保ち、位置決め精度の向上、電極寿命の延長、および連続的な穴開け作業の実現を可能にします。
デュアルポンプ循環システムは、EDM性能をどのように向上させますか?
デュアルポンプシステムでは、高圧フラッシングと低乱流冷却を同時に実行でき、ホットスポットの発生を防止し、冷却効率を高め、連続運転を確実にします。
AIは現代のEDM機械においてどのような役割を果たしていますか?
AIは、リアルタイムで検出される電極摩耗量や放電ギャップ抵抗のデータを解析し、冷却液流量を自動的に最適化することで、熱管理の高度化、電極消耗の低減、およびダウンタイムの最小化を実現します。
リアルタイム熱監視にはどのようなセンサーが使用されますか?
EDM機械における温度差を効果的に監視・制御するために、内蔵型PT100抵抗温度センサおよび赤外線フィードバックループが採用されています。



