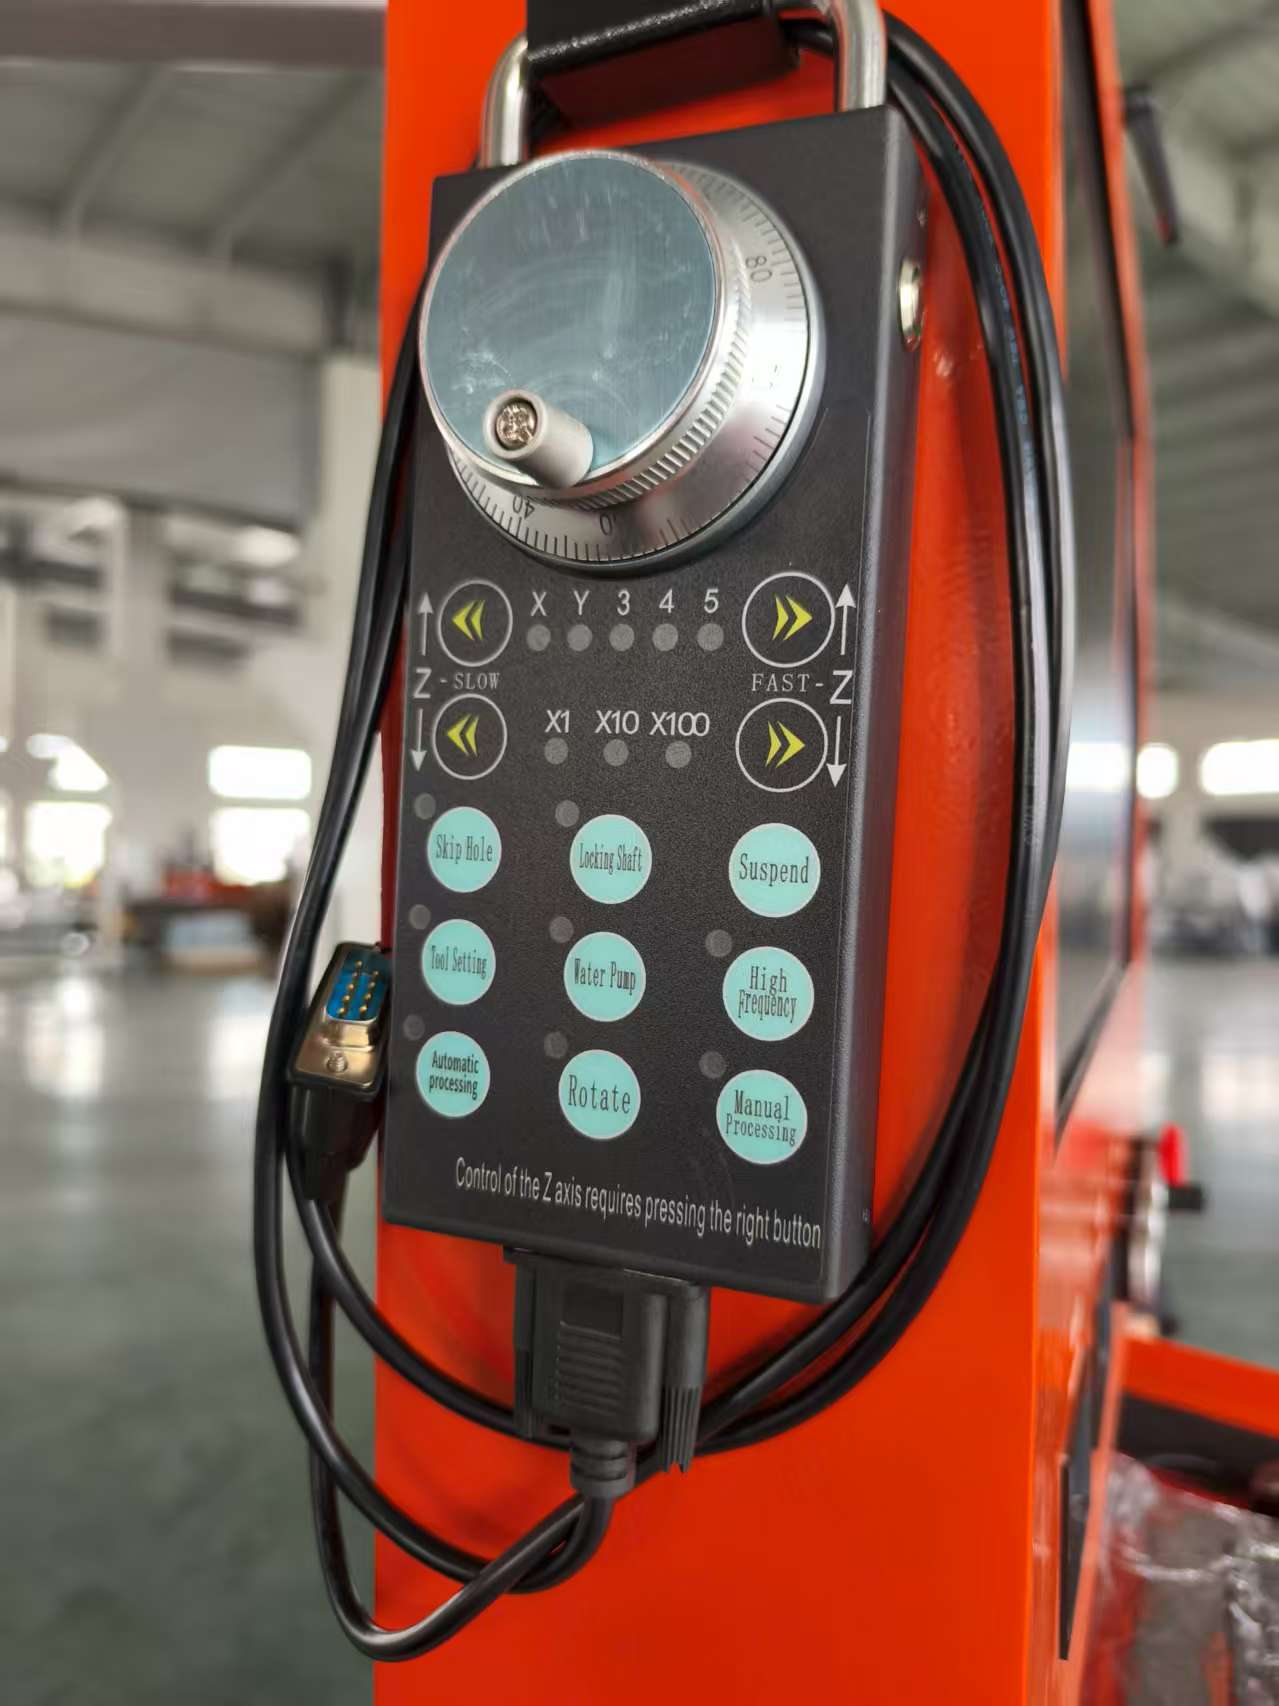
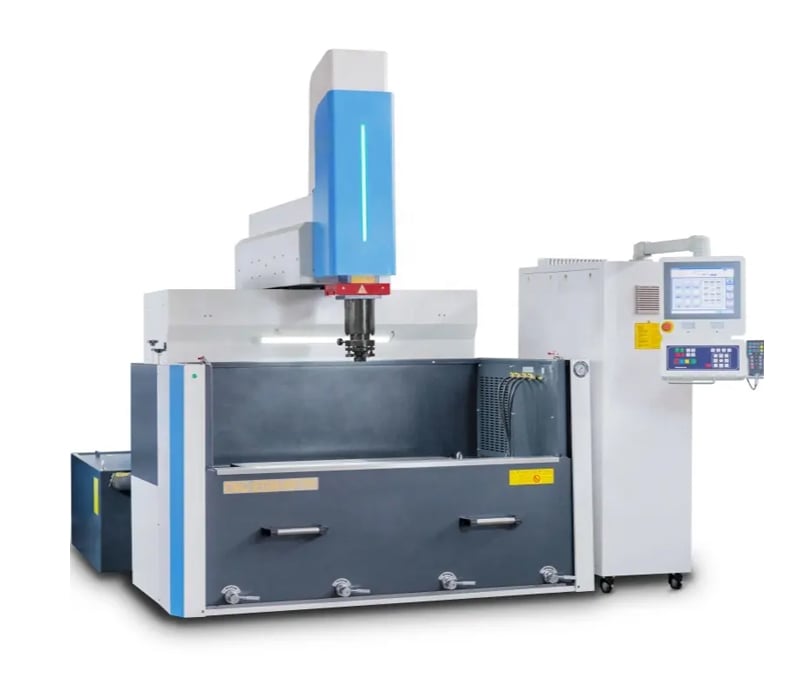
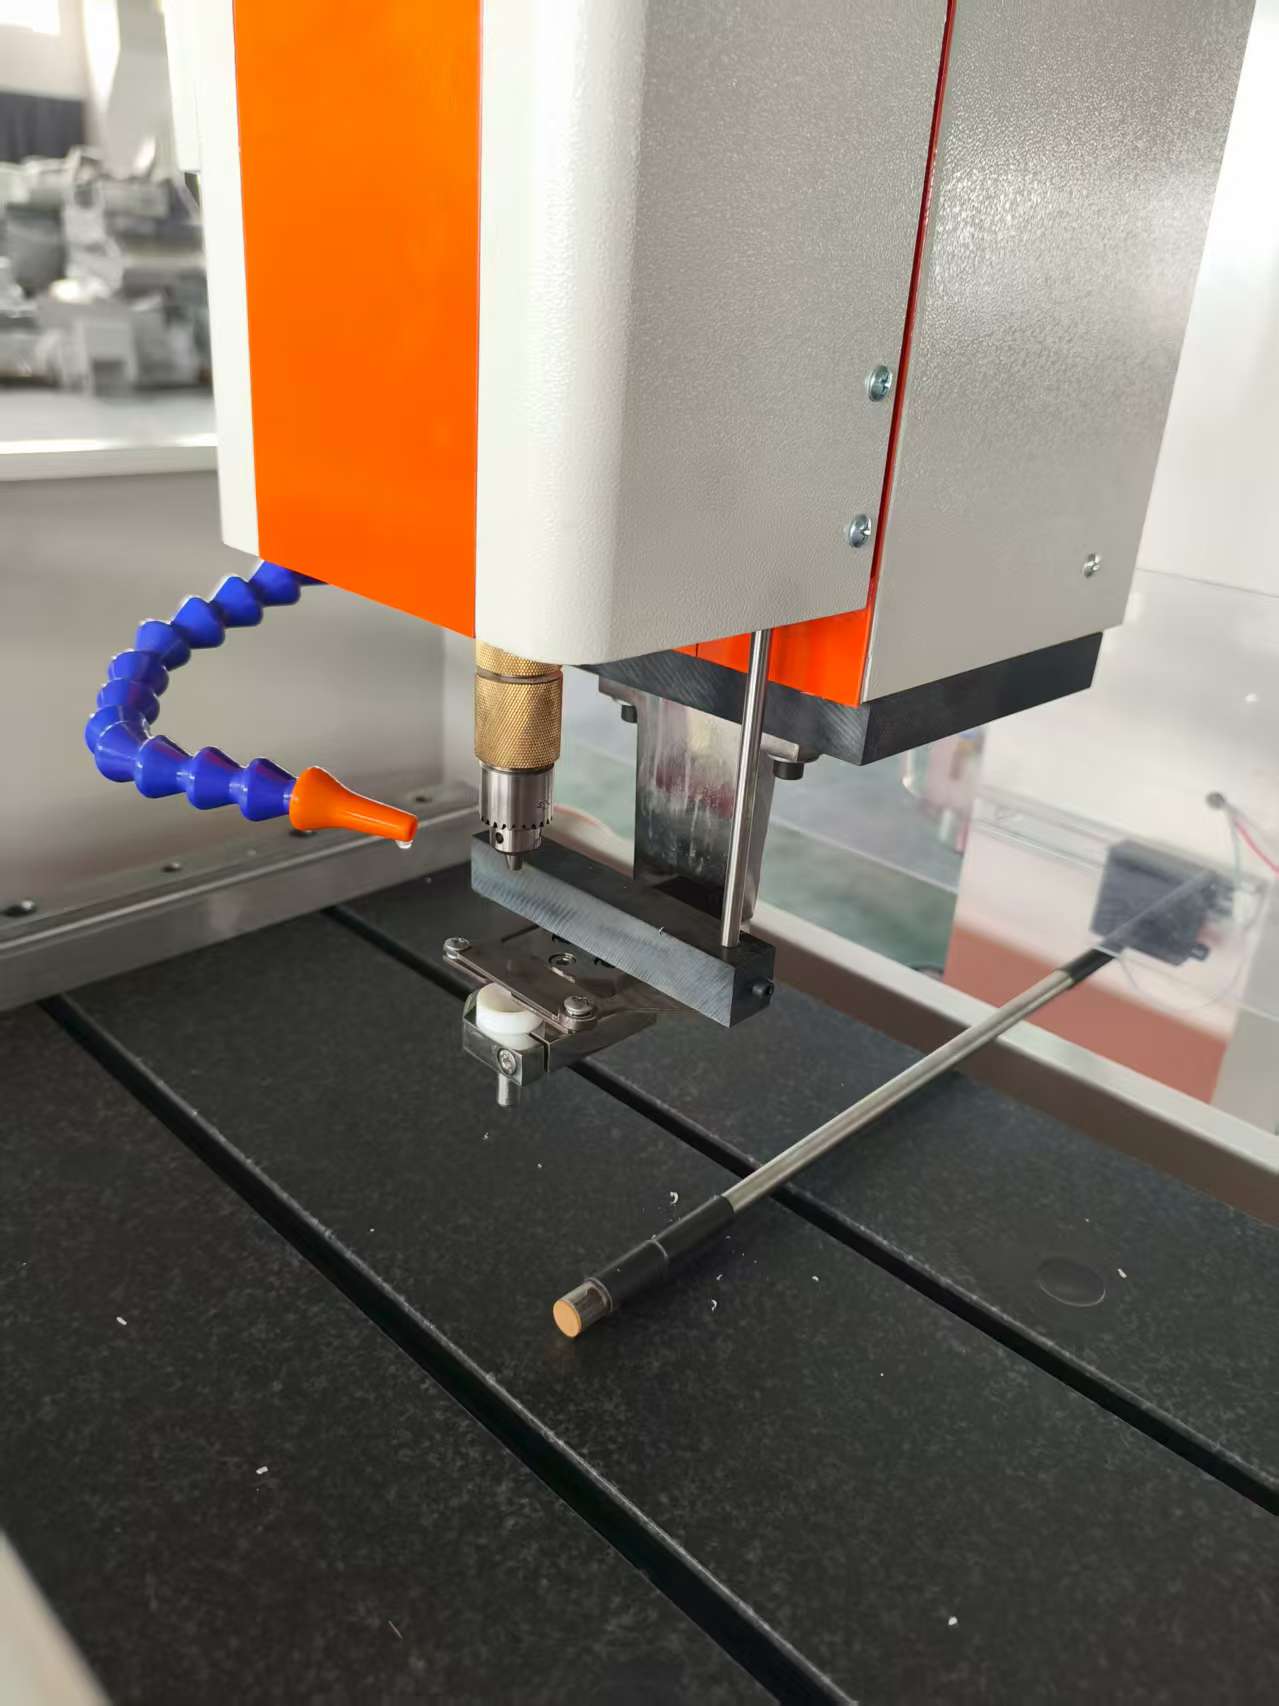
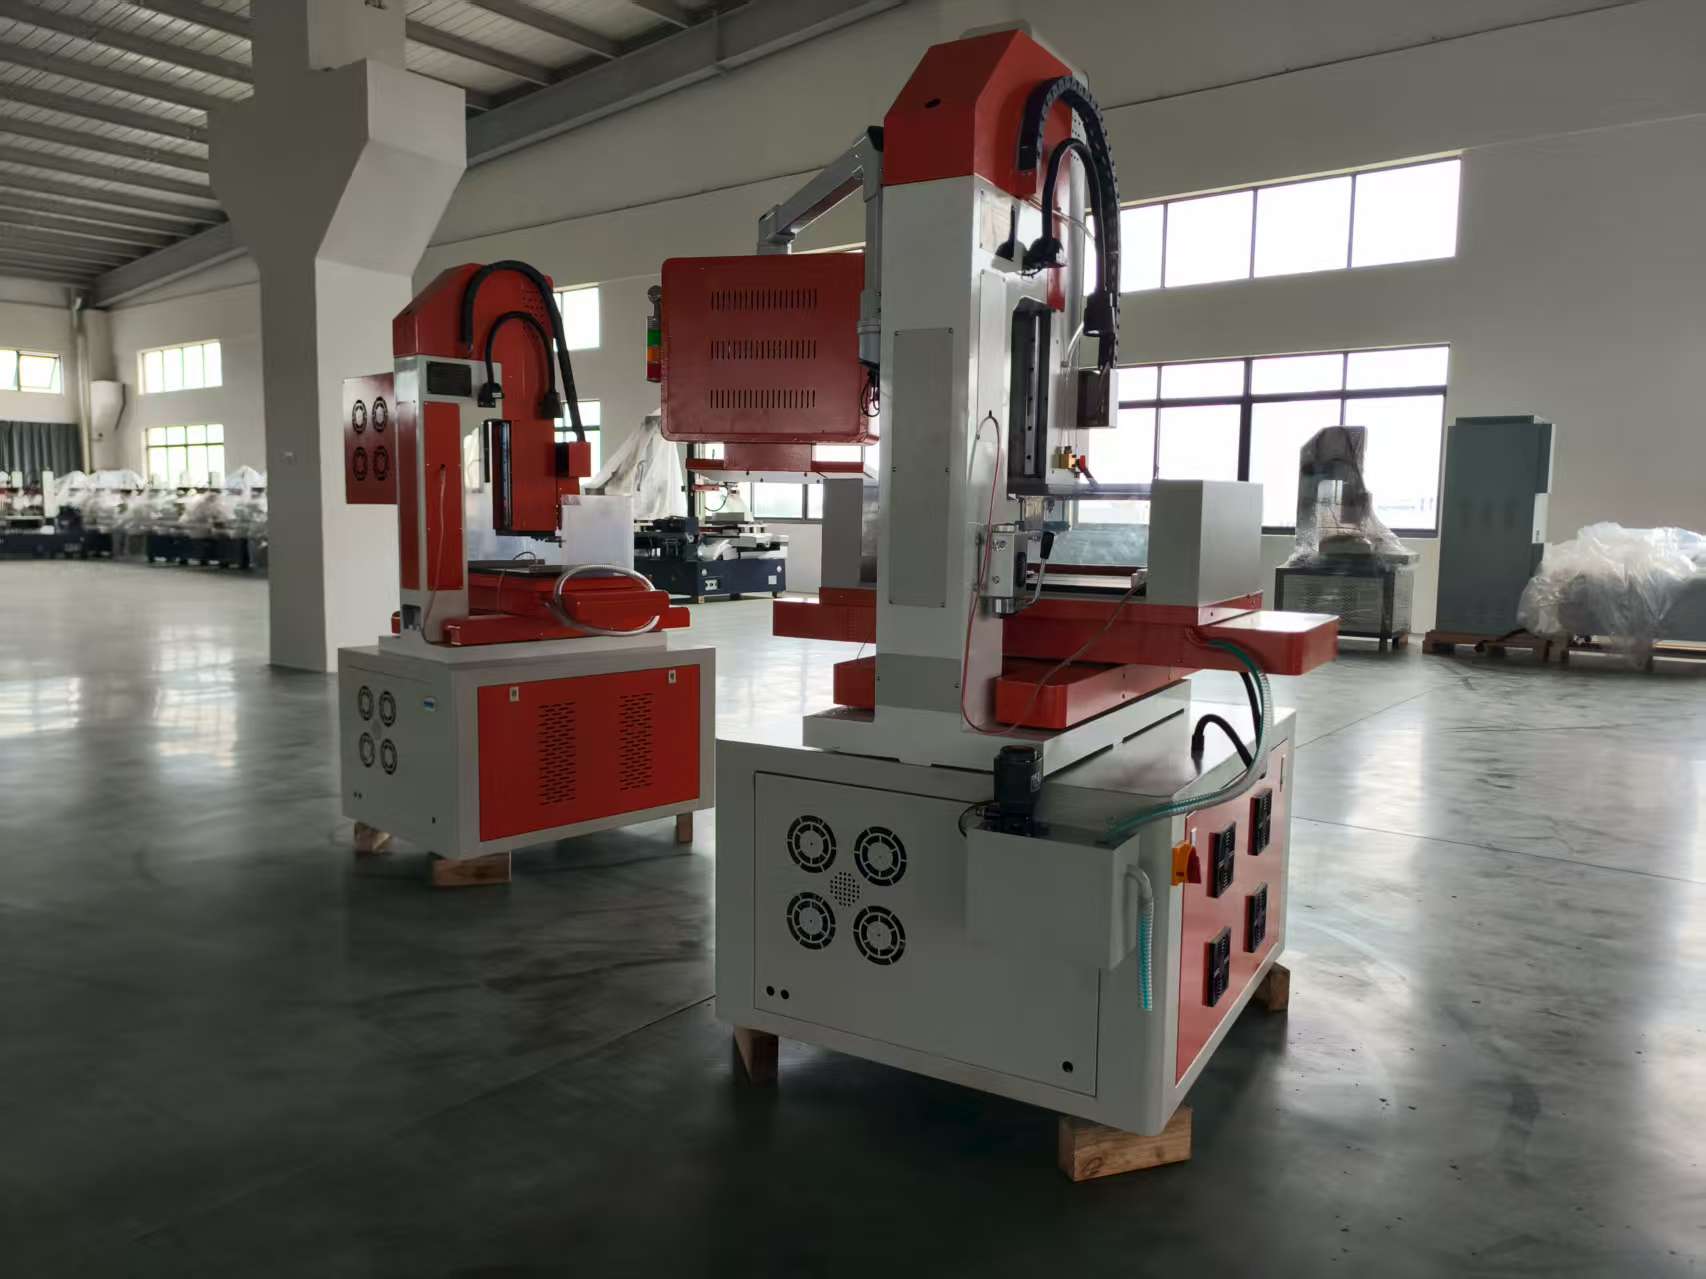
טכנולוגיית הדריל EDM ניידת של צ'ואנג יואן עוצבה סביב עובדה תעשייתית פשוטה: כל שעה של עצירה לא מתוכננת ניתנת למדידה, ותהליך החורף הקונבנציונלי מפיץ לעיתים קרובות בעיה קטנה של חוטם שבור לתוצר סופי שמתפזר. הדריל ה-EDM הנייד שלנו משלב גנרטור קיפלט קטן, ראש ציר Z Серבו, בסיס מגנטי או בורג אחז, ומערכת שטיפה דיאלקטרית תחת לחץ גבוה, כולם באחד אריזה ניידת. תהליך הייצור מתחיל בעיבוד מדויק מאוד של מדריך האלקטרודה וגוף הציר על מרכזי עיבוד CNC שלנו, ולאחר מכן lắpת ההרכבה במפעל עם בקרת טמפרטורה, שם כל יחידה עוברת בדיקת שריפה של 24 שעות נגד פלדה בערך קשיות 50 HRC. המפעיל בוחר את קוטר האלקטרודה בטווח 0.5–3.0 מ"מ, מגדיר את זרם הפריצה בטווח 0–300 אמפר, ומבוקר את רוחב הפולס והמרווחים כדי להתאים אותם לחומר החלק, בין אם הוא H13, SKD61, 1.2344, סגסוגת טיטניום, פלדת אל חלד, או קרביד. מכיוון שהדריל ה-EDM הנייד מסיר מתכת באמצעות בליעת קיפלטים ולא באמצעות כוח מכני, הוא אינו יוצר קשיחות משנית, אינו סוטה מהמרכז, ואינו מפעיל עומסים חיתוך על קירות דקים או חללים עמוקים. מערכת הדיאלקטריק מסננת ומחזירה את הנוזל למעגל, ומשמרת זרימת שטיפה של 5–8 ליטר לדקה כדי להוציא את השאריות מחורים עד עומק של 80 מ"מ. בשימוש מעשי, הדריל ה-EDM הנייד מותקן באזורים לתיקון תבניות, בתאי תיקון דIES, במרכזים לעיבוד CNC, ובמשאיות שירות שדה. לקוחות בינלאומיים ביותר מ-20 מדינות משתמשים בדריל ה-EDM הנייד שלנו להסרת חוטמים שבורים בחריצים M2 עד M20, להוצאת מקדחים שבורים, לשחזור ברגים, ולחישוף חורים קטנים באמצעות EDM. משוב סטטיסטי משווקי הייצוא מראה זמן שחזור ממוצע של 12–25 דקות לכל חיבור שבור, הפחתה של 90 אחוז בחלקים שמתפזרים עקב כשל בהוצאה ידנית, ותקופת החזר של ארבעה עד תשעה חודשים, בהתאם לעלות העצירות. המפעל שלנו משלב מחקר ופיתוח, ייצור ומכירה, ולכן התאמות כגון מדריכי אלקטרודות מיוחדים, זרועות ציר מורחבות או פעילות ב-110 וולט יכולות להיות מפותחות במהרה. כל משלוח של דריל EDM נייד כולל ספר הוראות, קיט אלקטרודות, פקק חלופי, וגישה לאימונים מבוססי וידאו, כדי לעזור לקונים בינלאומיים להשיג תוצאות יציבות כבר מהיום הראשון של השימוש.