 EN

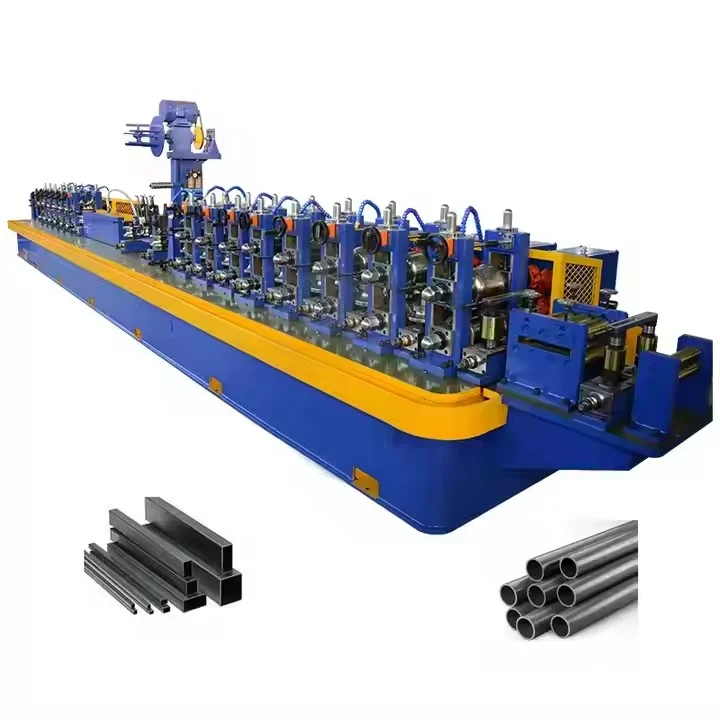
הגברת היעילות התפעולית והייצור באמצעות יחידות מילול צינורות אוטומטיות
מפעלי ייצור מודרניים משקיעים ביחידות מילול צינורות אוטומטיות משום שהן ממירות רצועות מלופפות לצינורות מוגמרים במהירויות שלא ניתן להשיגן בשיטות ידניות. ההטבות מתבטאות בזמן מחזור, זמן פעילות ותפוקה שאינה תלויה בכוח אדם.
איך יחידות מילול צינורות אוטומטיות מקצרות את זמן המחזור ב-35–50% לעומת מערכות ידניות
בתפעול ידני של מפעלי צינורות, הבודקים עוצרים תכופות כדי לדייק מחדש את הסליל, להתאים את הפערים בין הגלילים ולמדוד את אורכי החיתוך. יחידות אוטומטיות לייצור צינורות מאפסות את העצירות הללו באמצעות הזנת סלילים מונעת על ידי סרוו, עמדות גלילים מתוכנתות ומכונות חיתוך ניידות מסונכרנות. השוואות ביצועים בתעשייה מראות שקווי הייצור האוטומטיים פועלים במהירויות של עד 120 מטר לדקה – לעומת 20–40 מטר לדקה לקוים הידניים – ובכך מקצרים את זמן המחזור המלא להרכבה ב-35–50%, גם לאחר שמתאימים את זמן ההכנה והבקרת האיכות. יעילות כללית גבוהה יותר של הציוד מחזקת את היתרון: מערכות אוטומטיות משיגות באופן קבוע 80–92% יעילות כללית של הציוד (OEE), לעומת 50–65% בפעולות ידניות. מאגרי סלילים כפולים מאפשרים ריתוך רציף במהלך החלפת סלילים, בעוד שליטה בריתוך המבוססת על מתכונים מסירה עצירות קטנות הנגרמות בשגיאות בודק. ביצוע עקבי מצמצם גם את הצורך בעיבוד חוזר, כך שההגברת תפוקת היחידה אינה מושפעת מסדרי מיון איכות או תיקונים.
השפעה בעולם האמיתי: הסרת צווארים בקבוקיים התלויים בעבודת יד בייצור צינורות לרכב בכמויות גדולות
ייצור צינורות לרכב בכמויות גדולות אינו יכול לסבול הבדלים בין משמרות. קווי ייצור ידניים מסתמכים על עובדים מומחים לצורך יישור, התאמת פרמטרי הלחיצה וביצוע בדיקות איכות – מה שמביא לשינוייות עקב עייפות, סיבוב עובדים והחלטות לא עקביות. יחידות מיל-צינורות אוטומטיות מחליפות את הצווארים הבקבוקיים התלויים בעבודת יד בשליטה מאושרת המבוססת על מתכונים, ומבטיחות פרמטרים זהים בכל המשמרות. במדד תעסוקתי של 2024, קו אוטומטי אחד שפעל במהירות של 120 מטר לדקה ויעילות כללית של מכונות (OEE) של 90% ייצר יותר מ-130,000 מטר צינור תוך 20 שעות – תומך בשרשראות האספקה האוטומטיות של ייצור לפי דרישה, שבה עצירת קו עלולה להוביל לעיכובים בייצור רכבים. הסרת התערבות ידנית בשלבים של הלחיצה והחיתוך מקטינה גם את זמן העצירה הנובע משינוי תצורה. העובדים עוברים מטיפול חוזר ונשנה למערכת לתפקידי פיקוח ותגובה למקרים חריגים, מה שמייצב עוד יותר את הפלט.
הבטחת דיוק ואחדות באמצעות בקרת איכות אוטומטית במפעל צינורות
הישג סף של יצרני מכוניות: מדוע סטייה של ±0.15 מ״מ בעובי הקיר גורמת לדחיית הלהקה
ליצור צינורות בכמויות גדולות, עובי הקיר הוא ממד קובע. יצרנים מקוריים (OEMs) וקונים מהרמה הראשונה מחייבים כיום חלון קבלה מחמיר של ±0.15 מ״מ סביב עובי הקיר הנקוב. סליל בודד שעובר את הגבול הזה עלול לגרום לדחיית כל המאגר. מערכות בקרת האיכות האוטומטיות למסחרת צינורות מאכיפות סובלנות זו באמצעות מדידת עובי הקיר באור לייזר או באולטרסאונד בנקודות מרובות לאורך קו היצירה. לולאות משוב משווות קריאות בזמן אמת לפרופיל היעד ומסמנות קטעים שאינם עומדים בדרישות לפני שיכנסו לעיבוד נוסף כמו חיתוך או חבישה — כך נמנעת הצטברות של סטיות קטנות לתהליכי פסול גדולים. אימות זה בשורה מסייע לייצרנים להימנע מתביעות כספיות יקרות, עצירות קו ייצור ואודיטי 재אימות. השינוי בעובי הקיר נשאר הסיבה המובילה לדחיית מאגרי צינורות מבניים וצינורות לרכב, ולכן האימות בזמן אמת מהווה השקעה קריטית עבור לקוחות שדורשים סובלנות מצומצמת.
התאמת פער הגליל ברמה מיקרונית בזמן אמת ותפקידה בהפחתת ייצור שאינו תואם לדרישות עד 92%
בקרת רוחב החריץ בזמן אמת פועלת ברמה של מיקרון, ומאפשרת התאמה של תחנות הרכבה וההתקבצות תוך כדי פעולת מפעל הצינורות. מיקום כל תחנה נמדד על ידי מקודדים ליניאריים ומנועי סרוו. כאשר קוראים שינויים בפרופיל הצינור – כגון החזרה אלסטית של החומר, קשיחות הסליל או מהירות הלحام – המערכת מתאימה את רוחב החריץ תוך מילישניות. תגובה זו בסגירת לולאה שומרת על עובי הקיר וקוטר הצינור בתוך הטווח המותר, ללא עצירת הייצור. מפעלים המשתמשים בהתאמה ברמת המיקרון דיווחו על ירידה של עד 92% בפלט שאינו עומד בדרישות, בהשוואה לשיטות התיקון הידניות או המחזוריות – זאת משום שהמערכת מזהה סטיות כבר בשלב מוקדם, ולא באמצעות מיון המוצר הסופי. המפעילים מגדירים את גבולי הבקרה העליון והתחתון פעם אחת בלבד, והמפעל שומר עליהם באופן אוטומטי לאורך כל המשמרות. צינורות שאינם עומדים בדרישות הם פחות – ולכן גם כמות הפסולת קטנה יותר, עלות הטיפול מחדש יורדת, ויעילות העברה ראשונית עולה. יציבות הממדים הזו, לאורך שנה מלאה של ייצור, מגינה גם על תהליכי עיבוד נוספים – כגון עקיצה, הרחבה ועיצוב הידראולי – מפני חוסר אחידות בחומר המוזן.
האצת מעברי תהליך ומזעור זמן עיכוב באמצעות מערכות קסטת שינוי מהיר
הפחתת מעבר מכני מ-47 דקות לפחות מ-6 דקות באמצעות כלים מודולריים מסוג קסטה
במפעלי צינורות מסורתיים, מעבר מכני צורך לעיתים קרובות 47 דקות לכל העברה של פרופיל, כשמפעילים ממוקמים ומכווננים ידנית את עמדות הגלילים. כלים מודולריים מסוג קסטה מחליפים תהליך זה באשכולי גלילים מוכנים מראש, עם מנגנון שחרור מהיר, שניתן להחליף בתוך פחות מ-6 דקות — הפחתה של 87% אשר מגבירה ישירות את זמינות זמן הייצור. בדיקות ייצור במפעלי צינורות בעלי תעריף מגוון גבוה מראות שכל דקה שנחסכת במעבר מוסיפה כ-8–12 מטרים של צינורות מוגמרים לשעה אחת של קו ייצור. מאחר שמערכות הקסטה שומרות על פערים קבועים בין הגלילים הן בעת אחסון והן בעת התקנה, הגדרות חוזרות אינן דורשות ריצות ניסיון — מה שמביא להפחתת פסולת ועמל. לכן, קו אוטומטי אחד יכול לטפל בהזמנות קצרות של צינורות לאוטומובילים, רהיטים ומבנה ללא פגיעה בקצב הייצור.
הניצול של תאומים דיגיטליים לתכנון תהליך החלפת מיל צינורות באופן חיזוי, תוך תמיכה בתעשייה 4.0
תאום דיגיטלי של הקסטט והרכבת הגלילים של המיל מאפשר למתכננים לדמות את הפרופיל הבא עוד לפני עצירת הקו, ולזהות מראש את הסיבובים הנדרשים בפער הגלילים ואת ההתאוששות החומרית. גישה זו, המשלבת את עקרונות התעשייה 4.0, הופכת את תהליך ההחלפה לאירוע מוכן מראש, ולא לתגובה אוטומטית למצב בלתי מתוכנן. בייצור נפוץ, תכנון חיזויי מפחית את פסולת ההגבהה עד 25% ומצריך את זמן העצירה הלא מתוכנן ב-20–30%. הצוותים יכולים להכין מראש את הקסטט המתאים, לחמם מראש את השעונים, ולתאם את החלפת הכלים בזמן חלונות התיקון המתוכננים – וכך לשמור על יציבות הפלט.
השגת תשואה חזקה על ההשקעה (ROI) וחסכונות עלות סקאלבילים מתוכנית האוטומציה של מיל הצינורות
ליצרנים ששוקלים החלטות בנוגע לציוד הון, יחידת מיל-צינורות אוטומטית מציעה אחת מתוכניות התמורה הקצרות ביותר בתהליך עיבוד הפלדה. מתקנים המחליפים קווי ייצור ידניים או חצי-אוטומטיים דיווחו על עלייה בתפוקה של 30–60%, הפחתת שיעור החסרונות עד 75%, ותשלום מלא תוך 2–4 שנים במערכות טווח בינוני. שיפורים אלו נובעים מהפחתת כמות העבודה הידנית למטר, הפחתת פסולת ועבודת תיקון חוזרת, ושימוש יעיל יותר במכונה.
השקעה מתאימה ביחידת מיל-צינורות אוטומטית מגיעה בדרך כלל לתשלום מלא תוך 2.5–4 שנים ויוצרת ערך נוכחי נקי לעשר שנים העולה על ההוצאה הראשונית להון. מאחר שמערכות אלו מייצרות נתונים ממדיים עקביים ותומכות בהרחבה מודולרית, החסכונות לא נעצרים באחת קו ייצור. יצרנים יכולים להוסיף ציוד להחלפה מהירה, רישום דיגיטלי ותחזוקה חיזויית ללא צורך להחליף את תשתית המיל הבסיסית – מה שהופך את ההשקעה למתאימה גם עם גידול בכמויות ההזמנות.
| מדד תשואה על ההשקעה | בסיס ידני או חצי אוטומטי | תוצאת מיל הצלב האוטומטי המדווחת |
|---|---|---|
| השתנות הפלט | קו בסיס | +30–60% |
| שיעור המחדלים | קו בסיס | −75% |
| תקופת שיבוץ טיפוסית | — | 2–4 שנים |
| ערך נוכחי נקי לעשר שנים | השקעה ראשונית | עולה על ההשקעה הראשונית |
שאלה נפוצה
למה יש למזער מפעלים ביחידות מיל צלב אוטומטי?
יחידות מיל צלב אוטומטי משפרות את הפקודה, מקצרות את זמן המחזור, מקטינות את עצירת התהליך ומבטאות איכות אחידה, מה שהופך אותן לאידיאליות לייצור מודרני.
כמה חיסכון בזמן מחזור מסוגלות יחידות מיל צלב אוטומטי להשיג בהשוואה להגדרות ידניות?
יחידות מיל צלב אוטומטי מסוגלות לקצר את זמן המחזור ב-35–50% בהשוואה להגדרות ידניות.
אילו תפקיד מילוי הפער בזמן אמת של הגלילים ממלא בבקרת האיכות?
התאמת רוחב הגליל בזמן אמת ממזערת את ייצור הפלט מחוץ לדרישות על ידי זיהוי ותקנה של סטיות ממדיות תוך מילישניות.
איך ציוד תבניות להחלפה מהירה מקטין את זמן העצירה?
ציוד תבניות להחלפה מהירה מקטין את זמן החלפת הציוד המכני מ-47 דקות לפחות מ-6 דקות, ובכך מגביר את יעילות הייצור.
מהו התשואה על ההשקעה (ROI) במכונות לייצור צינורות אוטומטיות?
מערכות מכונות לייצור צינורות אוטומטיות מספקות תשואה חזקה על ההשקעה, עם תקופת החזר נורמלית של 2–4 שנים וחסכונות משמעותיים בטווח הארוך.



