 EN

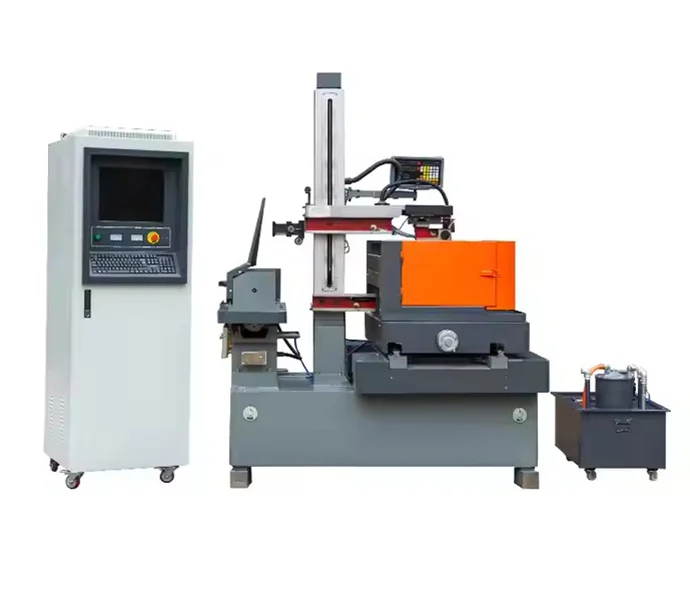
אופטימיזציה של הפרמטרים המרכזיים במכונת חקיקה באמצעות קשת חשמלית (EDM) לשם יעילות אנרגטית
התאמת ההגדרות הפעולתיות היא הדרך המהירה והזולה ביותר להפחית את צריכת האנרגיה במהלך עיבוד קשת חשמלית. מכונת עיבוד קשת חשמלית (EDM) ממירה חלק משמעותי מהאנרגיה שהוזנה אליה לחום ולבליית אלקטרודה; התאמות מינוריות להתנהגות הקשת ולניהול זמני השהייה נותנות לעתים קרובות חיסכון באנרגיה של 10–20% ללא שינוי באבזר הקיים. שני המניעים המשפיעים ביותר הם בקרת אנרגיית הקשת והשמדת צריכת האנרגיה בזמן השהייה.
להפחית את זרם הפריצה ואת משך הפולס תוך שמירה על קצב הסרת החומר
האנרגיה של הזריקה היא פרופורציונלית ישירה למכפלת זרם הפעילה וזמן ההפעלה של הזריקה. הפחתת אחד משני הגורמים הללו מפחיתה את האנרגיה התרמית לזריקה אחת – מה שמקטין את נפח החריץ והחומר המוסר לזריקה אחת. כדי לשמור על קצב הסרת החומר הרצוי (MRR), ניתן לפצות על ידי הגברת תדירות הזריקות תוך שימוש בזריקות קצרות יותר ובזרם נמוך יותר. לדוגמה, הפחתת הזרם המרבי מ-30 אמפר ל-20 אמפר וזמן ההפעלה מ-100 מיקרושניות ל-60 מיקרושניות מקטינה את האנרגיה לזריקה בקרוב ל-60%; הכפלה של תדירות הזריקות יכולה לשמור על MRR בתוך טווח של 5–10% מהערך הבסיסי. גישה זו דורשת תגובה מהירה של מערכת הסרוו ושליטה מדויקת בפער, מכיוון שזריקות נדירות יותר ואנרגטיות פחות דורשות יציבות מוגברת של הפער בין האלקטרודות. על המפעילים להפחית בהדרגה את הזרם ורוחב הזריקה, לאמת את MRR באמצעות חתך ניסיוני קצר ולשנות את זמן הפסקה כדי לשמור על הזרם הממוצע. בפועל, המעבר מפרמטרי גלישת גולמי לפרמטרי גלישת חצי-גימור – למשל, הפחתת הזרם המרבי ב-25% – מספקת לעיתים קרובות יעילות מתקבלת על הדעת תוך חיסכון בצריכת החשמל ב-15–20%. תיעוד של כל ניסוי (זרם, רוחב זריקה, תדירות, MRR שנמדד) מאפשר שחזור עקבי של התהליך בין עבודות שונות.
התאמת מרווח הצריבה ומחזור העבודה כדי להיפטר מהבזבוז של הספק במנוחה
זמן המנוחה בין הצריבות מהווה נטל סמוי על האנרגיה — גם כשלא מתרחשת צריבה, ספקי הכוח, מנועי הסרוו והמשאבה הדיאלקטרית צורכים זרם בסיסי. הפחתת הזמן שאינו מייצר ערך במחזור העבודה (זמן ההפעלה של הגליל ÷ זמן המחזור הכולל) מפחיתה ישירות את כמות הקילוואט-שעה לכל חלק. מרווח צריבה רחב יותר מגדיל את זמן השהייה הנדרש להדחה של שאריות, אך מרווח גדול מדי גם מגביר את דרישת הזרימה הדיאלקטרית ואת זמן השהייה. שימור המרווח הקטן ביותר יציב פער — בדרך כלל 10–50 מיקרומטר, תלוי בגודל האלקטרודה — מקטין את זמן ההפסקה ומעלים את מחזור העבודה האפקטיבי ללא סיכון לקשת. פערים מבוקרים היטב תומכים במחזורי עבודה של 80–90% בשלב החציבה הגסה ו-60–70% בשלב הסיום, לעומת ערכי ברירת המחדל המבזבזים אנרגיה שקרובים ל-50%. מערכות בקרה אדפטיביות לפער, המקושרות להחזרת מתח בזמן אמת, שומרות דינמית על הפער המינימלי האפשרי — מה שמקטין את צריכת האנרגיה לדחיקת הדיאלקטריק ומצמצם את שרשרת הזרקורים. במכונת חציבה בעוצמה של 20 אמפר, מעבר ממחזור עבודה של 50% ל-75% יכול לחתוך את צריכת ההספק בעת לא פעילות בקירוב של שליש, ללא שינוי בזמן החציבה האמיתי של הזרקורים. שילבו זאת עם אסטרטגיה ממוקדת לצמצום זמן השהייה: עקבו אחר מצב הנוזל המשומש, יישמו שיטות שטיפה קפיצית רק כאשר נצפתה הצטברות שאריות, והימנעו משטיפה מופרזת שדורשת צריכה מופחתת של אנרגיה משאבה. שיפורים קטנים ואחרים אלו מספקים חסכון מדיד באנרגיה ללא צורך בשינוי כלים.
שדרוג תת-מערכות של מכונות חציבה באמצעות זרקור (EDM) בטכנולוגיות לחיסכון באנרגיה
העדכון המודרני של מערכות עזר מציע אחת הדרכים המהירות ביותר להפחתת הצריכה הכוללת של אנרגיה במכונת חיתוך באמצעות נקודות קורא. בעוד שאופטימיזציה של פרמטרים מכוונת לרווח הנקודות, שדרוגי תת-מערכות פועלים נגד אובדי סיבתיות שמתרחשים 100% מהזמן שהמכונה מחוברת לחשמל.
מערכות קירור חכמות מתוכנתות לאינטרנט עם בקרת זרימה תוספת של דיאלקטריק
מכונות EDM סטנדרטיות פועלות לרוב במערכת קירור דיאלקטרית ובחשופים בקצב קבוע – ללא קשר לעומס החום הממשי. מערכת קירור חכמה מבוססת אינטרנט של הדברים (IoT) משנה את הצריכה הקבועה הזו לתהליך לפי דרישה. חיישני חום במיכל הדיאלקטריק, בפער הזריקה ובמזוודות החום של היוצר מזינים נתונים בזמן אמת לשליטה, אשר מעדכנת את מהירות המניע של הקירור ואת זרימת החשוף הדיאלקטרית כדי להתאים אותם לצרכים המדויקים של הקירור. במהלך עיבוד גס בעוצמה גבוהה, הזרימה והקירור מוגברים; במהלך עיבוד מושלם בעל עומס נמוך, הם מופחתים באופן משמעותי. בכך נמנעת בזבוז האנרגיה הנובע מקירור מופרז. יצרנים ששלבו מערכות כאלה דיווחו על הפחתה של עד 30% בשימוש באנרגיה הקשור לקירור – מה שמפחית את הצריכה הכוללת של מכונות EDM ללא השפעה על איכות החלקים.
ספקים חשמליים בעלי יעילות גבוהה לCNC ואחזור אנרגיה רגנרטיבי בצירים הסרוו
ההמרה החשמלית מכח הרשת לפלסיות ניצוץ בתדר גבוה היא על-פי טבעה לא יעילת אנרגיה במכונות ישנות. שדרוג של ספק כח מתקדם ויעיל במיוחד לבקרות numeriques מחשב (CNC), שמבוסס על חצי מוליכים של פחמן סיליקון (SiC), מפחית באופן דרמטי את האובדן התרמי: יחידות SiC משיגות יעילות המרה של עד 96%, לעומת 85–90% במקורות כח ישנים מבוססי סיליקון — כלומר, יותר מהכח שהוזן למכונה הופך לאנרגיית ניצוץ שימושית. מקור שני עיקרי לאבידה הוא מערכת הסרוו. במנועי סרוו קונבנציונליים, האנרגיה הקינטית שנוצרת בעת האטת קפיצות אלקטרודיות במהירות גבוהה מאבדת כחום דרך נגדים מפריקים. מודול שחזור אנרגיה רגנרטיבי אוסף אנרגיה זו, ממיר אותה בחזרה לחשמל ומעביר אותה לקו ה-DC הפנימי של המכונה — ומשמש להאצת הצעד הבא או לשמירת מיקום. כך נמנעת אבידה מלאה של אנרגיה במהלך תנועות ציר מהירות, ומצדיק את הפחתת הצריכה הכוללת של כח הסרוו במהלך פעולות שכוללות מספר רב של קפיצות.
בחרו חומרים לאלקטרודה ולדיאלקטריק שמביאים להפחתת הצריכה הכוללת של אנרגיה במכונת עיבוד קשת חשמלית
בחירת החומר משפיעה ישירות על פרופיל האנרגיה של מכונת עיבוד קשת חשמלית. בעוד נוזלי הדיאלקטריק משפיעים על הזרימה והבידוד, חומר האלקטרודה קובע את מוליכות החום, את התנגדות הבלאי ואת דינמיקת הנחירה — ובסופו של דבר קובע את צריכת ההספק ליחידת נפח של חומר שנחיר.
אלקטרודות של נחושת-טונגסטן לעומת גרפיט: אנרגיה למשולש מילימטר אחד שנחיר
אלקטרודות גרפיט מספקות בדרך כלל פחות אנרגיה לכל מילימטר מעוקב שנמחק בקריצות גס всלול של התנגדות תרמית גבוהה, מה שמאפשר זרמים מרביים גבוהים עם ה Hao מינימלי. המבנה המיקרוסקופי המאובזר של הגרפיט גם מפחית את הסיכון לשריפה ולעבודה משנית. לעומת זאת, נחושת-טונגסטן מצליחה במיוחד בגימור בדרגת דיוק גבוהה: התנגדותה האישית לבלאי שומרת על סיבובים צרים לאורך זמן, ומבטלת את הצורך בעיבוד מחדש של צורות אלקטרודות שנבלו. על ידי הימנעות ממעבר חזרה לא רצוי של קורקע-אלאקטרון, נחושת-טונגסטן יכולה לצמצם את סך האנרגיה הנדרשת למשימה – גם אם האנרגיה לקליק היא גבוהה יותר. האסטרטגיה היעילה ביותר מבחינה אנרגטית היא להתאים את מאפייני החומר לשלב העיבוד: גרפיט להסרת כמויות גדולות של חומר, ונחושת-טונגסטן לקירות סופיים – כך שהספק היוצר מתורגם ישירות לנפח החלק המוגמר, ולא ללחץ תרמי מבוזבז או לצריכת אלקטרודות.
לנתח ולדגם את צריכת האנרגיה בזמן אמת לאורך תהליך עיבוד הקורקע-אלאקטרון
הטמעת מערכת ניטור אנרגיה בזמן אמת לתוך תהליך העבודה של EDM מאפשרת לייצרנים לזהות את מקורות הפסדי האנרגיה המדויקים בכל שלב — גלישת קדימה, גלישת סיום ושטיפת חומר. התקנת מדדי הספק ברמה של המכונה מספקת נתונים מפורטים שגולמים אי-יעילויות כגון זמני מנוחה ממושכים או הגדרות פולסים לא אופטימליות. הנתונים הללו משמשים מודל למידת מכונה קל משקל, המוערך על סמך חתימת האנרגיה של כל עבודה. המודל ממליץ לאחר מכן על התאמות פרמטרים — למשל, הקטנת משך הפולס או התאמת זרימת הדיאלקטריק — תוך שמירה על איכות החלק. יישומים שדהיים של פרויקטים מסוג זה, הכוללים שדרוג ל-IoT, הראו הפחתה מדידה ב-kWh לחלק לאחר יישום בקרת התאמה המונעת על ידי נתוני אנרגיה זורמים. לוחות מחוונים בזמן אמת תומכים גם במטרות פנימיות להפחתת פליטות פחמן ומקלים על דיווחי עמידות. בסופו של דבר, לולאת ניהול אנרגיה מבוססת נתונים זו משנה את ניהול האנרגיה מתהליך ביקורת מחזורי לתהליך קבוע ומאפשר את האופטימיזציה העצמית שלו — מה שמביא להפחתת עלויות הפעלה והארכת חיי הרכיבים הקריטיים.
שאלה נפוצה
איך ירידה בזרם הפעילה ומשך הפולס יכולה לחסוך אנרגיה?
ירידה בזרם הפעילה ומשך הפולס מפחיתה את האנרגיה החוםית לפליטה אחת, מה שמביא לנפח קטן יותר של החריץ ולצריכת אנרגיה נמוכה יותר לפליטה אחת, תוך שמירה על קצב הסרת החומר בעזרת תדירות גבוהה יותר של פליטות.
מהי התפקיד של התאמת פער הפליטה בכדי לשפר את יעילות האנרגיה?
תחזוקת פער פליטה אופטימלי מפחיתה את זמני ההשהיה הלא פעילים ומשפרת את מחזור העבודה, מה שפוחת ישירות את צריכת האנרגיה בזמן השהיה והצרכון הכולל של אנרגיה.
מה היתרונות של מערכות קירור חכמות מתוכנתות באינטרנט (IoT)?
מערכות קירור חכמות מתוכנתות באינטרנט (IoT) מסתגלות לזרימת הנוזל ולדרישות הקירור לפי הצרכים האמיתיים של המכונה בזמן אמת, מה שפוחת באופן משמעותי את בזבוז האנרגיה ומעלים את היעילות הכוללת.
למה כדאי לי לשקול שדרוג למקורות כח בעלי יעילות גבוהה למכונת EDM שלי?
שדרוג למקורות כח ממוחשבים (CNC) בעלי יעילות גבוהה המבוססים על סיליקון קרביד משפר את יעילות המרה של האנרגיה ומפחית את אובדן החום בהשוואה למערכות ישנות.
איך ניטור אנרגיה בזמן אמת משפר את היעילות של EDM?
ניטור אנרגיה בזמן אמת מזהה אי-יעילויות במהלך הפעולה. מודלים ללימוד מכונה שמבוססים על נתוני אנרגיה יכולים להמליץ על אסטרטגיות אופטימיזציה, ומשפרים חסכון באנרגיה בלי לפגוע באיכות החלק.
תוכן העניינים
- אופטימיזציה של הפרמטרים המרכזיים במכונת חקיקה באמצעות קשת חשמלית (EDM) לשם יעילות אנרגטית
- שדרוג תת-מערכות של מכונות חציבה באמצעות זרקור (EDM) בטכנולוגיות לחיסכון באנרגיה
- בחרו חומרים לאלקטרודה ולדיאלקטריק שמביאים להפחתת הצריכה הכוללת של אנרגיה במכונת עיבוד קשת חשמלית
- לנתח ולדגם את צריכת האנרגיה בזמן אמת לאורך תהליך עיבוד הקורקע-אלאקטרון
- שאלה נפוצה



