Principali produttori di macchine per la squadratura dell’acciaio | Linee di squadratura di precisione

Tutte le categorie

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare / WhatsApp
WeChat
LinkedIn
Nome
Nome azienda
Messaggio
0/1000
Allegato
Carica almeno un allegato
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Produttori di fustellatrici per acciaio che offrono precisione, velocità e servizio globale

Produttori di fustellatrici per acciaio che offrono precisione, velocità e servizio globale

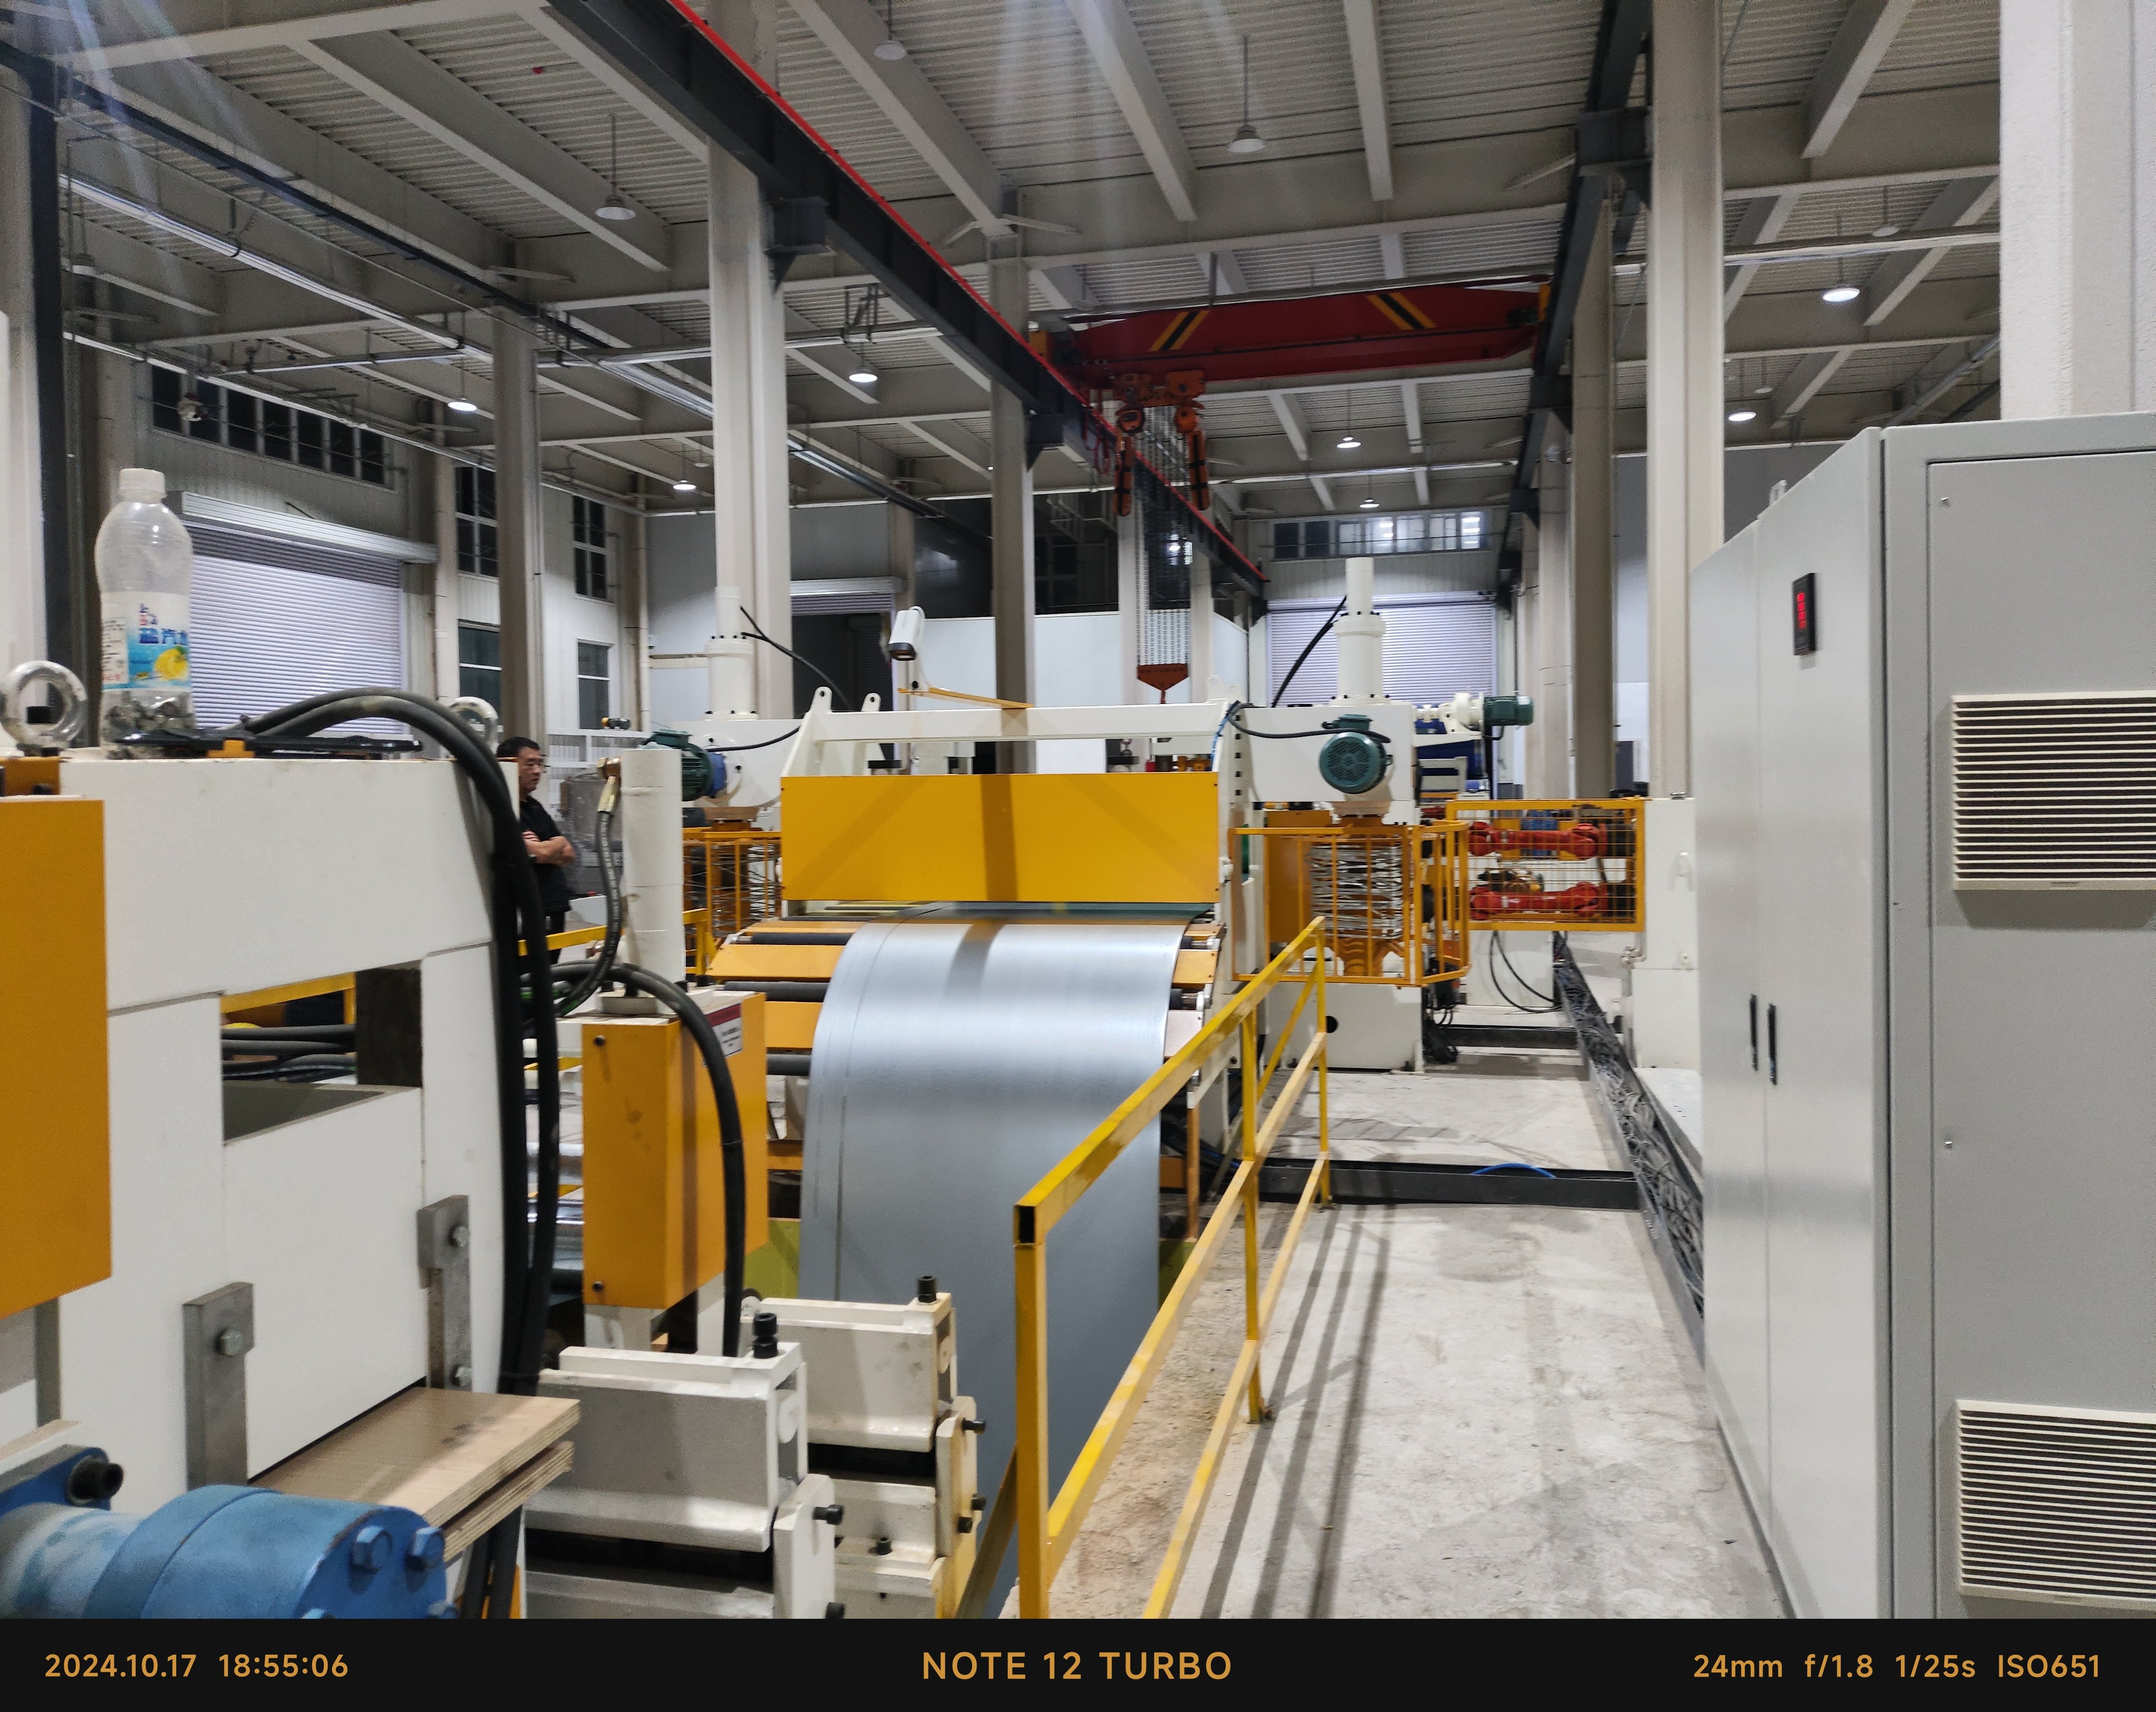
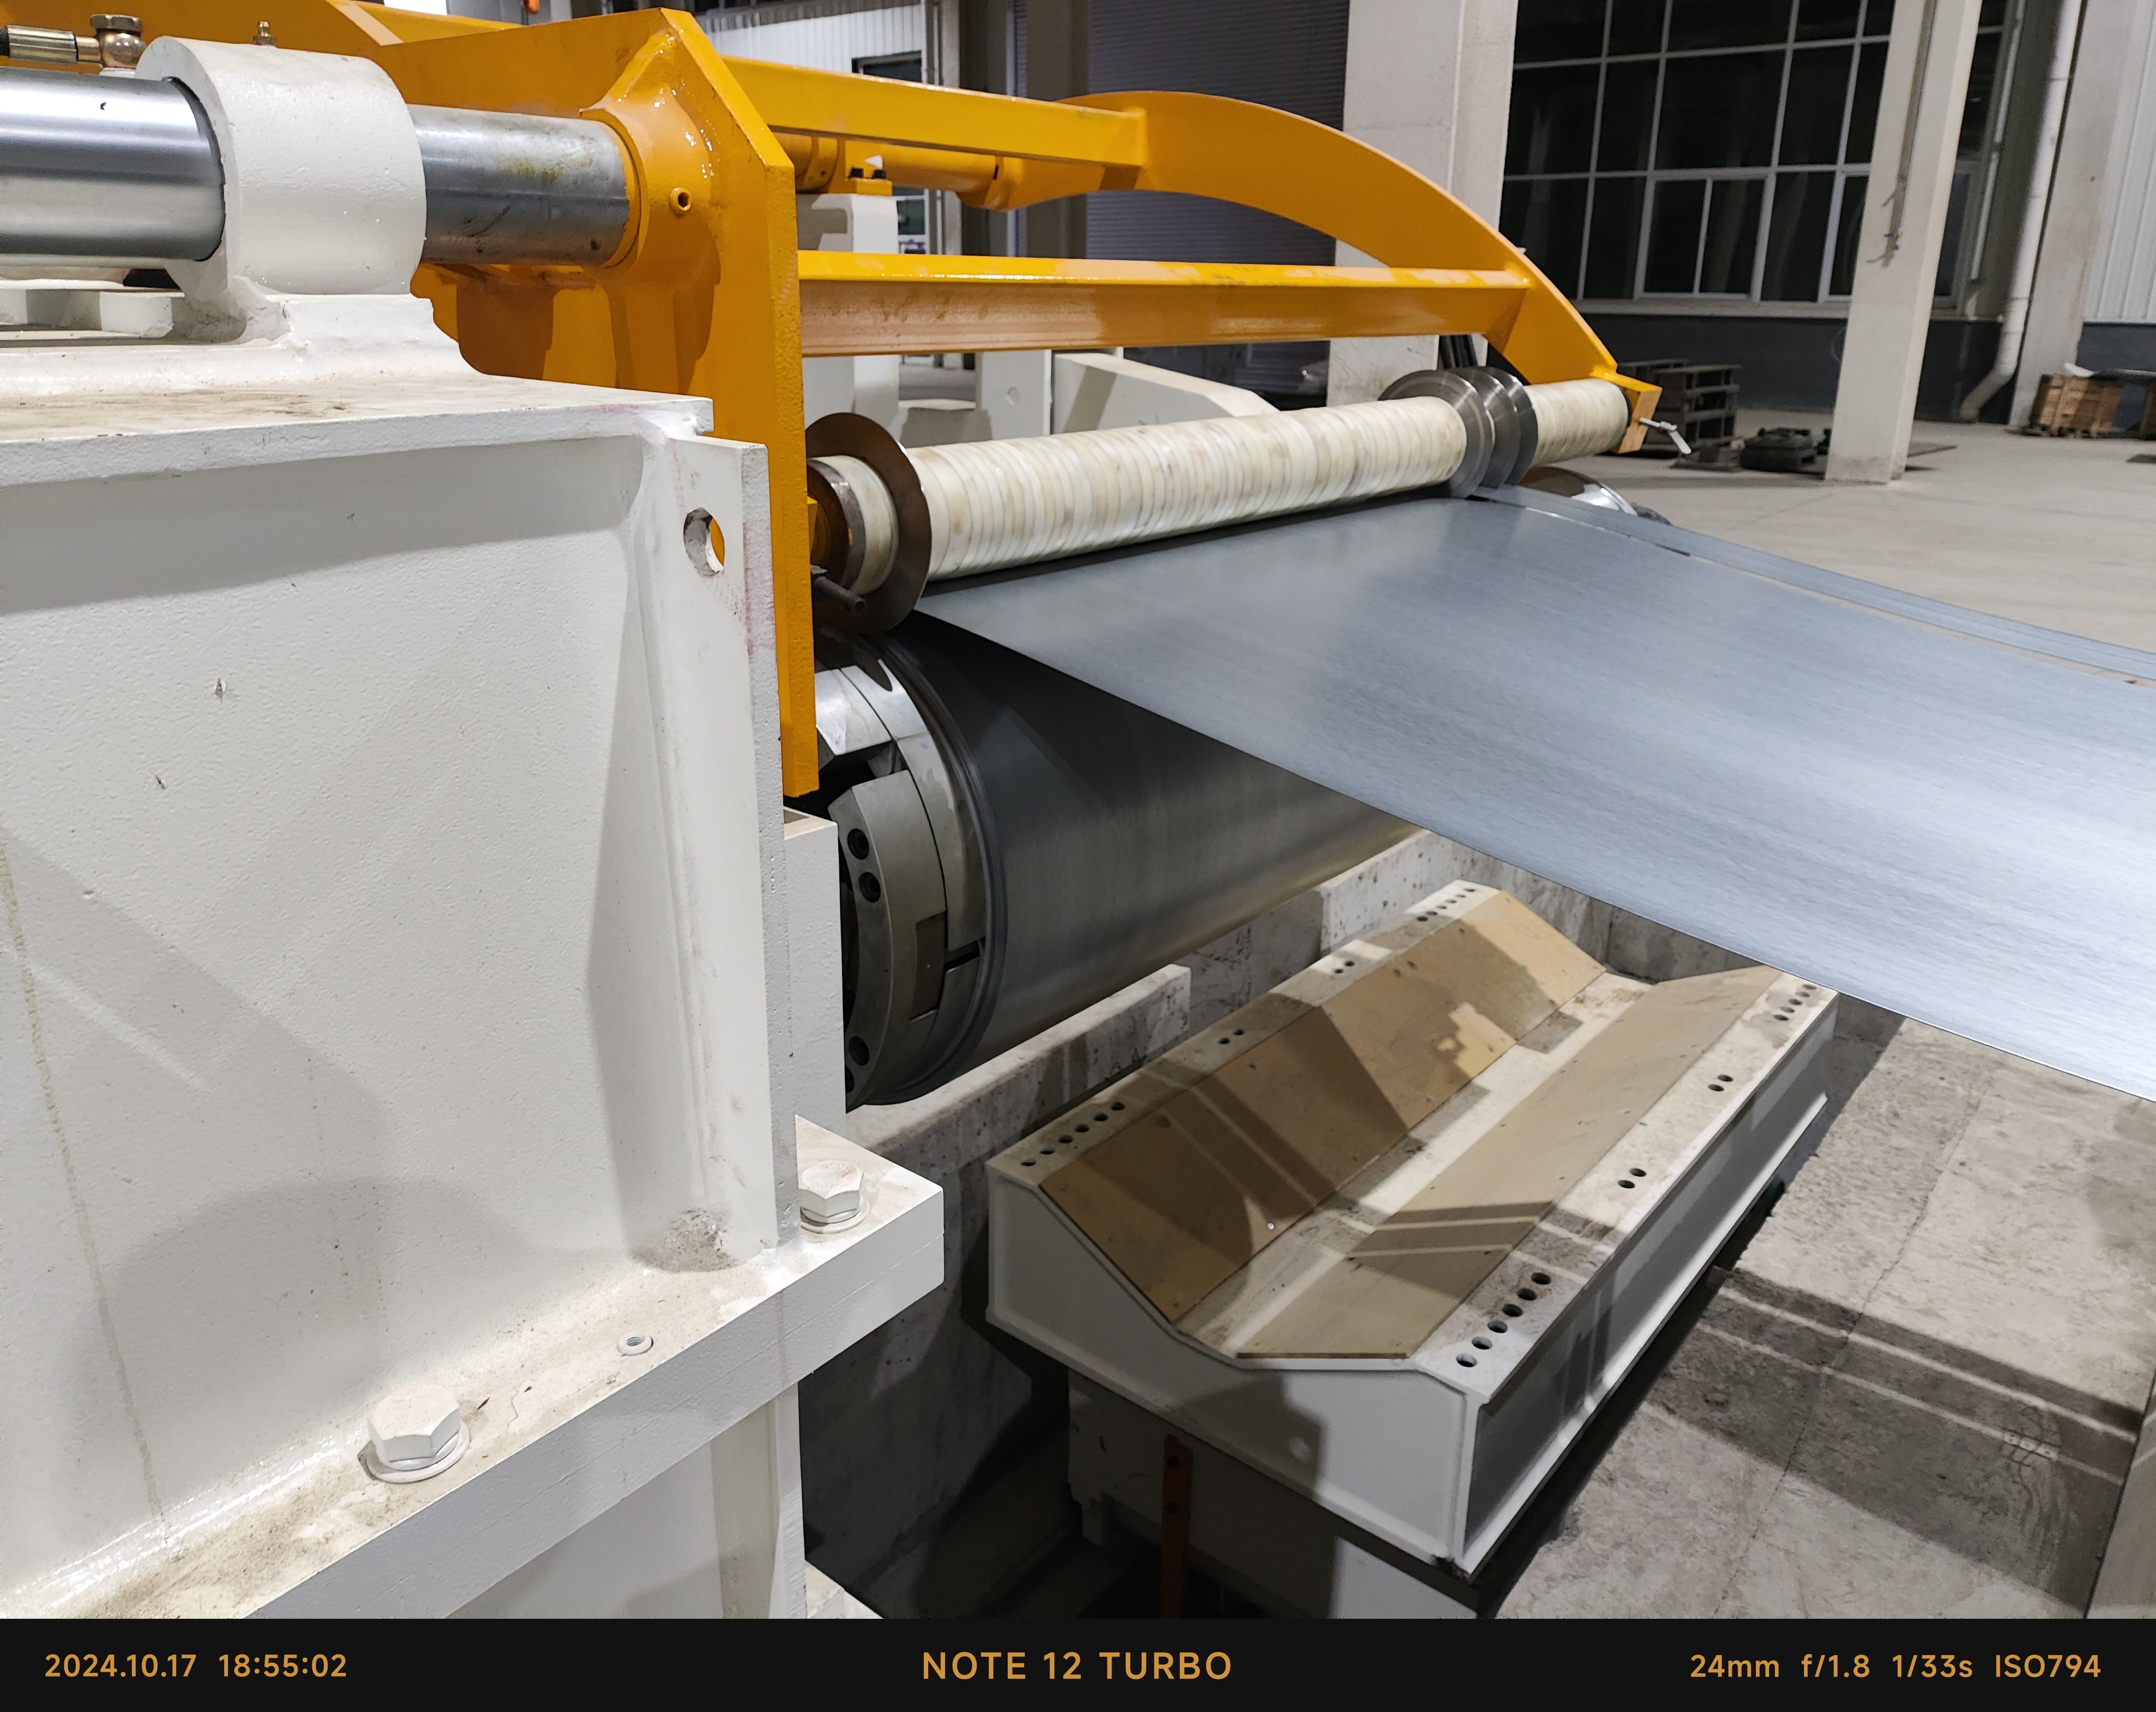
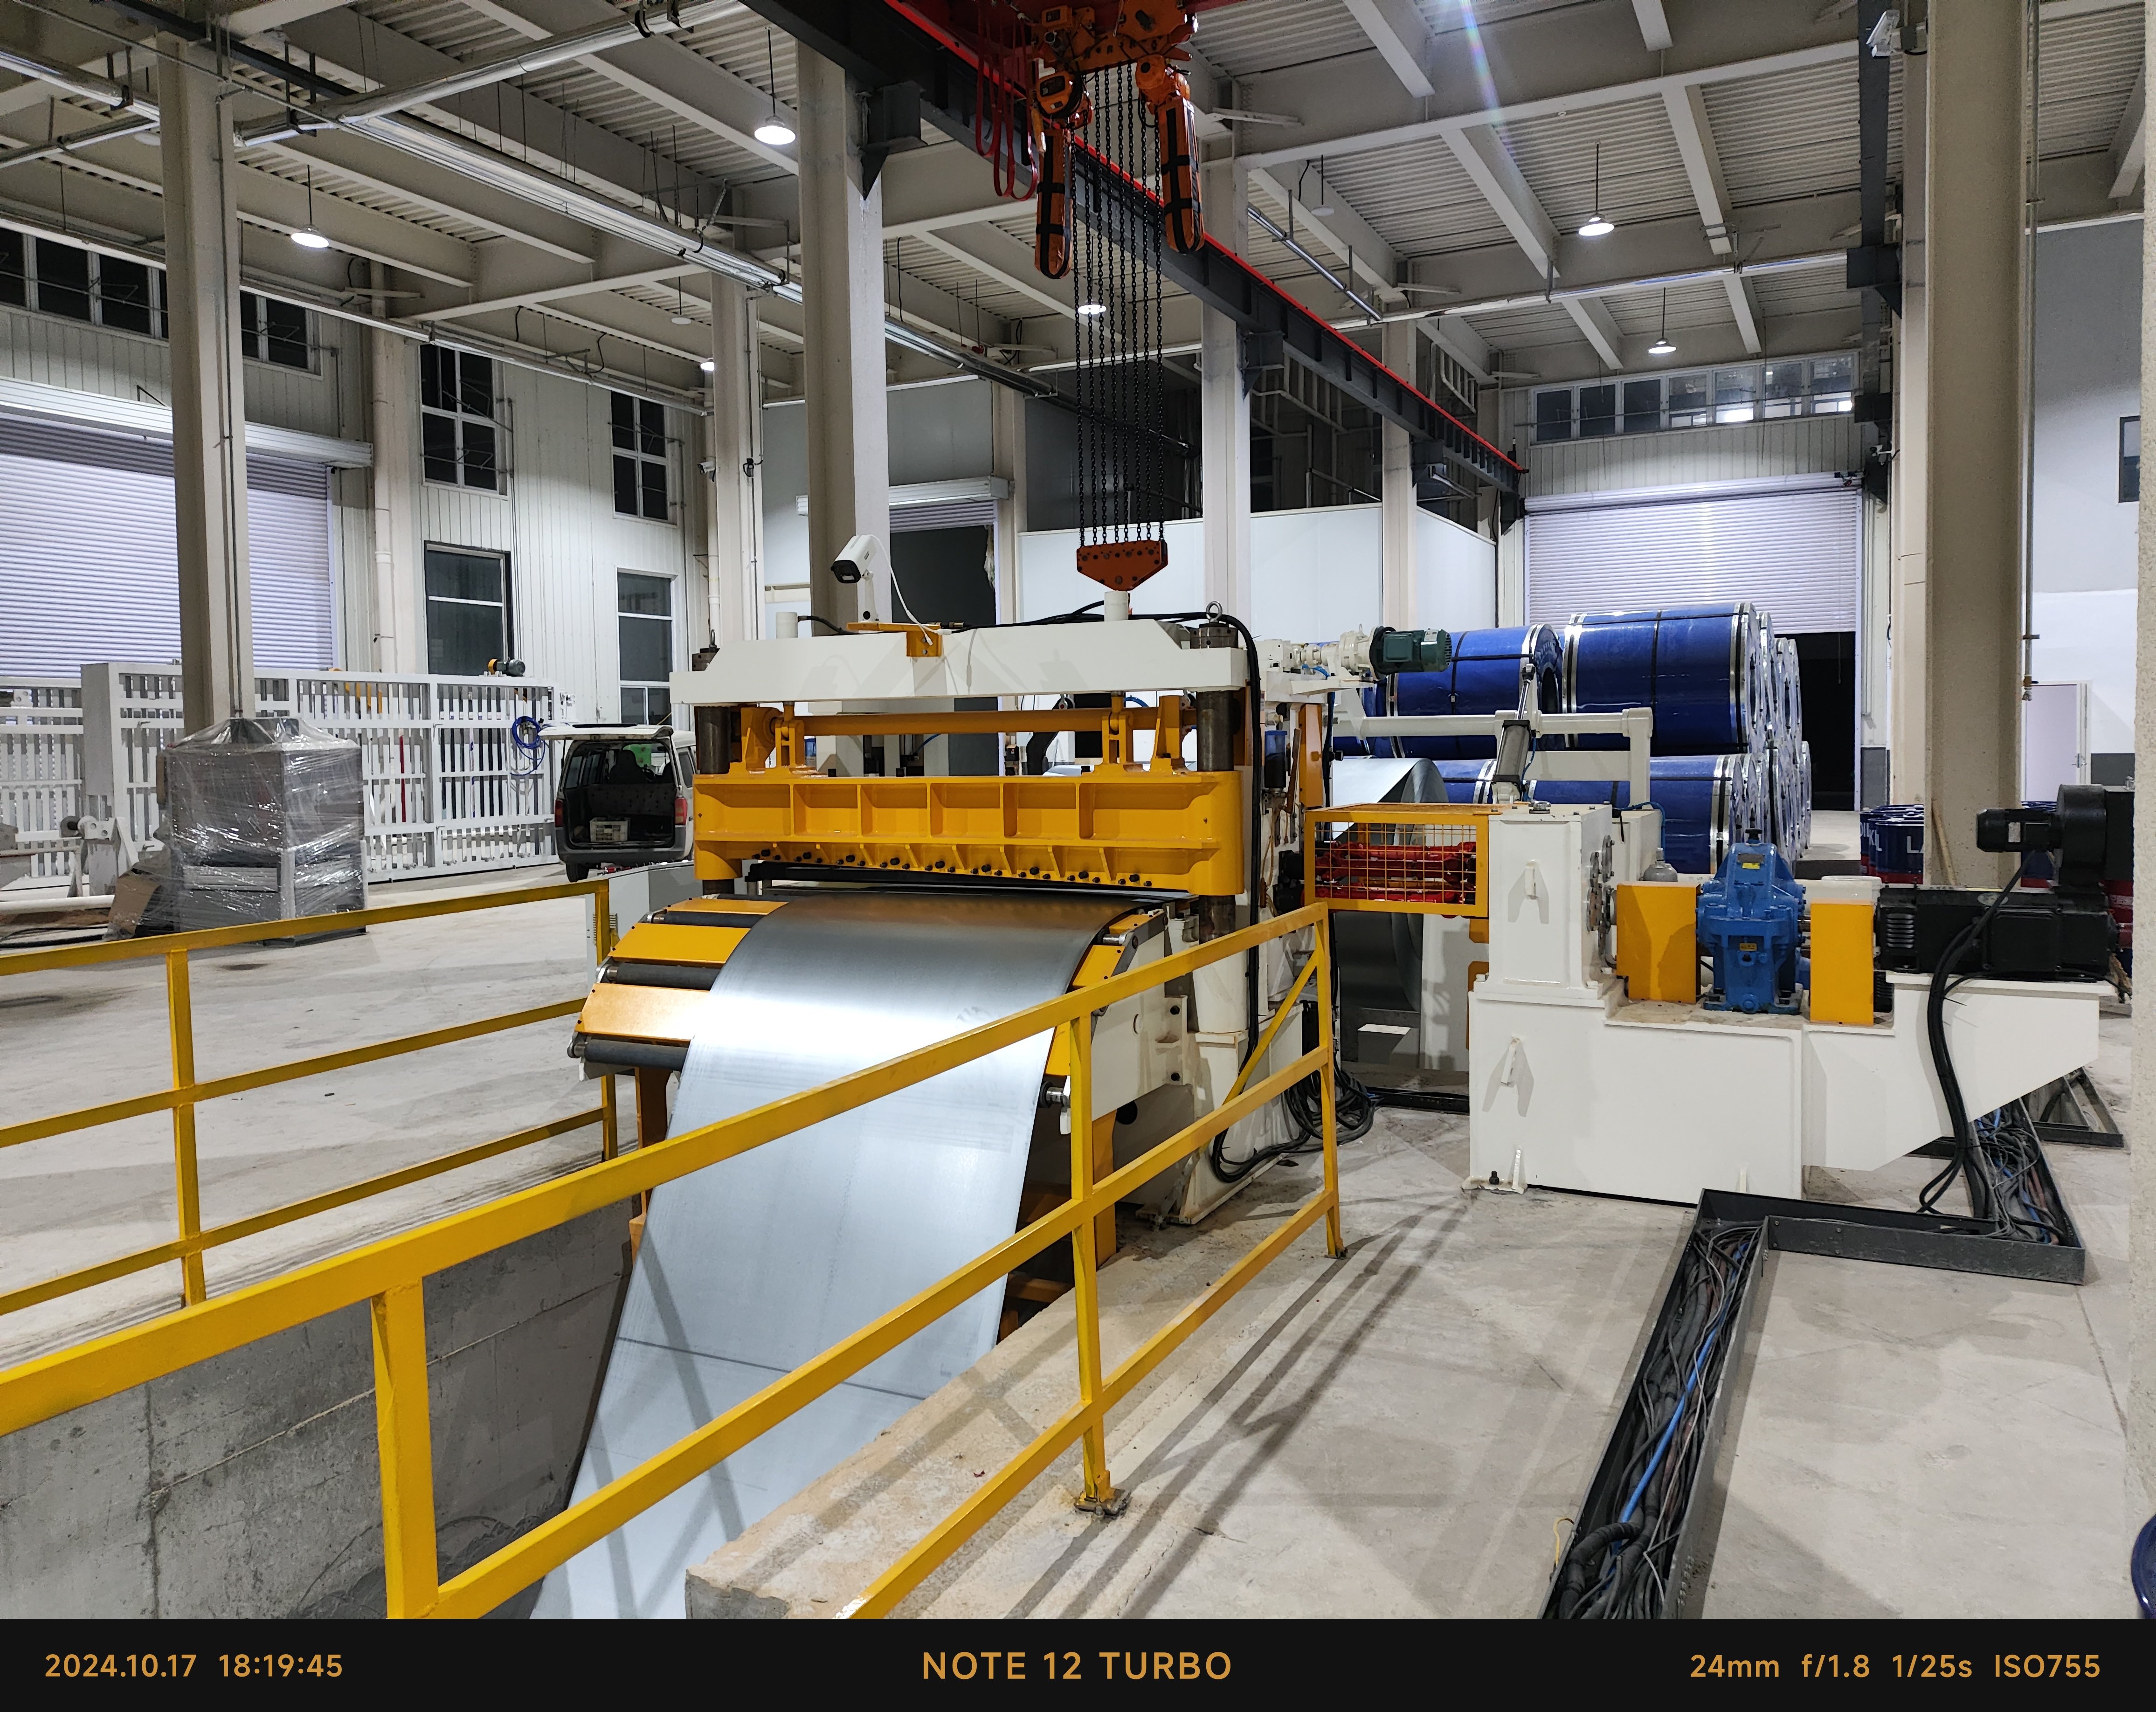
Come uno dei produttori più affidabili di macchine per la fessurazione dell’acciaio, la Taizhou Chuang Yuan Machine Tool Co., Ltd. progetta, produce e supporta linee di fessurazione di precisione dal 2003 dalla sua sede nella città di Taizhou, provincia dello Jiangsu, Cina. Le nostre linee di fessurazione dell’acciaio sono destinate a centri di servizio per nastri, produttori di tubi saldati, fornitori di componenti per l’industria automobilistica e produttori di elettrodomestici, che lavorano nastri spessi da 3 a 12 mm e larghi da 600 a 2.000 mm, con velocità di linea comprese tra 30 e 120 m/min. Ogni linea integra in un unico sistema sincronizzato: svolgitore idraulico, livellatore di precisione, testate di fessurazione ad alta rigidità, avvolgitore per scarti e riavvolgitore controllato in tensione. L’eccentricità dell’albero delle lame è mantenuta entro 0,02 mm e la tolleranza della larghezza di fessura entro ±0,05 mm, garantendo così che i profilatori a freddo e le presse a valle ricevano nastri sempre squadrati e privi di bave. Ogni linea supera un test continuo di 72 ore, sia a vuoto che sotto carico, prima della spedizione; inoltre, verifichiamo l’accuratezza della fessurazione confrontandola con campioni di nastro forniti dall’acquirente.
Richiedi un preventivo

Studio di caso

linea di taglio acciaio da 1600 mm per un centro servizi coil tedesco

Un importante centro servizi coil tedesco specializzato nella distribuzione avanzata di metalli ha affrontato significative sfide operative durante la lavorazione di bobine madri in acciaio a bassa lega ad alta resistenza fino a 12 mm di spessore, principalmente a causa di un’eccessiva curvatura della striscia (camber) e di tolleranze imprecise sui bordi, che hanno causato rifiuti da parte dei clienti. Per risolvere questo collo di bottiglia, il nostro team di ingegneria ha progettato e fornito una linea di taglio acciaio pesante dotata di uno svolgitore idraulico da 75 kW, un livellatore di precisione a sei rulli ad elevata rigidità, sei testate di taglio di precisione e un riavvolgitore a quattro bracci con tensione controllata. Dopo un’installazione e una messa in servizio rigorose sul posto da parte dei nostri specialisti tecnici, la macchina ha raggiunto risultati eccezionali: l’altezza delle bave sui bordi è stata mantenuta rigorosamente inferiore a 0,05 mm, il camber della striscia è rimasto strettamente inferiore a 1 mm ogni 2 metri di lunghezza e la velocità operativa stabile della linea ha raggiunto i 90 m/min.

Lama per taglio in acciaio ad alta velocità fornita a un produttore turco di tubi saldati

Un importante impianto turco di produzione di tubi saldati necessitava di nastri d’acciaio stretti tagliati con elevata velocità e precisione per la produzione continua di tubi quadrati, eseguendo frequentemente molteplici cambi di larghezza su lotti di piccole dimensioni. Per rispondere al loro specifico flusso operativo, abbiamo progettato e fornito una linea specializzata di squadratura d’acciaio con sistema rapido di cambio utensili, dotata di testate di squadratura a cartuccia, un potente sistema di azionamento da 60 kW e un avvolgitore controllato da loop servo. Questa configurazione avanzata ha ridotto con successo il fermo macchina per il cambio della larghezza del nastro da un inefficiente di 75 minuti a un agile 28 minuti, mantenendo contemporaneamente rigorose tolleranze di larghezza entro ±0,05 mm e riducendo le perdite di materiale da scarto dal 3,1% al 1,9%. Entro nove mesi dall’avvio completo dell’attività commerciale, il cliente ha recuperato interamente l’investimento in capitale per l’attrezzatura grazie a un aumento del rendimento produttivo e a una drastica riduzione dei tempi non produttivi.

Linea personalizzata per la fenditura dell'acciaio per un produttore indiano di componenti per elettrodomestici

Un consolidato produttore indiano di componenti per elettrodomestici necessitava di nastri in acciaio zincati privi di bave, destinati ai pannelli di lavatrici e frigoriferi. La nostra linea per la fenditura dell'acciaio ha impiegato cuscinetti di tensione rivestiti in polimero, un livellatore a sei rulli e un sistema automatico di rifilatura dei bordi. Il tasso di difetti superficiali derivanti dalla fenditura è sceso al di sotto dello 0,4 percento, i danni al rivestimento in zinco sono stati eliminati e la linea opera attualmente a 120 m/min, con un risparmio energetico del 20 percento rispetto alla macchina precedente del cliente. Questo progetto ha rafforzato la nostra reputazione tra i produttori di linee per la fenditura dell'acciaio nella catena di fornitura sudasiatica per elettrodomestici.

Prodotti correlati

La fessurazione dell'acciaio occupa una posizione centrale nelle moderne catene di approvvigionamento metalliche, e le prestazioni dei produttori di macchine per la fessurazione dell'acciaio influenzano direttamente il rendimento dei rotoli, la qualità della superficie e l'affidabilità delle consegne per ogni centro di servizio e fabbrica che utilizza nastri fessurati. Taizhou Chuang Yuan Machine Tool Co., Ltd. si dedica alla ricerca, allo sviluppo, alla produzione e alla vendita di macchine utensili di precisione fin dal 2003, realizzando linee per la fessurazione dell'acciaio che trasformano i rotoli madre in nastri finiti destinati ai settori dei tubi saldati, dell'automotive, degli elettrodomestici, delle costruzioni e delle apparecchiature elettriche. Il nostro processo ingegneristico parte dai dati relativi ai rotoli del cliente: grado di materiale, resistenza a trazione, spessore compreso tra 3 mm e 12 mm, larghezza del nastro da 20 mm a 1.600 mm, peso del rotolo fino a 30 tonnellate e produzione richiesta per turno. Sulla base di questi parametri, i nostri progettisti scelgono il diametro dell'albero, il materiale delle lame, la configurazione dei rulli livellatori e la strategia di controllo della tensione. Le teste di fessurazione vengono lavorate su centri di fresatura e foratura a controllo numerico computerizzato (CNC) e successivamente bilanciate dinamicamente, in modo che la concentricità dell'albero delle lame rimanga entro 0,02 mm durante il funzionamento a piena velocità. Le lame per fessurazione sono realizzate in acciaio per utensili Cr12MoV o SKD11, sottoposte a trattamento termico in vuoto con durezza compresa tra HRC 58 e HRC 62, e rettificate in set abbinati per garantire un gioco costante e una qualità ottimale del bordo del nastro.
Una linea completa per la squadratura dell'acciaio comprende uno svolgitore idraulico con carrello per bobine, un pelatore, un'unità di presa e livellamento, una fossa per il loop, una testa squadratrice, un avvolgitore per scarti, una stazione di tensione e un riavvolgitore con spinta idraulica. Il controllo elettrico utilizza PLC e HMI, con memorizzazione di ricette per oltre 100 specifiche di nastri, calcolo automatico della tensione e diagnosi dei guasti. Le opzioni disponibili includono teste a cartuccia intercambiabili in tempi ridotti, rifilatura dei bordi, unità oleanti e dispositivi per l'imballaggio delle bobine. Prima della consegna, ogni linea viene sottoposta a controlli di allineamento, funzionamento a vuoto alla velocità nominale e prove sotto carico con materiale fornito dal cliente. L'installazione e la messa in servizio sono eseguite dai nostri ingegneri oppure supportate tramite procedure guidate video in oltre 20 paesi esportatori. In una tipica linea ad alta velocità da 1.600 mm, il consumo energetico varia da 15 a 45 kW, il caricamento della bobina richiede meno di 3 minuti e la precisione di squadratura raggiunge ±0,05 mm. Questi valori si traducono in un maggiore rendimento del materiale, minori sostituzioni di lame e costi di manodopera inferiori per i centri di servizio bobine, i laminatoi per tubi e gli stabilimenti OEM per stampaggio. Producciamo inoltre macchine EDM, centri di lavoro, macchine per la produzione di tubi, linee di taglio a misura, torni e macchine per la lavorazione di fori profondi, consentendoci di supportare progetti metallurgici più ampi pur mantenendo un focus assoluto sulla tecnologia di squadratura dell'acciaio. Scegliere i giusti produttori di squadratrici per acciaio significa instaurare un partenariato con un team che comprende la metallurgia delle bobine, la dinamica delle linee e le aspettative globali in termini di assistenza. Le nostre macchine operano in Europa, nel Sud-Est asiatico, nel Medio Oriente, in Africa e in Sud America, con supporto garantito da kit di ricambi, manuali multilingue e risoluzione remota dei problemi entro 24–48 ore. I dati raccolti sul campo dimostrano che le linee squadratrici provenienti dalla nostra fabbrica, se correttamente manutenute, raggiungono una disponibilità superiore al 95% e una durata delle lame oltre 8.000 tonnellate di nastro lavorato. La formazione in loco copre il montaggio delle lame, la regolazione del gioco, la taratura della tensione e la manutenzione preventiva, aiutando i clienti a sviluppare competenze interne anziché dipendere da squadre di assistenza esterne. Anche la sostenibilità è fondamentale: dimensionamento ottimizzato dei motori, opzioni di frenatura rigenerativa e sistemi idraulici efficienti riducono il consumo di energia per tonnellata, mentre una squadratura precisa minimizza gli scarti. Combinando rigore ingegneristico, collaudi verificati ed esperienza globale nei progetti, Chuang Yuan aiuta i clienti a trasformare la lavorazione delle bobine in un’operazione affidabile e redditizia.

Domande frequenti

Cosa devono verificare gli acquirenti nel confrontare i produttori di linee per la fenditura dell'acciaio?

Gli acquirenti dovrebbero verificare quattro punti: capacità di lavorazione, standard di prova, riferimenti di progetto e tempestività del servizio. Chiedere i dati sulla concentricità dell’albero del coltello, che devono essere entro 0,02 mm, la precisione di taglio di ±0,05 mm e il registro del test di carico di 72 ore. Verificare che il produttore realizzi le teste di taglio su centri di alesatura e fresatura CNC e che i coltelli siano trattati termicamente fino a una durezza HRC 58–62. Richiedere almeno tre riferimenti internazionali relativi a una gamma di bobine simile e accertarsi che sia disponibile assistenza remota entro 24–48 ore. Una fabbrica che produce anche macchine correlate, come livellatrici e linee di taglio in lunghezza, di solito controlla una porzione maggiore della catena qualitativa e può integrare la linea di taglio con le attrezzature esistenti per la movimentazione delle bobine in modo più fluido.
Fare riferimento alla bobina più spessa e larga, non alla media. Se si lavorano bobine da 3 a 12 mm di spessore e fino a 1.600 mm di larghezza, scegliere una linea con larghezza nominale di 1.600 mm e almeno il 20 percento di riserva di coppia. La velocità della linea deve corrispondere all’obiettivo giornaliero di tonnellaggio; per un funzionamento a 90 m/min con una bobina da 30 tonnellate, prevedere da 8 a 12 bobine per turno. Valutare teste a cartuccia con cambio rapido se la larghezza del nastro viene modificata più di tre volte per turno, e scegliere avvolgitori di tensione con controllo servo per nastri sottili e ad alta resistenza. Comunicare sempre la qualità del materiale, la resistenza a trazione e la gamma di larghezze del nastro, affinché il produttore possa dimensionare correttamente alberi, lame e motori.
L'accuratezza della fessurazione e la durata della lama dipendono dal gioco tra le lame, dalla rigidità dell'albero, dalla qualità del livellamento e dal controllo della tensione. Il gioco corretto è tipicamente compreso tra l'8 e il 12 percento dello spessore della striscia per l'acciaio; un gioco troppo ridotto causa usura della lama e formazione di bave, mentre un gioco eccessivo provoca il ripiegamento del bordo. L'eccentricità dell'albero deve rimanere entro 0,02 mm e la durezza della lama deve essere compresa tra HRC 58 e HRC 62. Un livellamento adeguato elimina il set a bobina e le sollecitazioni interne, riducendo il camber a meno di 1 mm ogni 2 m. Una tensione stabile al riavvolgitore impedisce lo scostamento della striscia e i danni ai bordi. Con una regolazione corretta e una manutenzione preventiva, la durata della lama può superare le 8.000 tonnellate di acciaio lavorato e l'accuratezza della larghezza di fessurazione rimane entro ±0,05 mm.
Sì, ma la linea deve essere configurata in modo adeguato. Per acciaio legato a bassa lega ad alta resistenza fino a 12 mm di spessore, scegliere una potenza del motore superiore, un livellatore a sei rulli e alberi delle lame più grandi. Per nastri zincati o verniciati, utilizzare cuscinetti di trazione rivestiti in polimero e rulli guida protettivi per evitare graffi superficiali e danni al rivestimento. Unità per la rifilatura dei bordi e per l’oleatura possono ulteriormente proteggere i bordi tagliati. In un progetto indiano per elettrodomestici, una linea opportunamente attrezzata ha mantenuto il tasso di difetti superficiali al di sotto dello 0,4 percento su nastro zincato. Specificare sempre il tipo di rivestimento e i requisiti superficiali durante la discussione tecnica, affinché il gioco tra le lame, il materiale dei cuscinetti e la velocità della linea siano impostati correttamente.

Articoli correlati

Come scegliere un centro di lavorazione?

12

Dec

Come scegliere un centro di lavorazione?

Visualizza di più
Perché la macchina EDM multifunzionale soddisfa le esigenze delle fabbriche che producono sia stampi sia componenti

14

Aug

Perché la macchina EDM multifunzionale soddisfa le esigenze delle fabbriche che producono sia stampi sia componenti

Affrontare le complessità degli ambienti produttivi ad alta varietà. Gestire un impianto industriale moderno spesso assomiglia a tenere in equilibrio una dozzina di piatti rotanti contemporaneamente, specialmente quando si lavora con programmi di produzione ad alta varietà e basso volume. Pl...
Visualizza di più
Come ridurre l'usura delle punte da trapano durante operazioni di lavorazione meccanica continue di fori profondi

03

Aug

Come ridurre l'usura delle punte da trapano durante operazioni di lavorazione meccanica continue di fori profondi

Comprendere la meccanica delle sollecitazioni termiche nei fori profondi. Eseguire operazioni continue di alesatura e lavorazioni ad alta profondità sulle linee di produzione industriale comporta sfide termiche e meccaniche estreme, che mettono regolarmente alla prova i limiti degli utensili da taglio. W...
Visualizza di più
Quali standard internazionali di qualità per l’esportazione richiedono i clienti internazionali per i prodotti delle macchine per il taglio dei fili

03

Aug

Quali standard internazionali di qualità per l’esportazione richiedono i clienti internazionali per i prodotti delle macchine per il taglio dei fili

Comprendere la conformità internazionale per l’esportazione nella lavorazione di precisione: Navigare nel complesso panorama del commercio industriale globale richiede una conoscenza approfondita dei rigorosi parametri tecnici che gli acquirenti esteri impongono per le avanzate macchine per la lavorazione dei metalli...
Visualizza di più

Testimonianze dei clienti

Martin Keller
Linea affidabile per la squadratura dell’acciaio con eccellente precisione

Gestiamo una linea di taglio a nastri in acciaio da 1600 mm di Chuang Yuan per bobine di acciaio ad alta resistenza fino a 12 mm di spessore. Dopo la messa in servizio, l’altezza della bava è rimasta inferiore a 0,05 mm e la velocità di linea ha raggiunto i 90 m/min. La produzione è aumentata di circa il 22 percento e le sostituzioni delle lame sono diminuite da due volte per turno a una volta alla settimana. I loro ingegneri hanno risposto alle nostre domande entro 24 ore e ci hanno supportato durante un cruciale aumento della produzione. Per un centro di servizio bobine come il nostro, tale affidabilità vale più di un prezzo d’acquisto contenuto.

Emre Yilmaz
Cambio rapido e forte supporto tecnico

Abbiamo ordinato una linea di taglio in acciaio con cambio rapido per la produzione di tubi quadrati. Il tempo necessario per cambiare la larghezza è sceso da 75 a 28 minuti, gli scarti sono diminuiti dal 3,1% all’1,9% e la precisione si è mantenuta entro ±0,05 mm. La fabbrica ha fornito manuali chiari, set di lame di ricambio e supporto video remoto entro 48 ore durante la regolazione delle impostazioni di tensione. I nostri operatori sono stati formati in tre giorni e ora gestiscono la linea con sicurezza. Abbiamo già raccomandato questo produttore a due fabbriche partner.

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome azienda
Messaggio
0/1000
Lavorazione CNC interna e controllo qualità rigoroso per ogni linea di taglio dell’acciaio

Lavorazione CNC interna e controllo qualità rigoroso per ogni linea di taglio dell’acciaio

L'integrità strutturale senza compromessi e la precisione dimensionale assoluta iniziano direttamente all'interno dei nostri impianti produttivi, grazie alla lavorazione CNC interna rigorosa di tutti i componenti critici della linea di taglio a nastro in acciaio, inclusi i gruppi di taglio, gli alberi di trasmissione, i rulli livellatori e le strutture portanti pesanti. Questa strategia produttiva verticalmente integrata consente al nostro team di ingegneria di mantenere un controllo assoluto sulle tolleranze di concentricità, sul parallelismo geometrico e sugli standard di finitura superficiale, eliminando del tutto i rischi di variabilità qualitativa associati ai componenti esternalizzati. Gli alberi per lame pesanti subiscono rettifica di precisione e bilanciatura dinamica per garantire che la deviazione rotazionale rimanga rigorosamente entro 0,02 mm durante il funzionamento a piena velocità, mentre le lame premium in lega vengono trattate termicamente sotto vuoto fino a raggiungere una durezza compresa tra HRC 58 e HRC 62 e rettificate in set abbinati per assicurare un gioco di taglio ottimale.
Soluzioni personalizzate di taglio basate sui dati reali dei rotoli e sulle esigenze applicative

Soluzioni personalizzate di taglio basate sui dati reali dei rotoli e sulle esigenze applicative

Riconoscendo che le moderne aziende di lavorazione a bobina operano in condizioni di vincoli materiali e obiettivi di volume unici, rifiutiamo fermamente macchinari generici da catalogo, scegliendo invece di progettare su misura ogni linea di taglio a strisce per acciaio sulla base di dati specifici relativi alle bobine del cliente e dei relativi flussi operativi. Prima di finalizzare qualsiasi proposta tecnica, i nostri ingegneri meccanici esperti analizzano accuratamente parametri essenziali quali: tipologie di lega metallica, soglie di resistenza a trazione, intervalli di spessore del materiale, profili di larghezza della striscia, peso massimo delle bobine, obiettivi giornalieri di produzione per turno e dimensioni disponibili dell’area produttiva. Sulla base di questi dati verificati, calcoliamo con precisione le potenze ottimali dei motori, comprese tra 15 e 45 kW e superiori, selezioniamo i diametri appropriati degli alberi, configuriamo gruppi livellatori a più rulli e progettiamo strategie personalizzate di controllo della tensione. Componenti modulari opzionali — ad esempio testine di taglio a cartuccia con rapida sostituzione, unità di rifilatura precisa dei bordi, gruppi oleodinamici automatici.
WhatsApp WhatsApp Email Email Cellulare Cellulare IN ALTOIN ALTO