 EN

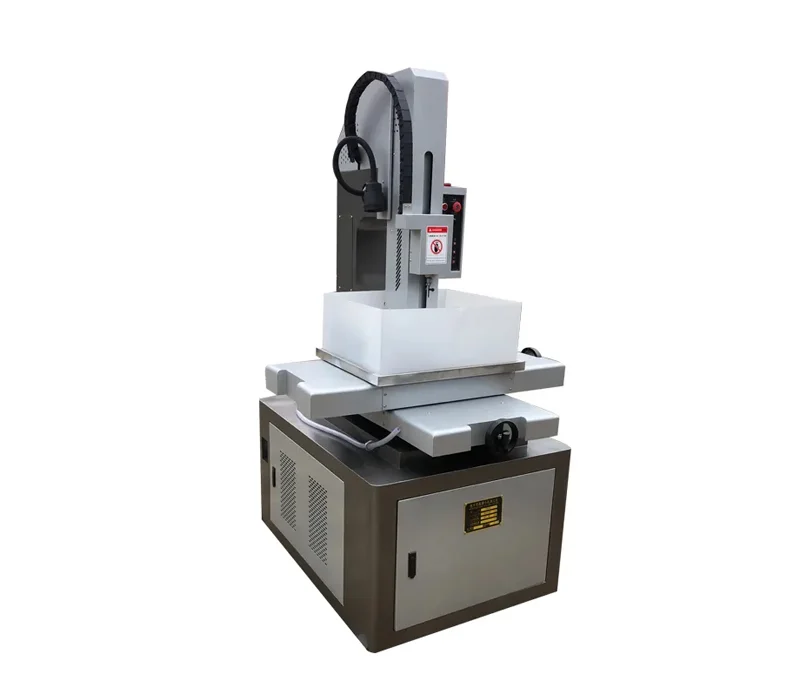
Perché la gestione termica limita la disponibilità operativa delle macchine da foratura EDM
Una macchina per la foratura EDM rimuove materiale convertendo l’energia elettrica in calore intenso e localizzato: la temperatura delle scintille raggiunge 8.000–12.000 °C, fondendo e vaporizzando istantaneamente il pezzo in lavorazione. Questo processo termico risulta efficiente soltanto quando il fluido dielettrico allontana rapidamente calore e residui dallo spazio di scintilla. Se il raffreddamento viene meno, la temperatura del fluido aumenta, la sua capacità isolante si degrada e cresce il rischio di arco continuo instabile. Ne conseguono usura accelerata dell’elettrodo, deriva dimensionale e imperfezioni superficiali. Per compensare, la macchina deve interrompersi frequentemente affinché il dielettrico si raffreddi o per consentire la taratura manuale da parte dell’operatore. Anche una deviazione di soli ±1 °C nella temperatura del refrigerante modifica sufficientemente la dinamica dello spazio di scintilla da ridurre la precisione di lavorazione e innescare fermate non programmate. Nel corso di un turno, tali interruzioni indotte dal calore riducono comunemente il tempo effettivo di taglio del 15–30%, erodendo la produttività e incrementando il costo per singolo pezzo. Senza un controllo termico preciso e continuo, la macchina per la foratura EDM non è in grado di eseguire lunghi cicli di lavoro ininterrotti e non sorvegliati: la gestione del calore rappresenta quindi il principale collo di bottiglia per la disponibilità operativa.
Aggiornamenti ad alte prestazioni per la circolazione del liquido refrigerante nelle macchine da foratura a scarica elettrica
Una gestione termica efficace costituisce la base per prolungare il tempo di funzionamento continuo di una macchina da foratura a scarica elettrica. Due aggiornamenti fondamentali—refrigeratori a circuito chiuso di precisione e sistemi di circolazione con doppia pompa—operano in sinergia per eliminare i fermi legati al surriscaldamento e mantenere stabili le prestazioni dielettriche.
Refrigeratori a circuito chiuso di precisione con stabilità di ±0,3 °C per prestazioni dielettriche costanti
Le fluttuazioni della temperatura del dielettrico causano l’espansione termica dell’elettrodo e del pezzo in lavorazione, compromettendo direttamente la precisione posizionale. Un refrigeratore a circuito chiuso rimuove attivamente il calore generato dal processo e ricircola il fluido mantenendolo a una temperatura impostata con una tolleranza di ±0,3 °C rispetto al valore desiderato. Questo controllo rigoroso impedisce variazioni della resistenza nel gap di scintilla, che accelererebbero l’usura dell’elettrodo. Compressori ad alta efficienza e un avanzato regolatore PID garantiscono risposte rapide a carichi termici improvvisi, preservando costanti per molte ore le proprietà isolanti del fluido. Una viscosità stabile assicura inoltre una pressione di spurgo uniforme, migliorando l’evacuazione dei detriti dalla zona di taglio. Il risultato è un numero notevolmente ridotto di interruzioni dovute ad allarmi di sovratemperatura o a fenomeni di rottura dielettrica. Le aziende che hanno adottato tali refrigeratori riportano abitualmente incrementi della durata dell’elettrodo compresi tra il 12% e il 15%, nonché due o tre ore aggiuntive di funzionamento non sorvegliato per turno, in particolare durante la foratura di fori profondi e di piccolo diametro in leghe esotiche.
Sistemi di circolazione a doppia pompa che consentono il risciacquo ad alta velocità e il raffreddamento per immersione stabile in contemporanea
Un design con una singola pompa impone un compromesso tra un raffreddamento aggressivo mediante getti e un raffreddamento delicato per immersione. Un sistema a doppia pompa elimina questo collo di bottiglia. Una pompa eroga getti dielettrici ad alta pressione direttamente nel foro per espellere trucioli e particelle erose, mentre la seconda pompa mantiene un flusso di bagno a bassa turbolenza intorno al pezzo in lavorazione. Circuiti separati consentono agli operatori di regolare la pressione di spurgo per fori profondi o stretti senza interferire con il circuito di raffreddamento. Questa azione simultanea previene punti caldi che potrebbero deformare il pezzo o causare una vaporizzazione localizzata del dielettrico; inoltre, la configurazione ridondante permette un funzionamento limitato anche in caso di guasto di una delle due pompe. L’esperienza sul campo dimostra che i sistemi a doppia pompa aumentano fino al 20% il tempo di perforazione ininterrotta su materiali impegnativi come Inconel e titanio. Complessivamente, questi miglioramenti del circuito di circolazione creano una solida base termica che incrementa direttamente la produzione giornaliera su qualsiasi macchina da elettroerosione per perforazione.
Controllo intelligente adattivo del raffreddamento nelle moderne macchine da elettroerosione per perforazione
Monitoraggio termico in tempo reale mediante sensori PT100 integrati e loop di retroazione a infrarossi
La mappatura termica continua è ora alla base del funzionamento stabile di una macchina da foratura EDM. Rivelatori di temperatura a resistenza (RTD) PT100 integrati monitorano il fluido dielettrico, il pezzo in lavorazione e il portaelettrodo con risposta nell’ordine del millisecondo. Questi sensori cablati sono abbinati a loop di retroazione a infrarossi (IR) che esplorano la zona del gap di scintilla per rilevare distribuzioni termiche non uniformi. Non appena emerge un punto caldo, l’unità di controllo regola istantaneamente la portata del refrigerante o interrompe il ciclo. Questa fusione di due tipi di sensori impedisce il deragliamento termico prima che possa deformare l’elettrodo o far espandere il pezzo in lavorazione oltre i limiti di tolleranza. Il risultato è una resistenza costante del gap di scintilla e un numero notevolmente inferiore di fermi non programmati. Gli operatori riferiscono che la supervisione termica in tempo reale elimina le tradizionali stime approssimative, mantenendo la temperatura del dielettrico entro una fascia di ±0,3 °C ed estendendo le finestre di foratura continua fino al 40 % rispetto agli aggiustamenti manuali del refrigerante.
Modulazione del flusso del refrigerante basata sull'usura degli elettrodi e sulla resistenza del gap di scintilla, guidata dall'IA
Algoritmi adattivi interpretano ora lievi variazioni nella resistenza del gap di scintilla e nel tasso di usura dell’elettrodo per modulare la fornitura di refrigerante. Man mano che l’elettrodo si consuma, la sua lunghezza effettiva si accorcia, modificando la firma elettrica. Un modello di machine learning addestrato su dati storici di ciclo correla questi cambiamenti con la velocità ottimale di spurgo. Il sistema varia quindi in tempo reale la velocità della pompa e l’orientamento dell’ugello, aumentando la portata quando la resistenza del gap balza — segnalando un accumulo di detriti — e riducendola durante la fase di erosione stabile. Questa modulazione predittiva previene micro-arcing e pitting termico sulla superficie dell’elettrodo. Su migliaia di fori, l’IA affina continuamente la propria strategia, riducendo il consumo medio di elettrodi del 15–20% e dimezzando quasi i fermi non programmati causati da guasti legati al raffreddamento. Una tale gestione termica autonoma consente a una moderna macchina da foratura EDM di operare senza supervisione durante i turni notturni, incrementando direttamente la produttività senza compromettere la precisione.
FAQ
Perché la gestione termica è importante per le macchine da foratura EDM?
La gestione termica è cruciale perché garantisce il funzionamento stabile, previene imprecisioni dimensionali e riduce l’usura dell’elettrodo e i fermi non programmati causati da surriscaldamento.
Quali sono i vantaggi dell’uso di refrigeratori chiusi di precisione?
I refrigeratori chiusi di precisione offrono un controllo termico accurato (±0,3 °C), migliorando l’accuratezza posizionale, la durata dell’elettrodo e il tempo continuativo di foratura.
In che modo i sistemi di circolazione con doppia pompa migliorano le prestazioni EDM?
I sistemi a doppia pompa consentono il lavaggio ad alta pressione e il raffreddamento a bassa turbolenza in contemporanea, prevenendo punti caldi, potenziando l’efficienza del raffreddamento e assicurando un funzionamento ininterrotto.
Quale ruolo svolge l’intelligenza artificiale nelle moderne macchine EDM?
L’intelligenza artificiale regola il flusso del fluido refrigerante interpretando in tempo reale l’usura dell’elettrodo e la resistenza del gap di scintilla, ottimizzando la gestione termica, riducendo il consumo di elettrodi e minimizzando i tempi di fermo.
Quali sensori vengono utilizzati per il monitoraggio termico in tempo reale?
I sensori di temperatura a resistenza PT100 integrati e i circuiti di retroazione IR vengono utilizzati per monitorare e gestire efficacemente le differenze di temperatura nelle macchine EDM.
Indice dei Contenuti
- Perché la gestione termica limita la disponibilità operativa delle macchine da foratura EDM
- Aggiornamenti ad alte prestazioni per la circolazione del liquido refrigerante nelle macchine da foratura a scarica elettrica
- Controllo intelligente adattivo del raffreddamento nelle moderne macchine da elettroerosione per perforazione
-
FAQ
- Perché la gestione termica è importante per le macchine da foratura EDM?
- Quali sono i vantaggi dell’uso di refrigeratori chiusi di precisione?
- In che modo i sistemi di circolazione con doppia pompa migliorano le prestazioni EDM?
- Quale ruolo svolge l’intelligenza artificiale nelle moderne macchine EDM?
- Quali sensori vengono utilizzati per il monitoraggio termico in tempo reale?



