 EN

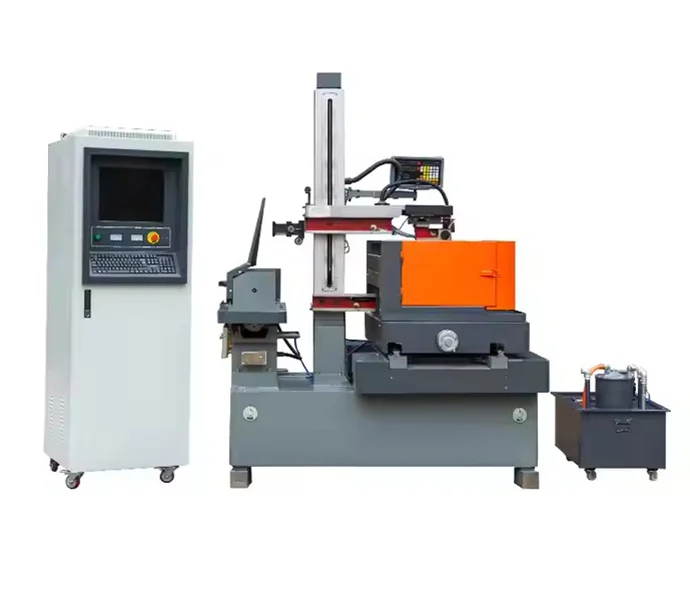
Ottimizzare i parametri fondamentali della macchina a erosione a scintilla EDM per migliorare l’efficienza energetica
L’affinamento delle impostazioni operative è il metodo più rapido e meno costoso per ridurre il consumo energetico durante l’erosione a scintilla. Una macchina EDM converte una percentuale significativa della potenza in ingresso in calore e usura dell’elettrodo; piccoli aggiustamenti al comportamento delle scariche e alla gestione dei tempi di inattività consentono spesso risparmi energetici del 10–20% senza modificare l’hardware esistente. I due fattori più incisivi sono il controllo dell’energia delle scintille e l’eliminazione della potenza in attesa.
Ridurre la corrente di scarica e la durata degli impulsi mantenendo costante la velocità di asportazione del materiale
L'energia della scintilla è direttamente proporzionale al prodotto tra corrente di scarica e tempo di accensione dell'impulso. Ridurre uno qualsiasi dei due fattori diminuisce l'energia termica per scintilla, riducendo il volume del cratere e la quantità di materiale rimosso per impulso. Per mantenere la velocità di rimozione del materiale (MRR) desiderata, l'operatore può compensare aumentando la frequenza delle scintille, utilizzando impulsi più brevi e a corrente inferiore. Ad esempio, ridurre la corrente di picco da 30 A a 20 A e il tempo di accensione dell'impulso da 100 µs a 60 µs riduce l'energia per scarica di quasi il 60%; raddoppiando la frequenza delle scintille è possibile mantenere l'MRR entro il 5–10% del valore di riferimento. Questo approccio richiede una risposta rapida del sistema servo e un controllo preciso dello spazio interelettrodico, poiché scariche più frequenti e a energia inferiore richiedono una stabilità più rigorosa dello spazio tra elettrodi. L'operatore deve ridurre progressivamente corrente e durata dell'impulso, verificare l'MRR con un breve taglio di prova e regolare il tempo di spegnimento per mantenere costante la corrente media. Nella pratica, passare da parametri di sgrossatura a parametri di semifinitura — ad esempio riducendo la corrente di picco del 25% — consente spesso di mantenere una produttività accettabile, riducendo nel contempo il consumo energetico del 15–20%. Registrare ogni prova (corrente, durata dell'impulso, frequenza, MRR misurato) permette di replicare in modo coerente i risultati su diversi lavori.
Ottimizzare l'intervallo della scintilla e il ciclo di lavoro per eliminare lo spreco di energia a vuoto
Il tempo di inattività tra le scariche costituisce un consumo energetico nascosto: anche in assenza di scintilla, l'alimentatore, i motori servo e la pompa del dielettrico assorbono una potenza di base. Ridurre al minimo il tempo non produttivo nel ciclo di lavoro (tempo di impulso attivo ÷ tempo totale del ciclo) riduce direttamente il consumo totale in kWh per pezzo. Un intervallo della scintilla più ampio aumenta il tempo di spegnimento necessario per l'espulsione dei detriti, ma un intervallo eccessivo accresce anche la richiesta di portata del dielettrico e il tempo di permanenza. Mantenere il più piccolo stabile l’intervallo—tipicamente compreso tra 10 e 50 µm, a seconda delle dimensioni dell’elettrodo—riduce il tempo di inattività e aumenta il ciclo di lavoro effettivo senza rischio di archi. Intervalli ben controllati consentono cicli di lavoro dell’80–90% durante la sgrossatura e del 60–70% durante la finitura, rispetto ai valori predefiniti energeticamente inefficienti vicini al 50%. I sistemi di controllo adattivo dell’intervallo, collegati a un feedback in tempo reale della tensione, mantengono dinamicamente l’intervallo minimo funzionale—riducendo l’energia richiesta per la pompa dielettrica e comprimendo la sequenza delle scintille. Su una macchina a tuffo da 20 A, passando da un ciclo di lavoro del 50% al 75%, il consumo di potenza a vuoto si riduce di circa un terzo, senza alcuna variazione del tempo effettivo di erosione per scintilla. Abbinare ciò a una strategia mirata di riduzione dei tempi di attesa: monitorare lo stato del fluido di sfiato utilizzato, applicare lo sfiato a scatti solo quando si osserva un accumulo di detriti ed evitare lo sfiato eccessivo che richiede energia supplementare dalla pompa. Questi piccoli, costanti affinamenti garantiscono risparmi energetici misurabili, senza modifiche agli utensili.
Aggiornare i sottosistemi delle macchine EDM per erosione a scintilla con tecnologia a risparmio energetico
La modernizzazione dei sistemi ausiliari rappresenta uno dei percorsi più rapidi per ridurre il consumo energetico totale su una macchina da elettroerosione a scintilla EDM. Mentre l’ottimizzazione dei parametri mira al gap di scintilla, gli aggiornamenti dei sottosistemi affrontano le perdite parassitarie che si verificano per il 100% del tempo in cui la macchina è alimentata.
Sistemi intelligenti di raffreddamento abilitati IoT con controllo adattivo del flusso del dielettrico
Le macchine EDM standard spesso fanno funzionare i refrigeratori e le pompe per il liquido dielettrico a velocità fissa, indipendentemente dal carico termico effettivo. Un sistema di raffreddamento intelligente abilitato IoT trasforma questo consumo costante in un processo su richiesta. Sensori termici posizionati nel serbatoio del liquido dielettrico, nella zona della scintilla e sulle superfici dissipatrici del generatore forniscono dati in tempo reale a un controllore, che regola la velocità del compressore del refrigeratore e la portata della pompa del liquido dielettrico per soddisfare esattamente le esigenze di raffreddamento. Durante la lavorazione di sgrossatura ad alta corrente, portata e raffreddamento aumentano; durante la finitura a basso carico, si riducono significativamente. Ciò elimina lo spreco energetico dovuto al sovraraffreddamento. I produttori che hanno integrato tali sistemi riportano una riduzione fino al 30% del consumo energetico legato al raffreddamento, abbassando così il consumo complessivo dell’EDM senza compromettere la qualità dei pezzi.
Alimentatori CNC ad alta efficienza e recupero rigenerativo dell’energia negli assi servo
La conversione elettrica dall’alimentazione di rete a impulsi di scintilla ad alta frequenza è intrinsecamente inefficiente nelle macchine più vecchie. L’installazione di un’alimentazione CNC moderna ed altamente efficiente, basata su semiconduttori in carburo di silicio (SiC), riduce drasticamente le perdite termiche: le unità SiC raggiungono un’efficienza di conversione fino al 96%, rispetto all’85–90% delle alimentazioni legacy basate su silicio — il che significa che una percentuale maggiore della potenza in ingresso diventa energia utile per la scintilla. Una seconda importante fonte di spreco risiede nel sistema servo. Nei driver convenzionali, l’energia cinetica derivante dalla decelerazione dei salti ad alta velocità dell’elettrodo viene dissipata sotto forma di calore attraverso resistori di frenatura. Un modulo rigenerativo di recupero energetico cattura tale energia, la riconverte in elettricità e la immette sul bus CC interno della macchina — alimentando così la successiva accelerazione o il mantenimento della posizione. Ciò evita la perdita totale di energia durante i movimenti rapidi degli assi, riducendo misurabilmente il consumo netto di potenza servo durante operazioni caratterizzate da numerosi salti.
Scegliere materiali per l’elettrodo e il dielettrico che riducono il fabbisogno energetico totale della macchina per erosione a scintilla EDM
La selezione dei materiali influisce direttamente sul profilo energetico della macchina per erosione a scintilla EDM. Sebbene i fluidi dielettrici influenzino lo spurgo e l’isolamento, il materiale dell’elettrodo regola la conduzione termica, la resistenza all’usura e la dinamica dell’erosione, determinando infine il consumo di energia per unità di materiale rimosso.
Elettrodi in rame-tungsteno rispetto a quelli in grafite: energia richiesta per mm³ rimosso a confronto
Gli elettrodi in grafite forniscono tipicamente una minore energia per millimetro cubo rimosso nelle lavorazioni di sgrossatura a causa della loro elevata resistenza termica, che consente correnti di picco più elevate con usura minima. La loro microstruttura autolubrificante riduce inoltre il rischio di bruciature e la necessità di lavorazioni secondarie. Il rame-tungsteno, al contrario, eccelle nelle finiture ad alta precisione: la sua eccezionale resistenza all’erosione mantiene tolleranze strette anche su lunghi cicli di lavoro, eliminando la necessità di rifinire elettrodi usurati. Evitando passaggi ridondanti di erosione a scintilla, il Cu-W può ridurre l’energia totale richiesta per il lavoro, anche se l’energia per singola scarica è superiore. La strategia più efficiente dal punto di vista energetico abbinata le proprietà dei materiali alla fase di lavorazione: grafite per la rimozione di grandi quantità di materiale, rame-tungsteno per le cavità finali — garantendo che la potenza del generatore si traduca direttamente in volume di pezzo finito, non in stress termico sprecato o consumo di elettrodi.
Monitorare e modellare in tempo reale il consumo energetico lungo l’intero flusso di lavoro della macchina per erosione a scintilla EDM
L’integrazione del monitoraggio energetico in tempo reale nel flusso di lavoro EDM consente ai produttori di identificare con precisione i consumi energetici eccessivi in ogni fase—sgrossatura, finitura e spurgo. L’installazione di misuratori di potenza a livello di macchina fornisce dati dettagliati che rivelano inefficienze quali tempi di inattività prolungati o impostazioni di impulso non ottimali. Questi dati alimentano un modello leggero di machine learning addestrato sulla firma energetica di ciascun lavoro. Il modello raccomanda quindi aggiustamenti dei parametri—ad esempio la riduzione della durata dell’impulso o la modulazione del flusso del dielettrico—che preservano la qualità del pezzo. I deployment sul campo di tali progetti di retrofit IoT hanno dimostrato riduzioni misurabili del consumo in kWh per pezzo dopo l’implementazione di un controllo adattivo basato sui dati energetici in streaming. Le dashboard in tempo reale supportano inoltre gli obiettivi interni di riduzione delle emissioni di carbonio e semplificano la redazione di report sulla sostenibilità. In definitiva, questo ciclo basato sui dati trasforma la gestione energetica da un audit periodico a un processo permanente e auto-ottimizzante—riducendo i costi operativi ed estendendo la vita utile dei componenti critici.
FAQ
In che modo ridurre la corrente di scarica e la durata dell'impulso consente di risparmiare energia?
Ridurre la corrente di scarica e la durata dell'impulso diminuisce l'energia termica per scintilla, portando a un volume di cratere minore e a un consumo energetico ridotto per impulso, pur mantenendo costanti i tassi di asportazione di materiale grazie a una frequenza di scintille aumentata.
Qual è il ruolo della regolazione del gap di scintilla nell'efficienza energetica?
Mantenere un gap di scintilla ottimizzato riduce al minimo i tempi di inattività e migliora il duty cycle, determinando così una riduzione diretta del consumo di potenza in stand-by e dell'uso complessivo di energia.
Quali sono i vantaggi dei sistemi di raffreddamento intelligenti abilitati IoT?
I sistemi di raffreddamento intelligenti abilitati IoT regolano flusso e raffreddamento in base alle esigenze real-time della macchina, riducendo in modo significativo gli sprechi energetici e aumentando l'efficienza complessiva.
Perché dovrei prendere in considerazione l'aggiornamento a alimentatori ad alta efficienza per la mia macchina EDM?
L'aggiornamento ad alimentatori CNC ad alta efficienza basati su carburo di silicio migliora l'efficienza di conversione energetica e riduce le perdite termiche rispetto ai sistemi più vecchi.
In che modo il monitoraggio energetico in tempo reale migliora l’efficienza dell’EDM?
Il monitoraggio energetico in tempo reale identifica le inefficienze durante il funzionamento. Modelli di machine learning basati sui dati energetici possono raccomandare strategie di ottimizzazione, migliorando i risparmi energetici senza compromettere la qualità dei pezzi.
Indice dei Contenuti
- Ottimizzare i parametri fondamentali della macchina a erosione a scintilla EDM per migliorare l’efficienza energetica
- Aggiornare i sottosistemi delle macchine EDM per erosione a scintilla con tecnologia a risparmio energetico
- Scegliere materiali per l’elettrodo e il dielettrico che riducono il fabbisogno energetico totale della macchina per erosione a scintilla EDM
- Monitorare e modellare in tempo reale il consumo energetico lungo l’intero flusso di lavoro della macchina per erosione a scintilla EDM
- FAQ



