 EN

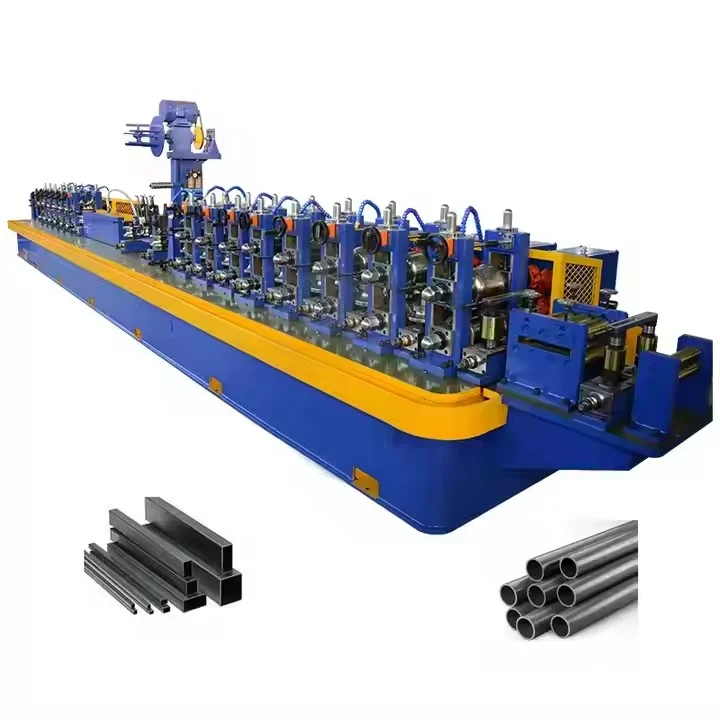
A termelékenység és az üzemeltetési hatékonyság növelése automatizált csőhengerlő egységekkel
A modern gyártóüzemek automatizált csőhengerlő egységekbe fektetnek be, mert ezek a tekercselt szalagot olyan sebességgel alakítják kész csővé, amelyet a kézi vonalak nem tudnak elérni. A javulás a ciklusidőben, a rendelkezésre állásban és a munkaerőtől független termelésben mutatkozik.
Hogyan csökkentik az automatizált csőhengerlő egységek a ciklusidőt 35–50%-kal a kézi berendezésekhez képest
Kézi csőhengerlő üzemelés során az operátorok gyakran megállnak a tekercs újrapozícionálására, a hengerhézagok beállítására és a vágási hosszak mérésére. Az automatikus csőhengerlő egységek ezeket a megállásokat kiküszöbölik a szervóvezérelt tekercs-betáplálással, a programozható hengerállványokkal és a szinkronizált repülő vágókkal. Az ipari teljesítményösszehasonlítások szerint az automatikus vonalak akár 120 méter per perc sebességgel is üzemelhetnek – kézi vonalaknál ez 20–40 méter per perc – így a teljes alkatrész-ciklusidő 35–50%-kal csökken, még a beállítási és ellenőrzési idők figyelembevételével is. A magasabb összes felszerelés-hatékonyság (OEE) tovább erősíti ezt a nyereséget: az automatikus rendszerek általában 80–92%-os OEE-t érnek el, míg a kézi üzemelésnél ez 50–65%. A dupla tekercs-akkumulátorok lehetővé teszik a folyamatos hegesztést a tekercscserék idején, miközben a receptalapú hegesztésvezérlés megszünteti az operátori hibák miatti mikromegállásokat. A következetes végrehajtás emellett csökkenti a javítási munkát, így a termelékenységnövekedés nem csorbul minőségellenőrzési vagy javítási folyamatok miatt.
Valódi hatás: A munkaerő-függő szűk keresztmetszetek megszüntetése a nagy volumenű autóipari csőgyártásban
A nagy volumenű autóipari csőgyártás nem tűr el a műszakok közötti ingadozást. A kézi gyártósorok a tapasztalt munkásokra támaszkodnak az igazításhoz, az hegesztési paraméterek beállításához és a minőségellenőrzéshez – ez fáradtságból, munkavállalói cseréből és inkonzisztens döntésekből eredő változékonyságot eredményez. Az automatikus csőhengerlő egységek ezeket a munkaerő-függő szűk keresztmetszeteket érvényesített, recept-alapú vezérléssel váltják fel, így biztosítva azonos paramétereket minden műszakban. Egy 2024-es iparági összehasonlító vizsgálat szerint egyetlen automatikus sor, amely 120 méter per perc sebességgel és 90%-os OEE-vel üzemel, egy 20 órás napon belül több mint 130 000 méter csövet állított elő – ezzel támogatva a just-in-time autógyártási ellátási láncot, ahol egy sor leállása károsan visszahat a járműgyártás összeszerelésére. A manuális beavatkozás megszüntetése az hegesztési és vágási lépésekben továbbá csökkenti a típusváltáshoz kapcsolódó leállási időt. A munkások a monoton kezelésről a felügyeletre és a kivételes helyzetekre adott reakcióra váltanak, ami tovább stabilizálja a termelést.
A pontosság és az egységesség biztosítása az automatizált csőgyártó minőségellenőrzéssel
A gyártó által megadott tűréshatárok betartása: Miért vezet ±0,15 mm-es falvastagság-elérés a tétel visszautasításához
A nagy mennyiségű csőgyártásnál a falvastagság döntő méret. Számos eredeti felszerelés-gyártó (OEM) és első szintű vevő most már szigorú, ±0,15 mm-es elfogadási tartományt követel meg a névleges falvastagság körül. Egyetlen tekercs eltérése ezen határon belül is teljes tétel-elutasítást eredményezhet. Az automatikus csőhengerlő minőségellenőrző rendszerek ezt a tűrést több ponton, lézeres vagy ultrahangos falvastagság-méréssel ellenőrzik a formázó vonal mentén. A visszacsatolási hurkok összehasonlítják a valós idejű mérési értékeket a célfolyamattal, és azokat a szakaszokat jelölik meg, amelyek nem felelnek meg a követelményeknek, mielőtt azok a további vágási vagy csomagolási folyamatba kerülnének – így megakadályozva, hogy kisebb eltérések nagy selejt-mennyiséggé gyűljenek össze. Ez az online ellenőrzés segít a gyártóknak elkerülni a költséges visszatérítéseket, a gyártósor leállásait és az újra-qualifikációs auditokat. A falvastagság-ingadozás továbbra is a leggyakoribb oka a szerkezeti és autóipari csőtétel-elutasításoknak, ezért a valós idejű ellenőrzés kritikus beruházás a tűréshatárokra érzékeny vevők számára.
Valós idejű, mikronos szintű hengerhézag-beállítás és szerepe a specifikáción kívüli termelés legfeljebb 92%-os csökkentésében
A valós idejű hengerhézag-szabályozás mikrométeres pontossággal működik, és a csőhengerlő gép üzemelése közben igazítja a formázó és méretező állomásokat. Minden állomás pozícióját lineáris kódolók és szervohajtóművek figyelik. Amikor az anyag rugalmas visszatérési jelensége, a tekercs keménysége vagy az hegesztési sebesség megváltoztatja a csőprofil alakját, a rendszer ezredmásodpercek alatt korrigálja a hengerhézagot. Ez a zárt hurkú reakció a falvastagságot és az átmérőt tűréshatáron belül tartja anélkül, hogy leállítaná a gyártást. Azok a gyártóüzemek, amelyek mikrométeres beállítást alkalmaznak, akár 92%-kal kevesebb nem megfelelő terméket jelentenek manuális vagy időszakos korrekciós módszerekhez képest – mert a rendszer korai eltéréseket észlel, nem pedig a késztermékek szétválogatásával küzd. A műszaki személyzet egyszer állítja be a felső és alsó szabályozási határokat, majd a hengerlőgép e határok betartását biztosítja a műszakváltások során. Kevesebb nem megfelelő cső azt jelenti, hogy kevesebb hulladék keletkezik, alacsonyabb a javítási költség, és magasabb az első átmeneti kihozatal. Egy teljes gyártási év során ez a méretstabilitás továbbá védi a feldolgozó folyamatokat – például a hajlítást, a peremezést és a hidroformázást – az egyenetlen nyersanyag-ellátástól.
Gyors csereszett rendszerekkel gyorsított profilváltás és leállások minimalizálása
Mechanikus profilváltás csökkentése 47 percről kevesebb mint 6 percre moduláris szett szerszámokkal
A hagyományos csőgyártó üzemekben a mechanikus profilváltás általában 47 percet vesz igénybe minden új profilra történő átálláskor, mivel a munkásoknak kézzel kell újra pozicionálniuk és beállítaniuk a hengerállványokat. A moduláris szett szerszámok ezt a folyamatot kicserélik előre beállított, gyorskioldós hengerkupacokra, amelyeket a munkacsoportok kevesebb mint 6 perc alatt cserélnek ki – ez az idő 87%-os csökkenést jelent, ami közvetlenül növeli a rendelkezésre álló termelési időt. A sokféle profilú csőgyártó üzemekből származó termelési auditok szerint minden megtakarított profilváltási perc kb. 8–12 méter kész csőterméket eredményez óránként egy gyártósoron. Mivel a szett rendszerek tárolás és felszerelés közben is megőrzik a rögzített hengerhézagokat, az ismételt beállításokhoz nem szükséges próbafutás – így csökken a selejt és a munkaerő-igény. Egy automatizált gyártósor ezért képes rövid sorozatú autóipari, bútor- és szerkezeti csövek gyártására anélkül, hogy csökkentené a teljesítményt.
Digitális ikrek alkalmazása az előrejelző, az ipar 4.0 által támogatott csőhengerlő-gépsor átállítási ütemezéshez
A hengerlőgép kazettájának és hengerpárból álló gördülőegységének digitális ikre lehetővé teszi a tervezők számára, hogy a gyártósor leállítása előtt szimulálják a következő profil kialakítását, és azonosítsák a szükséges hengerhézag-beállításokat valamint az anyag rugalmas visszatérését. Ez az ipar 4.0 alapú megközelítés az átállítást egy előre felkészített eseménnyé alakítja, nem pedig egy reaktív megszakítássá. Nagy mennyiségű termelés esetén az előrejelző ütemezés a beállítási hulladékot akár 25%-kal csökkenti, és az előre nem tervezett leállásokat 20–30%-kal csökkenti. A csapatok így időben előkészíthetik a megfelelő kazettát, előmelegíthetik a csapágyakat, és a szerszámváltásokat a tervezett karbantartási ablakokban ütemezhetik – ezzel fenntartva a stabil kimenetet.
Erős ROI és skálázható költségmegtakarítás biztosítása az automatizált csőhengerlő-gépsor beruházásból
A gyártók számára, akik tőkeberendezési döntéseket hoznak, az automatikus csőhengerlő egység a acélfeldolgozás egyik legerősebb rövid távú megtérülési profilját kínálja. Azok a létesítmények, amelyek kézi vagy félig automatikus vonalakat cserélnek le, 30–60%-os termelésemelkedést, legfeljebb 75%-os selejtarány-csökkenést és közepes kategóriás rendszerek esetén 2–4 éves teljes megtérülést jelentenek. Ezek a javulások a méterenkénti alacsonyabb közvetlen munkaerő-költségből, a hulladék és az újrafeldolgozás csökkenéséből, valamint a magasabb gépkihasználtságból erednek.
Egy megfelelően meghatározott automatikus csőhengerlő berendezés általában 2,5–4 év alatt éri el a teljes megtérülést, és 10 éves nettó jelenértéket eredményez, amely meghaladja a kezdeti tőkekiadásokat. Mivel ezek a rendszerek folyamatosan pontos méretadatokat generálnak és támogatják a moduláris bővítést, a megtakarítások nem érnek el csúcspontot egyetlen termékvonalnál. A gyártók gyorscserélhető szerszámokat, digitális naplózást és előrejelző karbantartást tudnak hozzáadni anélkül, hogy a fő hengerlő infrastruktúrát le kellene cserélni – így a berendezés skálázható marad a rendelési mennyiségek növekedésével.
| HOZAM-mutató | Kézi vagy félig automatikus alapvonal | Az automatikus csőhengerlőgép jelentett eredménye |
|---|---|---|
| Kimeneti változás | Alapvonal | +30–60% |
| Hibák aránya | Alapvonal | −75% |
| Tipikus megtérülési idő | — | 2–4 év |
| 10 éves nettó jelenérték | Kezdeti tőkebefektetés | Többet hoz, mint az elsődleges beruházás |
GYIK
Miért érdemes gyártóüzemeknek automatikus csőhengerlőgép-egységekbe fektetni?
Az automatikus csőhengerlőgép-egységek növelik a termelékenységet, csökkentik a ciklusidőt, csökkentik a leállásokat és biztosítják a konzisztens minőséget, így ideálisak a modern gyártáshoz.
Mennyi ciklusidő-megtakarítást érhet el egy automatikus csőhengerlőgép manuális berendezésekhez képest?
Az automatikus csőhengerlőgépek 35–50%-kal csökkenthetik a ciklusidőt manuális berendezésekhez képest.
Milyen szerepet játszik a valós idejű hengerhézag-beállítás a minőségellenőrzésben?
A valós idejű hengerhézag-beállítás minimálisra csökkenti a specifikáción kívüli kimenetet, mivel a méreteltéréseket ezredmásodpercek alatt észleli és korrigálja.
Hogyan csökkenti a leállás idejét a gyorscserélhető kazettás szerszámozás?
A gyorscserélhető kazettás szerszámozás a mechanikai átállási időt 47 percről kevesebb mint 6 percre csökkenti, növelve ezzel a termelési hatékonyságot.
Mi az automatikus csőhengerlő berendezések megtérülési rátája (ROI)?
Az automatikus csőhengerlő rendszerek erős megtérülési rátát (ROI) biztosítanak, tipikus megtérülési időszakuk 2–4 év, és jelentős hosszú távú megtakarításokat eredményeznek.
Tartalomjegyzék
- A termelékenység és az üzemeltetési hatékonyság növelése automatizált csőhengerlő egységekkel
- A pontosság és az egységesség biztosítása az automatizált csőgyártó minőségellenőrzéssel
- Gyors csereszett rendszerekkel gyorsított profilváltás és leállások minimalizálása
- Erős ROI és skálázható költségmegtakarítás biztosítása az automatizált csőhengerlő-gépsor beruházásból
-
GYIK
- Miért érdemes gyártóüzemeknek automatikus csőhengerlőgép-egységekbe fektetni?
- Mennyi ciklusidő-megtakarítást érhet el egy automatikus csőhengerlőgép manuális berendezésekhez képest?
- Milyen szerepet játszik a valós idejű hengerhézag-beállítás a minőségellenőrzésben?
- Hogyan csökkenti a leállás idejét a gyorscserélhető kazettás szerszámozás?
- Mi az automatikus csőhengerlő berendezések megtérülési rátája (ROI)?



