 EN

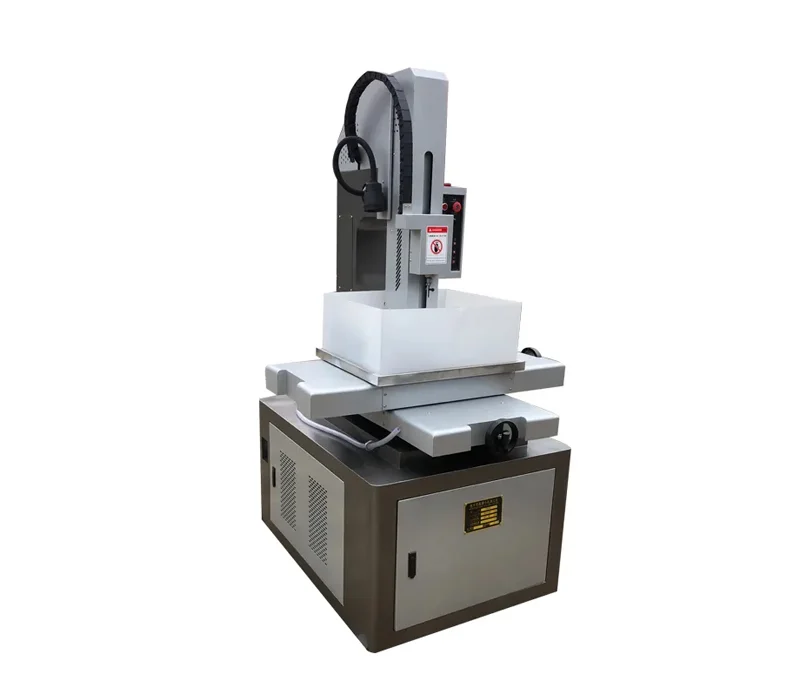
Miért korlátozza a hőkezelés az EDM-fúróberendezések üzemidejét?
Az EDM fúrógép anyagot távolít el úgy, hogy az elektromos energiát intenzív, helyileg koncentrált hővé alakítja – a szikra hőmérséklete 8000–12000 °C-ig emelkedik, ami azonnal megolvasztja és elpárologtatja a munkadarabot. Ez a hőmérséklet-alapú folyamat csak akkor hatékony, ha a dielektromos folyadék gyorsan elvezeti a hőt és a forgácsot a szikra-résből. Ha a hűtés megszakad, a folyadék hőmérséklete emelkedik, szigetelőképessége romlik, és nő a stabilítatlan egyenáramú ív kialakulásának kockázata. Ennek eredményeként gyorsul az elektróda kopása, méreteltérés lép fel, és a felület minősége romlik. A gépnek ezért gyakran meg kell szakítania a munkát, hogy a dielektromos folyadék lehűljön, vagy az üzemeltető újra kalibráljon. Már egy ±1 °C-os hőmérséklet-ingadozás is elegendő ahhoz, hogy a hűtőfolyadékban megváltozzon a szikra-rés dinamikája, csökkenjen a megmunkálás pontossága, és váratlan leállások következzenek be. Egy műszak során ezek a hőmérsékletből adódó megszakítások általában 15–30%-kal csökkentik a tényleges vágási időt, csökkentve a termelékenységet és növelve az egységtermék-költséget. Pontos, folyamatos hőmérséklet-szabályozás nélkül az EDM fúrógép nem képes hosszú, felügyelet nélküli működésre – így a hőkezelés a legnagyobb akadálya az üzemidőnek.
Magas teljesítményű hűtőfolyadék-keringtetési fejlesztések EDM fúróberendezésekhez
Az hatékony hőkezelés az EDM fúróberendezések folyamatos munkaidejének meghosszabbításának alapköve. Két kulcsfontosságú fejlesztés – a precíziós zárt körű hűtők és a kettős szivattyús keringtetési rendszerek – együttműködve megszünteti a hőhatásból eredő leállásokat, és fenntartja a stabil dielektromos teljesítményt.
Precíziós zárt körű hűtők ±0,3 °C-os stabilitással a konzisztens dielektromos teljesítmény érdekében
A dielektromos hőmérséklet ingadozásai a feszültséglemez és a megmunkálandó alkatrész hőtágulását okozzák, ami közvetlenül károsítja a pozícionálási pontosságot. Egy zárt hurkú hűtőrendszer aktívan eltávolítja a folyamatból származó hőt, és a folyadékot egy olyan beállított értéken keringeti, amely legfeljebb ±0,3 °C-tól tér el a céltól. Ez a szoros szabályozás megakadályozza a szikragyűrű ellenállásának változását, amely gyorsítaná a feszültséglemez kopását. A nagy hatásfokú kompresszorok és az előrehaladott PID-szabályozás gyors választ biztosít a hirtelen hőterhelésekre, így a folyadék szigetelő tulajdonságai sok órán keresztül állandók maradnak. Az állandó viszkozitás továbbá egyenletes öblítőnyomást biztosít, javítva a forgácsok eltávolítását a vágózónából. Ennek eredményeként lényegesen kevesebb megszakítás történik túlmelegedési riasztások vagy dielektromos átütési események miatt. Azok a gyártóüzemek, amelyek ilyen hűtőrendszereket vezettek be, rendszeresen 12–15%-os feszültséglemez-élettartam-növekedést és további két-három órányi felügyelet nélküli működést jelentenek műszakonként, különösen akkor, ha exotikus ötvözetekben mély, kis átmérőjű furatokat fúrnak.
Két szivattyús keringtetési rendszerek, amelyek lehetővé teszik a nagy sebességű öblítés és a stabil merülő hűtés egyidejű működtetését
Az egyetlen szivattyús kialakítás kompromisszumot kényszerít ki az intenzív öblítés és a finom, teljesen áztatási hűtés között. A két szivattyús rendszer ezt a szűk keresztmetszetet megszünteti. Az egyik szivattyú nagynyomású dielektromos sugárt juttat közvetlenül a furatba, hogy eltávolítsa a forgácsokat és az elroncsolódott részecskéket, míg a másik szivattyú alacsony turbulenciájú áramlási fürdőt fenntart a munkadarab körül. A különálló körök lehetővé teszik az operátorok számára, hogy az öblítés nyomását a mély vagy keskeny furatokhoz igazítsák anélkül, hogy zavarnák a hűtőkört. Ez a párhuzamos működés megelőzi a forró foltok keletkezését, amelyek deformálhatnák a darabot vagy helyi dielektromos elpárologtatást okozhatnának; emellett a redundáns elrendezés korlátozott működést tesz lehetővé akkor is, ha az egyik szivattyú meghibásodik. A gyakorlati tapasztalatok azt mutatják, hogy a két szivattyús rendszerek akár 20%-kal növelhetik a folyamatos fúrási időt nehéz anyagokban, például az Inconel-ben és a titánban. Ezen cirkulációs fejlesztések együttesen egy erős hőmérsékleti alapot teremtenek, amely közvetlenül növeli a napi termelékenységet bármely EDM fúró gépen.
Okos adaptív hűtésvezérlés modern EDM fúró gépekben
Valós idejű hőmérséklet-figyelés beépített PT100 érzékelőkkel és infravörös (IR) visszacsatolási hurkokkal
A folyamatos hőtérképezés most már az EDM fúróberendezés stabil működését teszi lehetővé. A beépített PT100 ellenállásos hőmérsékletérzékelők (RTD-k) a szigetelő folyadékot, a megmunkálandó darabot és az elektródátartót milliszekundumos válaszidővel figyelik. Ezek a vezetékes érzékelők infravörös (IR) visszacsatolási hurkokkal párosulnak, amelyek a szikragyűrű régióját pásztázzák a hőeloszlás egyenetlenségeinek kimutatására. Amikor melegfolt jelenik meg, a vezérlőegység azonnal korrigálja a hűtőfolyadék-áramlást vagy szünetelteti a ciklust. Ez a két érzékelőtípus kombinált alkalmazása megakadályozza a hődriftet, mielőtt az torzítaná az elektródát vagy a megmunkálandó darabot a megengedett tűréshatárokon túl. Az eredmény egy stabil szikragyűrű-ellenállás és lényegesen kevesebb üzemzavar. A gépkezelők jelentik, hogy a valós idejű hőfigyelés megszünteti a hagyományos, tapasztalati alapú beállításokat, és a szigetelő folyadék hőmérsékletét ±0,3 °C-os sávban tartja, miközben a folyamatos fúrási időszakokat akár 40%-kal is meghosszabbítja a manuális hűtőfolyadék-beállításokhoz képest.
Mesterséges intelligencián alapuló hűtőfolyadék-áramlás-szabályozás az elektródahordódás sebessége és a szikragyűrű-ellenállás alapján
Az adaptív algoritmusok most már érzékelik a szikragap ellenállásának és az elektródahordódás sebességének finom változásait, hogy ezzel szabályozzák a hűtőfolyadék-adagolást. Amint az elektróda kopik, hatékony hossza csökken, ami megváltoztatja az elektromos jellemzőt. Egy történeti ciklusadatokon alapuló gépi tanulási modell összekapcsolja ezeket a változásokat az optimális fúvókaáramlás-sebességgel. A rendszer ezután valós időben módosítja a szivattyú fordulatszámát és a fúvóka irányát: növeli az áramlási sebességet, amikor a gap-ellenállás hirtelen emelkedik – jelezve a szennyeződés felhalmozódását –, és csökkenti azt a stabil maradás idején. Ez az előrejelző szabályozás megakadályozza a mikroszikrákat és a hő okozta pittingsérüléseket az elektróda felületén. Ezreknyi furat fúrása során a mesterséges intelligencia folyamatosan finomítja stratégiáját, csökkentve az átlagos elektróda-fogyasztást 15–20%-kal, és majdnem felére csökkentve a hűtési hibákból eredő tervezetlen leállásokat. Az ilyen autonóm hőkezelés lehetővé teszi, hogy egy modern EDM-fúró gép éjszakai műszakban is felügyelet nélkül üzemeljen, közvetlenül növelve a termelékenységet pontosságvesztés nélkül.
GYIK
Miért fontos a hőkezelés az EDM fúróberendezések esetében?
A hőkezelés alapvető fontosságú, mert biztosítja a stabil működést, megakadályozza a méretbeli pontatlanságokat, és csökkenti az elektródahasználatot és a váratlan leállásokat a túlmelegedés miatt.
Milyen előnyöket nyújtanak a precíziós zárt körös hűtők?
A precíziós zárt körös hűtők szoros hőmérséklet-szabályozást biztosítanak (±0,3 °C), javítva a pozícionálási pontosságot, az elektróda élettartamát és a folyamatos fúrási időt.
Hogyan javítják az EDM teljesítményt a két szivattyús keringtető rendszerek?
A két szivattyús rendszerek lehetővé teszik a szimultán nagynyomású öblítést és alacsony turbulenciájú hűtést, megelőzve a forró foltok kialakulását, növelve a hűtés hatékonyságát és biztosítva a folyamatos működést.
Milyen szerepet játszik a mesterséges intelligencia a modern EDM gépekben?
A mesterséges intelligencia segít az üzemanyag-folyamás adaptálásában a valós idejű elektródahasználat és a szikragyűrű-ellenállás értelmezésével, optimalizálva a hőkezelést, csökkentve az elektróda-fogyasztást és minimalizálva a leállásokat.
Milyen típusú érzékelőket használnak a valós idejű hőmérésre?
A beépített PT100 ellenállás-hőmérséklet-érzékelők és az infravörös visszacsatolási hurkok hatékonyan figyelik és kezelik a hőmérsékletkülönbségeket az EDM-gépekben.
Tartalomjegyzék
- Miért korlátozza a hőkezelés az EDM-fúróberendezések üzemidejét?
- Magas teljesítményű hűtőfolyadék-keringtetési fejlesztések EDM fúróberendezésekhez
- Okos adaptív hűtésvezérlés modern EDM fúró gépekben
-
GYIK
- Miért fontos a hőkezelés az EDM fúróberendezések esetében?
- Milyen előnyöket nyújtanak a precíziós zárt körös hűtők?
- Hogyan javítják az EDM teljesítményt a két szivattyús keringtető rendszerek?
- Milyen szerepet játszik a mesterséges intelligencia a modern EDM gépekben?
- Milyen típusú érzékelőket használnak a valós idejű hőmérésre?



