- Produits
- À propos de nous
- Actualités
- Nous contacter
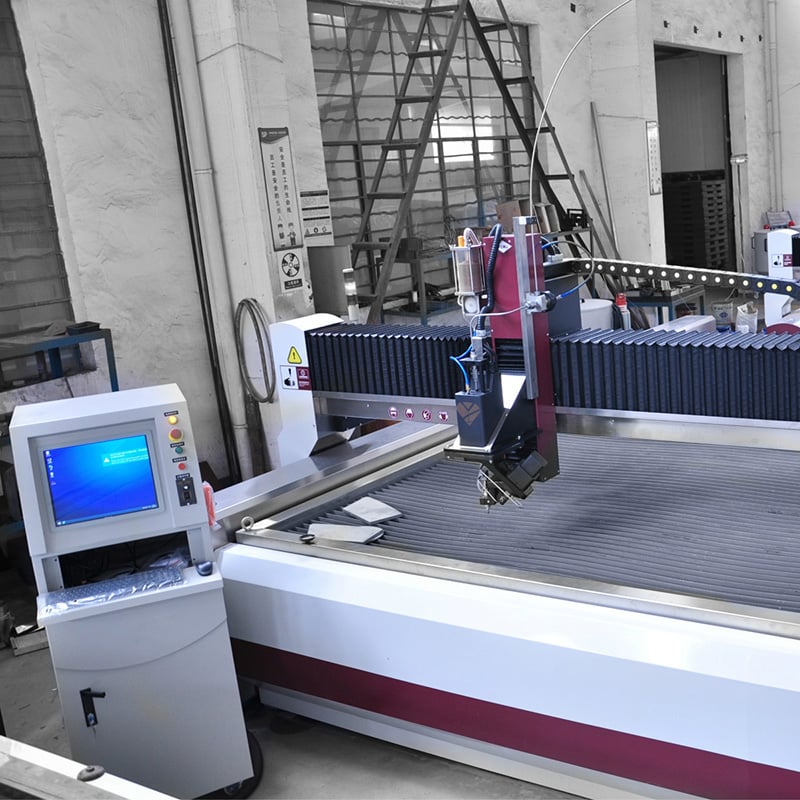
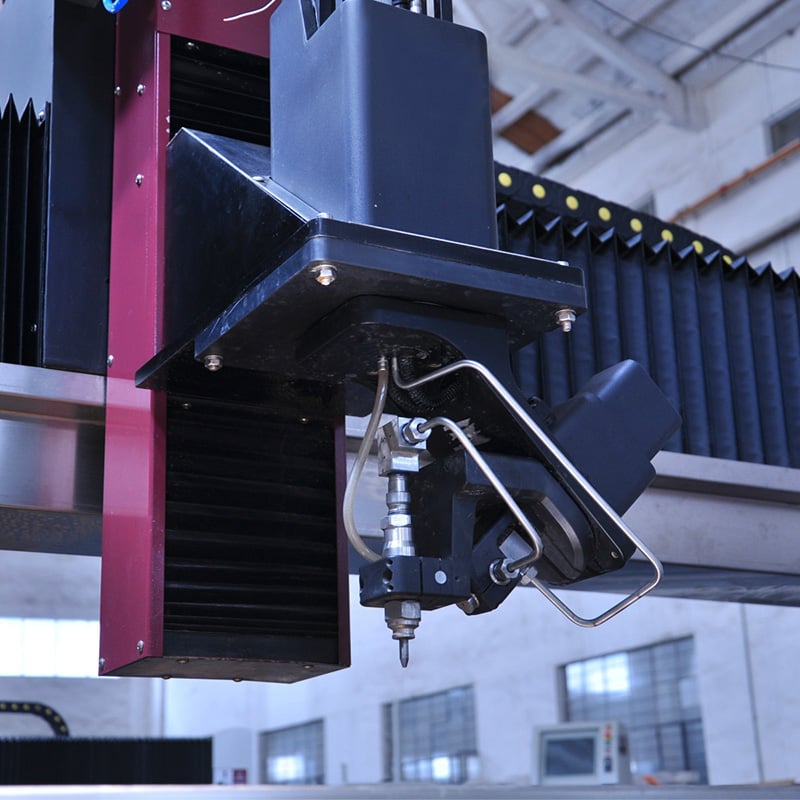
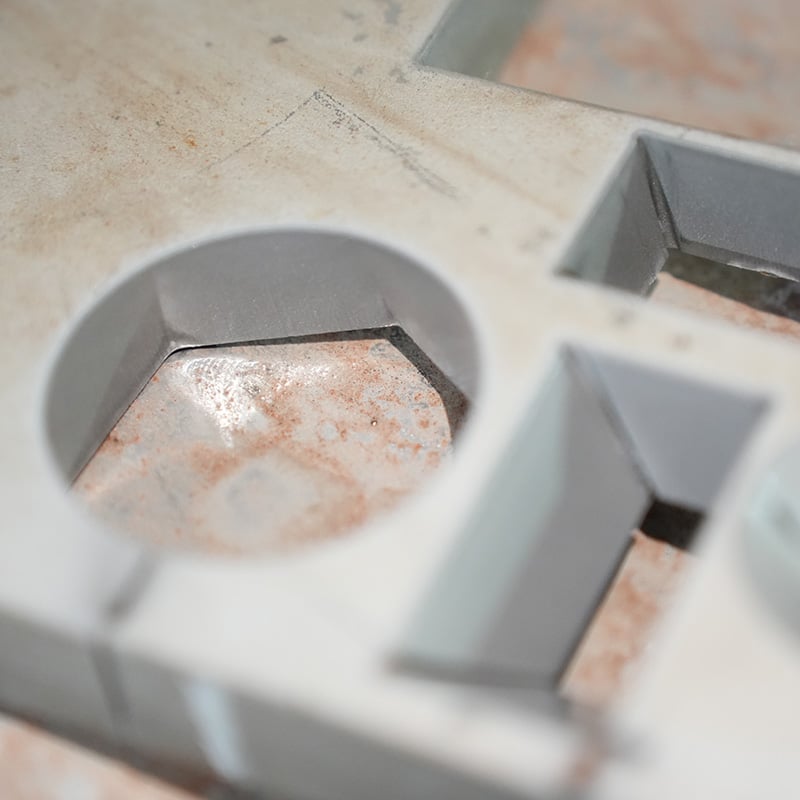
La découpe de tubes par jet d’eau est devenue un procédé déterminant pour les fabricants exigeant liberté géométrique, intégrité des matériaux et maîtrise des coûts dans la fabrication de tubes. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., nous regroupons recherche, développement, production et vente sous un même toit — une structure créée en 2003 et perfectionnée sur plus de 20 marchés à l’exportation. Nos plateformes de découpe de tubes par jet d’eau reposent sur un bâti massif en fonte ou en acier soudé, soumis à un traitement de détente des contraintes et usiné avec précision afin d’atténuer les vibrations durant la découpe à haute pression. La charpente mobile (gantry) et les axes rotatifs sont assemblés dans une salle climatisée, puis calibrés au laser pour atteindre une précision volumétrique de ± 0,05 mm sur toute la course. La pompe intensificatrice, conçue pour une pression nominale de 380 à 420 MPa, utilise un système à accumulation de pression qui atténue les pulsations et prolonge la durée de vie des joints au-delà de 1 000 heures. Un système fermé de dosage abrasif délivre de la grenat à raison de jusqu’à 450 grammes par minute, tandis que la tête de coupe pivote jusqu’à 60 degrés pour réaliser des chanfreins, des fraisages de dégagement et des préparations de soudure. Pour le traitement des tubes, la pince rotative serre des diamètres allant de 10 mm à 320 mm et se positionne avec une résolution angulaire de 0,01 degré, permettant de percer des trous, d’usiner des fentes ou de tracer des profils sur des surfaces courbes sans repositionnement. Le contrôleur CNC importe des fichiers 3D au format STEP, effectue un agencement optimal (nesting) de plusieurs pièces le long de la longueur du tube et stocke plus de 5 000 recettes. Une simulation logicielle valide les risques de collision et l’ordre de découpe avant le premier perçage. En production, la découpe de tubes par jet d’eau évite la zone affectée thermiquement générée par les procédés au laser ou au plasma : ainsi, les tubes en acier inoxydable et en titane conservent leur résistance à la corrosion et leur tenue en fatigue. Un fabricant allemand de systèmes d’échappement a réduit son débourrage post-découpe de 90 %, tandis qu’un fournisseur aéronautique français a atteint un taux de réussite du premier passage de 98,5 % sur des tubes hydrauliques en titane. Dans les secteurs du pétrole et du gaz, de l’automobile, de l’architecture et du médical, ce procédé permet des vitesses de coupe comprises entre 1 200 et 4 500 mm/min, selon l’épaisseur. Le contrôle qualité comprend des essais de pression hydrostatique, de l’interférométrie laser géométrique et un essai de découpe continu de 72 heures sur le matériau fourni par le client, avant expédition. Notre réseau mondial de service assure l’installation, la formation des opérateurs et la fourniture de pièces détachées dans plus de 20 pays.

24
Dec
12
Dec
09
Sep
03
Sep