 EN

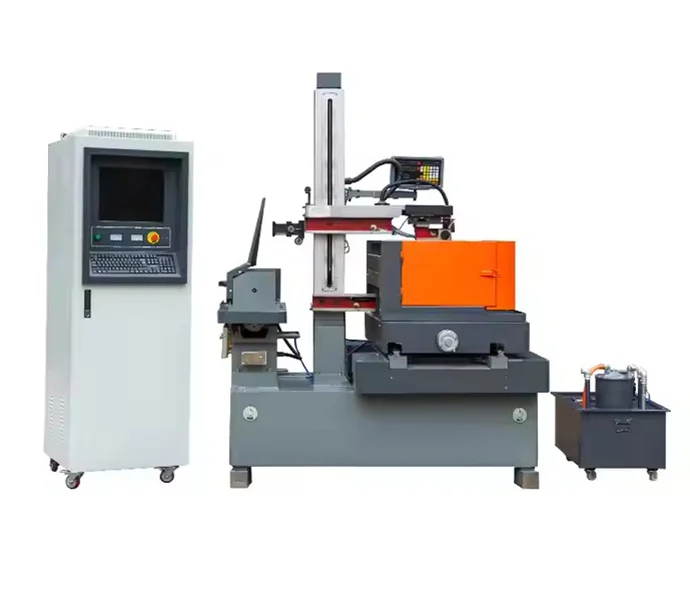
Optimiser les paramètres fondamentaux de la machine à usinage par étincelles EDM afin d’améliorer son efficacité énergétique
L’ajustement fin des paramètres opérationnels constitue la méthode la plus rapide et la moins coûteuse pour réduire la consommation d’énergie durant l’usinage par étincelles. Une machine EDM transforme une part importante de la puissance d’entrée en chaleur et en usure de l’électrode ; de légers ajustements du comportement des décharges et de la gestion des temps d’inactivité permettent souvent de réaliser des économies d’énergie de 10 à 20 %, sans modification du matériel existant. Les deux leviers les plus efficaces sont le contrôle de l’énergie des étincelles et l’élimination de la puissance au repos.
Réduire le courant de décharge et la durée des impulsions tout en maintenant le taux d’enlèvement de matière
L'énergie de l'étincelle est directement proportionnelle au produit du courant de décharge et de la durée d'impulsion. Réduire l'un ou l'autre de ces paramètres diminue l'énergie thermique par étincelle, ce qui réduit le volume du cratère et la quantité de matériau enlevée par impulsion. Pour maintenir le taux d'enlèvement de matière (MRR) cible, les opérateurs peuvent compenser en augmentant la fréquence des étincelles tout en utilisant des impulsions plus courtes et à courant plus faible. Par exemple, réduire le courant de crête de 30 A à 20 A et la durée d'impulsion de 100 µs à 60 µs diminue l'énergie par décharge d'environ 60 % ; doubler la fréquence des étincelles permet de maintenir le MRR à moins de 5–10 % de sa valeur initiale. Cette approche exige une réponse rapide du système servo et un contrôle précis de l'écart interélectrode, car des décharges plus fréquentes et moins énergétiques nécessitent une stabilité accrue de cet écart. Les opérateurs doivent réduire progressivement le courant et la largeur d'impulsion, valider le MRR à l'aide d'une coupe-test courte, puis ajuster la durée de pause pour conserver le courant moyen. En pratique, passer de paramètres d'ébauche à des paramètres de semi-finition — par exemple, réduire le courant de crête de 25 % — permet souvent de maintenir une productivité acceptable tout en diminuant la consommation énergétique de 15 à 20 %. La documentation systématique de chaque essai (courant, largeur d'impulsion, fréquence, MRR mesuré) permet une reproduction fiable d’un travail à l’autre.
Ajuster finement l’écart d’étincelle et le cycle de service pour éliminer le gaspillage d’énergie au repos
Le temps d’arrêt entre les décharges constitue une fuite énergétique cachée : même en l’absence d’étincelle, l’alimentation électrique, les moteurs servo et la pompe à diélectrique consomment une puissance de base. Réduire le temps non productif dans le cycle de service (temps de pulsation ÷ temps total du cycle) abaisse directement la consommation totale en kWh par pièce. Un écart d’étincelle plus large augmente le temps d’arrêt requis pour l’éjection des déchets, mais un écart excessif accroît également la demande de débit de diélectrique et le temps de séjour. Maintenir le plus petit stable l’écart—généralement de 10 à 50 µm selon la taille des électrodes—réduit le temps d’arrêt et augmente le cycle de service effectif sans risque d’arc. Des écarts bien contrôlés permettent des cycles de service de 80 à 90 % en ébauche et de 60 à 70 % en finition, contre des valeurs par défaut gourmandes en énergie, proches de 50 %. Les systèmes de contrôle adaptatif de l’écart, couplés à une rétroaction en temps réel sur la tension, maintiennent dynamiquement l’écart minimal viable—réduisant ainsi l’énergie consommée par la pompe diélectrique et raccourcissant la chaîne d’étincelles. Sur une machine à électro-érosion par enfonçage de 20 A, le passage d’un cycle de service de 50 % à 75 % peut réduire la consommation d’énergie au repos d’environ un tiers, sans modifier la durée réelle d’érosion par étincelle. Associez cela à une stratégie ciblée de réduction des temps d’attente : surveillez l’état du fluide de débourrage utilisé, n’appliquez le débourrage par saut que lorsque l’accumulation de débris est détectée, et évitez le débourrage excessif qui exige une énergie de pompage supplémentaire. Ces petites améliorations cohérentes génèrent des économies d’énergie mesurables, sans modification des outillages.
Mettre à niveau les sous-systèmes des machines d’électro-érosion par étincelles avec une technologie économe en énergie
La modernisation des systèmes auxiliaires constitue l’un des moyens les plus rapides de réduire la consommation énergétique totale d’une machine à électro-érosion à étincelles (EDM). Si l’optimisation des paramètres cible l’écart à l’étincelle, les mises à niveau des sous-systèmes permettent de réduire les pertes parasites qui se produisent en continu, dès que la machine est sous tension.
Systèmes intelligents de refroidissement connectés à l’Internet des objets (IoT), avec régulation adaptative du débit du liquide diélectrique
Les machines EDM standard font souvent fonctionner les refroidisseurs et les pompes à diélectrique à vitesse fixe, indépendamment de la charge thermique réelle. Un système de refroidissement intelligent connecté à l’Internet des objets transforme ce gaspillage constant en un processus à la demande. Des capteurs thermiques situés dans le réservoir de diélectrique, au niveau de l’entrefer d’étincelage et sur les dissipateurs thermiques du générateur transmettent des données en temps réel à un contrôleur, qui ajuste la vitesse du compresseur du refroidisseur et le débit de la pompe à diélectrique afin de répondre précisément aux besoins de refroidissement. Lors de l’ébauche à fort courant, le débit et le refroidissement augmentent ; lors de la finition à faible sollicitation, ils diminuent nettement. Cela élimine le gaspillage énergétique dû au sur-refroidissement. Les fabricants ayant intégré de tels systèmes signalent une réduction allant jusqu’à 30 % de la consommation énergétique liée au refroidissement — ce qui abaisse la consommation globale des machines EDM sans nuire à la qualité des pièces.
Alimentations électriques CNC à haut rendement et récupération d’énergie régénérative dans les axes servo
La conversion électrique de l’énergie du réseau en impulsions à haute fréquence est intrinsèquement inefficace sur les anciennes machines. Le remplacement de l’alimentation CNC existante par une alimentation moderne à haut rendement, fondée sur des semi-conducteurs en carbure de silicium (SiC), réduit considérablement les pertes thermiques : les unités SiC atteignent jusqu’à 96 % de rendement de conversion, contre 85–90 % pour les alimentations classiques à base de silicium — ce qui signifie qu’une plus grande part de la puissance d’entrée se transforme effectivement en énergie utile de décharge. Une deuxième source majeure de gaspillage réside dans le système servo. Sur les variateurs conventionnels, l’énergie cinétique issue du ralentissement des sauts rapides de l’électrode est dissipée sous forme de chaleur via des résistances de freinage. Un module de récupération d’énergie régénérative capte cette énergie, la convertit à nouveau en électricité et l’injecte sur le bus continu interne de la machine — alimentant ainsi la prochaine phase d’accélération ou le maintien de position. Cela évite la perte totale d’énergie lors des mouvements rapides des axes, réduisant de façon mesurable la consommation nette de puissance servo pendant les opérations exigeant de nombreux sauts.
Choisir des matériaux d’électrode et diélectriques qui réduisent la demande énergétique totale de la machine à usinage par étincelles EDM
La sélection des matériaux influence directement le profil énergétique de la machine à usinage par étincelles EDM. Bien que les fluides diélectriques affectent le dégagement des copeaux et l’isolation, le matériau de l’électrode régit la conduction thermique, la résistance à l’usure et la dynamique de l’érosion — déterminant ainsi la consommation d’énergie par unité de matériau enlevé.
Électrodes en cuivre-tungstène contre électrodes en graphite : énergie nécessaire par mm³ enlevé, comparée
Les électrodes en graphite fournissent généralement une énergie moindre par millimètre cube enlevé lors des passes d’ébauche, en raison de leur forte résistance thermique, qui permet de maintenir des courants de crête élevés avec une usure minimale. Leur microstructure auto-lubrifiante réduit également le risque de brûlures et les opérations de reprise secondaires. Le cuivre-tungstène, en revanche, excelle dans les finitions haute précision : sa résistance exceptionnelle à l’érosion préserve des tolérances serrées sur de longues séries, éliminant ainsi la nécessité de rectifier les formes d’électrodes usées. En évitant des passes redondantes d’érosion par étincelles, le Cu-W peut réduire l’énergie totale consommée pour une pièce, même si son énergie par impulsion est plus élevée. La stratégie la plus économe en énergie consiste à associer les propriétés du matériau à la phase d’usinage : graphite pour l’enlèvement massif de matière, cuivre-tungstène pour les cavités finales — garantissant ainsi que la puissance du générateur se traduit directement en volume de pièce finie, et non en contrainte thermique inutile ou en consommation d’électrode.
Surveiller et modéliser la consommation énergétique en temps réel tout au long du flux de travail de la machine à usiner par étincelles EDM
L’intégration d’un suivi énergétique en temps réel dans le flux de travail EDM permet aux fabricants d’identifier précisément les points de consommation excessive à chaque phase — ébauche, finition et rinçage. L’installation de compteurs électriques au niveau de la machine fournit des données détaillées mettant en lumière des inefficacités telles que des périodes d’inactivité prolongées ou des paramètres d’impulsion sous-optimaux. Ces données alimentent un modèle léger d’apprentissage automatique entraîné sur la signature énergétique propre à chaque opération. Le modèle recommande alors des ajustements de paramètres — par exemple, une réduction de la durée des impulsions ou une modulation du débit du diélectrique — qui préservent la qualité des pièces. Des déploiements sur site de ce type de projets de modernisation IoT ont démontré des réductions mesurables de la consommation, en kWh par pièce, après l’implémentation d’un contrôle adaptatif fondé sur des données énergétiques en continu. Des tableaux de bord en temps réel soutiennent également les objectifs internes de réduction des émissions carbone et simplifient la production de rapports en matière de durabilité. En définitive, cette boucle pilotée par les données transforme la gestion énergétique d’un audit périodique en un processus permanent et auto-optimisé — réduisant les coûts opérationnels et prolongeant la durée de vie des composants critiques.
FAQ
Comment la réduction du courant de décharge et de la durée d’impulsion permet-elle d’économiser de l’énergie ?
La réduction du courant de décharge et de la durée d’impulsion diminue l’énergie thermique par étincelle, ce qui entraîne un volume de cratère plus faible et une consommation d’énergie moindre par impulsion, tout en maintenant des taux d’élimination de matière grâce à une fréquence d’étincelles accrue.
Quel est le rôle du réglage de l’entrefer dans l’efficacité énergétique ?
Le maintien d’un entrefer optimisé réduit au minimum les temps d’inactivité et améliore le cycle de service, ce qui diminue directement la consommation d’énergie en veille et l’utilisation globale d’énergie.
Quel est l’avantage des systèmes de refroidissement intelligents connectés à l’Internet des objets (IoT) ?
Les systèmes de refroidissement intelligents connectés à l’IoT ajustent le débit et le refroidissement en fonction des besoins réels de la machine, réduisant ainsi considérablement le gaspillage énergétique et augmentant l’efficacité globale.
Pourquoi devrais-je envisager de mettre à niveau mon générateur à décharge électro-érosive (EDM) avec une alimentation haute efficacité ?
La mise à niveau vers des alimentations numériques (CNC) haute efficacité à base de carbure de silicium améliore l’efficacité de conversion énergétique et réduit les pertes thermiques par rapport aux systèmes plus anciens.
Comment la surveillance en temps réel de la consommation énergétique améliore-t-elle l’efficacité de l’usinage par électroérosion à décharge ?
La surveillance en temps réel de la consommation énergétique permet d’identifier les inefficacités pendant le fonctionnement. Des modèles d’apprentissage automatique fondés sur les données énergétiques peuvent recommander des stratégies d’optimisation, renforçant ainsi les économies d’énergie sans nuire à la qualité des pièces.
Table des matières
- Optimiser les paramètres fondamentaux de la machine à usinage par étincelles EDM afin d’améliorer son efficacité énergétique
- Mettre à niveau les sous-systèmes des machines d’électro-érosion par étincelles avec une technologie économe en énergie
- Choisir des matériaux d’électrode et diélectriques qui réduisent la demande énergétique totale de la machine à usinage par étincelles EDM
- Surveiller et modéliser la consommation énergétique en temps réel tout au long du flux de travail de la machine à usiner par étincelles EDM
- FAQ



