 EN

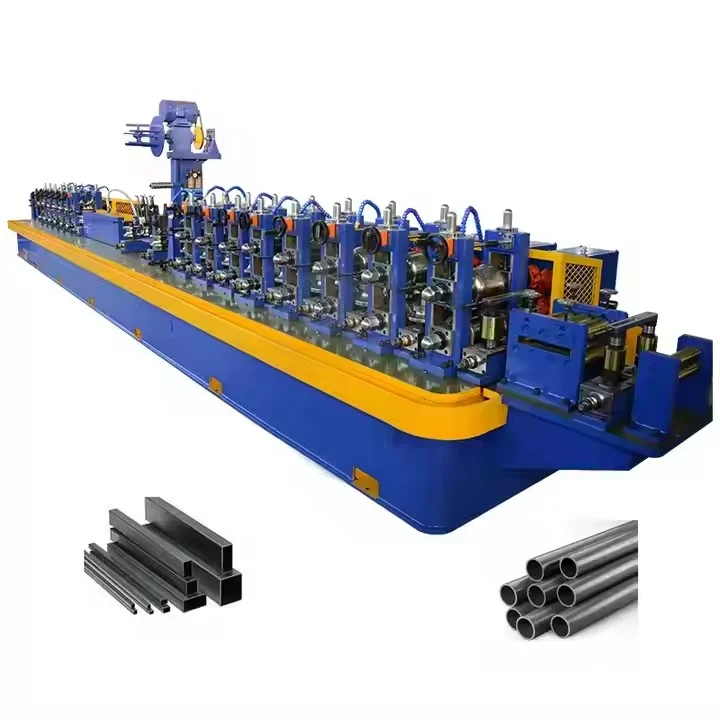
Tuottavuuden ja toiminnallisen tehokkuuden parantaminen automaattisilla putkivalssausyksiköillä
Nykyajan valmistuslaitokset sijoittavat automaattisiin putkivalssausyksiköihin, koska ne muuntavat kierrelevän nauhan valmiiksi putkeksi nopeudella, jota manuaaliset linjat eivät pysty saavuttamaan. Hyödyt näkyvät kiertoaikaa, käyttöaikaa ja työvoimasta riippumatonta tuotantoa parantamalla.
Miten automaattiset putkivalssausyksiköt vähentävät kiertoaikaa 35–50 % manuaalisia asetuksia vastaan
Käsin ohjattavissa putkituotantolinjoissa käyttäjät pysähtyvät usein uudelleen säätelemään keloja, säätämään rullavälejä ja mittaamaan leikkauspituutta. Automaattiset putkituotantolinjat poistavat nämä pysähdykset servomoottorilla varustetulla kelasyöttöjärjestelmällä, ohjelmoitavilla rullapenkkeillä ja synkronoiduilla liikkuvilla leikkuulaitteilla. Teollisuuden suorituskykyvertailut osoittavat, että automaattilinjat toimivat jopa 120 metriä minuutissa – manuaalilinjojen 20–40 metriä minuutissa sijaan – mikä vähentää kokonaisosan kiertoaikaa 35–50 prosenttia, vaikka otettaisiinkin huomioon asennus- ja tarkastusaika. Korkeampi kokonaistyökalutehokkuus (OEE) vahvistaa tätä etua: automaattijärjestelmät saavuttavat tavallisesti 80–92 prosenttia OEE:tä verrattuna manuaalitoiminnan 50–65 prosenttiin. Kaksoiskeloakumulaattorit mahdollistavat jatkuvan hitsauksen kelovaihdosten aikana, kun taas reseptipohjainen hitsausohjaus poistaa mikropysähdykset, joita aiheuttavat käyttäjän virheet. Yhtenäinen suoritus vähentää myös uudelleenvalmistusta, joten tuotantokapasiteetin kasvu ei heikenny laadun tarkastukseen tai korjauksiin liittyvien toimenpiteiden takia.
Todellinen vaikutus: Työvoimasta riippuvaisen pullonkaulan poistaminen suuritehoisessa autoteollisuuden putkintuotannossa
Suuritehoisen autoteollisuuden putkintuotannon ei voida sallia vaihdettaisiin vaihtelua. Manuaaliset tuotantolinjat luottavat taitaviin käyttäjiin putkien sijoittamiseen, hitsausparametrien säätöön ja laadun tarkastukseen – mikä aiheuttaa vaihtelua väsymyksen, henkilökunnan vaihtuvuuden ja epäjohdonmukaisen päätöksenteon vuoksi. Automaattiset putkivalssausyksiköt korvaavat nämä työvoimasta riippuvaiset pullonkaulat vahvistetulla, reseptipohjaisella ohjauksella, joka varmistaa identtiset parametrit kaikilla vaihdoilla. Vuoden 2024 teollisuuden vertailussa yksi automaattinen linja, joka toimi 120 metriä minuutissa ja 90 %:n käytettävyysasteella (OEE), tuotti yli 130 000 metriä putkea 20 tunnin päivässä – tukeakseen autoteollisuuden juuri-aikaan-toimitusketjuja, joissa yhden linjan pysähtyminen voi aiheuttaa ketjureaktion, joka johtaa ajoneuvojen kokoonpanon viivästymiseen. Manuaalisen puuttumisen poistaminen hitsaus- ja leikkausvaiheista vähentää myös vaihtoja koskevaa käyttökatkoa. Käyttäjät siirtyvät toistuvasta käsittelystä valvontaan ja poikkeamien hallintaan, mikä lisää tuotannon vakautta.
Tarkkuuden ja yhdenmukaisuuden varmistaminen automatisoidulla putkivalssin laadunvalvonnalla
OEM-toleranssien täyttäminen: Miksi ±0,15 mm:n seinämän paksuusvaihtelu aiheuttaa erän hylkäämisen
Korkean tuotantomäärän putkien valmistuksessa seinämän paksuus on ratkaiseva mittoitus. Monet alkuperäiset laitevalmistajat (OEM:t) ja tier-one-ostajat vaativat nyt tiukkaa hyväksyntäikkunaa ±0,15 mm nimellisen seinämän paksuuden ympärillä. Yksikin kela, joka ylittää tämän rajan, voi aiheuttaa koko erän hylkäämisen. Automaattiset putkivalssin laadunvalvontajärjestelmät varmistavat tämän toleranssin käyttämällä laser- tai ultraäänipohjaista seinämän paksuuden mittausmenetelmää useissa kohdissa muovauslinjalla. Takaisinkytkentäpiirit vertaavat reaaliaikaisia mittauksia tavoitteelliseen profiiliin ja merkitsevät epästandardit osiot ennen kuin ne pääsevät alapuoliseen leikkaus- tai niputusvaiheeseen – estäen pienet poikkeamat kertymästä suuriksi hävikkieräksi. Tämä linjalla tapahtuva varmistus auttaa valmistajia välttämään kalliita takaisinperintöjä, tuotantolinjojen pysähdyksiä ja uudelleenhyväksyntätarkastuksia. Seinämän paksuuden vaihtelu on edelleen yleisin syy rakenteellisten ja autoteollisuuden putkierien hylkäämiselle, mikä tekee reaaliaikaisesta varmistuksesta kriittisen investoinnin toleranssia herkille asiakkaille.
Todellisaikainen mikrometrin tarkkuudella tapahtuva rullavälin säätö ja sen rooli poikkeavien tuotteiden määrän vähentämisessä jopa 92 %
Todellisaikainen pyörövälin säätö toimii mikrometrin tarkkuudella ja säätää muotoilu- ja koonmäärittelypyöröjä putkivalssin ollessa käynnissä. Jokaisen pyörön sijaintia seurataan lineaarisilla koodareilla ja servomoottoritoimilaitteilla. Kun materiaalin kimmoisuus, kelan kovuus tai hitsausnopeus muuttavat putken profiilia, järjestelmä korjaa pyöröväliä millisekunneissa. Tämä suljetun silmukan vastaus pitää seinämän paksuuden ja halkaisijan sallituissa rajoissa pysäyttämättä tuotantoa. Tehtaat, jotka käyttävät mikrometrin tarkkuutta, ilmoittavat jopa 92 % vähemmän virheellistä tuotantotulosta verrattuna manuaalisiin tai ajoittaisiin korjausmenetelmiin – poikkeamia havaitaan varhain, eikä virheellisiä tuotteita lajitella valmiina. Käyttäjät asettavat ylä- ja alarajat kerran, ja valssi säilyttää ne vuorojen yli. Vähemmän virheellisiä putkia tarkoittaa vähemmän romua, pienempiä uudelleentyöstöksi liittyviä kustannuksia ja korkeampaa ensimmäisen kerran hyväksytyn tuotannon osuutta. Koko tuotantovuoden aikana tämä mitallinen vakaus suojaa myös jälkikäsittelyprosesseja – kuten taivutusta, laajentamista ja hydromuovausta – epäyhtenäiseltä raaka-aineelta.
Nopeutettu vaihto ja käyttökatkojen vähentäminen nopean vaihtokasettijärjestelmän avulla
Mekaanisen vaihdon lyhentäminen 47 minuutista alle 6 minuuttiin modulaarisen kasettityökalujärjestelmän avulla
Perinteisissä putkivalssauslaitoksissa mekaaninen vaihto vie usein 47 minuuttia jokaista profiilinvaihtoa kohden, kun työntekijät säätävät rullatukikohtia manuaalisesti ja tasavat ne. Modulaarinen kasettityökalujärjestelmä korvaa tämän prosessin etukäteen tasattujen, nopeasti irrotettavien rullaryhmien käytöllä, joita työryhmät voivat vaihtaa alle 6 minuutissa – mikä tarkoittaa 87 %:n vähentymistä ja suoraa lisäystä saatavilla olevaan tuotantoaikaan. Tuotantotarkastukset monipuolisissa putkutehtaissa osoittavat, että jokainen säästetty vaihto-minuutti lisää valmiin putken tuotantoa noin 8–12 metriä linjatunnissa. Koska kasettijärjestelmät säilyttävät kiinteät rullavälit varastoinnin ja asennuksen aikana, toistuvat asetukset eivät vaadi kokeilukäyntejä – mikä vähentää jätteitä ja työvoimakustannuksia. Yksi automaattinen linja voi näin ollen käsitellä lyhyitä auto-, huonekalu- ja rakennusputkiteollisuuden tuotantotilauksia menettämättä tuottavuutta.
Digitaalisten kaksosten hyödyntäminen ennakoivaan, teollisuuden 4.0 -tekniikkaa hyödyntävään putkivalssin vaihtojen aikatauluttamiseen
Valssin kasetin ja rullaketjun digitaalinen kaksosmalli mahdollistaa seuraavan profiilin simuloinnin ennen tuotantolinjan pysähtymistä, mikä paljastaa vaaditut rulla-avauksen säätöarvot ja materiaalin kimmoisuuden. Tämä teollisuuden 4.0 -menetelmä muuttaa vaihtoprosessin etukäteen valmisteltuun tapahtumaan eikä reaktiiviseen keskeytykseen. Suuritehoisessa tuotannossa ennakoiva aikatauluttaminen vähentää asennusjätettä jopa 25 %:lla ja vähentää suunnittelematonta käyttökatkoa 20–30 %:lla. Tiimit voivat varastoida oikean kasetin, lämmittää laakerit etukäteen ja suunnitella työkalujen vaihdot suunniteltujen huoltokatkosten aikana – pitäen tuotannon vakautta.
Automaattisen putkivalssin investoinnista saavutettava vahva ROI ja skaalautuvat kustannussäästöt
Valmistajille, jotka harkitsevat pääomavaltaisia laitteistoja, automaattinen putkivalssausyksikkö tarjoaa yhden voimakkaimmista lyhyen aikavälin tuottoprosenteista teräksen käsittelyssä. Tehtaissa, joissa manuaaliset tai puoliautomaattiset linjat on korvattu, ilmoitetaan tuotannon noususta 30–60 %, viallisten tuotteiden määrän vähenemisestä jopa 75 % ja täydellisestä takaisinmaksusta 2–4 vuoden sisällä keskitasoisilla järjestelmillä. Nämä parannukset johtuvat pienemmästä suorasta työvoimakulusta metriä kohden, vähentyneestä romu- ja korjaustyöstä sekä korkeammasta koneiden hyötyasteesta.
Oikein määritelty automaattinen putkivalssausinvestointi saavuttaa yleensä täydellisen takaisinmaksun 2,5–4 vuoden sisällä ja tuottaa 10 vuoden nettot nykyarvon, joka ylittää alkuperäisen pääomamenojen määrän. Koska järjestelmät tuottavat johdonmukaisia mittoja ja tukevat modulaarista laajentamista, säästöt eivät pysähdy yhteen tuotelinjaan. Valmistajat voivat lisätä nopeasti vaihdettavia työkaluja, digitaalista lokitusta ja ennakoivaa huoltoa ilman, että perusvalssausinfrastruktuuria täytyy vaihtaa – mikä tekee investoinnista skaalautuvan tilauksien kasvaessa.
| Tuottonopeuden mittari | Manuaalinen tai puoliautomaattinen perustaso | Automaattisen putkivalssin ilmoitettu tulos |
|---|---|---|
| Tuotannon muutos | Peruslinja | +30–60% |
| Virheellisten osien määrä | Peruslinja | −75% |
| Tyypillinen takaisinmaksuaika | — | 2–4 vuotta |
| 10-vuotinen NPV | Alkuperäinen pääomasijoitus | Ylittää alustavan sijoituksen |
UKK
Miksi tehtaat pitäisi investoida automaattisiin putkivalssiyksikköihin?
Automaattiset putkivalssiyksiköt parantavat tuottavuutta, lyhentävät kiertoaikaa, vähentävät katkoja ja varmistavat yhtenäisen laadun, mikä tekee niistä ihanteellisia nykyaikaisen valmistuksen käyttöön.
Kuinka paljon kiertoaikasäästöjä automaattiset putkivalssit voivat saavuttaa verrattuna manuaaliset asetukset?
Automaattiset putkivalssit voivat vähentää kiertoaikaa 35–50 % verrattuna manuaaliset asetukset.
Mikä on reaaliaikaisen rullavälin säädön rooli laadunvalvonnassa?
Reaaliaikainen rullavälin säätö vähentää poikkeavien ulottuvuuksien tuotantoa havaitsemalla ja korjaamalla mittojen poikkeamat millisekunnin sisällä.
Miten nopeasti vaihdettava kasettityökalu vähentää käyttökatkoja?
Nopeasti vaihdettava kasettityökalu vähentää mekaanisen vaihtoajan 47 minuutista alle 6 minuuttiin, mikä lisää tuotannon tehokkuutta.
Mikä on automaattisten putkivalssien sijoituksen tuotto (ROI)?
Automaattiset putkivalssijärjestelmät tuottavat vahvaa ROI:ta tyypillisellä takaisinmaksuajalla 2–4 vuotta ja merkittävinä pitkän ajan säästöinä.
Sisällysluettelo
- Tuottavuuden ja toiminnallisen tehokkuuden parantaminen automaattisilla putkivalssausyksiköillä
- Tarkkuuden ja yhdenmukaisuuden varmistaminen automatisoidulla putkivalssin laadunvalvonnalla
- Nopeutettu vaihto ja käyttökatkojen vähentäminen nopean vaihtokasettijärjestelmän avulla
- Automaattisen putkivalssin investoinnista saavutettava vahva ROI ja skaalautuvat kustannussäästöt
-
UKK
- Miksi tehtaat pitäisi investoida automaattisiin putkivalssiyksikköihin?
- Kuinka paljon kiertoaikasäästöjä automaattiset putkivalssit voivat saavuttaa verrattuna manuaaliset asetukset?
- Mikä on reaaliaikaisen rullavälin säädön rooli laadunvalvonnassa?
- Miten nopeasti vaihdettava kasettityökalu vähentää käyttökatkoja?
- Mikä on automaattisten putkivalssien sijoituksen tuotto (ROI)?



