 EN

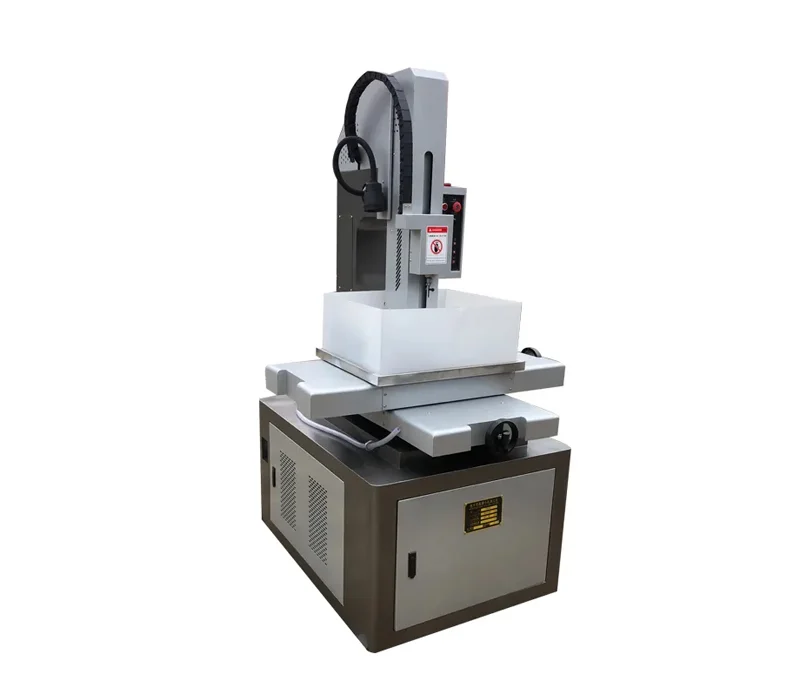
Miksi lämmönhallinta rajoittaa EDM-porakoneen käyttöaikaa
EDM-porakone poistaa materiaalia muuntamalla sähköenergiaa voimakkkaaksi, paikallisesti kohdistetuksi lämmöksi – kipinän lämpötila saavuttaa 8 000–12 000 °C, mikä sulattaa ja höyrystää työkappaleen välittömästi. Tämä lämpöprosessi on tehokas vain silloin, kun eristeeneste kuljettaa lämmön ja jätteet nopeasti pois kipinävälistä. Jos jäähdytys heikkenee, neste lämpenee, sen eristävä kyky heikkenee ja epävakaiden tasavirtakipinöiden syntymisen vaara kasvaa. Tämän seurauksena elektrodi kuluu nopeammin, mitat poikkeavat ja pinnassa ilmenee virheitä. Kompensaationa koneen on usein pysähdyttävä, jotta eriste-aine jäähtyisi tai käyttäjä voisi kalibroida järjestelmää uudelleen. Jo ±1 °C:n poikkeama jäähdytynesteessä muuttaa kipinävälin dynamiikkaa niin paljon, että työstötarkkuus heikkenee ja kone pysähtyy ennenaikaisesti. Työvuoron aikana tällaiset lämpötilan aiheuttamat keskeytykset vähentävät yleensä todellista leikkausaikaa 15–30 %:lla, mikä heikentää tuottavuutta ja nostaa kappalekohtaista kustannusta. Ilman tarkkaa ja jatkuvaa lämpötilan säätöä EDM-porakone ei pysty pitkäkestoisille, valvomattomille toimintajaksoille – täten lämmönhallinta on yksinkertaisesti suurin este käytettävyydelle.
Korkean suorituskyvyn jäähdytysnesteen kiertopäivitykset EDM-porauskoneisiin
Tehokas lämmönhallinta on perusta EDM-porauskoneen jatkuvan käyttöajan pidentämiselle. Kaksi keskitettyä päivitystä – tarkat suljetun piirin jäähdyttimet ja kaksipumppuiset kiertojärjestelmät – toimivat yhdessä lämpöön liittyvän käyttökatkon poistamiseksi ja vakaa dielektrisen suorituskyvyn säilyttämiseksi.
Tarkat suljetun piirin jäähdyttimet ±0,3 °C:n vakaudella vakaaan dielektriseen suorituskykyyn
Dielektrisen lämpötilan vaihtelut aiheuttavat sähkökäyttöisen elektrodin ja työkappaleen lämpölaajenemista, mikä vaarantaa suoraan paikannustarkkuutta. Suljetun silmukan jäähdytin poistaa aktiivisesti prosessilämmön ja kierrättää nesteitä säädetyllä lämpötilalla, joka pysyy ±0,3 °C:n tarkkuudella asetetun lämpötilan arvon sisällä. Tämä tarkka säätö estää kipinävälin resistanssin muutoksia, jotka kiihdyttävät elektrodin kulumista. Korkean hyötysuhteen kompressorit ja edistynyt PID-säätö mahdollistavat nopeat reaktiot äkillisiin lämpökuormituksiin, pitäen nesteen eristysominaisuudet vakaina useiden tuntien ajan. Vakaa viskositeetti varmistaa myös yhtenäisen pesupaineen, mikä parantaa epäpuhtauksien poistoa leikkausalueelta. Tuloksena on huomattavasti vähemmän keskeytyksiä ylikuumenemisvaroitusten tai dielektrisen läpilyöntitapahtumien vuoksi. Teollisuusyritykset, jotka ovat ottaneet käyttöön tällaisia jäähdyttimiä, ilmoittavat tavallisesti 12–15 %:n elektrodin kestoaikakasvun sekä kaksi–kolme tuntia lisää yhtä työvuoroa kohti tapahtuvaa valvomattomaa toimintaa, erityisesti kun porataan syviä, pienihalkaisijaisia reikiä eksotisissa seoksissa.
Kaksipumpulliset kiertojärjestelmät, jotka mahdollistavat samanaikaisen korkeanopeudisen pesun ja vakaa upotuskäytön
Yksipumppuinen rakenne pakottaa kompromissin voimakkaan puhdistuksen ja hellän upotuskäytön välille. Kaksipumppujärjestelmä poistaa tämän pullonkaulan. Yksi pumppu tuottaa korkeapaineisia eristäviä suihkuja suoraan reikään, jotta lastut ja kulutettu materiaali voidaan poistaa tehokkaasti, kun taas toinen pumppu ylläpitää alhaisen turbulenssin virtauskylmäkylvystä työkappaleen ympärillä. Erotetut piirit mahdollistavat puhdistuspaineen säätämisen syvien tai kapeiden reikien kanssa ilman, että kylmäkierros häiriintyy. Tämä samanaikainen toiminta estää kuumia kohtia, jotka voisivat vääntää osaa tai aiheuttaa paikallista eristävän nesteen höyrystymistä, ja varmuusjärjestelmä mahdollistaa rajoitetun käytön, vaikka yksi pumppu epäonnistuisi. Käytännön kokemukset osoittavat, että kaksipumppujärjestelmät lisäävät jatkuvaa poraustaikaansa jopa 20 % haastavissa materiaaleissa, kuten Inconelissa ja titaanissa. Nämä kiertopäivitykset muodostavat yhdessä vahvan lämmönhallinnan perustan, joka parantaa suoraan päivittäistä tuotantokapasiteettia missä tahansa EDM-porakoneessa.
Älykäs mukautuva jäähdytysohjaus nykyaikaisissa EDM-porakoneissa
Todellisaikaista lämpötilanseurantaa käyttäen upotettuja PT100-antureita ja infrapunapalautuslenkkejä
Jatkuvaa lämpökartoitusta käytetään nyt vakaan toiminnan tukemiseen EDM-porakoneessa. Upotetut PT100-resistanssilämpötilantunnistimet (RTD:t) seuraavat eristeenesteen, työkappaleen ja elektrodipidikkeen lämpötilaa millisekunnin vastausajalla. Nämä langalliset anturit yhdistetään infrapunapalautuslenkkeihin, jotka skannaavat kipinäväliä epätasaisen lämmön jakautumisen varalta. Kun kuumennuspiste ilmestyy, ohjausyksikkö säätää välittömästi jäähdytysnestevirtausta tai keskeyttää prosessin. Tämä kaksinkertainen anturifusio estää lämpövaihtelut ennen kuin ne vääntävät elektrodiä tai laajentavat työkappaletta sallitun toleranssialueen ulkopuolelle. Tuloksena on vakaa kipinävälin resistanssi ja huomattavasti vähemmän ennattamattomia pysähdyksiä. Käyttäjät raportoivat, että todellisaikainen lämpöseuranta poistaa perinteisen arvaamisen, pitäen eristeenesteen lämpötilan ±0,3 °C:n säteellä ja pidentäen jatkuvaa porausikkunaa jopa 40 %:lla verrattuna manuaalisiin jäähdytysnestesäädöksiin.
Tekoälypohjainen jäähdytysnesteen virtauksen säätö perustuen elektrodien kulumisnopeuteen ja kipinävälin resistanssiin
Adaptiiviset algoritmit tulkintavat nyt hienovaraisia muutoksia kipinävälin vastuksesta ja elektrodin kulutusnopeudesta, jotta jäähdytysnesteiden toimitusta voidaan säätää. Kun elektrodi kulutuu, sen tehollinen pituus lyhenee, mikä muuttaa sähköistä signaalia. Historiallisesta kiertokoodidatasta koulutettu koneoppimismalli yhdistää nämä muutokset optimaaliseen puhallusnopeuteen. Järjestelmä sitten vaihtelee pumpun nopeutta ja suihkun suuntaa reaaliajassa: se lisää virtausta, kun kipinävälin vastus nousee – mikä viittaa epäpuhtauksien kertymiseen – ja lieventää sitä vakiotilassa tapahtuvan sytytyksen aikana. Tämä ennakoiva säätö estää mikrokipinöitymistä ja lämpöpistettä elektrodin pinnalla. Tuhatkolmen reiän aikana tekoäly parantaa strategiaansa, mikä vähentää keskimääräistä elektrodinkulutusta 15–20 %:lla ja puolittaa odottamattoman käyttökatkon määrän jäähdytysliittyvistä vioista. Tällainen itsenäinen lämpöhallinta mahdollistaa nykyaikaisen EDM-porakoneen käytön ilman valvontaa yövuorojen aikana, mikä suoraan lisää tuotantotehoa ilman tarkkuuden heikkenemistä.
UKK
Miksi lämpöhallinta on tärkeää EDM-porakoneissa?
Lämpöhallinta on ratkaisevan tärkeää, koska se varmistaa vakaa toiminnan, estää mittojen poikkeamia sekä elektrodien kulumista ja ennenaikaista pysähtymistä ylikuumenemisongelmien vuoksi.
Mitä hyötyjä tarkkuus suljetun piirin jäähdyttimistä saadaan?
Tarkkuus suljetun piirin jäähdyttimet tarjoavat tiukkaa lämpötilan säätöä (±0,3 °C), mikä parantaa sijaintitarkkuutta, elektrodien käyttöikää ja jatkuvaa poraustaika.
Kuinka kaksipumppuiset kiertovesijärjestelmät parantavat EDM-suorituskykyä?
Kaksipumppuiset järjestelmät mahdollistavat samanaikaisen korkeapaineisen puhdistuksen ja alhaisen turbulenssin jäähdytyksen, estäen kuumakohtia, parantaen jäähdytystehokkuutta ja varmistamalla jatkuvan toiminnan.
Mikä on tekoälyn rooli nykyaikaisissa EDM-koneissa?
Tekoäly mukauttaa jäähdytysnesteen virtausta tulkkimalla reaaliajassa tapahtuvaa elektrodien kulumista ja kipinävälin vastusta, optimoiden näin lämpöhallintaa, vähentäen elektrodien kulutusta ja minimoiden pysähtymisajat.
Mitä antureita käytetään reaaliaikaiseen lämpöseurantaan?
Upotettuja PT100-resistanssilämpötilantuntevia ja IR-palautuslenkkejä käytetään tehokkaasti EDM-koneiden lämpötilaerojen seurantaan ja hallintaan.



