 EN

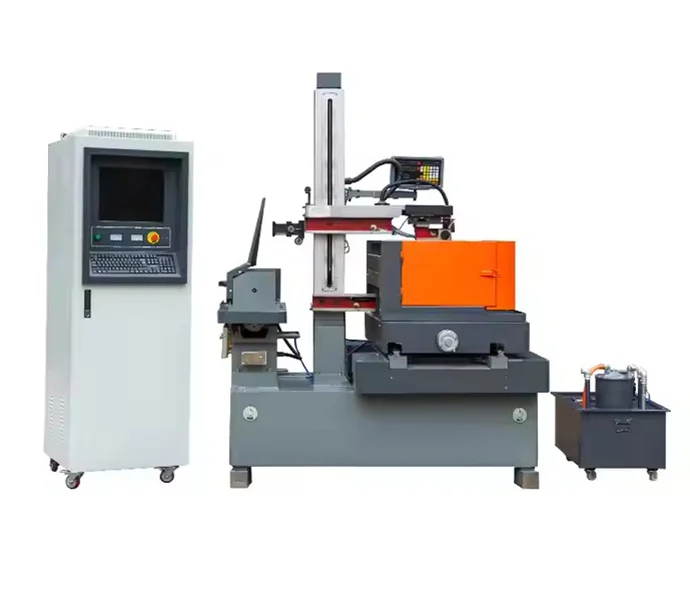
Optimoi EDM-käyränpuristuskoneen perusparametrit energiatehokkuuden parantamiseksi
Toimintasettingien tarkastus on nopein ja halvin tapa vähentää energiankulutusta käyränpuristuksen aikana. EDM-käyränpuristuskone muuttaa merkittävän osan syöttötehosta lämmöksi ja sähkökäyrän kulumiseksi; pienet säädöt purkauksen käyttäytymiseen ja odotusaikojen hallintaan tuovat usein 10–20 %:n energiasäästön ilman olemassa olevan laitteiston muuttamista. Vaikutusvaltaisimmat säädöt ovat kipinäenergian säätö ja odotustehon poistaminen.
Vähennä purkausvirtaa ja pulssin kestoa säilyttäen materiaalin poistumisnopeus
Kipinän energia on suoraan verrannollinen purkuvirran ja pulssin päälle-olon ajan tulokseen. Molempien pienentäminen vähentää kipinän kohdalla syntyvää lämpöenergiaa – mikä pienentää kipinäkraatterin tilavuutta ja pulssia kohden poistettavaa materiaalia. Tavoitellun materiaalinpoiston nopeuden (MRR) säilyttämiseksi käyttäjät voivat kompensoida tätä lisäämällä kipinätaajuutta käyttäen lyhyempiä ja pienempivirtaisia pulsseja. Esimerkiksi huippuvirran pienentäminen 30 A:sta 20 A:han ja pulssin päälle-olon ajan 100 µs:stä 60 µs:iin vähentää kipinäkohtaisen energian lähes 60 %:lla; kipinätaajuuden kaksinkertaistaminen voi pitää MRR:n 5–10 %:n sisällä perusarvosta. Tämä menetelmä edellyttää nopeaa servovasteita ja tarkkaa välyksen säätöä, koska useammat ja alhaisemman energian kipinät vaativat tiukempaa kipinävälyksen vakautta. Käyttäjien tulisi pienentää virtaa ja pulssin leveyttä vaiheittain, varmistaa MRR lyhyellä testileikkauksella ja säätää pois-olon aikaa keskimääräisen virran säilyttämiseksi. Käytännössä siirtyminen karkealeikkuusta puolivalmiiksi parametreihin – esimerkiksi huippuvirran pienentäminen 25 %:lla – säilyttää usein hyväksyttävän tuottavuuden samalla kun tehonkulutus vähenee 15–20 %. Jokaisen kokeilun (virta, pulssin leveys, taajuus, mitattu MRR) dokumentointi mahdollistaa toistettavuuden eri työtehtävissä.
Säädä kipinäväliä ja käyttöjaksoa tarkasti, jotta tyhjäkäyntitehon hukkaaminen poistuu
Kipinöiden välillä oleva tyhjäkäyntiaika on piilotettu energiankulutus – jopa silloin, kun kipinää ei muodostu, virtalähde, servomoottorit ja dielektrinen pumppu kuluttavat peruskuormaa. Tuottamattoman ajan vähentäminen käyttöjakson (pulssin päällä -aika ÷ kokonaissyklin kesto) sisällä laskee suoraan kwh:n määrää osaa kohden. Laajempi kipinäväli lisää tarvittavaa pois-ajasta epäpuhtauksien poistamiseksi, mutta liiallinen väli nostaa myös dielektrisen nesteen virtausvaatimusta ja odotusaikaa. Pidä pienin vakaa väli—yleensä 10–50 µm riippuen elektrodin koosta—lyhentää pois-ajan kestoa ja nostaa tehollista käyttöasteikkoa ilman kaarintavaaraa. Hyvin säädetyt välit mahdollistavat käyttöasteen 80–90 % karkeassa työstössä ja 60–70 % viimeistelyssä, kun taas energian tuhlaavat oletusarvot ovat lähellä 50 %. Soveltuvat välisäätöjärjestelmät, jotka ovat kytkettyjä reaaliaikaiseen jännitepalautteeseen, pitävät dynaamisesti vähimmäisväliä, mikä vähentää eristeen pumppuenergiaa ja tiukentaa kipinäketjua. 20 A:n upotuskoneessa käyttöasteen siirtyminen 50 %:sta 75 %:iin voi vähentää odotusaikojen tehonkulutusta noin kolmanneksella ilman muutoksia itse kipinätyöstön kestoon. Yhdistä tämä tavoiteltu seisontan lyhentämisstrategia: seuraa käytetyn pesun tilaa, käytä hyppypesua vain silloin, kun roskien kertymistä havaitaan, ja vältä liiallista pesua, joka vaatii ylimäristä pumppuenergiaa. Nämä pienet, johdonmukaiset parannukset tuovat mitattavia energiansäästöjä ilman työkalumuutoksia.
Päivitä EDM-kipinätyöstökoneen alajärjestelmät energiansäästöteknologialla
Apukomponenttien modernisointi tarjoaa yhden nopeimmista tavoista vähentää kokonaissähkönkulutusta EDM-käyräpintahiontakoneessa. Vaikka parametrien optimointi kohdistuu kipinäväliin, alajärjestelmien päivitykset puuttuvat loistavista häviöistä, jotka tapahtuvat 100 % ajan, kun kone on kytketty päälle.
IoT:hen perustuvat älykkäät jäähdytysjärjestelmät sopeutuvalla eristeen virtausohjauksella
Standardit EDM-koneet käyttävät usein dielektrisiä jäähdytinkoneita ja pumppuja vakionopeudella – riippumatta todellisesta lämpökuormasta. IoT:llä varustettu älykäs jäähdytysjärjestelmä muuttaa tämän jatkuvan energian kulutuksen tarpeen mukaan toimivaksi prosessiksi. Lämpöanturit, jotka sijaitsevat dielektrisessä säiliössä, kipinävälysessä ja generaattorin lämmönpoistopintojen kohdalla, lähettävät reaaliaikaista tietoa ohjaimelle, joka säätää jäähdytinkoneen kompressorin nopeutta ja dielektrisen pumpun virtausta vastaamaan tarkkoja jäähdytystarpeita. Korkean ampeerin karkeassa työstössä virtaus ja jäähdytys lisääntyvät; alhaisen kuorman viimeistelyssä ne vähenevät merkittävästi. Tämä poistaa energian hukkaamisen liiallisen jäähdytyksen aiheuttamasta. Valmistajat, jotka ovat integroineet tällaisia järjestelmiä, ilmoittavat jopa 30 %:n vähentymästä jäähdytykseen liittyvässä energiankulutuksessa – mikä alentaa kokonaismittaista EDM-kulutusta vaikuttamatta osien laatuun.
Korkean hyötysuhteen CNC-teholähteet ja palauttava energian talteenotto servokäskissä
Sähköisen muuntamisen verkkovirrasta korkeataajuiseksi kipinäpulssiksi on perinteisissä koneissa luonnostaan tehohäviöitä. Nykyaikaisen, korkean hyötysuhteen CNC-virtalähteen asentaminen – joka perustuu piikarbidi- (SiC-) puolijohteisiin – vähentää huomattavasti lämpöhäviöitä: SiC-laitteet saavuttavat jopa 96 %:n muuntotehokkuuden verrattuna perinteisten piipohjaisten virtalähteiden 85–90 %:iin – mikä tarkoittaa, että suurempi osa syöttötehosta muuttuu käytettäväksi kipinäenergiaksi. Toinen merkittävä häviölähteen sijaitsee servojärjestelmässä. Perinteisissä moottoriohjauksissa liike-energia, joka syntyy korkean nopeuden elektrodihyppäysten hidastumisprosessissa, hukataan lämmöksi jarruvastusten kautta. Regeneratiivinen energian talteenottomoduuli kerää tämän energian, muuntaa sen takaisin sähköksi ja syöttää sen koneen sisäiselle tasajännitebussille – jolloin se voi käyttää energiaa seuraavaan kiihdytykseen tai aseman pitämiseen. Tämä estää täydellisen energiahäviön nopeassa akseliliikkeessä ja vähentää mitattavasti kokonaisservotehon kulutusta kipinäintensiivisissä toiminnoissa.
Valitse elektrodi- ja eristävät materiaalit, jotka alentavat kokonaissähkönkulutusta EDM-kipinäeroosio-koneessa
Materiaalien valinta vaikuttaa suoraan EDM-kipinäeroosio-koneen energiaprofiiliin. Vaikka eristeenestemateriaalit vaikuttavat pesuun ja eristävyyteen, elektrodin materiaali määrittää lämmönjohtokyvyn, kulumisvastuksen ja eroosiodynamiikan – mikä lopulta määrittelee tehonkulutuksen yksikköä kohdemateriaalia kohden poistettaessa.
Kupari-tungsten vs. grafiittielektrodit: energiaa kohdemateriaalin poistoa kohden (mm³) verrattuna
Grafiittielektrodit tuottavat yleensä alhaisemman energian kuutiomillimetriä kohden karkeassa työstössä niiden korkean lämmönvastuksen vuoksi, mikä mahdollistaa korkeat huippuvirrat vähäisellä kulumalla. Niiden itsevoiteleva mikrorakenne vähentää myös palovaaraa ja toissijaista uudelleentyöstöä. Kupari-volframia taas käytetään erinomaisesti tarkassa lopputyöstössä: sen erinomainen kulutuskestävyys säilyttää tiukat toleranssit pitkien tuotantosarjojen ajan, jolloin ei tarvita elektrodin muodon uudelleentyöstöä kuluneen muodon vuoksi. Välttämällä turhia kipinätyöstöpassia kupari-volframilla voidaan vähentää kokonaistyöenergiaa – vaikka sen energiankulutus kipinää kohden olisikin korkeampi. Energiatehokkain strategia on sovittaa työstöaineen ominaisuudet työstövaiheeseen: grafiitti massatyöstöön ja kupari-volfram lopullisiin kammioihin – täten generaattorin teho muuttuu suoraan valmiin osan tilavuudeksi eikä hukata lämpöjännitteeksi tai elektrodin kulutukseksi.
Seuraa ja mallinna kipinätyöstökoneen työnkulun reaaliaikaista energiankäyttöä
Todellisaikaisten energianseurantaratkaisujen integroiminen EDM-työnkulkuun mahdollistaa valmistajien tarkentavan energian kulutuksen tunnistamisen jokaisessa vaiheessa – karkeassa ja viimeistelyssä sekä pesussa. Tehomittareiden asentaminen konekohtaisesti tuottaa yksityiskohtaista tietoa, joka paljastaa tehottomuuksia, kuten liian pitkiä odotusaikoja tai alatehokkaita pulssiasetuksia. Tämä tieto syötetään kevyelle koneoppimismallille, joka on koulutettu jokaisen työn energiaprofiilin perusteella. Malli suosittelee sitten parametrien säätöjä – esimerkiksi pulssin keston vähentämistä tai eristeen virtauksen säätelyä – ilman osien laadun heikentämistä. Käytännön kenttätestit tällaisilla IoT-jälkiasennusprojekteilla ovat osoittaneet mitattavia vähennyksiä kWh/osassa, kun adaptiivista ohjausta on otettu käyttöön reaaliaikaisen energiatiedon perusteella. Todellisaikaiset näyttöpaneelit tukevat myös sisäisiä hiilidioksidipäästöjen vähentämistavoitteita ja yksinkertaistavat kestävyysraportointia. Lopulta tämä dataperustainen silmukka muuttaa energianhallinnan ajoittaisesta tarkastuksesta pysyväksi, itseoptimoituvaksi prosessiksi – mikä alentaa toimintakustannuksia ja pidentää kriittisten komponenttien käyttöikää.
UKK
Miten purkuvirran ja pulssin keston alentaminen säästää energiaa?
Purkuvirran ja pulssin keston alentaminen vähentää lämpöenergiaa kohdassa kussakin kipinässä, mikä johtaa pienempään kraatteritilavuuteen ja pienempään energiankulutukseen kohdassa kussakin pulssissa, samalla kun materiaalin poistumisnopeus säilyy lisäämällä kipinätaajuutta.
Mikä on kipinävälin säädön rooli energiatehokkuudessa?
Optimaalisen kipinävälin ylläpitäminen vähentää lepovaiheita ja parantaa käyttöjaksoa (duty cycle), mikä suoraan vähentää lepovaiheen tehonkulutusta ja kokonaissähkönkulutusta.
Mikä on IoT-kytkettyjen älykkäiden jäähdytysjärjestelmien etu?
IoT-kytketyt älykkäät jäähdytysjärjestelmät säätävät virtausnopeutta ja jäähdytystä reaaliajassa koneen vaatimusten mukaan, mikä merkittävästi vähentää energianhukkaa ja lisää kokonaistehokkuutta.
Miksi minun tulisi harkita korkeatehokkuuden teholähteiden vaihtamista EDM-koneessani?
Silicon carbide -perusteisten korkeatehokkuuden CNC-teholähteiden käyttöönotto parantaa energiamuuntotehokkuutta ja vähentää lämpöhäviöitä vanhempiin järjestelmiin verrattuna.
Miten energian reaaliaikainen seuranta parantaa EDM-tehokkuutta?
Energian reaaliaikainen seuranta havaitsee tehottomuudet käytön aikana. Energiatietoihin perustuvat koneoppimismallit voivat suositella optimointistrategioita, mikä lisää energiansäästöjä ilman osien laadun heikentämistä.
Sisällysluettelo
- Optimoi EDM-käyränpuristuskoneen perusparametrit energiatehokkuuden parantamiseksi
- Päivitä EDM-kipinätyöstökoneen alajärjestelmät energiansäästöteknologialla
- Valitse elektrodi- ja eristävät materiaalit, jotka alentavat kokonaissähkönkulutusta EDM-kipinäeroosio-koneessa
- Seuraa ja mallinna kipinätyöstökoneen työnkulun reaaliaikaista energiankäyttöä
- UKK



