برترین تولیدکنندگان شیارزن فولاد | خطوط شیارزن دقیق

همهٔ دسته‌بندی‌ها

دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
موبایل / واتساپ
وی‌چت
لینکداین
Name
نام شرکت
پیام
0/1000
پیوست
لطفاً حداقل یک پیوست آپلود کنید
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
تولیدکنندگان ماشین‌های برش فولاد با دقت، سرعت و خدمات جهانی

تولیدکنندگان ماشین‌های برش فولاد با دقت، سرعت و خدمات جهانی

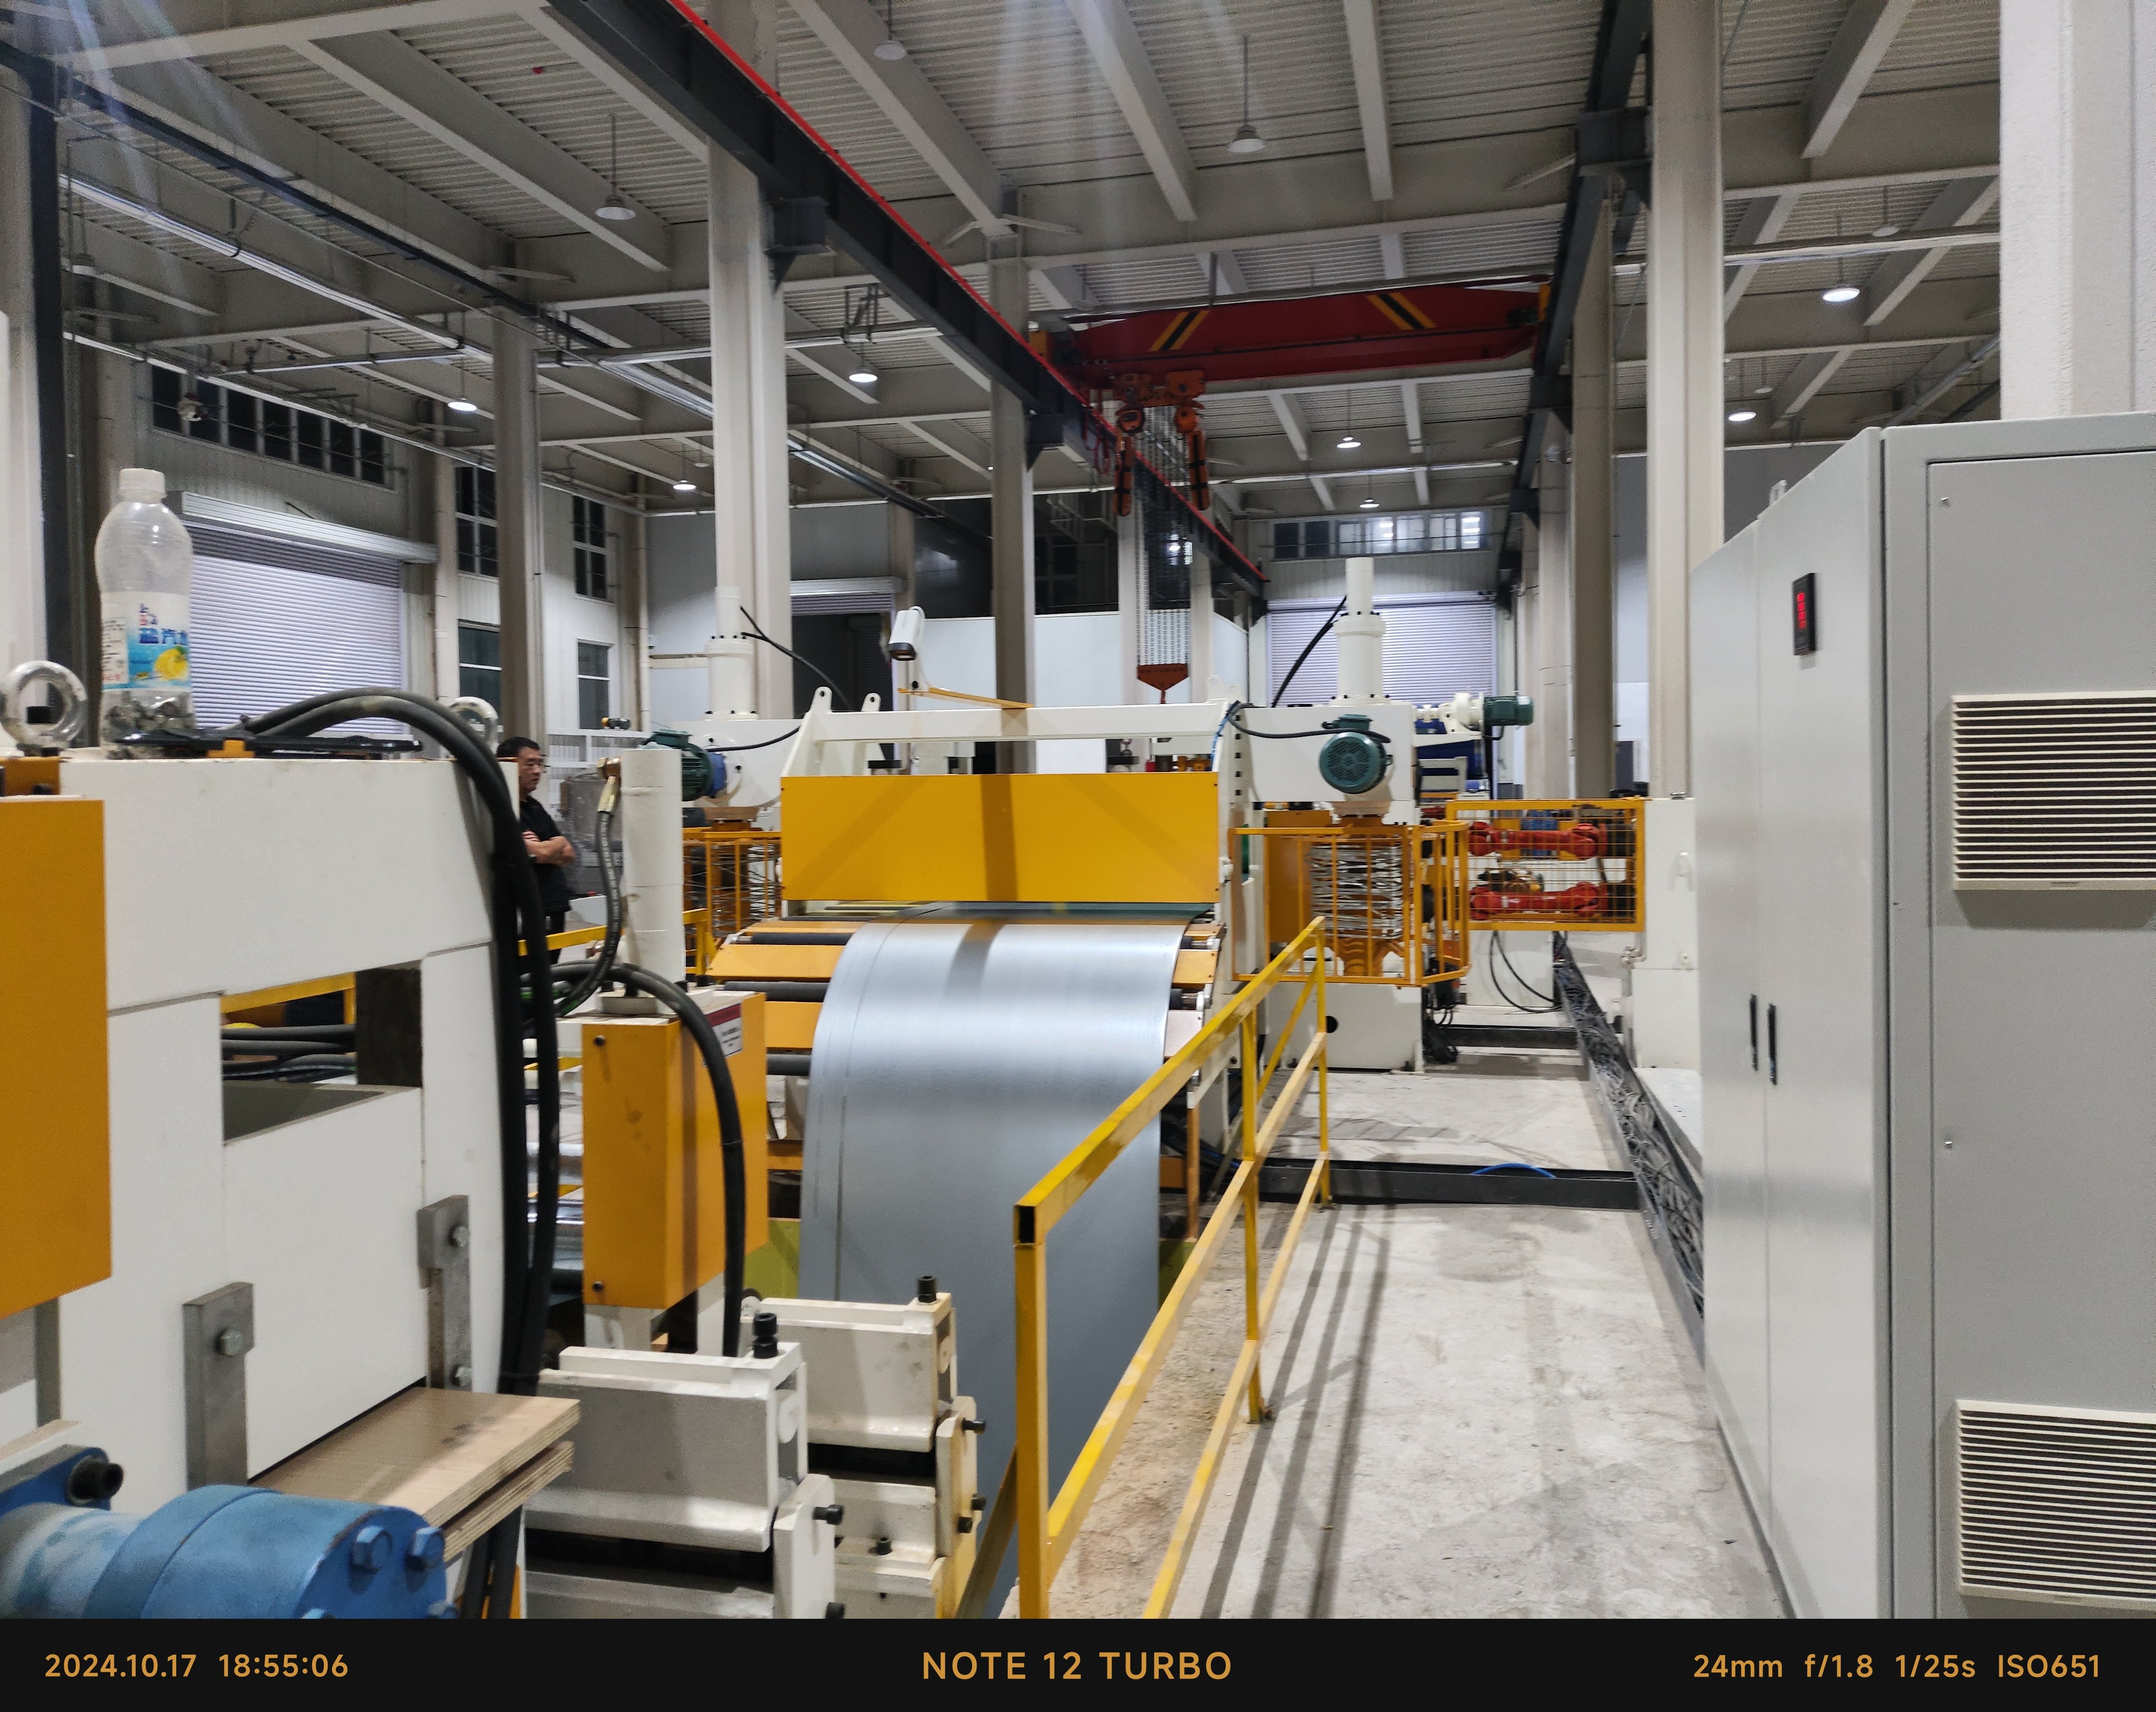
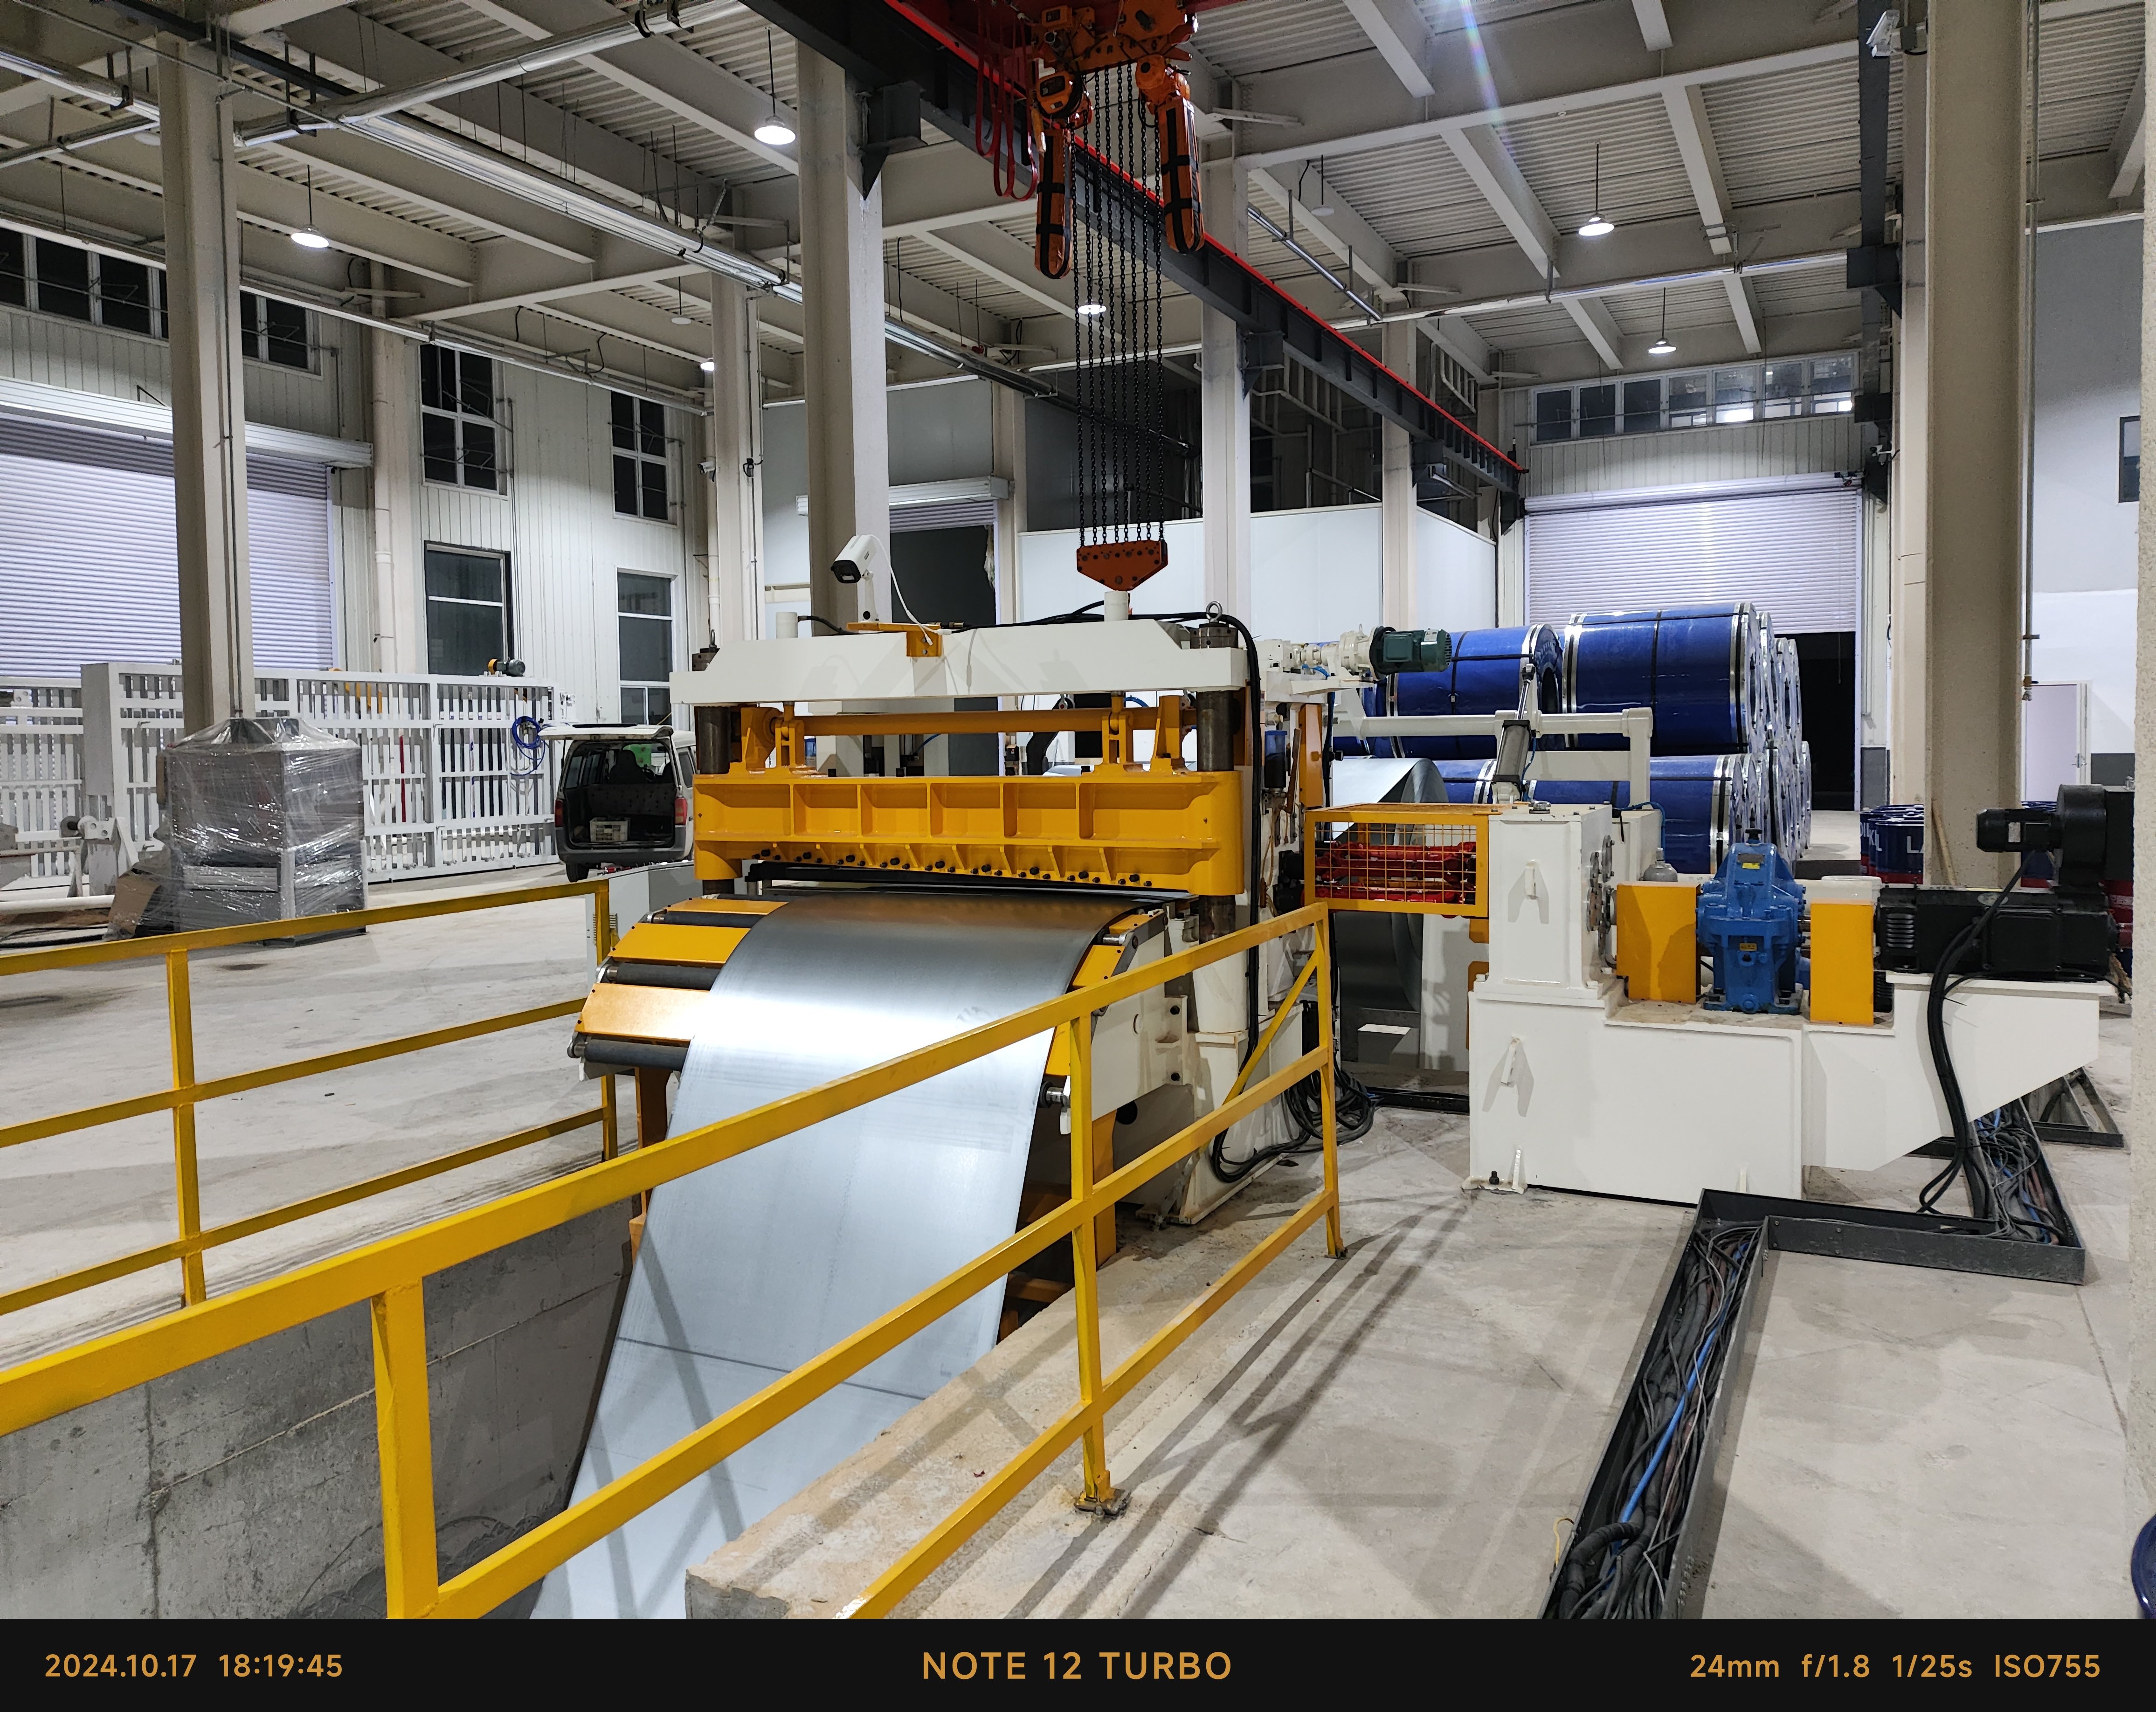
به‌عنوان یکی از قابل‌اعتمادترین تولیدکنندگان دستگاه‌های برش فولاد، شرکت تایژو چوانگ یوان ماشین تول، محدوده از سال ۲۰۰۳ در شهر تایژو، استان جیانگسو، چین، خطوط برش دقیق را طراحی، تولید و پشتیبانی کرده‌است. خطوط برش فولاد ما برای مراکز خدمات کویل، تولیدکنندگان لوله‌های جوش‌خورده، تأمین‌کنندگان فرآیند فشاری خودرو و سازندگان لوازم خانگی طراحی شده‌اند که کویل‌هایی با ضخامت ۳ تا ۱۲ میلی‌متر و عرض ۶۰۰ تا ۲۰۰۰ میلی‌متر را با سرعت خطی ۳۰ تا ۱۲۰ متر بر دقیقه پردازش می‌کنند. هر خط ترکیبی از بازکردن هیدرولیکی کویل، تسطیح دقیق، سرهاي برش با سختی بالا، پیچیدن پسماند و پیچیدن مجدد با کنترل کشش در یک سیستم هماهنگ است. انحراف محور تیغه‌ها در حد ۰٫۰۲ میلی‌متر و تحمل عرض برش در محدوده ±۰٫۰۵ میلی‌متر نگه‌داری می‌شود؛ بنابراین، نوارهای خروجی به‌صورت منظم و با کنترل دقیق لبه‌های تیز به فرمهای غلتکی و پرس‌های بعدی ارسال می‌شوند. هر مجموعه قبل از ارسال، ۷۲ ساعت آزمون پیوسته بدون بار و تحت بار را می‌گذراند و دقت برش آن بر اساس نمونه‌های نوار تهیه‌شده توسط خریدار تأیید می‌گردد.
دریافت نقل‌قول

مطالعه موردی

خط برش فولادی ۱۶۰۰ میلی‌متری برای مرکز خدمات کویل آلمانی

مرکز خدمات کویل بزرگ آلمانی که در توزیع پیشرفته فلزات تخصص دارد، با چالش‌های عملیاتی قابل توجهی هنگام پردازش کویل‌های اصلی فولاد آلیاژی کم‌استحکام با ضخامت تا ۱۲ میلی‌متر روبه‌رو شده بود؛ عمدتاً به دلیل انحراف زیاد نوار و تolerans لبه‌های شل که منجر به رد سفارشات توسط مشتریان می‌شد. برای رفع این گلوگاه، تیم مهندسی ما خط برش فولادی سنگین‌وزنی را طراحی و تأمین کرد که شامل آنویلر هیدرولیک ۷۵ کیلوواتی با استحکام بالا، صاف‌کن دقیق شش غلطکی با سفتی بالا، شش سر برش دقیق و تنظیم‌شده با دقت و ریکویلر چهاربازویی برای اعمال کشش بود. پس از نصب و راه‌اندازی دقیق در محل توسط متخصصان فنی ما، این تجهیزات به معیارهای عملکردی برجسته‌ای دست یافت: ارتفاع برآمدگی لبه‌ها به‌طور دقیق زیر ۰٫۰۵ میلی‌متر کنترل شد، انحراف نوار در هر ۲ متر طول به‌طور محکم زیر ۱ میلی‌متر باقی ماند و سرعت پایدار خط عملیاتی به ۹۰ متر بر دقیقه رسید.

فولاد با سرعت بالا برای برش دهنده که به تولیدکننده لوله جوش‌خورده ترکیه‌ای تأمین شده است

یکی از برجسته‌ترین کارخانه‌های تولید لوله‌های جوش‌خورده ترکیه‌ای، نوارهای فولادی باریک را با دقت بالا و سرعت زیاد برای تولید پیوسته لوله‌های مربعی نیاز داشت؛ در این فرآیند، تغییرات متعدد عرض نوار در دفعات زیادی و در دسته‌های کوچک تولیدی انجام می‌شد. برای پاسخگویی به چنین شیوه عملیاتی خاصی، ما خط انشعاب‌زنی فولادی اختصاصی با قابلیت تغییر سریع را طراحی و تحویل دادیم که شامل سرهاي انشعاب‌زنی از نوع کارتریج، سیستم محرک قدرتمند ۶۰ کیلوواتی و یک پیچ‌کن کنترل‌شده با حلقه سروو بود. این پیکربندی پیشرفته، زمان ایست‌کردن برای تغییر عرض نوار را از ۷۵ دقیقه ناکارآمد به ۲۸ دقیقه انعطاف‌پذیر کاهش داد، در عین حال دقت عرض نوار را در محدوده ±۰٫۰۵ میلی‌متر حفظ کرد و ضایعات مواد را از ۳٫۱ درصد به ۱٫۹ درصد کاهش داد. در عرض نُه ماه از بهره‌برداری کامل تجاری، مشتری با افزایش بازده تولید و کاهش چشمگیر زمان‌های ایست‌کردن غیرتولیدی، سرمایه‌گذاری اولیه خود بر روی تجهیزات را به‌طور کامل بازیابی کرد.

خط برش فولاد سفارشی برای تولیدکنندهٔ قطعات لوازم خانگی هند

تولیدکنندهٔ معتبر قطعات لوازم خانگی هند نیازمند نوارهای فولاد گالوانیزهٔ بدون لبهٔ تیز برای پنل‌های ماشین‌های ظرفشویی و یخچال بود. خط برش فولاد ما از بالشتک‌های کششی با پوشش پلیمری، صاف‌کن شش غلتکی و برش خودکار لبه‌ها بهره می‌برد. نرخ عیوب سطحی ناشی از برش زیر ۰٫۴ درصد کاهش یافت، آسیب به پوشش روی کاملاً حذف شد و خط اکنون با سرعت ۱۲۰ متر بر دقیقه کار می‌کند و ۲۰ درصد انرژی کمتری نسبت به دستگاه قبلی مشتری مصرف می‌کند. این پروژه اعتبار ما را در میان سازندگان خطوط برش فولاد در زنجیرهٔ تأمین لوازم خانگی جنوب آسیا تقویت کرد.

محصولات مرتبط

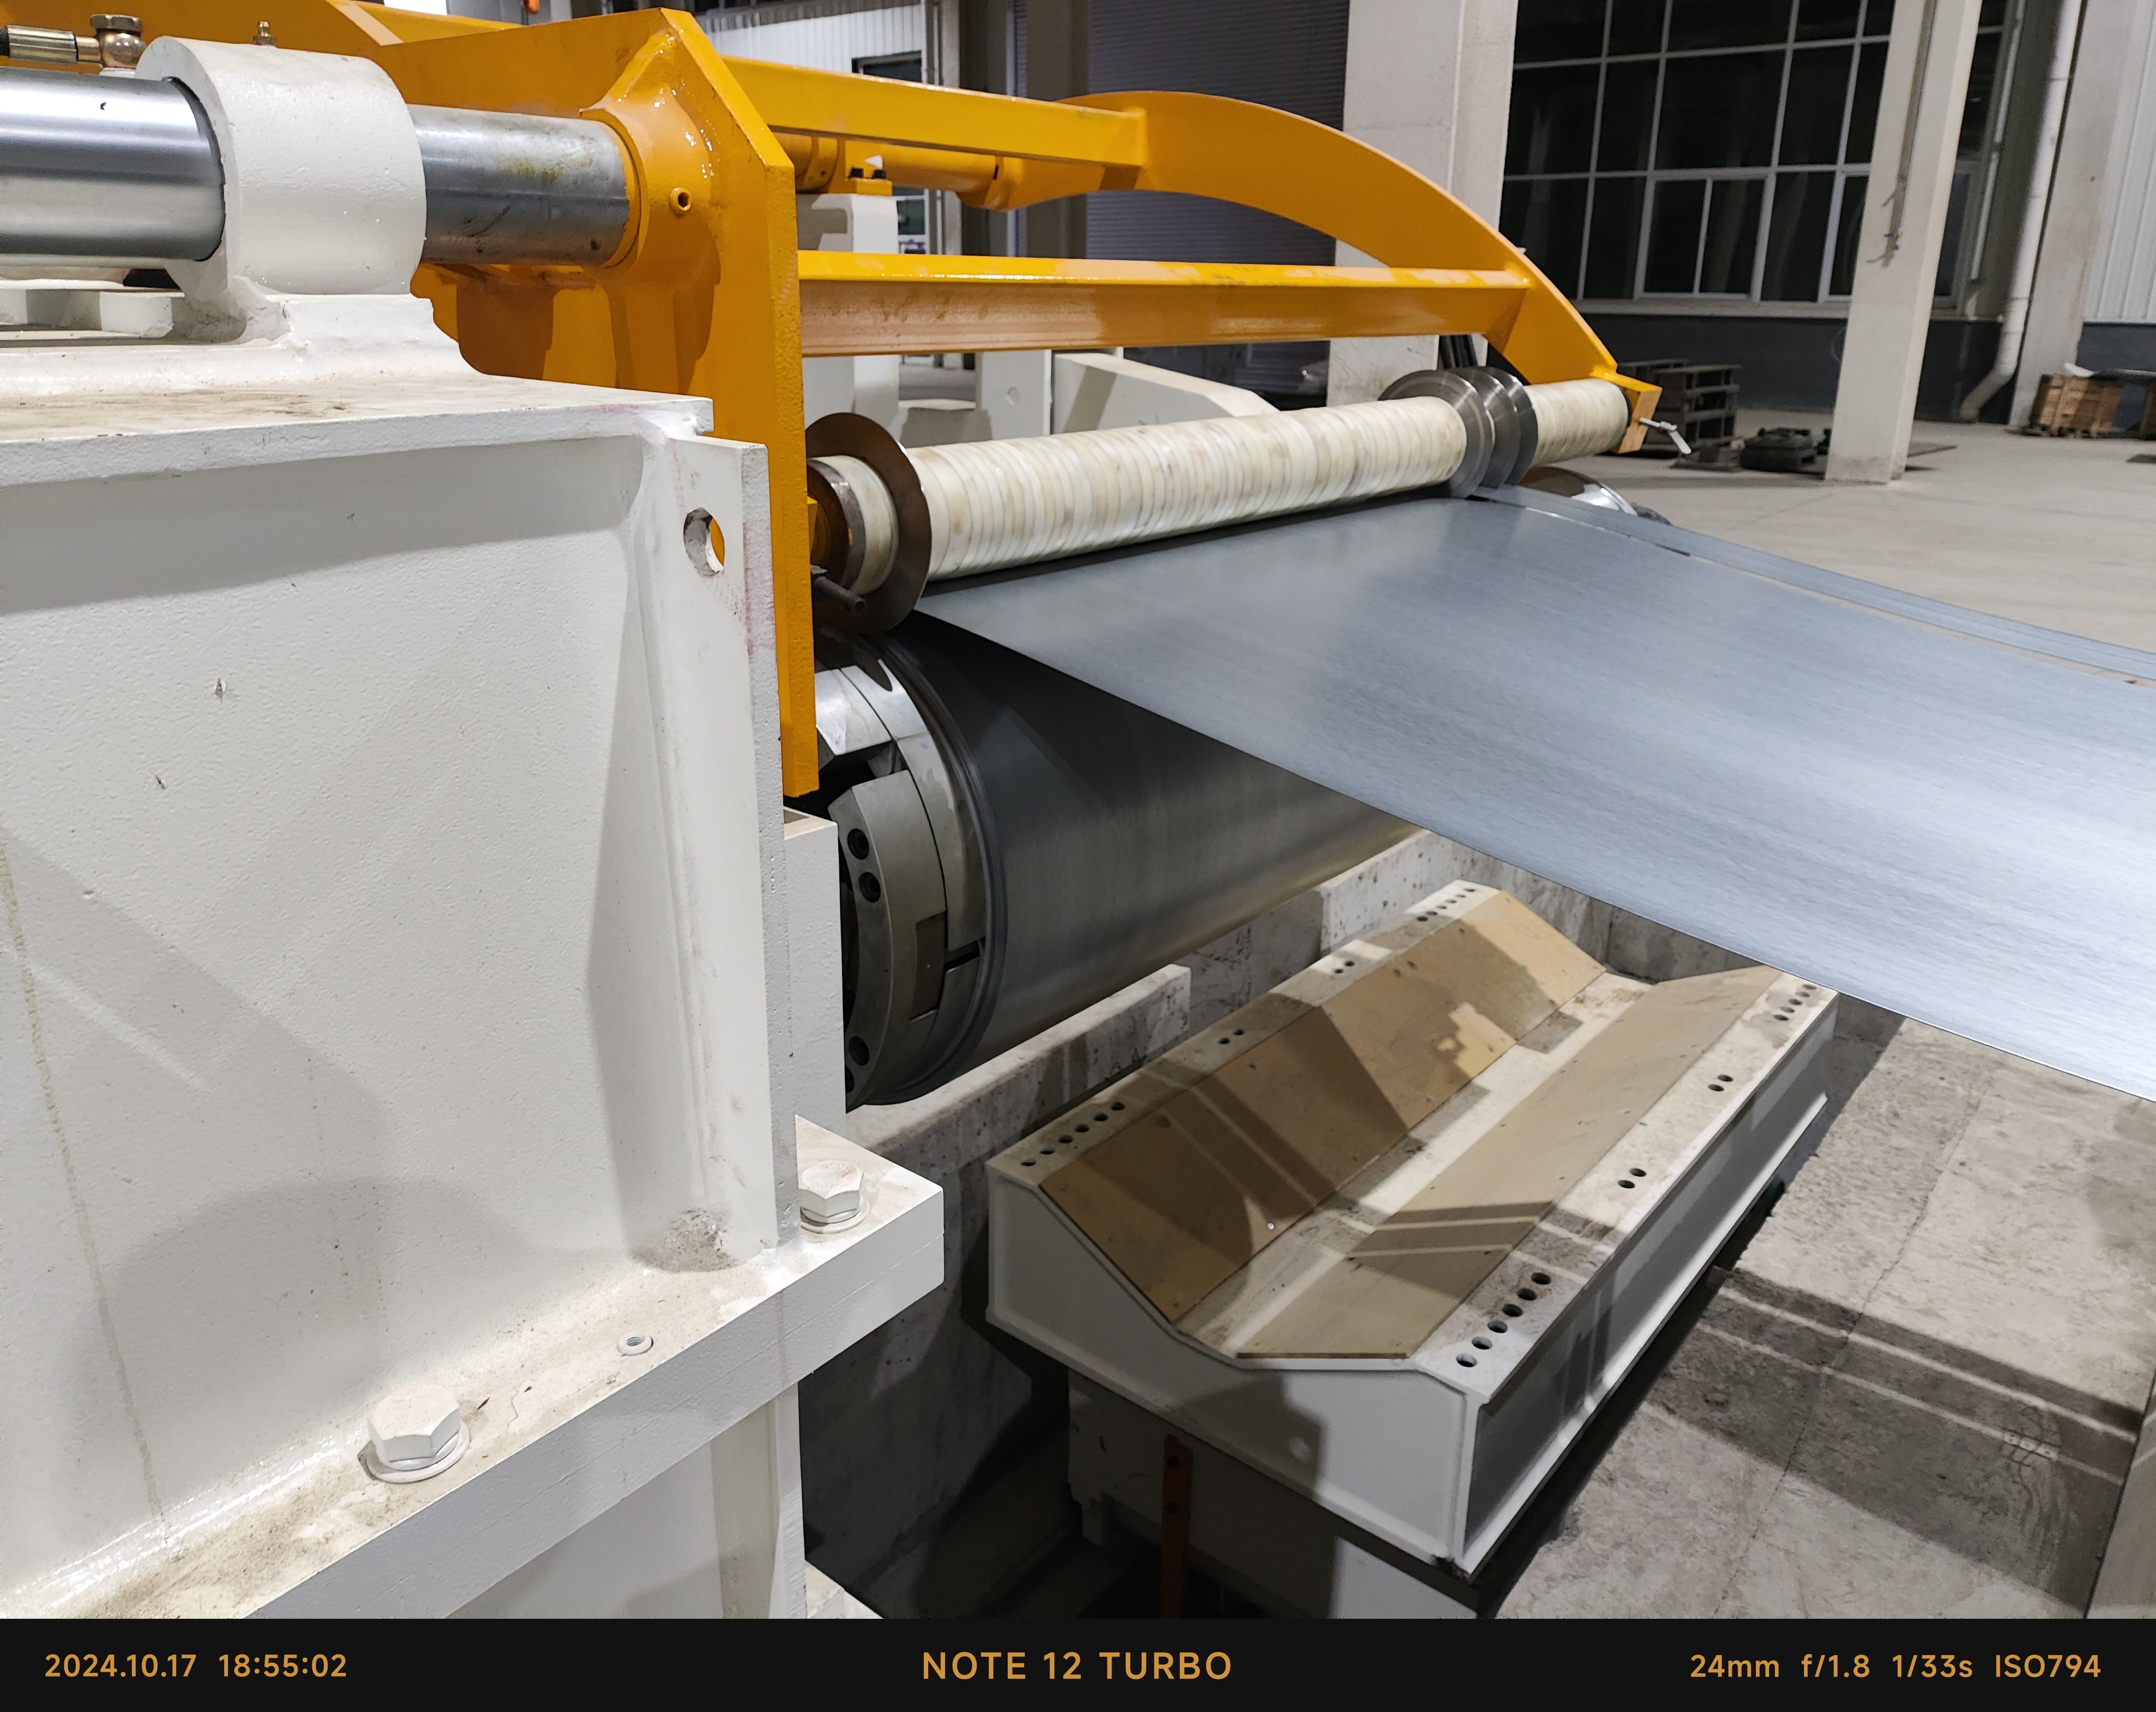
برش فولاد در مرکز زنجیره‌های تأمین فلزی امروزی قرار دارد و عملکرد سازندگان ماشین‌های برش فولاد، به‌طور مستقیم بر بازده پیچ‌ها، کیفیت سطحی نوارها و قابلیت اطمینان تحویل برای هر مرکز خدماتی و کارخانه‌ای که از نوارهای برش‌خورده استفاده می‌کند، تأثیر می‌گذارد. شرکت تایژو چوانگ یوان ماشین تول، محدوده، از سال ۲۰۰۳ روی تحقیق، توسعه، تولید و فروش ابزارهای دقیق ماشینی تمرکز کرده و خطوط برش فولادی طراحی و ساخته است که پیچ‌های اصلی را به نوارهای آماده برای صنایع لوله‌های جوش‌خورده، خودروسازی، لوازم خانگی، ساختمان‌سازی و تجهیزات برقی تبدیل می‌کنند. فرآیند مهندسی ما از داده‌های پیچ مشتری آغاز می‌شود: درجه مواد، استحکام کششی، محدوده ضخامت از ۳ میلی‌متر تا ۱۲ میلی‌متر، عرض نوار از ۲۰ میلی‌متر تا ۱۶۰۰ میلی‌متر، وزن پیچ تا ۳۰ تن و ظرفیت خروجی مورد نیاز در هر شیفت. با توجه به این ورودی‌ها، طراحان ما قطر محور، جنس تیغه‌ها، پیکربندی غلتک‌های تسطیح و استراتژی کنترل کشش را انتخاب می‌کنند. سرهاي برش روی مراکز CNC برای سوراخ‌کاری و فرزکاری ساخته می‌شوند و سپس تعادل دینامیکی می‌یابند تا هم‌محوری محور تیغه در حین کار با سرعت کامل در محدودهٔ ۰٫۰۲ میلی‌متر حفظ شود. تیغه‌های برش از فولاد ابزار Cr12MoV یا SKD11 ساخته می‌شوند، با حرارت‌دهی خلأ تا سختی HRC ۵۸ تا ۶۲، و در مجموعه‌های هماهنگ شده ساییده می‌شوند تا تنظیم دقیق فاصلهٔ تیغه‌ها و کیفیت لبهٔ نوار تضمین شود.
یک خط کامل برش فولادی شامل یک بازکننده هیدرولیکی سیم‌پیچ با وسیلهٔ حمل سیم‌پیچ، دستگاه پوست‌کن، واحد فشاردهنده و تسطیح‌کننده، گودال حلقه‌ای، سر برش، پیچ‌بند زباله، ایستگاه کشش و بازپیچ‌کننده با سیستم هل‌دهندهٔ هیدرولیکی است. کنترل الکتریکی از PLC و رابط کاربری انسانی (HMI) بهره می‌برد و قابلیت ذخیره‌سازی بیش از ۱۰۰ مشخصهٔ نوار را دارد؛ همچنین محاسبهٔ خودکار کشش و تشخیص خطاها را انجام می‌دهد. ویژگی‌های اختیاری شامل سرهای کارتریجی با تعویض سریع، برش لبه‌ها، واحدهای روغن‌زنی و دستگاه‌های بسته‌بندی سیم‌پیچ می‌شوند. پیش از تحویل، هر خط تحت بازرسی‌های ترازبندی، آزمایش راه‌اندازی بدون بار در سرعت اسمی و آزمایش بار با مواد مشتری قرار می‌گیرد. نصب و راه‌اندازی توسط مهندسان ما انجام می‌شود یا در بیش از ۲۰ کشور صادرکننده از طریق روش‌های راهنمایی شده با ویدئو پشتیبانی می‌شود. در یک خط معمولی با عرض ۱۶۰۰ میلی‌متر و سرعت بالا، مصرف انرژی بین ۱۵ تا ۴۵ کیلووات است، زمان بارگذاری سیم‌پیچ کمتر از ۳ دقیقه است و دقت برش به ±۰٫۰۵ میلی‌متر می‌رسد. این اعداد منجر به افزایش بهره‌وری از مواد، کاهش تعداد تعویض تیغه‌ها و کاهش هزینهٔ نیروی کار در مراکز خدمات سیم‌پیچ، کارخانه‌های تولید لوله و کارخانه‌های تولید قطعات توسط سازندگان اصلی (OEM) می‌شود. ما همچنین دستگاه‌های EDM، مراکز ماشین‌کاری، دستگاه‌های ساخت لوله، خطوط برش به طول مشخص، تراش‌کارها و دستگاه‌های پردازش سوراخ عمیق را تولید می‌کنیم؛ بنابراین می‌توانیم پروژه‌های گسترده‌تر فلزکاری را پشتیبانی کنیم، در حالی که تمرکز دقیق و تخصصی خود را بر فناوری برش فولادی حفظ می‌کنیم. انتخاب تولیدکنندگان مناسب دستگاه‌های برش فولادی یعنی همکاری با تیمی که متالورژی سیم‌پیچ، دینامیک خط و انتظارات جهانی از خدمات را درک می‌کند. دستگاه‌های ما در اروپا، جنوب شرق آسیا، خاورمیانه، آفریقا و آمریکای جنوبی کار می‌کنند و توسط ست‌های قطعات یدکی، راهنمای‌های چندزبانه و عیب‌یابی از راه دور در بازهٔ ۲۴ تا ۴۸ ساعت پشتیبانی می‌شوند. داده‌های میدانی نشان می‌دهند که خطوط برش به‌درستی نگهداری‌شده از کارخانهٔ ما بیش از ۹۵ درصد در دسترس هستند و عمر تیغه‌ها از ۸۰۰۰ تن نوار پردازش‌شده فراتر می‌رود. آموزش‌های محلی شامل مونتاژ تیغه، تنظیم شکاف، تنظیم کشش و نگهداری پیشگیرانه است و به مشتریان کمک می‌کند تا توان داخلی خود را توسعه دهند، نه اینکه به تیم‌های خدمات خارجی وابسته باشند. پایداری نیز اهمیت دارد: انتخاب بهینهٔ اندازهٔ موتورها، گزینه‌های ترمز ترمیمی و سیستم‌های هیدرولیکی کارآمد، مصرف انرژی به ازای هر تن را کاهش می‌دهند؛ در عین حال، برش دقیق ضایعات را به حداقل می‌رساند. با ترکیب انضباط مهندسی، آزمایش‌های تأییدشده و تجربهٔ جهانی در پروژه‌ها، چوانگ یوان به مشتریان کمک می‌کند تا پردازش سیم‌پیچ را به یک عملیات قابل اعتماد و سودآور تبدیل کنند.

پرسش‌های رایج

خریداران هنگام مقایسهٔ سازندگان خطوط برش فولاد چه مواردی را باید بررسی کنند؟

خریداران باید چهار مورد را تأیید کنند: توانایی ماشینکاری، استانداردهای آزمون، مراجع پروژه‌ها و واکنش‌پذیری خدمات. از سازنده درخواست داده‌های هم‌مرکزی شفت چاقو را بکنید که باید در محدودهٔ ۰٫۰۲ میلی‌متر باشد، دقت برش در محدودهٔ ±۰٫۰۵ میلی‌متر و سوابق آزمون بارگذاری ۷۲ ساعته را نیز درخواست کنید. اطمینان حاصل کنید که سازنده سر برش را روی مراکز ماشینکاری CNC تراش و فرز تولید می‌کند و تیغه‌ها را تا سختی HRC ۵۸ تا ۶۲ عملیات حرارتی می‌کند. حداقل سه مرجع بین‌المللی در محدودهٔ مشابه پیچ‌های فلزی را درخواست کنید و بررسی کنید که آیا پشتیبانی از راه دور در بازهٔ ۲۴ تا ۴۸ ساعت ارائه می‌شود یا خیر. کارخانه‌ای که علاوه بر خط برش، ابزارهای ماشینی مرتبط مانند صاف‌کننده‌ها و خطوط برش به طول مشخص را نیز تولید می‌کند، معمولاً کنترل بیشتری بر زنجیرهٔ کیفیت دارد و می‌تواند خط برش را با تجهیزات موجود برای مدیریت پیچ‌ها به‌صورت هماهنگ‌تری ادغام کند.
خط را با ضخیم‌ترین و پهن‌ترین پیچه‌ی شما، نه میانگین آن، تطبیق دهید. اگر پیچه‌هایی با ضخامت ۳ تا ۱۲ میلی‌متر و عرض تا ۱۶۰۰ میلی‌متر را پردازش می‌کنید، خطی با عرض اسمی ۱۶۰۰ میلی‌متر و حداقل ۲۰ درصد ذخیره گشتاور انتخاب کنید. سرعت خط باید با هدف تنیسی روزانه‌ی شما هماهنگ باشد؛ برای کارکردی با سرعت ۹۰ متر بر دقیقه و پیچه‌ای ۳۰ تنی، برنامه‌ریزی کنید که در هر شیفت ۸ تا ۱۲ پیچه پردازش شود. اگر در هر شیفت بیش از سه بار عرض نوار را تغییر می‌دهید، سرهاي کارتریجی با قابلیت تعویض سریع را در نظر بگیرید و برای نوارهای نازک و پرمقاومت، پیچ‌کننده‌های کششی با کنترل سروو انتخاب کنید. همیشه درجه‌ی ماده، استحکام کششی و محدوده‌ی عرض نوار را اعلام کنید تا سازنده بتواند محورها، تیغه‌ها و موتورها را به‌درستی ابعاد‌دهی کند.
دقت برش و طول عمر تیغه به تنظیم فاصلهٔ تیغه‌ها، سفتی محور، کیفیت صاف‌کردن و کنترل کشش بستگی دارد. فاصلهٔ مناسب معمولاً ۸ تا ۱۲ درصد ضخامت نوار برای فولاد است؛ فاصلهٔ کم‌تر از حد موجب سایش تیغه و ایجاد لبه‌های نامنظم می‌شود و فاصلهٔ بیش‌ازحد باعث پیچیدگی لبه‌ها می‌گردد. انحراف محور نباید از ۰٫۰۲ میلی‌متر بیشتر شود و سختی تیغه باید بین HRC ۵۸ تا ۶۲ باشد. صاف‌کردن مناسب، حالت پیچ‌دار سیم‌پیچ و تنش داخلی را از بین می‌برد و انحنا را به کمتر از ۱ میلی‌متر در هر ۲ متر کاهش می‌دهد. کنترل پایدار کشش در سیم‌پیچ‌کننده، جابجایی نوار و آسیب به لبه‌ها را جلوگیری می‌کند. با تنظیم دقیق و نگهداری پیشگیرانه، طول عمر تیغه می‌تواند از ۸۰۰۰ تن فولاد پردازش‌شده فراتر رود و دقت عرض برش در محدودهٔ ±۰٫۰۵ میلی‌متر باقی بماند.
بله، اما خط باید به‌درستی پیکربندی شود. برای فولاد آلیاژی کم‌استحکام با مقاومت بالا تا ضخامت ۱۲ میلی‌متر، توان موتور بالاتر، صاف‌کن شش غلتکی و محورهای تیغه‌ای بزرگ‌تر را انتخاب کنید. برای پیچ‌های روکش‌دار یا رنگ‌شده، از پدهای کششی با روکش پلیمری و غلتک‌های هدایت‌کننده محافظ استفاده کنید تا خراش‌های سطحی و آسیب به لایه روکش جلوگیری شود. واحدهای برش لبه و روغن‌کاری نیز می‌توانند لبه‌های برش‌خورده را بیشتر محافظت کنند. در یک پروژه لوازم خانگی در هند، خطی با تجهیزات مناسب نرخ عیوب سطحی را روی نوار روکش‌دار زیر ۰٫۴ درصد نگه داشت. همیشه نوع روکش و الزامات سطحی را در طول بحث‌های فنی مشخص کنید تا تنظیمات شکاف تیغه، جنس پد و سرعت خط به‌درستی انجام شود.

مقالات مرتبط

چگونه یک مرکز ماشینکاری انتخاب کنیم؟

12

Dec

چگونه یک مرکز ماشینکاری انتخاب کنیم؟

مشاهدهٔ بیشتر
چرا دستگاه ادم چندکاره نیازهای کارخانه‌های تولید قالب و قطعه با تنوع بالا را برآورده می‌کند

14

Aug

چرا دستگاه ادم چندکاره نیازهای کارخانه‌های تولید قالب و قطعه با تنوع بالا را برآورده می‌کند

پیمودن پیچیدگی‌های محیط‌های تولید با تنوع بالا اداره‌ی یک کارخانه‌ی تولید صنعتی مدرن اغلب شبیه به همزمان نگه‌داشتن ده‌ها بشقاب چرخان است، به‌ویژه هنگامی که برنامه‌های تولید با تنوع بالا و حجم پایین مدیریت می‌شوند. پ...
مشاهدهٔ بیشتر
چگونه سایش نوک مته را در کارهای پردازشی پیوستهٔ سوراخ‌های عمیق کاهش دهیم

03

Aug

چگونه سایش نوک مته را در کارهای پردازشی پیوستهٔ سوراخ‌های عمیق کاهش دهیم

درک مکانیک تنش حرارتی در سوراخ‌های عمیق اجراي کارهای بورينگ پیوسته و ماشین‌کاري با عمق بالا در خطوط تولید صنعتي چالش‌های شدید حرارتی و مکانیکی ایجاد می‌کند که به‌طور معمول حدود تحمل ابزارهای برشی را مورد آزمون قرار می‌دهد. و...
مشاهدهٔ بیشتر
استانداردهای کیفی صادراتی که مشتریان بین‌المللی برای محصولات دستگاه‌های برش سیم از آن‌ها انتظار دارند

03

Aug

استانداردهای کیفی صادراتی که مشتریان بین‌المللی برای محصولات دستگاه‌های برش سیم از آن‌ها انتظار دارند

درک انطباق با قوانین صادرات بین‌المللی در ماشین‌کاری دقیق — پیمودن منطقهٔ پیچیدهٔ تجارت صنعتی جهانی نیازمند درک عمیق معیارهای فنی سخت‌گیرانه‌ای است که خریداران خارجی برای ماشین‌آلات پیشرفتهٔ فلزی تعیین می‌کنند...
مشاهدهٔ بیشتر

نظرات مشتریان

مارتین کلر
خط برش فولادی قابل‌اطمینان با دقت عالی

ما خط برش فولادی ۱۶۰۰ میلی‌متری از شرکت چوانگ یوان را برای پیچ‌های فولادی با استحکام بالا تا ضخامت ۱۲ میلی‌متر به‌کار می‌بریم. پس از راه‌اندازی، ارتفاع لبه‌های ناهموار (بور) کمتر از ۰٫۰۵ میلی‌متر باقی ماند و سرعت خط به ۹۰ متر در دقیقه رسید. خروجی حدود ۲۲ درصد افزایش یافت و تعداد تعویض تیغه‌ها از دو بار در هر شیفت به یک بار در هر هفته کاهش پیدا کرد. مهندسان آن‌ها در عرض ۲۴ ساعت به سؤالات ما پاسخ دادند و در دوره‌ی حیاتی افزایش ظرفیت تولید از ما حمایت کردند. برای یک مرکز خدمات پیچ مانند ما، این قابلیت اطمینان ارزشی بیشتر از قیمت خرید پایین دارد.

امره ییلماز
تغییر سریع و پشتیبانی فنی قوی

ما یک خط برش فولادی با قابلیت تغییر سریع برای تولید لوله‌های مربعی سفارش دادیم. زمان تغییر عرض از ۷۵ دقیقه به ۲۸ دقیقه کاهش یافت، ضایعات از ۳٫۱ درصد به ۱٫۹ درصد افت پیدا کرد و دقت در محدودهٔ ±۰٫۰۵ میلی‌متر حفظ شد. کارخانه راهنمای‌های شفاف، ست‌های پیش‌بُرِدِ ذخیره‌ای و پشتیبانی ویدئویی از راه دور را ظرف ۴۸ ساعت پس از تنظیم تنظیمات کشش در اختیار ما قرار داد. اپراتورهای ما در عرض سه روز آموزش دیدند و اکنون خط را با اطمینان اجرا می‌کنند. ما این سازنده را قبلاً به دو کارخانهٔ همکار معرفی کرده‌ایم.

دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
Name
نام شرکت
پیام
0/1000
ماشین‌کاری CNC داخلی و کنترل کیفیت دقیق برای هر خط برش فولادی

ماشین‌کاری CNC داخلی و کنترل کیفیت دقیق برای هر خط برش فولادی

یکپارچگی ساختاری بی‌بدیل و دقت ابعادی مطلق از درون تأسیسات تولیدی ما آغاز می‌شود؛ جایی که تمامی اجزای حیاتی خط شیارزنی فولادی — از جمله سر شیارزن، محورهای محرک، غلطک‌های تسطیح و پوسته‌های سنگین دستگاه — با دقت بالا و به‌صورت داخلی توسط دستگاه‌های CNC پردازش می‌شوند. این استراتژی تولیدی عمودی به تیم مهندسی ما اجازه می‌دهد تا کاملاً بر تحمل‌های هم‌مرکزی، موازات هندسی و استانداردهای پرداخت سطحی نظارت داشته باشد و خطرات ناشی از نوسان کیفیت قطعات تأمین‌شده از بیرون را به‌طور کامل از بین ببرد. محورهای چاقوی سنگین تحت عملیات سنگ‌زنی دقیق و تعادل‌سازی پویا قرار می‌گیرند تا انحراف دورانی در حین کار در سرعت کامل به‌طور دقیق در محدودهٔ ۰٫۰۲ میلی‌متر باقی بماند؛ در عین حال، تیغه‌های شیارزن از آلیاژهای برتر پس از عملیات حرارتی در خلاء تا سختی HRC ۵۸ تا ۶۲ رسیده و به‌صورت جفت‌بندی‌شده سنگ‌زنی می‌شوند تا شکاف برشی ایده‌آل تضمین گردد.
راه‌حل‌های شیارزنی سفارشی بر اساس داده‌های واقعی پیچ و نیازهای کاربردی

راه‌حل‌های شیارزنی سفارشی بر اساس داده‌های واقعی پیچ و نیازهای کاربردی

با توجه به اینکه کارخانه‌های امروزی پردازش کویل تحت محدودیت‌های خاص مواد و اهداف حجمی فعالیت می‌کنند، ما به‌طور قاطع از ماشین‌آلات عمومی موجود در فهرست‌ها استفاده نمی‌کنیم و در عوض، هر خط برش فولادی را با طراحی سفارشی بر اساس داده‌های دقیق کویل مشتری و گردش کار عملیاتی مربوطه مهندسی می‌کنیم. پیش از نهایی‌سازی هر پیشنهاد فنی، مهندسان مکانیک مجرب ما پارامترهای اساسی از جمله درجه‌های آلیاژ فلزی، آستانه‌های مقاومت کششی نهایی، محدوده‌های ضخامت مواد، پروفیل‌های عرض نوار، بیشترین وزن کویل‌ها، اهداف تولید روزانه در هر شیفت و ابعاد موجود سطح کف کارخانه را به‌دقت تحلیل می‌کنند. بر اساس این ورودی‌های تأییدشده، ما توان موتورهای بهینه را با دقت محاسبه می‌کنیم که از ۱۵ تا ۴۵ کیلووات و بیشتر متغیر است، قطر مناسب محورها را انتخاب می‌کنیم، مجموعه‌های صاف‌کننده چندغلته را تنظیم می‌نماییم و استراتژی‌های کنترل کشش سفارشی را طراحی می‌کنیم. اجزای انتخابی ماژولار—مانند سر برش کارتریجی با تعویض سریع، واحدهای برش دقیق لبه و مجموعه‌های روغن‌کاری خودکار.
واتساپ واتساپ ایمیل ایمیل موبایل موبایل بالابالا