 EN

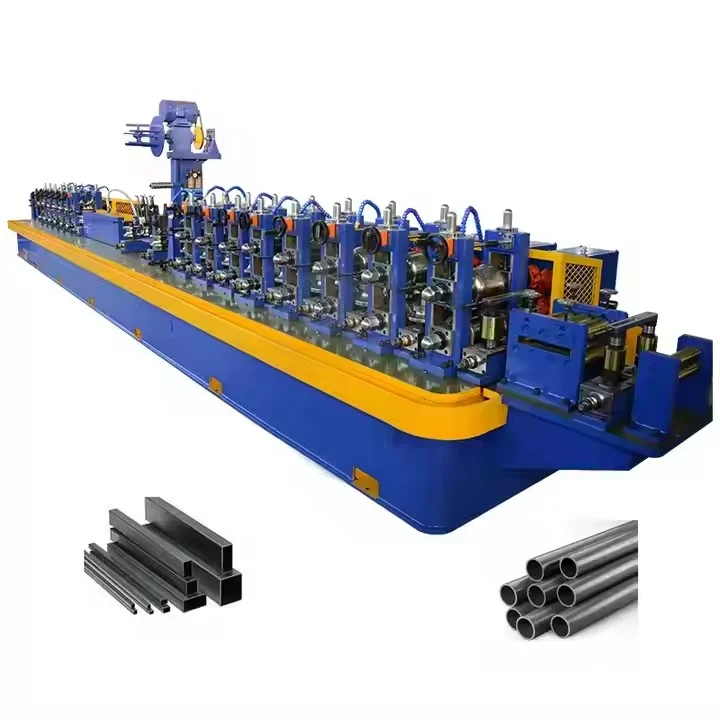
افزایش بهرهوری و کارایی عملیاتی با واحدهای نورد خودکار لوله
کارخانههای تولیدی مدرن در واحدهای نورد خودکار لوله سرمایهگذاری میکنند، زیرا این واحدها نوار پیچخورده را به لولهٔ آماده تبدیل میکنند و سرعت آنها از خطوط دستی فراتر میرود. این مزایا در زمان چرخه، زمان روشنبودن و تولید مستقل از نیروی کار مشاهده میشوند.
چگونه واحدهای نورد خودکار لوله زمان چرخه را نسبت به روشهای دستی ۳۵ تا ۵۰ درصد کاهش میدهند
در عملیات نورد لولههای دستی، اپراتورها بهطور مکرر متوقف میشوند تا پیچ را جابهجا کنند، فاصله غلتکها را تنظیم نمایند و طول برشها را اندازهگیری کنند. واحدهای خودکار نورد لوله با تغذیه پیچ محرک سروو، ایستگاههای غلتک قابل برنامهریزی و برشهای پروازی هماهنگ، این توقفها را حذف میکنند. مقایسههای عملکردی در صنعت نشان میدهد که خطوط خودکار تا ۱۲۰ متر در دقیقه کار میکنند—در مقابل ۲۰ تا ۴۰ متر در دقیقه برای خطوط دستی—که زمان چرخه کامل قطعه را حتی پس از محاسبه زمان راهاندازی و بازرسی، ۳۵ تا ۵۰ درصد کاهش میدهد. اثربخشی کلی تجهیزات بالاتر، این مزیت را تقویت میکند: سیستمهای خودکار معمولاً به ۸۰ تا ۹۲ درصد OEE دست مییابند، در حالی که این مقدار برای عملیات دستی ۵۰ تا ۶۵ درصد است. انباشتهکنندههای دوگانه پیچ، جوشکاری پیوسته را در حین تعویض پیچها امکانپذیر میسازند، در حالی که کنترل جوش مبتنی بر دستورالعمل (recipe)، توقفهای ریز ناشی از خطای اپراتور را از بین میبرد. اجرای یکنواخت همچنین بازکاری را کاهش میدهد، بنابراین افزایش ظرفیت تولید توسط مرتبسازی کیفیت یا تعمیرات تضعیف نمیشود.
تأثیر واقعی: حذف گلوگاههای وابسته به نیروی کار در تولید لولههای خودرویی با ظرفیت بالا
تولید لولههای خودرویی با ظرفیت بالا نمیتواند نوسانات بین شیفتها را تحمل کند. خطوط دستی به اپراتوران ماهری برای تنظیم موقعیت، تنظیم پارامترهای جوشکاری و بازرسی کیفیت وابستهاند؛ این وابستگی منجر به نوساناتی میشود که ناشی از خستگی، جابجایی نیروی کار و تصمیمگیریهای ناسازگان است. واحدهای خودکار تولید لوله، این گلوگاههای وابسته به نیروی کار را با کنترل مبتنی بر دستورالعملهای تأییدشده جایگزین میکنند و اطمینان حاصل میکنند که پارامترها در تمام شیفتها یکسان باقی میمانند. در یک معیار صنعتی منتشرشده در سال ۲۰۲۴، یک خط خودکار تنها با سرعت ۱۲۰ متر در دقیقه و بازده عملیاتی (OEE) ۹۰ درصد، در یک روز ۲۰ ساعته بیش از ۱۳۰۰۰۰ متر لوله تولید کرد — که زنجیرههای تأمین خودرویی را بر اساس رویکرد «درست در زمان» پشتیبانی میکند؛ زیرا توقف یک خط تولید میتواند به تأخیر در مونتاژ خودروها منجر شود. حذف مداخلهٔ دستی در مراحل جوشکاری و برش همچنین زمانهای افت فعالیت ناشی از تغییر تنظیمات را کاهش میدهد. اپراتوران از انجام کارهای تکراری دستی به نظارت و واکنش به شرایط غیرعادی منتقل میشوند و این امر ثبات خروجی را بیشتر افزایش میدهد.
تأمین دقت و یکنواختی از طریق کنترل خودکار کیفیت در میلهای لولهای
رعایت تلرانسهای سازندگان اصلی تجهیزات: چرا انحراف ±۰٫۱۵ میلیمتری در ضخامت دیواره، منجر به رد کردن دسته میشود
برای تولید حجم بالای لولهها، ضخامت دیواره یک بعد تعیینکنندهی موفقیت یا شکست است. امروزه بسیاری از سازندگان تجهیزات اصلی (OEM) و خریداران سطح اول پنجرهی سختگیرانهی پذیرش ±۰٫۱۵ میلیمتر را حول ضخامت اسمی دیواره اعمال میکنند. تنها یک پیچروال که این محدوده را تجاوز کند، میتواند منجر به رد کامل سری تولید شود. سیستمهای کنترل کیفیت خودکار در خطوط تولید لوله این تحمل را با اندازهگیری ضخامت دیواره توسط لیزر یا اولتراسونیک در چندین نقطه در طول خط شکلدهی اعمال میکنند. حلقههای بازخورد مقادیر لحظهای را با نمودار هدف مقایسه کرده و بخشهای نامطابق را پیش از ورود به فرآیندهای بعدی برش یا بستهبندی علامتگذاری میکنند—و از تجمع انحرافات جزئی در قالب رویدادهای بزرگ ضایعات جلوگیری مینمایند. این تأیید آنلاین به تولیدکنندگان کمک میکند تا جریمههای مالی سنگین، توقفهای خط تولید و بازرسیهای مجدد صلاحیت را اجتناب نمایند. تغییرپذیری ضخامت دیواره همچنان مهمترین علت رد سریهای لولههای سازهای و خودرویی است؛ بنابراین تأیید لحظهای برای مشتریانی که به تحملها حساسیت دارند، سرمایهگذاری حیاتی محسوب میشود.
تنظیم بلادرنگ شکاف غلتک در سطح میکرون و نقش آن در کاهش خروجیهای خارج از مشخصات تا ۹۲ درصد
کنترل بلادرنگ شکاف غلتکها در سطح میکرون انجام میشود و در حین کارکرد خط تولید لوله، غلتکهای فرآیند شکلدهی و اندازهگیری را تنظیم میکند. موقعیت هر غلتک توسط انکودرهای خطی و اکچوئتورهای سروو پایش میشود. هنگامی که بازگشت الاستیک مواد، سختی پیچ، یا سرعت جوشکاری، پروفیل لوله را تغییر میدهد، سیستم در عرض چند میلیثانیه شکاف غلتکها را اصلاح میکند. این پاسخ حلقهبسته، ضخامت دیواره و قطر لوله را در محدودهٔ مجاز نگه میدارد، بدون اینکه تولید متوقف شود. کارخانههایی که از تنظیم در سطح میکرون استفاده میکنند، تا ۹۲ درصد کاهش در تولیدات خارج از مشخصات نسبت به روشهای دستی یا اصلاح دورهای گزارش دادهاند — زیرا انحرافات را زودتر تشخیص میدهند، نه اینکه محصول نهایی را جدا کنند. اپراتورها حد بالا و پایین کنترل را تنها یکبار تعیین میکنند و خط تولید آنها را در تمام شیفتها حفظ میکند. تعداد کمتر لولههای نامطابق به معنای کاهش ضایعات، کاهش هزینههای اصلاح مجدد، و افزایش بازده اولیه است. این پایداری ابعادی در طول یک سال تولید کامل، فرآیندهای بعدی از جمله خمکردن، گشاد کردن سر لوله (flaring)، و هیدروفرمینگ را نیز در برابر تغذیهی نامنظم محافظت میکند.
شتابدهی به تغییرات و کاهش حداقل زمان ایستکاری با سیستمهای کاستت سریعتغییر
کاهش زمان تغییر مکانیکی از ۴۷ دقیقه به کمتر از ۶ دقیقه با استفاده از ابزارهای ماژولار کاستت
در عملیات سنتی میلگرد لولهای، تغییر مکانیکی معمولاً ۴۷ دقیقه برای هر تغییر پروفیل طول میکشد؛ زیرا اپراتورها باید ستونهای غلتکی را بهصورت دستی جابهجا کرده و آنها را تراز نمایند. ابزارهای ماژولار کاستت این فرآیند را با خوشههای غلتکی ازپیشترازشده و قابل جابهجایی سریع جایگزین میکنند که کارکنان در کمتر از ۶ دقیقه جابهجا میکنند—کاهشی ۸۷ درصدی که مستقیماً زمان تولید قابلاستفاده را افزایش میدهد. بررسیهای تولیدی انجامشده در کارخانههای لولهسازی با تنوع بالا نشان میدهد که هر دقیقه صرفهجوییشده در تغییر، حدود ۸ تا ۱۲ متر خروجی لولهٔ تمامشده را در هر ساعت خط تولید اضافه میکند. ازآنجاکه سیستمهای کاستت فاصلهٔ ثابت غلتکها را در حین انبارشدن و نصب حفظ میکنند، راهاندازیهای تکراری نیازی به آزمایشهای اولیه ندارند—که منجر به کاهش ضایعات و نیروی کار میشود. بنابراین، یک خط خودکار میتواند بدون کاهش ظرفیت تولید، سفارشات کوتاهمدت لولههای خودرویی، مبلمان و سازهای را پردازش کند.
استفاده از دوقلوهای دیجیتال برای زمانبندی پیشبینانهٔ تغییر کاسِت در نورد لوله با قابلیتهای صنعت ۴٫۰
دوقلوی دیجیتال کاسِت و مجموعهٔ غلتکهای نورد امکان شبیهسازی پروفیل بعدی را برای برنامهریزان فراهم میکند، حتی پیش از ایستکردن خط تولید؛ این سیستم انحرافات مورد نیاز در شکاف غلتکها و واکنش الاستیک مواد را شناسایی میکند. این رویکرد مبتنی بر صنعت ۴٫۰، تغییر کاسِت را از یک وقفهٔ واکنشی به یک رویداد پیششرطگذاریشده تبدیل میکند. در تولید حجم بالا، زمانبندی پیشبینانه میزان ضایعات نصب را تا ۲۵ درصد کاهش داده و زمانهای ایستناپیشبینیشده را ۲۰ تا ۳۰ درصد کم میکند. تیمها میتوانند کاسِت مناسب را پیشآماده کنند، یاتاقانها را پیشگرم نمایند و تعویض ابزار را در پنجرههای تعمیر و نگهداری برنامهریزیشده انجام دهند — و بدین ترتیب ثبات تولید حفظ شود.
ارائهٔ بازده سرمایهٔ قوی و صرفهجوییهای هزینهای مقیاسپذیر ناشی از سرمایهگذاری در نورد خودکار لوله
برای تولیدکنندگانی که تصمیمات سرمایهگذاری در تجهیزات سنگین را ارزیابی میکنند، واحد نورد خودکار لوله یکی از بهترین نرخ بازگشت سرمایه در دوره کوتاهمدت در فرآیندهای فولاد است. واحدهایی که خطوط دستی یا نیمهخودکار را جایگزین میکنند، افزایش تولید ۳۰ تا ۶۰ درصدی، کاهش نرخ عیب تا ۷۵ درصد و بازگشت کامل سرمایه در عرض ۲ تا ۴ سال برای سیستمهای میانی را گزارش دادهاند. این بهبودها ناشی از کاهش نیروی کار مستقیم به ازای هر متر، کاهش ضایعات و انجام مجدد فرآیند و افزایش بهرهوری ماشینآلات است.
سرمایهگذاری مناسب در واحد نورد خودکار معمولاً در عرض ۲٫۵ تا ۴ سال به بازگشت کامل سرمایه میرسد و ارزش فعلی خالص آن در ۱۰ سال آینده از مبلغ اولیه سرمایهگذاری فراتر میرود. از آنجا که این سیستمها دادههای ابعادی پایدار تولید میکنند و قابلیت گسترش ماژولار را دارند، صرفهجوییها در یک خط تولید خاص متوقف نمیشوند. تولیدکنندگان میتوانند بدون جایگزینی زیرساخت اصلی نورد، ابزارهای قابل تعویض سریع، ثبت دیجیتالی دادهها و نگهداری پیشبینانه را اضافه کنند — بنابراین این سرمایهگذاری با افزایش حجم سفارشات، قابل گسترش است.
| معیار ROI | پایه دستی یا نیمهخودکار | نتیجهی گزارششده توسط نورد خودکار لوله |
|---|---|---|
| تغییر در خروجی | خط پایه | +30–60% |
| نرخ معیوبی | خط پایه | −75% |
| بازگشت سرمایه معمولی | — | ۲ تا ۴ سال |
| ارزش فعلی خالص دهساله | سرمایهگذاری اولیه | از سرمایهگذاری اولیه فراتر میرود |
پرسشهای متداول
چرا کارخانهها باید در واحدهای نورد خودکار لوله سرمایهگذاری کنند؟
واحدهای نورد خودکار لوله به افزایش بهرهوری، کاهش زمان چرخه، کاهش زمان ایستکاری و تضمین کیفیت پایدار کمک میکنند و بنابراین برای تولیدات مدرن ایدهآل هستند.
نوردهای خودکار لوله چقدر از زمان چرخه نسبت به روشهای دستی صرفهجویی میکنند؟
نوردهای خودکار لوله میتوانند زمان چرخه را نسبت به روشهای دستی ۳۵ تا ۵۰ درصد کاهش دهند.
تنظیم فاصلهی نورد در زمان واقعی در کنترل کیفیت چه نقشی دارد؟
تنظیم فاصلهی نورد در زمان واقعی با تشخیص و اصلاح انحرافات ابعادی در عرض چند میلیثانیه، تولید خارج از مشخصات را به حداقل میرساند.
چگونه ابزارهای کاستی سریعتغییر زمان ایستکاری را کاهش میدهند؟
ابزارهای کاستی سریعتغییر، زمان تغییر مکانیکی را از ۴۷ دقیقه به کمتر از ۶ دقیقه کاهش میدهند و بازده تولید را افزایش میدهند.
بازگشت سرمایهگذاری در ماشینآلات نورد لوله خودکار چقدر است؟
سیستمهای نورد لوله خودکار، بازگشت سرمایه قویای ارائه میدهند؛ معمولاً دوره بازپرداخت بین ۲ تا ۴ سال است و صرفهجویی قابلتوجهی در بلندمدت حاصل میشود.
فهرست مطالب
- افزایش بهرهوری و کارایی عملیاتی با واحدهای نورد خودکار لوله
- تأمین دقت و یکنواختی از طریق کنترل خودکار کیفیت در میلهای لولهای
- شتابدهی به تغییرات و کاهش حداقل زمان ایستکاری با سیستمهای کاستت سریعتغییر
- ارائهٔ بازده سرمایهٔ قوی و صرفهجوییهای هزینهای مقیاسپذیر ناشی از سرمایهگذاری در نورد خودکار لوله
-
پرسشهای متداول
- چرا کارخانهها باید در واحدهای نورد خودکار لوله سرمایهگذاری کنند؟
- نوردهای خودکار لوله چقدر از زمان چرخه نسبت به روشهای دستی صرفهجویی میکنند؟
- تنظیم فاصلهی نورد در زمان واقعی در کنترل کیفیت چه نقشی دارد؟
- چگونه ابزارهای کاستی سریعتغییر زمان ایستکاری را کاهش میدهند؟
- بازگشت سرمایهگذاری در ماشینآلات نورد لوله خودکار چقدر است؟



