Máquinas industriales de corte por chorro de agua: precisión, 97 % de tiempo de actividad y ahorro de abrasivos

Todas las categorías

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil / WhatsApp
WeChat
LinkedIn
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000
Adjunto
Cargue al menos un adjunto
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Soluciones industriales de corte por chorro de agua diseñadas para precisión, disponibilidad y cumplimiento normativo global

Soluciones industriales de corte por chorro de agua diseñadas para precisión, disponibilidad y cumplimiento normativo global

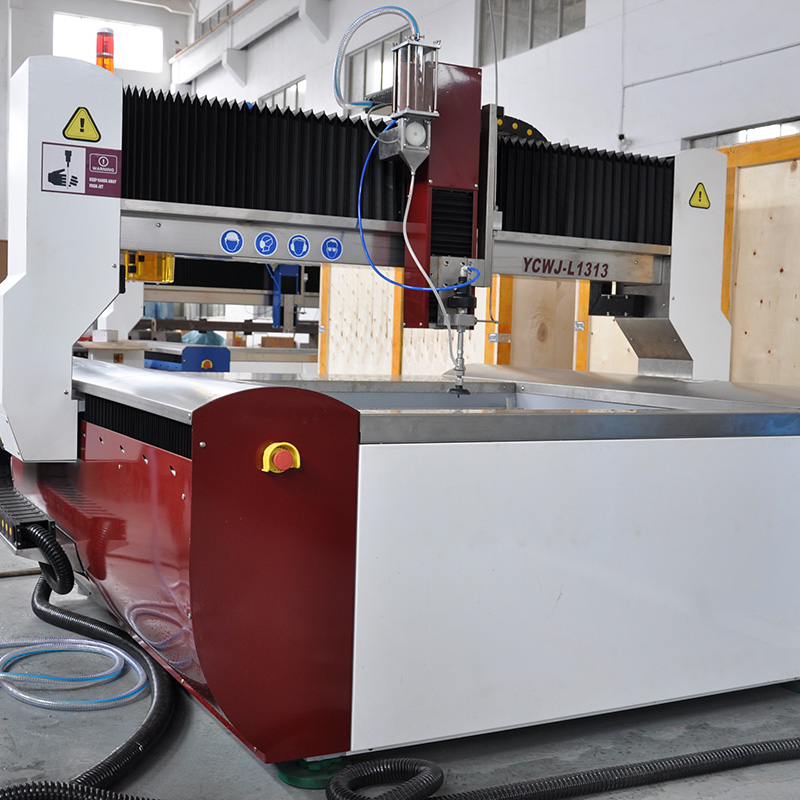
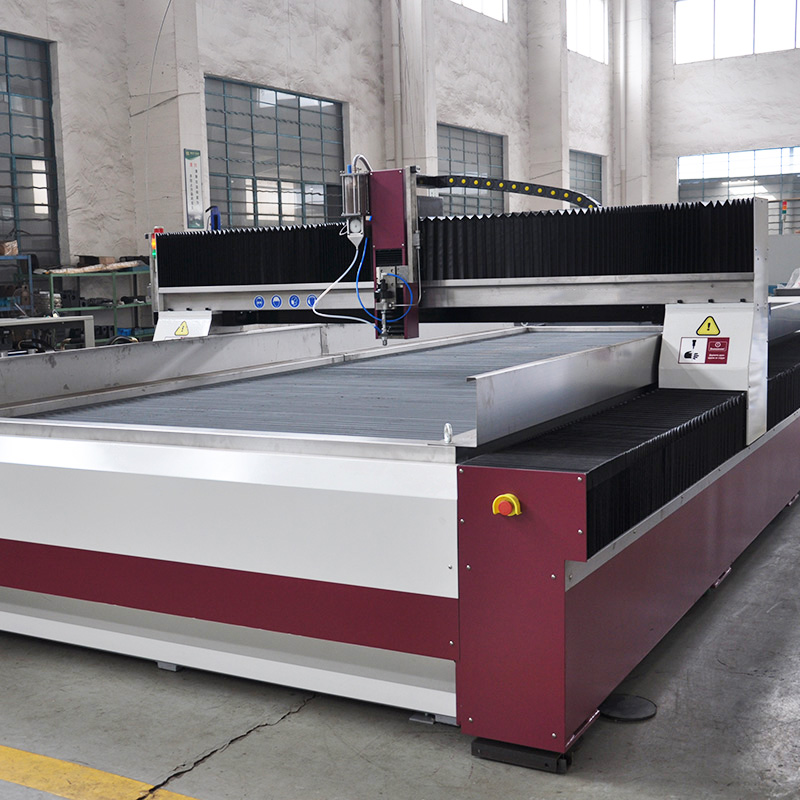
Taizhou Chuang Yuan Machine Tool Co., Ltd. aborda el corte por chorro de agua industrial como una capacidad a nivel de sistema, y no como una venta aislada de máquinas. Desde 2003, integramos investigación, producción y ventas en la ciudad de Taizhou, provincia de Jiangsu; hoy en día, nuestras máquinas-herramienta de precisión respaldan células de corte por chorro de agua industrial en los sectores aeroespacial, piedra arquitectónica, interiores automotrices y fabricación energética. En los talleres de chapa metálica aeroespacial, el corte por chorro de agua industrial debe mantener una tolerancia de ±0,1 mm en titanio de 6 mm sin zonas afectadas térmicamente; nuestros conjuntos intensificadores, sistemas de suministro de abrasivo y paquetes de movimiento CNC están sometidos a pruebas para soportar presiones continuas de 4.000 bar y 380 MPa, ofreciendo un caudal de abrasivo de 1,8–2,2 L/min para garantizar una calidad constante del borde. En el caso de la piedra arquitectónica, los usuarios suelen cortar granito de 20 mm a velocidades de 1.800–2.200 mm/min y reportan un consumo de abrasivo un 35–45 % menor tras optimizar la distancia entre la boquilla y la pieza, así como la geometría de la cámara de mezcla.
Solicitar cotización

Estudio de Caso

soportes aeroespaciales de titanio de 6 mm con tolerancia de ±0,08 mm en una serie piloto de 3000 horas

Un proveedor aeroespacial europeo de nivel intermedio necesitaba cortar soportes de Ti-6Al-4V de 6 mm sin zonas afectadas térmicamente, manteniendo una tolerancia de ±0,08 mm en la distancia entre orificio y borde. Su anterior línea industrial de corte por chorro de agua con abrasivo se desviaba fuera de tolerancia tras 800 horas, lo que obligaba a reprocesar el 7 % de las piezas. Realizamos una auditoría del sistema de suministro de abrasivo, reemplazamos la cámara de mezcla por una combinación con orificio de 1,02 mm y ajustamos la bomba a 3800 bares con un caudal de abrasivo de 1,9 L/min. Se aplicó perforación dinámica para evitar deslaminación al inicio del corte. Tras una serie piloto de 3000 horas, el porcentaje de desechos descendió del 7 % al 1,2 % y el índice Cpk mejoró de 0,91 a 1,48. Actualmente, el cliente opera 22 horas diarias y ha pedido una segunda célula industrial de corte por chorro de agua con abrasivo.

paneles de fachada de granito de 20 mm con un ahorro de abrasivo del 38 % y una disponibilidad del 97 %

Un procesador de piedra arquitectónica en el Medio Oriente cortó granito de 20 mm y piedra caliza de 30 mm para una fachada de 42 000 m². Su objetivo era alcanzar una velocidad media de 2000 mm/min con bordes limpios para juntas visibles. Ajustamos la distancia entre la boquilla y la pieza a 1,6 mm, optimizamos el tiempo de perforación a 0,8 segundos e introdujimos una alimentación de abrasivo en dos etapas. La productividad del corte por chorro de agua industrial aumentó un 26 %, el consumo de abrasivo disminuyó un 38 % y la disponibilidad operativa alcanzó el 97 % durante 14 meses. Las quejas por astillamiento en los bordes desaparecieron por completo tras inspeccionar 18 000 paneles, y el contratista redujo la mano de obra manual para acabados en un 31 %.

paneles sándwich para baterías de EV de 3 mm con una reducción del 42 % en los tiempos de configuración

Un proveedor de interiores automotrices de nivel 2 cortaba paneles sándwich de aluminio de 3 mm para recintos de baterías de vehículos eléctricos. El cambio entre cuatro variantes requería 95 minutos y generaba un 5,5 % de desechos. Proporcionamos mesas listas para fijaciones y una biblioteca de recetas que almacena, por variante, los parámetros de presión, caudal de abrasivo y perforación. El tiempo de cambio en el corte por chorro de agua industrial se redujo a 55 minutos, los desechos descendieron al 1,8 % y el rendimiento a la primera pasada alcanzó el 98,6 %. Actualmente, la línea procesa 1200 paneles por semana sin distorsión térmica. Título del producto: Explore los sistemas industriales de corte por chorro de agua diseñados para su planta

Productos relacionados

El corte con chorro de agua industrial se ha convertido en un proceso fundamental para los fabricantes que no toleran zonas afectadas por el calor, deslaminación ni esfuerzos mecánicos en materiales que van desde titanio e Inconel hasta granito, vidrio y paneles sándwich compuestos. En Taizhou Chuang Yuan Machine Tool Co., Ltd., fundada en 2003 en la ciudad de Taizhou, provincia de Jiangsu, desarrollamos nuestra capacidad de corte con chorro de agua industrial en torno a tres pilares: estabilidad de presión, control de abrasivo y precisión de movimiento. Nuestro flujo de producción comienza con pruebas de ensamblaje del intensificador a 4.000 bar durante 120 minutos, seguidas de una prueba de funcionamiento continuo de 48 horas a 3.800 bar para verificar la integridad de los sellos y una caída de presión inferior al 1,5 %. Cada cabezal de corte se somete a pruebas de caudal con orificios de 0,8–1,2 mm, y el dosaje de abrasivo se calibra para entregar 1,8–2,2 L/min con una repetibilidad dentro del ±2 %. Los paquetes de movimiento CNC se verifican mediante interferometría láser para lograr una precisión de posicionamiento de ±0,05 mm y una repetibilidad de ±0,02 mm, lo cual resulta crítico cuando el corte con chorro de agua industrial se aplica a soportes de titanio de 6 mm con tolerancia de ±0,08 mm o a granito de 20 mm a velocidades de 2.000 mm/min. Para usuarios globales, documentamos registros de presión, curvas de desgaste de boquillas e intervalos de mantenimiento preventivo a las 1.000 y 2.000 horas, de modo que los equipos de calidad puedan alinear el corte con chorro de agua industrial con los requisitos de auditoría ISO y de los clientes. En el sector aeroespacial, este proceso evita capas recristalizadas en aleaciones Ti-6Al-4V de 6 mm, preservando así su vida útil frente a la fatiga. En la industria de piedra arquitectónica, corta granito y piedra caliza de 20–30 mm con bordes limpios y visibles, reduciendo el acabado manual entre un 25 % y un 35 %. En interiores automotrices, recorta paneles sándwich de 3 mm y materiales para carcasas de baterías EV sin deslaminación, logrando índices de primer paso superiores al 98 %. En la fabricación energética, corta juntas de Inconel de 25 mm y patines de acero al carbono de 12 mm sin distorsión térmica, lo que protege las tolerancias dimensionales durante el ajuste previo a la soldadura. Nuestros más de 20 países y regiones de exportación incluyen socios en Europa, Oriente Medio, Asia Sudoriental y Sudamérica; además, los apoyamos con diagnóstico remoto, kits de repuestos y capacitación para operadores. El periodo típico de recuperación de la inversión en corte con chorro de agua industrial oscila entre 11 y 16 meses, siempre que se consideren conjuntamente los ahorros en abrasivos (30–40 %) y la reducción de desechos (4–6 puntos porcentuales). También ayudamos a los clientes a elegir entre configuraciones de corte con chorro de agua industrial de 3 ejes y de 5 ejes, a seleccionar combinaciones de orificio y cámara de mezcla según la calidad del borde requerida, y a establecer recetas dinámicas de perforación que protejan materiales frágiles o estratificados. Al integrar investigación, producción y ventas en una sola instalación, podemos personalizar dimensiones de mesa, diseños de tanque e interfaces de control para adaptarnos a la tensión eléctrica local, al espacio disponible y a los hábitos de los operadores. Para los compradores que evalúan proveedores, los factores decisivos son la producción mensurable, el costo de consumibles y la rapidez de respuesta técnica. Nuestros datos de campo demuestran que una operación disciplinada de corte con chorro de agua industrial, respaldada por ajustes correctos de presión y abrasivo, puede incrementar la productividad entre un 20 % y un 30 % sin necesidad de mano de obra adicional. Invitamos a fabricantes de todo el mundo a probar sus materiales con nuestra biblioteca de parámetros y a validar el rendimiento del corte con chorro de agua industrial frente a sus propias metas de calidad.

Preguntas frecuentes

¿Qué materiales y espesores puede procesar el corte por chorro de agua industrial sin daño térmico?

El corte con chorro de agua industrial corta titanio, Inconel, acero al carbono, aluminio, granito, vidrio, materiales compuestos y paneles sándwich sin zonas afectadas térmicamente. Los rangos típicos validados incluyen 6 mm de Ti-6Al-4V, 25 mm de Inconel, 20–30 mm de granito, 12 mm de acero al carbono y 3 mm de paneles sándwich de aluminio. Dado que el proceso es un corte en frío, no se genera capa de recast, deslaminación ni distorsión térmica, lo que protege la vida a fatiga y la tolerancia dimensional.
El costo del abrasivo se gestiona mediante la distancia entre la boquilla y la pieza, la geometría de la cámara de mezcla y la calibración del alimentador. Nuestros datos de campo muestran un consumo de abrasivo un 35–45 % menor tras ajustar la distancia a 1,6 mm y optimizar el tiempo de perforación. Asimismo, ofrecemos curvas de desgaste e intervalos de mantenimiento cada 1.000 horas, lo que permite a los compradores planificar sus presupuestos de consumibles y comparar el costo total por metro cortado, en lugar de centrarse únicamente en el precio de la máquina.
Nuestras plataformas industriales de corte por chorro de agua están probadas a 3800 bares, con una disminución de presión inferior al 1,5 % y una precisión de posicionamiento de ±0,05 mm, con una repetibilidad de ±0,02 mm. Los clientes que operan entre 16 y 22 horas diarias informan una disponibilidad del 96,5–97 % durante 14 meses. La precisión permite tolerancias de ±0,08 mm en titanio de 6 mm y bordes limpios en granito de 20 mm, a velocidades de 1800–2200 mm/min.
Sí. Atendemos a más de 20 países y regiones exportadoras, y ofrecemos diagnóstico remoto, kits de piezas de repuesto y capacitación para operadores. Nuestra documentación incluye registros de presión, curvas de desgaste de boquillas y programas de mantenimiento, lo que ayuda a los equipos de calidad a alinear el corte industrial por chorro de agua con los requisitos de las normas ISO y las auditorías de los clientes. Se pueden adaptar tensiones locales, espacio en planta y hábitos de los operadores mediante personalización.

Artículos relacionados

Cómo reducir los arañazos en la superficie de los tubos durante el proceso continuo de conformado en laminadoras de tubos

29

Jun

Cómo reducir los arañazos en la superficie de los tubos durante el proceso continuo de conformado en laminadoras de tubos

La realidad económica de las imperfecciones superficiales: En el exigente mundo de la producción de tubos en laminadoras, un arañazo superficial es mucho más que una leve imperfección cosmética. Actúa como una señal de alerta, indicando inestabilidades del proceso más profundas que comprometen la integridad estructural...
Ver más
Por qué la máquina EDM multifuncional satisface las demandas de fábricas que producen moldes y piezas variadas

14

Aug

Por qué la máquina EDM multifuncional satisface las demandas de fábricas que producen moldes y piezas variadas

Navegando por las complejidades de los entornos de fabricación con alta variedad. Gestionar una planta industrial moderna a menudo se siente como mantener una docena de platos girando al mismo tiempo, especialmente al manejar programas de fabricación con alta variedad y bajo volumen. Pl...
Ver más
¿Qué beneficios en la producción obtienen las empresas al actualizar los equipos antiguos de máquina de erosión por chispa EDM?

03

Aug

¿Qué beneficios en la producción obtienen las empresas al actualizar los equipos antiguos de máquina de erosión por chispa EDM?

Identificación de limitaciones heredadas en la producción por erosión por chispa
Ver más
¿Qué funciones de autodiagnóstico de fallos incluyen los sistemas modernos de líneas de corte longitudinal?

20

Sep

¿Qué funciones de autodiagnóstico de fallos incluyen los sistemas modernos de líneas de corte longitudinal?

Protocolos de diagnóstico de ingeniería en la conversión de bobinas a alta velocidad. Operar instalaciones industriales pesadas de conversión de metales y líneas de procesamiento continuo de bobinas presenta obstáculos de ingeniería únicos que exigen una precisión absoluta. Los supervisores de planta...
Ver más

Testimonios de Clientes

Daniel Whitmore
Precisión fiable para titanio aeroespacial

Cortamos soportes de titanio de 6 mm durante 22 horas al día, y el corte por chorro de agua industrial mantiene una tolerancia de ±0,08 mm sin zona afectada por el calor. Los desechos disminuyeron del 7 % al 1,2 %, y el índice Cpk mejoró de 0,91 a 1,48 tras ajustar la presión y el caudal de abrasivo por parte de su equipo. La documentación facilitó nuestra auditoría aeroespacial, y la disponibilidad ha permanecido por encima del 96 % durante más de un año.

Sofia Almeida
Menor costo de abrasivo en piedra arquitectónica

En granito de 20 mm y piedra caliza de 30 mm, el corte por chorro de agua industrial incrementó la productividad un 26 % y redujo el consumo de abrasivo un 38 %. Las quejas por descascaramiento en los bordes desaparecieron tras inspeccionar 18 000 paneles, y la mano de obra para acabados manuales disminuyó un 31 %. Los diagnósticos remotos y el kit de piezas de repuesto mantuvieron nuestra disponibilidad en el 97 % durante 14 meses, lo cual es fundamental para cumplir con los plazos de fachadas.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000
Estabilidad de presión y control del abrasivo que protegen la calidad de los bordes

Estabilidad de presión y control del abrasivo que protegen la calidad de los bordes

El rendimiento del corte por chorro de agua industrial depende de una presión estable y una dosificación precisa del abrasivo. Nuestros conjuntos de intensificadores se someten a pruebas a 4.000 bar durante 120 minutos y a una fase de rodaje de 48 horas a 3.800 bar, manteniendo la caída de presión por debajo del 1,5 %. La dosificación del abrasivo se calibra entre 1,8 y 2,2 L/min, con una repetibilidad dentro del ±2 %, lo que controla directamente el biselado y el acabado del borde. En la práctica, esto significa que un proveedor aeroespacial europeo que cortaba titanio Ti-6Al-4V de 6 mm logró una tolerancia de ±0,08 mm en la distancia entre agujero y borde, y redujo los desechos del 7 % al 1,2 % durante una prueba piloto de 3.000 horas. Un procesador de piedra arquitectónica que cortaba granito de 20 mm a velocidades de 1.800–2.200 mm/min redujo su consumo de abrasivo en un 38 % tras optimizar la distancia de separación de la boquilla a 1,6 mm y la geometría de la cámara de mezcla. Para interiores automotrices, la perforación dinámica y el control por recetas permitieron a un proveedor de nivel 2 cortar paneles sándwich de 3 mm con un rendimiento del 98,6 % en el primer paso. Estos resultados son relevantes porque el abrasivo y los desechos constituyen los dos costos ocultos más elevados en el corte por chorro de agua industrial.
Precisión de movimiento y sujeción para la producción de materiales mixtos

Precisión de movimiento y sujeción para la producción de materiales mixtos

La producción de materiales mixtos exige una plataforma de movimiento que mantenga las tolerancias al cambiar entre titanio, aluminio, granito y compuestos. Nuestros paquetes CNC están verificados mediante interferometría láser para una precisión de posicionamiento de ±0,05 mm y una repetibilidad de ±0,02 mm, compatibles tanto con corte por chorro de agua industrial de 3 ejes como de 5 ejes. Las mesas listas para fijación y las bibliotecas de recetas almacenan parámetros específicos por variante: presión, caudal de abrasivo y parámetros de perforación. Un proveedor automotriz de nivel 2 redujo el tiempo de cambio de configuración de 95 a 55 minutos y los desechos de un 5,5 % a un 1,8 % al procesar cuatro variantes de paneles sándwich de aluminio de 3 mm. Un fabricante energético que recortaba juntas de Inconel de 25 mm y patines de acero al carbono de 12 mm mantuvo las tolerancias de ajuste para soldadura sin distorsión térmica. En trabajos arquitectónicos, la misma plataforma logró bordes visibles limpios en piedra caliza de 30 mm en 18 000 paneles inspeccionados, sin ninguna queja por astillamiento.
WhatsApp WhatsApp Email Email Móvil Móvil PRINCIPALPRINCIPAL