Máquina de perforación profunda por cañón | Relación 100:1, precisión de 0,01 mm

Todas las categorías

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil / WhatsApp
WeChat
LinkedIn
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000
Adjunto
Cargue al menos un adjunto
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Soluciones de máquinas de perforación de agujeros profundos de precisión de un fabricante chino de confianza

Soluciones de máquinas de perforación de agujeros profundos de precisión de un fabricante chino de confianza

Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrica máquinas de perforación profunda tipo cañón desde 2003 en la ciudad de Taizhou, provincia de Jiangsu, China. Nuestra máquina de perforación profunda tipo cañón logra diámetros de agujero de 2 mm a 40 mm, relaciones profundidad-diámetro de hasta 100:1, rugosidad superficial Ra de 0,4 a 1,6 µm y precisión de posicionamiento de 0,01 mm por cada 300 mm. Las velocidades del husillo alcanzan 6.000 rpm y la presión del refrigerante llega hasta 100 bar, lo que permite producir agujeros profundos en un solo paso sin necesidad de perforación intermitente (peck drilling). En la fabricación de cilindros hidráulicos, los clientes perforan agujeros de 800 mm de profundidad en barras de acero 45 en 18 minutos por pieza, reduciendo el tiempo de ciclo de mecanizado un 35 %. En la fabricación de moldes, un taller de herramientas alemán utiliza nuestra máquina de perforación profunda tipo cañón para producir conductos de refrigeración de 600 mm de profundidad en acero 1.2344 con concentricidad inferior a 0,02 mm, eliminando así el rebarbado secundario. En la producción de implantes médicos, un cliente suizo perfora agujeros de 3 mm a través de barras de titanio de 120 mm sin desviación alguna, manteniendo la tolerancia dentro de ±0,015 mm.
Solicitar cotización

Estudio de Caso

reducción del 35 % del tiempo de ciclo para un fabricante de cilindros hidráulicos en la India

Un productor de cilindros hidráulicos en Pune, India, perforaba agujeros de 800 mm de profundidad en barras de acero 45 con brocas helicoidales convencionales y necesitaba 27 minutos por pieza, con frecuentes roturas y un 2 % de desechos. Tras instalar nuestra máquina de perforación profunda tipo «gun drill» con sistema de refrigerante a 100 bares y eje giratorio a 2800 rpm, el tiempo de ciclo descendió a 18 minutos por pieza, los desechos se redujeron al 0,3 % y la rectitud del agujero se mantuvo dentro de ±0,1 mm en 800 mm. Actualmente, la empresa exporta cilindros hidráulicos a Europa y ha incrementado su producción mensual en 2400 piezas.

concentricidad de 0,02 mm para un fabricante alemán de bases de moldes

Un fabricante alemán de moldes necesitaba canales de refrigeración de 600 mm de profundidad en bloques de acero 1.2344, con concentricidad dentro de 0,02 mm. La perforación tradicional provocaba desviación y requería escariado. Nuestra máquina de perforación profunda tipo «gun drilling», equipada con una cabeza BTA y avance servocontrolado, mantuvo la concentricidad dentro de 0,018 mm y una rugosidad superficial Ra de 0,6 µm en un solo paso. El cliente redujo las operaciones secundarias en un 80 %, acortó el plazo de entrega de 12 días a 5 días y ahora opera dos turnos diarios con la misma máquina.

Perforaciones libres de desviación de titanio de 3 mm para un fabricante suizo de implantes médicos

Un fabricante suizo de implantes médicos necesitaba perforaciones de 3 mm de diámetro a través de barras de titanio de 120 mm, con tolerancia dentro de 0,015 mm. Nuestra máquina de perforación profunda tipo «gun drilling», con refrigeración a alta presión y una broca de carburo tipo «gun drill», logró una tolerancia de 0,012 mm y un acabado superficial de 0,4 µm, sin desviación visible. El rendimiento productivo aumentó al 99,6 %, la vida útil de la herramienta alcanzó las 120 perforaciones por afilado y el cliente ahora utiliza nuestra máquina en tres líneas de implantes y exporta a 14 países.

Productos relacionados

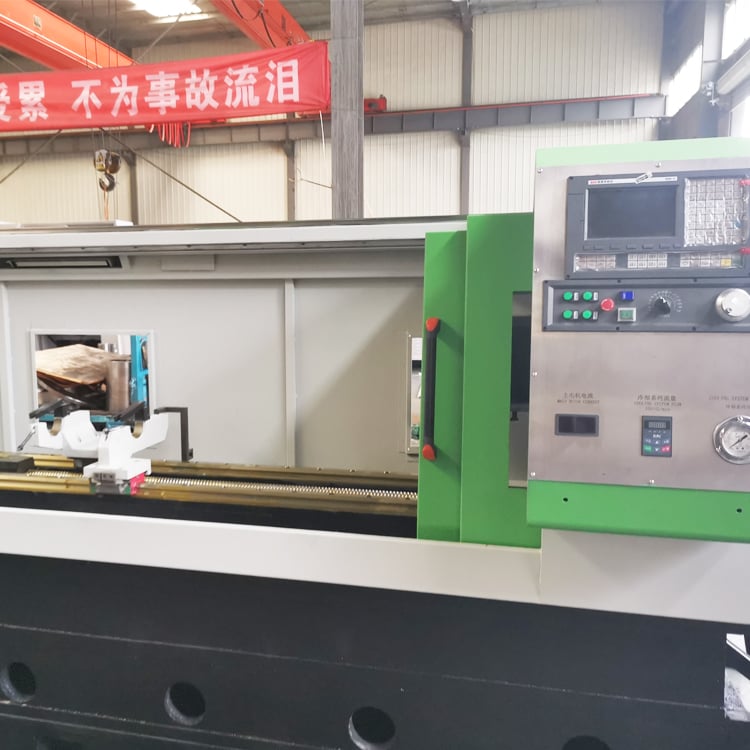
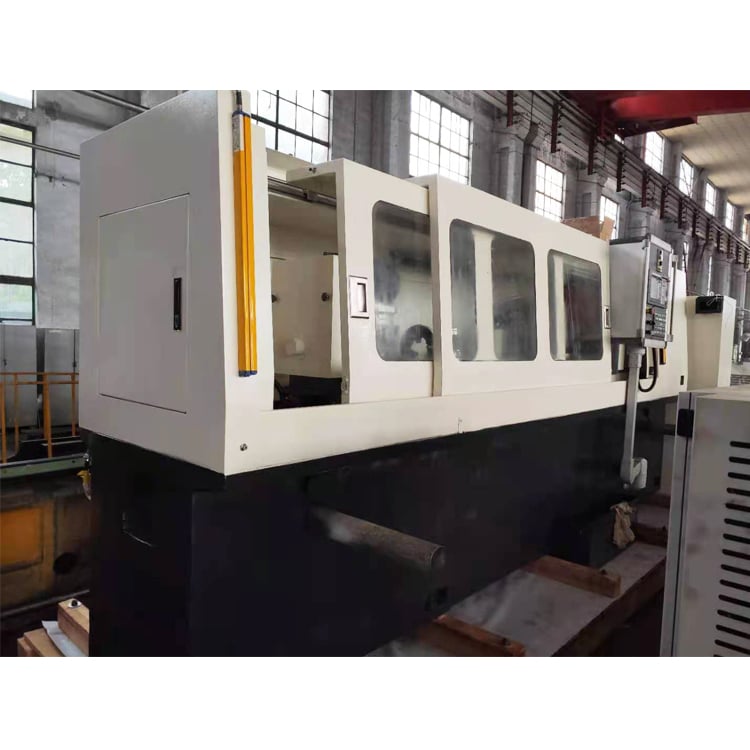
La máquina de perforación profunda tipo ‘gun drilling’ es una herramienta especializada de mecanizado diseñada para producir agujeros profundos con elevadas relaciones longitud-diámetro, con alta precisión y en un solo paso. En Taizhou Chuang Yuan Machine Tool Co., Ltd., fundada en 2003 en la provincia de Jiangsu, China, integramos investigación, desarrollo, producción y comercialización para ofrecer máquinas-herramienta de precisión fiables a más de 20 países. Nuestra máquina de perforación profunda tipo ‘gun drilling’ se basa en un bastidor rígido de fundición de hierro gris, guías prismáticas endurecidas y rectificadas, y un husillo de precisión capaz de alcanzar 6.000 rpm. El sistema de refrigerante suministra hasta 100 bares de presión, lo que permite evacuar las virutas de forma eficiente y controlar la dilatación térmica durante ciclos prolongados. La máquina procesa diámetros de agujero entre 2 mm y 40 mm, con relaciones profundidad-diámetro de hasta 100:1, precisión de posicionamiento de 0,01 mm por cada 300 mm y redondez dentro de ±0,02 mm. El proceso productivo comienza con una inspección rigurosa de las materias primas, seguida del mecanizado CNC del bastidor y del cabezal, el raspado manual de las guías y las pruebas de equilibrado dinámico del husillo. Cada unidad pasa luego una prueba de funcionamiento continuo de 72 horas, que verifica la rectitud del agujero, el acabado superficial y la estabilidad de la presión del refrigerante. Un sistema CNC Siemens 828D gestiona las velocidades de avance, la velocidad del husillo y el caudal del refrigerante, y almacena hasta 500 programas para cambios rápidos de pieza. El sistema automático de evacuación de virutas reduce la intervención manual y mantiene limpia el área de trabajo. En aplicaciones reales, un fabricante indio de cilindros hidráulicos perfora agujeros de 800 mm de profundidad en barras de acero 45 en 18 minutos por pieza; un fabricante alemán de moldes logra una concéntrica de 0,018 mm en acero 1.2344; y un productor suizo de dispositivos médicos perfora agujeros de 3 mm a través de barras de titanio de 120 mm, manteniendo una tolerancia de ±0,012 mm. Estos resultados derivan de nuestro enfoque en la ingeniería práctica: guías endurecidas, tornillos de bolas rectificados con precisión y una unidad de refrigerante de alta presión, cuya combinación reduce el costo de herramienta por agujero hasta un 28 % y aumenta la productividad un 35 %. Nuestra fábrica cubre todo el proceso, desde la fundición y el mecanizado hasta el montaje y las pruebas finales, garantizando así el control de calidad en cada etapa. Ofrecemos certificación CE, garantía de 24 meses, instalación in situ y formación online para operadores. Ya sea en la fabricación de moldes, equipos hidráulicos, aeroespacial, dispositivos médicos o defensa, nuestra máquina de perforación profunda tipo ‘gun drilling’ constituye una solución fiable, eficiente y rentable ante los desafíos de perforación profunda. Seguimos invirtiendo en investigación y atendiendo activamente los comentarios de nuestros clientes de Europa, Asia, Sudamérica y Oriente Medio, perfeccionando nuestras máquinas para adaptarlas a diversos entornos productivos y ayudando a nuestros socios a desarrollar sus mercados locales con confianza.

Preguntas frecuentes

¿Qué materiales puede procesar su máquina de perforación profunda tipo arma?

Nuestra máquina de perforación profunda tipo arma procesa acero al carbono, acero aleado, acero inoxidable, fundición gris, aluminio, cobre, titanio e Inconel. Por ejemplo, perfora orificios de 3 mm a través de barras de titanio de 120 mm y orificios de 800 mm en barras de acero 45. Es adecuada para durezas de hasta HRC 42. Para materiales más duros, recomendamos brocas tipo arma de carburo recubiertas y velocidades de avance ajustadas. Nuestros ingenieros proporcionan parámetros de corte basados en su material y tamaño del orificio.
La máquina admite diámetros de orificio de 2 mm a 40 mm y relaciones profundidad/diámetro de hasta 100:1. Para un orificio de 10 mm, puede perforar hasta 1.000 mm en un solo paso. Una presión de refrigerante de hasta 100 bar garantiza la evacuación de virutas y la rectitud. Si su relación supera 100:1, podemos personalizar la máquina con un sistema de refrigerante de mayor capacidad y bujes guía especiales.
Utilizamos una bancada de fundición de hierro rígida, guías en caja endurecidas y tornillos de bolas rectificados con precisión para minimizar las vibraciones. El sistema de refrigerante de alta presión elimina las virutas rápidamente, y el CNC de Siemens mantiene las velocidades de avance dentro de ±0,01 mm. Normalmente, la rectitud se mantiene dentro de 0,1 mm en 800 mm, la redondez dentro de 0,02 mm y la rugosidad superficial entre Ra 0,4 y 1,6 µm. Cada máquina supera una prueba continua de 72 horas antes del envío.
Los modelos estándar se envían entre 30 y 45 días después del depósito; los modelos personalizados requieren entre 60 y 75 días. Ofrecemos una garantía de 24 meses, instalación in situ y formación en línea. Las piezas de repuesto están disponibles durante al menos 10 años. También ofrecemos diagnóstico remoto mediante el sistema CNC, de modo que la mayoría de los problemas pueden resolverse sin necesidad de una visita in situ, reduciendo así el tiempo de inactividad para clientes en más de 20 países.
Sí. Personalizamos la longitud de carrera, la velocidad del husillo, la presión del refrigerante, el sistema de control y la sujeción. Por ejemplo, construimos una máquina para un fabricante alemán de moldes con una carrera de 600 mm y requisitos de concentricidad de 0,018 mm. Podemos incorporar carga automática, transportadores de virutas y monitoreo de herramientas. Nuestros ingenieros revisan sus planos y muestras, y luego proponen una configuración que se ajusta a su presupuesto y a sus objetivos de producción.

Artículos relacionados

¿Cómo elegir un centro de mecanizado?

12

Dec

¿Cómo elegir un centro de mecanizado?

Ver más
¿Qué servicio posventa deben ofrecer los proveedores fiables de máquinas de perforación por electroerosión?

14

Jul

¿Qué servicio posventa deben ofrecer los proveedores fiables de máquinas de perforación por electroerosión?

La evolución de la fabricación flexible mediante una arquitectura modular. Los entornos industriales modernos exigen un alto grado de adaptabilidad, donde la capacidad de cambiar rápidamente las configuraciones de producción define el ritmo operativo de una instalación...
Ver más
Cómo reducir el desgaste de las brocas durante tareas continuas de mecanizado de agujeros profundos

03

Aug

Cómo reducir el desgaste de las brocas durante tareas continuas de mecanizado de agujeros profundos

Comprensión de la mecánica del estrés térmico en agujeros profundos. La ejecución de tareas continuas de mandrinado y mecanizado de alta profundidad en líneas de producción industriales presenta severos desafíos térmicos y mecánicos que habitualmente ponen a prueba los límites de las herramientas de corte. W...
Ver más
Qué normas internacionales de calidad para la exportación exigen los clientes internacionales para los productos de máquinas de corte por hilo

03

Aug

Qué normas internacionales de calidad para la exportación exigen los clientes internacionales para los productos de máquinas de corte por hilo

Comprensión del cumplimiento internacional en mecanizado de precisión: Navegar por el complejo panorama del comercio industrial global requiere una comprensión exhaustiva de los rigurosos estándares técnicos que los compradores extranjeros exigen para maquinaria avanzada de metal...
Ver más

Testimonios de Clientes

Rajesh Mehta, Gerente de Producción, Pune, India
Excelente precisión y disponibilidad en la producción diaria

Adquirimos una máquina de perforación profunda tipo cañón para nuestra línea de cilindros hidráulicos. Tras seis meses, el tiempo de ciclo disminuyó de 27 a 18 minutos por pieza y el porcentaje de desechos cayó por debajo del 0,5 %. El sistema de refrigerante de 100 bares permite perforar agujeros de 800 mm de profundidad en acero 45 sin roturas de broca. La instalación y la capacitación fueron fluidas, y la máquina opera dos turnos diarios sin incidencias importantes. Se ha convertido en la máquina más fiable de nuestra planta.

Thomas Keller, Director de Operaciones, Zúrich, Suiza
Rendimiento fiable para la fabricación de moldes y piezas médicas

Nuestra producción suiza de implantes médicos requiere perforar agujeros de 3 mm en barras de titanio de 120 mm. Esta máquina de perforación profunda tipo cañón mantiene una tolerancia constante de 0,012 mm y un acabado superficial de 0,4 µm. También la utilizamos para bases de moldes y logramos una concentricidad de 0,02 mm. El control Siemens almacena 500 programas, por lo que los cambios de configuración son rápidos. Tras un año, el costo de herramienta por agujero se redujo un 28 % y la producción aumentó un 35 %. Soporte excelente del fabricante.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000
Sistema de refrigerante a alta presión para agujeros profundos con relación hasta 100:1

Sistema de refrigerante a alta presión para agujeros profundos con relación hasta 100:1

Nuestra máquina de perforación con barrena para agujeros profundos cuenta con un sistema de refrigerante que suministra una presión de hasta 100 bares, lo cual es esencial para la perforación de agujeros profundos. La alta presión expulsa las virutas del agujero, enfría el filo de corte y evita la acumulación de virutas, que provoca la rotura de la barrena y un acabado superficial deficiente. Esto permite la perforación en un solo paso con relaciones profundidad-diámetro de hasta 100:1; así, un agujero de 10 mm puede alcanzar 1.000 mm sin necesidad de perforación intermitente (peck drilling). En la producción de cilindros hidráulicos, este sistema permite perforar agujeros de 800 mm de profundidad en barras de acero 45 en 18 minutos por pieza, reduciendo el tiempo de ciclo en un 35 %. En la fabricación de moldes, soporta canales de refrigeración de 600 mm de profundidad en acero 1.2344 con una concentricidad de 0,018 mm. El sistema incluye una bomba de alta presión, una unidad de filtración y un control ajustable del caudal, y es compatible con refrigerantes a base de agua o a base de aceite. El depósito de refrigerante está dimensionado para funcionamiento continuo, y el sistema de extracción de virutas mantiene limpia el área de trabajo.
Una estructura de máquina rígida garantiza una precisión de posicionamiento de 0,01 mm

Una estructura de máquina rígida garantiza una precisión de posicionamiento de 0,01 mm

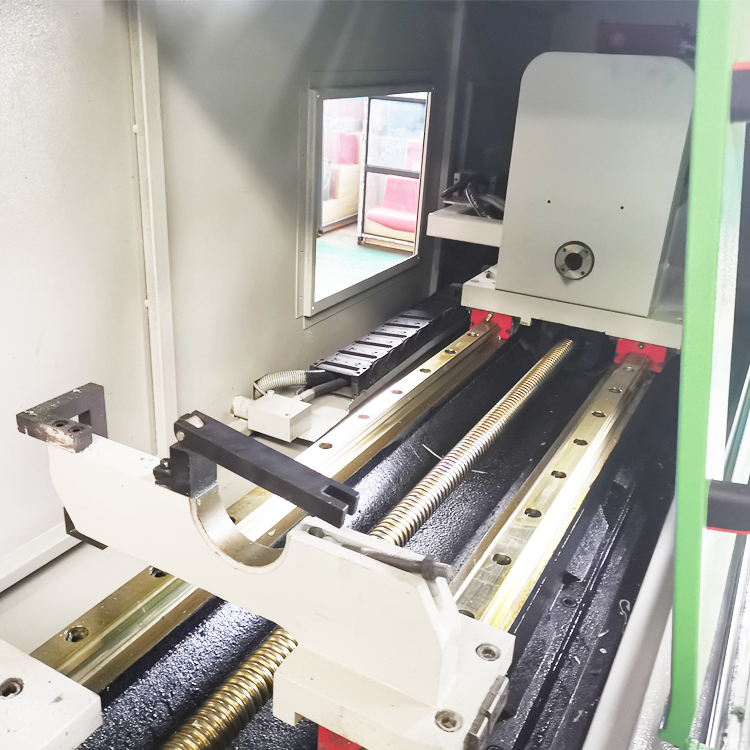
La máquina de perforación con barrena de agujero profundo está construida sobre una bancada de fundición de hierro fuertemente nervada que absorbe las vibraciones y mantiene la estabilidad durante los cortes pesados. Las guías en caja endurecidas y rectificadas, junto con los tornillos de bolas rectificados con precisión, ofrecen una exactitud de posicionamiento de 0,01 mm por cada 300 mm y una repetibilidad de 0,005 mm. El husillo está equilibrado dinámicamente y soportado por rodamientos de alta precisión, alcanzando 6 000 rpm con bajo desalineamiento radial. Esta rigidez es fundamental para la perforación de agujeros profundos, donde pequeñas desviaciones se amplifican en errores importantes a lo largo de agujeros largos. Un fabricante alemán de moldes utilizó esta máquina para mantener una concentricidad de 0,018 mm en agujeros de 600 mm de profundidad, y un productor suizo de dispositivos médicos logró una tolerancia de 0,012 mm en agujeros de 3 mm de diámetro a través de barras de titanio de 120 mm de longitud. La estructura también permite lograr redondez dentro de 0,02 mm y rugosidad superficial Ra de 0,4 a 1,6 µm, reduciendo así la necesidad de escariado secundario y disminuyendo el costo total de procesamiento. Cada máquina pasa por un raspado manual y una calibración mediante interferómetro láser antes de su envío.
WhatsApp WhatsApp Email Email Móvil Móvil PRINCIPALPRINCIPAL