 EN

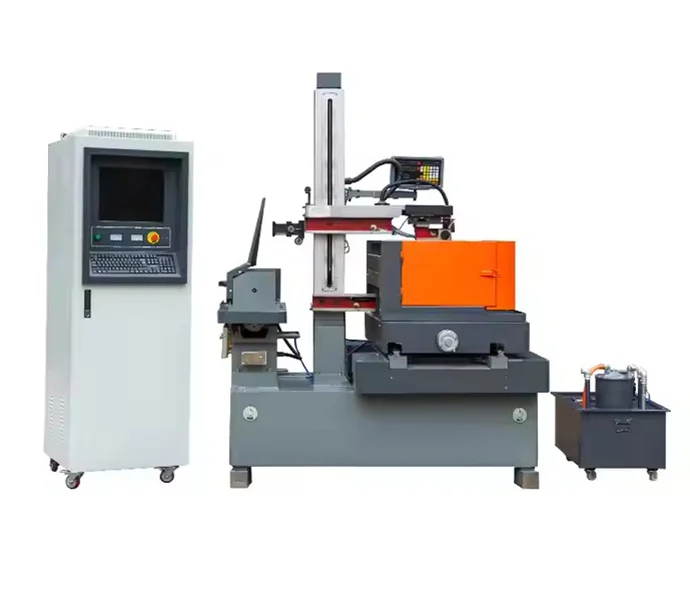
Optimieren Sie die Kernparameter der EDM-Funkenerosionsmaschine für Energieeffizienz
Die Feinabstimmung der Betriebseinstellungen ist der schnellste und kostengünstigste Weg, um den Energieverbrauch während der Funkenerosion zu senken. Eine EDM-Funkenerosionsmaschine wandelt einen erheblichen Teil der zugeführten elektrischen Leistung in Wärme und Elektrodenverschleiß um; geringfügige Anpassungen des Entladungsverhaltens und des Leerlaufzeit-Managements führen häufig zu Energieeinsparungen von 10–20 %, ohne dass bestehende Hardware geändert werden muss. Die beiden wirkungsvollsten Hebel sind die Steuerung der Funkenenergie und die Eliminierung der Leerlaufleistung.
Senken Sie den Entladestrom und die Impulsdauer, ohne die Materialabtragsrate zu beeinträchtigen
Die Funkenenergie ist direkt proportional zum Produkt aus Entladungsstrom und Einschaltzeit des Impulses. Eine Verringerung eines dieser beiden Parameter reduziert die thermische Energie pro Funken – wodurch sich das Kratervolumen und die pro Impuls abgetragene Materialmenge verkleinern. Um die vorgegebene Materialabtragsrate (MRR) aufrechtzuerhalten, können Bediener durch Erhöhung der Funkfrequenz kompensieren, während kürzere und stromärmere Impulse eingesetzt werden. Beispielsweise senkt die Reduzierung des Spitzenstroms von 30 A auf 20 A und der Einschaltzeit von 100 µs auf 60 µs die Energie pro Entladung um nahezu 60 %; eine Verdopplung der Funkfrequenz ermöglicht es, die MRR innerhalb von 5–10 % des Ausgangswerts zu halten. Dieser Ansatz erfordert eine schnelle Servo-Reaktionsfähigkeit und präzise Lückesteuerung, da häufigere, energieärmere Entladungen eine engere Stabilität des Funkenabstands erfordern. Bediener sollten Strom und Impulsbreite schrittweise reduzieren, die MRR anhand eines kurzen Test-Schnitts validieren und die Ausschaltzeit anpassen, um den mittleren Strom zu bewahren. In der Praxis führt der Übergang von Grobschneid- zu Halbfertigbearbeitungsparametern – beispielsweise durch eine Reduzierung des Spitzenstroms um 25 % – oft zu einer akzeptablen Produktivität bei gleichzeitiger Senkung des Energieverbrauchs um 15–20 %. Die Dokumentation jedes Versuchs (Strom, Impulsbreite, Frequenz, gemessene MRR) ermöglicht eine konsistente Reproduzierbarkeit über verschiedene Aufträge hinweg.
Zündspalt und Einschaltdauer präzise abstimmen, um Leerlaufenergieverschwendung zu eliminieren
Die Leerlaufzeit zwischen den Entladungen stellt eine versteckte Energiebelastung dar – selbst wenn keine Funkenbildung erfolgt, ziehen Stromversorgung, Servomotoren und Dielektrikumpumpe eine Grundlast. Eine Minimierung der nicht produktiven Zeit innerhalb des Tastverhältnisses (Einschaltdauer ÷ Gesamtzyklusdauer) senkt direkt den gesamten kWh-Verbrauch pro Werkstück. Ein größerer Zündspalt erhöht die erforderliche Ausschaltzeit für die Ausspülung von Abtragsschlamm, doch ein übermäßiger Spalt steigert zudem den Durchflussbedarf des Dielektrikums sowie die Verweilzeit. Die Aufrechterhaltung des kleinsten stabil der Spalt – typischerweise 10–50 µm, abhängig von der Elektrodengröße – verkürzt die Ausschaltzeit und erhöht den effektiven Einschaltdaueranteil, ohne Risiko eines Lichtbogens. Gut gesteuerte Spalte ermöglichen Einschaltdaueranteile von 80–90 % beim Schruppen und von 60–70 % beim Schlichten, im Gegensatz zu energieverschwendenden Standardwerten nahe 50 %. Adaptive Spaltsteuerungssysteme, die mit einer Echtzeit-Spannungs-Rückmeldung gekoppelt sind, halten dynamisch den kleinstmöglichen funktionsfähigen Spalt ein – wodurch die Energie für die Dielektrikumpfung gesenkt und die Funkenkette komprimiert wird. Bei einer 20-A-Senkschleifmaschine kann die Erhöhung des Einschaltdaueranteils von 50 % auf 75 % den Leerlaufstromverbrauch um rund ein Drittel senken, ohne dass sich die eigentliche Funkenabtragzeit ändert. Kombinieren Sie dies mit einer gezielten Strategie zur Reduzierung der Verweilzeit: Überwachen Sie den Zustand des verbrauchten Spülmediums, führen Sie Sprühspülungen ausschließlich bei festgestellter Ablagerung von Verschmutzungen durch und vermeiden Sie eine Überspülung, die zusätzliche Pumpenergie erfordert. Diese kleinen, konsequent angewendeten Feinjustierungen liefern messbare Energieeinsparungen – ohne Änderungen an der Werkzeugausstattung.
Modernisierung von Teilsystemen für EDM-Funkenabtragmaschinen mit energiesparender Technologie
Die Modernisierung von Hilfssystemen bietet einen der schnellsten Wege zur Senkung des gesamten Energieverbrauchs einer EDM-Funkenerosionsmaschine. Während die Parameteroptimierung die Funkenstrecke adressiert, zielen Unter-System-Upgrades auf parasitäre Verluste ab, die während der gesamten Zeit auftreten, in der die Maschine eingeschaltet ist.
IoT-fähige intelligente Kühlsysteme mit adaptiver Dielektrikumstrom-Steuerung
Standard-EDM-Maschinen betreiben häufig die Dielektrikum-Kühler und -Pumpen mit fester Drehzahl – unabhängig von der tatsächlichen thermischen Last. Ein IoT-fähiges intelligentes Kühlsystem verwandelt diese konstante Belastung in einen bedarfsgerechten Prozess. Thermosensoren im Dielektrikum-Behälter, am Funkenspalt und an den Kühlkörpern des Generators liefern Echtzeitdaten an eine Steuerung, die Drehzahl des Kühlerkompressors und den Förderstrom der Dielektrikum-Pumpe präzise an den jeweiligen Kühlbedarf anpasst. Während des hochstromstarken Vorschleifens steigen Förderstrom und Kühlleistung an; während des niedrigbelasteten Feinschleifens reduzieren sie sich deutlich. Dadurch wird Energieverschwendung durch Überschreiten des Kühlbedarfs vermieden. Hersteller, die solche Systeme integrieren, berichten über bis zu 30 % geringeren energiebedingten Kühlaufwand – was den gesamten EDM-Energieverbrauch senkt, ohne die Teilqualität zu beeinträchtigen.
Hochwirksame CNC-Stromversorgungen und regenerative Energierückgewinnung in Servoachsen
Die elektrische Umwandlung von Netzstrom in hochfrequente Funkenimpulse ist bei älteren Maschinen grundsätzlich mit Verlusten verbunden. Durch den Einbau einer modernen, hocheffizienten CNC-Stromversorgung auf Basis von Siliziumkarbid-(SiC-)Halbleitern lassen sich thermische Verluste drastisch senken: SiC-Geräte erreichen bis zu 96 % Umwandlungseffizienz im Vergleich zu 85–90 % bei herkömmlichen, siliziumbasierten Stromversorgungen – das heißt, ein größerer Anteil der zugeführten Leistung wird in nutzbare Funkenenergie umgewandelt. Eine zweite wesentliche Quelle für Energieverluste liegt im Servosystem. Bei konventionellen Antrieben wird kinetische Energie aus dem Abbremsen schneller Elektrodensprünge als Wärme über Bremswiderstände dissipiert. Ein regeneratives Energierückgewinnungsmodul fängt diese Energie ein, wandelt sie wieder in elektrische Energie um und speist sie in den internen Gleichstrombus der Maschine ein – um die nächste Beschleunigung oder die Positionshaltung zu versorgen. Dadurch wird ein vollständiger Energieverlust während schneller Achsbewegungen verhindert und der netto erforderliche Servoleistungsbedarf bei sprunghaften Operationen messbar gesenkt.
Wählen Sie Elektroden- und Dielektrikum-Materialien, die den gesamten Energiebedarf einer EDM-Funkenerosionsmaschine senken
Die Materialauswahl wirkt sich unmittelbar auf das Energieprofil einer EDM-Funkenerosionsmaschine aus. Während Dielektrikum-Flüssigkeiten den Spülprozess und die Isolation beeinflussen, bestimmt das Elektrodenmaterial die Wärmeleitung, die Verschleißfestigkeit und die Erosionsdynamik – und damit letztlich den Energieverbrauch pro abgetragenem Volumeneinheit.
Kupfer-Wolfram- versus Graphit-Elektroden: Energie pro mm³ abgetragen im Vergleich
Graphitelektroden liefern typischerweise eine geringere Energie pro kubischem Millimeter beim Grobschneiden, da ihr hoher thermischer Widerstand hohe Spitzenströme mit minimalem Verschleiß ermöglicht. Ihre selbstschmierende Mikrostruktur verringert zudem das Risiko von Brandstellen und nachträglicher Nacharbeit. Kupfer-Wolfram hingegen überzeugt bei hochpräzisen Feinbearbeitungsschritten: Sein außergewöhnlicher Erosionswiderstand bewahrt enge Toleranzen über lange Laufzeiten und vermeidet das erneute Bearbeiten abgenutzter Elektrodenformen. Durch das Vermeiden überflüssiger Funken-Erosionsdurchläufe kann Kupfer-Wolfram die gesamte Auftragsenergie senken – selbst wenn die Energie pro Funkenstoß höher ist. Die energieeffizienteste Strategie besteht darin, die Materialeigenschaften gezielt der jeweiligen Bearbeitungsphase zuzuordnen: Graphit für den groben Materialabtrag, Kupfer-Wolfram für die endgültige Hohlraumbearbeitung – wodurch die Generatorleistung direkt in fertiges Bauteilvolumen umgesetzt wird, nicht in verschwendete thermische Belastung oder Elektrodenverbrauch.
Überwachen und modellieren Sie den Energieverbrauch in Echtzeit über den gesamten Workflow der EDM-Funken-Erosionsmaschine
Die Integration einer Echtzeit-Energieüberwachung in den EDM-Arbeitsablauf ermöglicht es Herstellern, exakte Energieverbrauchspunkte in jeder Phase – beim Schruppen, Schlichten und Spülen – zu identifizieren. Die Installation von Leistungsmessgeräten auf Maschinenebene liefert detaillierte Daten, die Ineffizienzen wie verlängerte Leerlaufzeiten oder suboptimale Impulseinstellungen aufdecken. Diese Daten speisen ein leichtgewichtiges maschinelles Lernmodell, das auf der jeweiligen Energie-Signatur jedes Auftrags trainiert ist. Das Modell empfiehlt dann Anpassungen der Parameter – beispielsweise eine Verringerung der Impulsdauer oder eine Regelung des Dielektrikum-Flusses –, wobei die Bauteilqualität erhalten bleibt. Praxisbereiche, in denen solche IoT-Nachrüstprojekte eingesetzt wurden, haben nach der Implementierung einer adaptiven Steuerung auf Grundlage von Echtzeit-Energiedaten messbare Reduktionen des kWh-Verbrauchs pro Bauteil nachgewiesen. Echtzeit-Dashboards unterstützen zudem interne Ziele zur Kohlenstoffreduktion und vereinfachen die Nachhaltigkeitsberichterstattung. Letztlich verwandelt diese datengesteuerte Rückkopplungsschleife das Energiemanagement von einer periodischen Prüfung in einen dauerhaften, selbstoptimierenden Prozess – mit sinkenden Betriebskosten und einer verlängerten Lebensdauer kritischer Komponenten.
FAQ
Wie kann eine Verringerung des Entladestroms und der Impulsdauer Energie sparen?
Eine Verringerung des Entladestroms und der Impulsdauer reduziert die thermische Energie pro Funken, was zu einem kleineren Kratervolumen und geringerem Energieverbrauch pro Impuls führt, während gleichzeitig die Materialabtragsraten durch eine erhöhte Funkfrequenz aufrechterhalten werden.
Welche Rolle spielt die Funkenstreckeneinstellung bei der Energieseffizienz?
Die Aufrechterhaltung einer optimierten Funkenstrecke minimiert die Ruhezeiten im Leerlauf und verbessert den Einschaltdaueranteil (Duty Cycle), wodurch der Leistungsverbrauch im Leerlauf sowie der gesamte Energieverbrauch direkt reduziert werden.
Welchen Vorteil bieten IoT-fähige intelligente Kühlsysteme?
IoT-fähige intelligente Kühlsysteme passen Durchfluss und Kühlleistung anhand der aktuellen, in Echtzeit ermittelten Maschinenanforderungen an und reduzieren dadurch erheblich die Energieverschwendung sowie steigern die Gesamteffizienz.
Warum sollte ich in Betracht ziehen, mein EDM-Gerät auf hochwirksame Stromversorgungen umzurüsten?
Der Austausch gegen siliziumkarbidbasierte, hochwirksame CNC-Stromversorgungen verbessert die Effizienz der Energieumwandlung und verringert die thermischen Verluste im Vergleich zu älteren Systemen.
Wie verbessert die Echtzeit-Energieüberwachung die Effizienz von EDM?
Die Echtzeit-Energieüberwachung identifiziert Ineffizienzen während des Betriebs. Auf Energiedaten basierende maschinelle Lernmodelle können Optimierungsstrategien empfehlen und so den Energieverbrauch senken, ohne die Bauteilqualität zu beeinträchtigen.
Inhaltsverzeichnis
- Optimieren Sie die Kernparameter der EDM-Funkenerosionsmaschine für Energieeffizienz
- Modernisierung von Teilsystemen für EDM-Funkenabtragmaschinen mit energiesparender Technologie
- Wählen Sie Elektroden- und Dielektrikum-Materialien, die den gesamten Energiebedarf einer EDM-Funkenerosionsmaschine senken
- Überwachen und modellieren Sie den Energieverbrauch in Echtzeit über den gesamten Workflow der EDM-Funken-Erosionsmaschine
- FAQ



