 EN

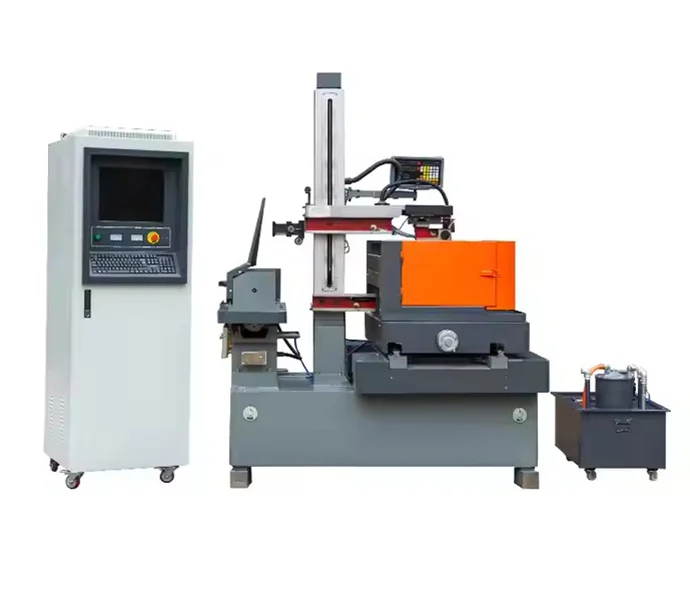
Optimer kerne-EDM-iskerskæringsmaskinparametre for energieffektivitet
Finjustering af driftsindstillinger er den hurtigste og billigste metode til at reducere energiforbruget under iskerskæring. En EDM-iskerskæringsmaskine omdanner en betydelig andel af inputeffekten til varme og elektrodeforurening; mindre justeringer af udledningsadfærd og standbytidshåndtering giver ofte 10–20 % energibesparelser uden ændringer af eksisterende hardware. De to mest effektive tiltag er kontrol af gnistenergi og eliminering af standbyeffekt.
Reducer udledningsstrøm og pulsvarighed uden at påvirke materialebortførelseshastigheden
Gnists energi er direkte proportional med produktet af afladningsstrømmen og pulsens tændtid. At reducere enten strømmen eller tændtiden formindsker den termiske energi pr. gnist—hvilket formindsker kraterets volumen og den fjernede materiemængde pr. puls. For at opretholde den ønskede materiefjerningshastighed (MRR) kan operatører kompensere ved at øge gnistfrekvensen samtidig med, at de anvender kortere og svagere pulser. For eksempel reducerer en nedgang i topstrømmen fra 30 A til 20 A og i tændtid fra 100 µs til 60 µs den energi, der frigives pr. afladning, med næsten 60 %; ved at fordoble gnistfrekvensen kan MRR opretholdes inden for 5–10 % af udgangsniveauet. Denne fremgangsmåde kræver hurtig servorespons og præcis afstandsregulering, da hyppigere, lavenergiske afladninger kræver større stabilitet i gnistafstanden. Operatører bør gradvist reducere strømmen og pulsbredden, verificere MRR med et kort testskær, og justere udtændtiden for at bevare den gennemsnitlige strøm. I praksis fører en overgang fra grovkærs- til halvfinish-parametre—f.eks. en reduktion af topstrømmen med 25 %—ofte til vedligeholdelse af acceptabel produktivitet samtidig med en reduktion af strømforbruget på 15–20 %. Dokumentation af hvert eksperiment (strøm, pulsbredde, frekvens, målt MRR) muliggør konsekvent gentagelse på tværs af forskellige opgaver.
Juster gnistafbrydningsafstanden og arbejdscyklus for at eliminere unødvendig strømforbrug i standby
Standby-tiden mellem udledninger er en skjult energiforbrugsfaktor – selv når der ikke dannes nogen gnist, forbruger strømforsyningen, servomotorerne og dielektrispumpen en basisbelastning. At minimere ikke-produktiv tid i arbejdscyklussen (puls-til-tid ÷ samlet cykeltid) sænker direkte det samlede kWh-forbrug pr. emne. En større gnistafbrydningsafstand øger den påkrævede afbrydningstid til udvaskning af slibematerialer, men en for stor afstand øger også behovet for dielektrisstrømning og opholdstid. Vedligehold den mindste stabil spændingsafstand—typisk 10–50 µm afhængigt af elektrodestørrelsen—formindsker udetid og øger den effektive arbejdscyklus uden risiko for overslag. Godt regulerede spændingsafstande understøtter arbejdscykler på 80–90 % under grovarbejde og 60–70 % under afsluttende bearbejdning i stedet for energispildende standardværdier tæt på 50 %. Adaptive spændingsafstandsreguleringssystemer, forbundet med realtids-spændingsfeedback, holder dynamisk den mindst mulige spændingsafstand—hvorved dielektrisk pumpeenergi reduceres og gnisttrækket forkortes. På en 20-A-sænke-maskine kan en ændring fra 50 % til 75 % arbejdscyklus reducere hvilestrømforbruget med cirka en tredjedel uden ændring af den faktiske gnisterosionstid. Kombiner dette med en målrettet strategi til reduktion af ventetid: overvåg tilstanden af brugt spüllevæske, anvend kun spring-spülning, når der observeres affaldsopbygning, og undgå overdreven spülning, der kræver ekstra pumpeenergi. Disse små, konsekvente forbedringer giver målbare energibesparelser uden ændringer af værktøjet.
Opgrader EDM-gnisterosionsmaskinens subsystemer med energibesparende teknologi
Modernisering af hjælpesystemer tilbyder en af de hurtigste veje til at reducere den samlede energiforbrug på en EDM-iskøringsmaskine. Mens parameteroptimering sigter mod gnistspændingen, adresserer underenhedsopgraderinger parasitiske tab, der opstår 100 % af tiden, mens maskinen er tændt.
IoT-aktiverede intelligente kølesystemer med adaptiv dielektrisk strømningskontrol
Standard EDM-maskiner kører ofte dielektriske køleanlæg og pumper med fast hastighed—uanset den faktiske termiske belastning. Et IoT-aktiveret intelligent kølesystem omdanner denne konstante energiforbrug til en behovsbaseret proces. Termiske følere i dielektrikumbeholderen, ved gnistspændingsafstanden og på generatorens køleflader sender realtidsdata til en regulator, som justerer køleanlægets kompressorens hastighed og dielektrikumpumpens strømningshastighed for at opfylde de præcise kølekrav. Under højamperemåls grovbehandling øges strømningen og kølingen; under lavbelastet afslutningsbearbejdning reduceres de betydeligt. Dette eliminerer energispild fra overkøling. Producenter, der integrerer sådanne systemer, rapporterer op til 30 % reduktion i kølingsrelateret energiforbrug—hvilket sænker det samlede EDM-energiforbrug uden at påvirke delkvaliteten.
Højtydende CNC-strømforsyninger og regenerativ energigenindvinding i servoakser
Elektrisk omformning fra netstrøm til højfrekvente gnistspændingspulser er i sig selv tabsgivende i ældre maskiner. Ved at eftermontere en moderne, højeffektiv CNC-strømforsyning baseret på siliciumcarbid (SiC)-halvledere reduceres termiske tab markant: SiC-enheder opnår op til 96 % omformningseffektivitet i forhold til 85–90 % for ældre siliciumbaserede strømforsyninger – hvilket betyder, at mere af den indgående effekt bliver brugbar gnistenergi. En anden væsentlig kilde til spild findes i servosystemet. I konventionelle drivsystemer afsættes kinetisk energi fra nedbremsning af højhastigheds-elektrodehop som varme gennem bremsemodstande. En regenerativ energigenindvindingsmodul opsamler denne energi, omdanner den tilbage til elektricitet og leverer den til maskinens interne DC-bus – hvilket driver den næste acceleration eller positionsholdning. Dette forhindrer fuldstændig energitab under hurtig aksebevægelse og reducerer målbart den samlede servodrifts effektforbrug under operationer med mange hop.
Vælg elektrode- og dielektriske materialer, der sænker den samlede energiforbrug for EDM-sparkerosionsmaskine
Materialevalg påvirker direkte energiprofilen for en EDM-sparkerosionsmaskine. Mens dielektriske væsker påvirker spülning og isolering, styrer elektrodematerialet varmeledningsevne, slidmodstand og erosionsdynamik – og bestemmer dermed effektforbruget pr. enhed af fjernet materiale.
Kobber-tungsten versus grafit-elektroder: Energi pr. mm³ fjernet sammenlignet
Grafit-elektroder leverer typisk lavere energi pr. kubikmillimeter fjernet materiale ved grovbehandling på grund af deres høje termiske modstand, hvilket tillader høje topstrømme med minimal slitage. Deres selvsmørende mikrostruktur reducerer også risikoen for brændinger og sekundær efterbearbejdning. Kobber-tungsten er derimod fremragende til præcisionsafslutning: dets ekstraordinære erosionmodstand opretholder stramme måletolerancer over lange serier og eliminerer behovet for genbearbejdning af slidte elektrodeformer. Ved at undgå unødige gnistspændingserosionspassager kan Cu-W reducere den samlede procesenergi – selvom dens energi pr. gnist er højere. Den mest energieffektive strategi tilpasser materialeegenskaberne til bearbejdningens fase: grafit til bulkmaterialefjerning, kobber-tungsten til endelige former – så generatorens effekt direkte omdannes til færdigdelt volumen i stedet for spildt termisk spænding eller elektrodeforbrug.
Overvåg og modeller realtidsenergiforbruget gennem hele EDM-gnistspændingserosionsmaskinens arbejdsgang
At integrere realtidsenergimonitorering i EDM-arbejdsgangen gør det muligt for producenter at identificere præcise energiforbrug under hver fase – grovbehandling, afsluttende bearbejdning og spülning. Installation af strømmålere på maskinniveau leverer detaljerede data, der afslører ineffektiviteter såsom forlængede inaktivitetsperioder eller suboptimale pulsindstillinger. Disse data bruges som input til en letvægtsmaskinlæringsmodel, der er trænet på energimønstret for hver enkelt opgave. Modellen anbefaler derefter justeringer af parametre – f.eks. reduktion af pulsvarighed eller regulering af dielektrisk væskestrøm – uden at kompromittere dele kvalitet. Feltinstallationer af sådanne IoT-opgraderingsprojekter har vist målelige reduktioner i kWh pr. del efter implementering af adaptiv kontrol baseret på strømmende energidata. Realtime-dashboard understøtter også interne mål for kulstofreduktion og forenkler bæredygtighedsrapportering. Endeligt transformerer denne datadrevne løkke energistyring fra en periodisk revision til en permanent, selvoptimerende proces – hvilket sænker driftsomkostninger og forlænger levetiden for kritiske komponenter.
Ofte stillede spørgsmål
Hvordan kan en reduktion af afladningsstrømmen og pulsvarigheden spare energi?
En reduktion af afladningsstrømmen og pulsvarigheden formindsker den termiske energi pr. gnist, hvilket fører til et mindre kratermængde og lavere energiforbrug pr. puls, mens materialefjerningshastigheden opretholdes ved øget gnistfrekvens.
Hvad er rolle af justering af gnistafstanden for energieffektiviteten?
At opretholde en optimeret gnistafstand minimerer hviletider i inaktiv tilstand og forbedrer arbejdscyklus, hvilket direkte reducerer strømforbruget i inaktiv tilstand og det samlede energiforbrug.
Hvad er fordelene ved IoT-aktiverede intelligente kølesystemer?
IoT-aktiverede intelligente kølesystemer justerer strømningshastighed og køling ud fra maskinens reelle krav i realtid, hvilket betydeligt reducerer spildt energi og øger den samlede effektivitet.
Hvorfor bør jeg overveje at opgradere til højeffektive strømforsyninger til min EDM-maskine?
At opgradere til siliciumcarbidbaserede højeffektive CNC-strømforsyninger forbedrer energikonverteringseffektiviteten og reducerer termiske tab sammenlignet med ældre systemer.
Hvordan forbedrer overvågning af energiforbruget i realtid effektiviteten af EDM?
Overvågning af energiforbruget i realtid identificerer ineffektiviteter under driften. Maskinlæringsmodeller, der bygger på energidata, kan anbefale optimeringsstrategier, hvilket øger energibesparelserne uden at påvirke delekvaliteten negativt.
Indholdsfortegnelse
- Optimer kerne-EDM-iskerskæringsmaskinparametre for energieffektivitet
- Opgrader EDM-gnisterosionsmaskinens subsystemer med energibesparende teknologi
- Vælg elektrode- og dielektriske materialer, der sænker den samlede energiforbrug for EDM-sparkerosionsmaskine
- Overvåg og modeller realtidsenergiforbruget gennem hele EDM-gnistspændingserosionsmaskinens arbejdsgang
- Ofte stillede spørgsmål



