 EN

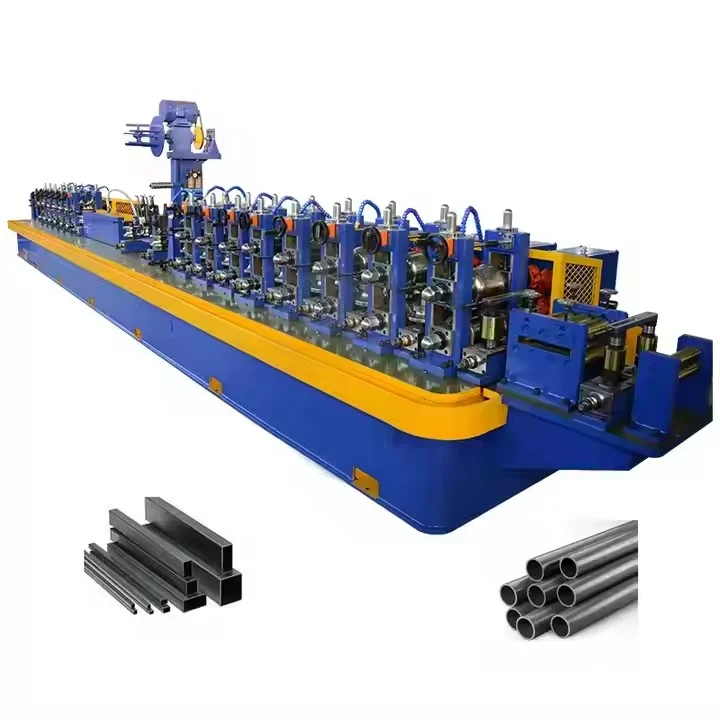
Zvyšování produktivity a provozní efektivity pomocí automatických trubkových válcovacích linek
Moderní výrobní továrny investují do automatických trubkových válcovacích linek, protože tyto linky přeměňují cívkový plech na dokončené trubky rychlostí, kterou ruční linky nedokážou dosáhnout. Výhody se projevují ve zkrácení cyklového času, vyšší dostupnosti zařízení a výrobě nezávislé na pracovní síle.
Jak automatické trubkové válcovací linky zkracují cyklový čas o 35–50 % oproti ručním uspořádáním
Při ručním provozu trubkových válcovacích linek operátoři často zastavují výrobu, aby znovu nastavili cívku, upravili mezeru mezi válci a změřili délky řezaných kusů. Automatické trubkové válcovací linky tyto zastávky eliminují díky servopoháněnému podávání cívek, programovatelným válcovacím stanicím a synchronizovaným pohyblivým střihačkám. Porovnání výkonnosti v průmyslu ukazují, že automatické linky dosahují rychlosti až 120 metrů za minutu – oproti 20–40 metrům za minutu u ručních linek – čímž se celková doba výroby jednoho kusu sníží o 35–50 %, i po započtení času potřebného pro nastavení a kontrolu. Vyšší celková účinnost vybavení (OEE) tento přínos dále posiluje: automatické systémy pravidelně dosahují OEE 80–92 %, zatímco u ručních provozů je to jen 50–65 %. Dvojité akumulátory cívek umožňují nepřetržité svařování během výměny cívek, zatímco řízení svařování na základě přednastavených režimů odstraňuje mikrozastávky způsobené chybami operátorů. Díky konzistentnímu provádění se také snižuje množství oprav, takže zisky ve výkonu nejsou narušeny kvalitním tříděním ani opravami.
Skutečný dopad: Odstranění závislosti na lidské práci u úzkých míst v výrobě automobilových trubek ve velkém množství
Výroba automobilových trubek ve velkém množství nemůže tolerovat rozdíly mezi směnami. Ruční linky spoléhají na zkušené obsluhy pro zarovnání, úpravu parametrů svařování a kontrolu kvality – což zavádí variabilitu způsobenou únavou, zaměňováním personálu a nekonzistentními rozhodnutími. Automatické trubkové válcovny tyto závislé na lidské práci úzké místa nahrazují ověřenou, receptem řízenou regulací, která zajišťuje identické parametry napříč všemi směnami. V průmyslovém referenčním testu z roku 2024 dosáhla jediná automatická linka pracující rychlostí 120 metrů za minutu a s celkovou účinností vybavení (OEE) 90 % výroby přes 130 000 metrů trubek během 20hodinového dne – tím podporuje dodávky do automobilového průmyslu „přesně včas“, kde zastavení linky může mít za následek zpoždění montáže vozidel. Odstranění ručního zásahu u kroků svařování a řezání také snižuje prostoj spojený se změnou výrobního programu. Obsluha se přesouvá od opakujících se manipulačních úkonů k dozoru a reakci na výjimečné situace, čímž se výstup dále stabilizuje.
Zajištění přesnosti a konzistence prostřednictvím automatického kontrolování kvality trubkových válcovacích strojů
Splnění tolerancí OEM: Proč odchylka tloušťky stěny ±0,15 mm vyvolá odmítnutí šarže
U výroby trubek ve velkém množství je tloušťka stěny rozhodujícím rozměrem. Mnoho výrobců originálních zařízení (OEM) a zakoupených dodavatelů první úrovně nyní stanovuje přísný povolený rozsah ±0,15 mm kolem jmenovité tloušťky stěny. Jedna jediná cívka, která tento limit překročí, může vyvolat odmítnutí celé dávky. Automatické systémy kontroly kvality pro trubkové válcovny tento toleranční rozsah zajišťují pomocí laserového nebo ultrazvukového měření tloušťky stěny na několika místech podél tvarovací linky. Zpětnovazební smyčky porovnávají aktuální naměřené hodnoty s cílovým profilem a označují části, které nesplňují požadavky, ještě předtím, než vstoupí do následného řezání nebo balení – tím brání tomu, aby se malé odchylky hromadily a vedly k významnému odpadu. Tato kontrola v rámci výrobní linky pomáhá výrobcům vyhnout se nákladným finančním náhradám, zastavení výroby a auditům opětovné kvalifikace. Variabilita tloušťky stěny zůstává hlavní příčinou odmítnutí konstrukčních i automobilových trubkových dávek, a proto je ověřování v reálném čase klíčovou investicí pro zákazníky citlivé na dodržení tolerancí.
Reálný časový mikronový přizpůsobení mezery mezi válcem a jeho role při snižování výstupu mimo specifikaci až o 92 %
Řízení mezer mezi válcovými stanicemi v reálném čase pracuje na úrovni mikrometrů a upravuje formovací i kalibrační stanice během chodu trubkového válcovacího stroje. Poloha každé stanice je sledována lineárními kódery a servopohony. Pokud se změnou pružného zpětu materiálu, tvrdosti cívky nebo rychlosti svařování změní profil trubky, systém upraví mezeru mezi válci během několika milisekund. Tato uzavřená řídící smyčka udržuje tloušťku stěny i průměr v rámci tolerancí bez nutnosti zastavení výroby. Výrobní zařízení využívající úpravy na úrovni mikrometrů uvádějí až o 92 % nižší podíl mimo-specifikaci ve srovnání s ručními nebo periodickými korekcemi – odchylky jsou totiž detekovány včas, nikoli až při třídění hotového výrobku. Obsluha nastaví horní a dolní řídící limity jednou a nechá válcovací stroj, aby je udržoval po celou dobu provozu v různých směnách. Menší počet neshodných trubek znamená nižší množství odpadu, snížené náklady na přepracování a vyšší výtěžnost v prvním průchodu. Taková rozměrová stabilita chrání během celého výrobního roku také následné technologické procesy – včetně ohýbání, rozšiřování a hydroformingu – před nekonzistentním vstupním materiálem.
Zrychlení výměny nástrojů a minimalizace prostojů pomocí systémů rychlé výměny kazet
Zkrácení mechanické výměny nástrojů z 47 minut na méně než 6 minut pomocí modulárních kazetových nástrojů
V tradičních provozech pro výrobu trubek trvá mechanická výměna nástrojů při přepínání mezi profily často 47 minut, protože obsluha ručně znovu umisťuje a nastavuje válcové stání. Modulární kazetové nástroje tento proces nahrazují předem zarovnanými, rychle uvolnitelnými skupinami válců, které obslužné týmy vymění za méně než 6 minut – tedy o 87 % kratší dobu, což přímo zvyšuje dostupný čas pro výrobu. Audit výroby v továrnách na trubky s vysokou škálou výrobků ukázal, že každá ušetřená minuta výměny nástrojů přináší přibližně 8 až 12 metrů hotové trubky na hodinu provozu linky. Protože kazetové systémy zachovávají pevné mezery mezi válci jak při skladování, tak při instalaci, opakované nastavení nevyžaduje zkouškové běhy – čímž se snižuje odpad i pracovní náklady. Jedna automatická linka tak může zpracovávat krátké zakázky pro automobilový průmysl, nábytek a konstrukční trubky, aniž by došlo ke ztrátě výkonu.
Využití digitálních dvojčat pro prediktivní plánování výměny kazet na trubkových válcovnách v rámci průmyslu 4.0
Digitální dvojče kazety a válcového ústrojí válcovny umožňuje plánovačům simulovat výrobu dalšího profilu ještě před zastavením linky, čímž identifikuje požadované posuny mezer mezi válci a pružné zpětné deformace materiálu. Tento přístup průmyslu 4.0 přeměňuje výměnu kazet na předem připravenou událost místo reaktivního přerušení výroby. U výroby vysokého objemu snižuje prediktivní plánování odpad z nastavování až o 25 % a neplánovanou výpadkovou dobu o 20–30 %. Týmy mohou předem připravit správnou kazetu, předehřát ložiska a naplánovat výměnu nástrojů během plánovaných údržbových okén – čímž udržují stabilní výstup.
Zajištění vysokého návratu investice (ROI) a škálovatelných úspor nákladů z automatizované trubkové válcovny
Pro výrobce, kteří zvažují investice do kapitálového vybavení, nabízí automatická trubková válcovna jednu z nejvýhodnějších návratností v krátkodobém horizontu v ocelářském průmyslu. Zařízení, která nahrazují ruční nebo poloautomatické linky, uvádějí zvýšení výroby o 30–60 %, snížení počtu vadných výrobků až o 75 % a úplné návratnost investice během 2–4 let u systémů střední třídy. Tyto zlepšení vyplývají ze snížené spotřeby přímé pracovní síly na metr výrobku, menšího množství odpadu a oprav a vyššího využití strojního vybavení.
Správně navržená investice do automatické trubkové válcovny obvykle dosáhne úplné návratnosti během 2,5–4 let a generuje desetiletou čistou současnou hodnotu převyšující původní kapitálové náklady. Protože tyto systémy poskytují konzistentní rozměrová data a umožňují modulární rozšiřování, úspory se neustálí pouze u jednoho výrobkového sortimentu. Výrobci mohou přidat rychle vyměnitelné nástroje, digitální záznamy a prediktivní údržbu, aniž by museli nahradit základní infrastrukturu válcovny – což činí investici škálovatelnou v souladu s růstem objemů zakázek.
| Metrika ROI | Ruční nebo poloautomatická výchozí varianta | Automatický trubkový válec ohlásil výsledek |
|---|---|---|
| Změna výstupu | Základní úroveň | +30–60% |
| Počet vadných kusů | Základní úroveň | −75% |
| Typická návratnost investice | — | 2–4 roky |
| nPV za 10 let | Počáteční kapitálová investice | Překračuje počáteční výdaje |
Často kladené otázky
Proč by měly továrny investovat do automatických trubkových válců?
Automatické trubkové válce zvyšují produktivitu, zkracují čas cyklu, snižují prostoj a zajišťují konzistentní kvalitu, čímž se stávají ideálními pro moderní výrobu.
O kolik se dá ušetřit čas cyklu automatickými trubkovými válci ve srovnání s manuálními zařízeními?
Automatické trubkové válce mohou snížit čas cyklu o 35–50 % ve srovnání s manuálními zařízeními.
Jakou roli hraje reálné nastavení mezery mezi válcovými povrchy při kontrole kvality?
Reálné nastavení mezery mezi válcovými povrchy minimalizuje výstup mimo specifikace tím, že detekuje a napravuje rozměrové odchylky během milisekund.
Jak nástrojové kazety s rychlou výměnou snižují prostoj?
Nástrojové kazety s rychlou výměnou snižují dobu mechanické výměny z 47 minut na méně než 6 minut, čímž zvyšují výrobní efektivitu.
Jaká je návratnost investice (ROI) do automatických trubkových válcovacích linek?
Automatické trubkové válcovací systémy přinášejí výraznou návratnost investice (ROI) s typickou dobou návratnosti mezi 2–4 roky a významnými dlouhodobými úsporami.
Obsah
- Zvyšování produktivity a provozní efektivity pomocí automatických trubkových válcovacích linek
- Zajištění přesnosti a konzistence prostřednictvím automatického kontrolování kvality trubkových válcovacích strojů
- Zrychlení výměny nástrojů a minimalizace prostojů pomocí systémů rychlé výměny kazet
- Zajištění vysokého návratu investice (ROI) a škálovatelných úspor nákladů z automatizované trubkové válcovny
-
Často kladené otázky
- Proč by měly továrny investovat do automatických trubkových válců?
- O kolik se dá ušetřit čas cyklu automatickými trubkovými válci ve srovnání s manuálními zařízeními?
- Jakou roli hraje reálné nastavení mezery mezi válcovými povrchy při kontrole kvality?
- Jak nástrojové kazety s rychlou výměnou snižují prostoj?
- Jaká je návratnost investice (ROI) do automatických trubkových válcovacích linek?



