 EN

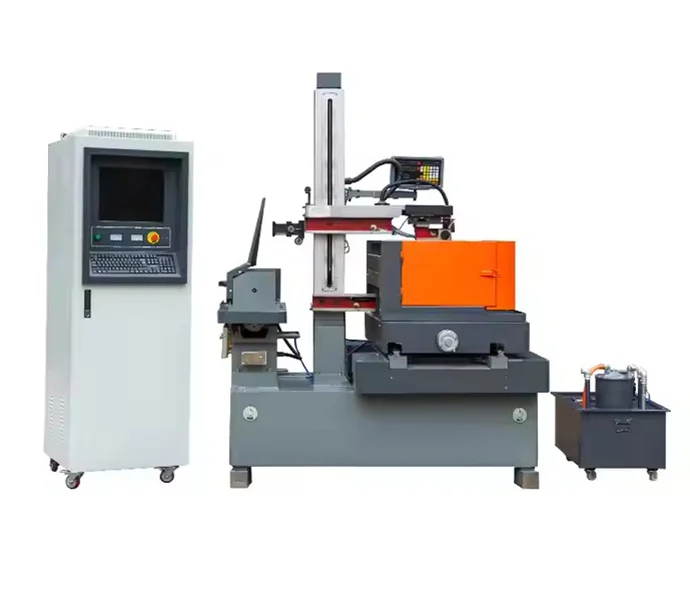
Optimalizujte základní parametry stroje pro jiskrové obrábění EDM za účelem zvýšení energetické účinnosti
Jemné ladění provozních nastavení je nejrychlejší a nejlevnější způsob, jak snížit spotřebu energie při jiskrovém obrábění. Stroj pro jiskrové obrábění EDM přeměňuje významnou část vstupního výkonu na teplo a opotřebení elektrody; drobné úpravy chování výboje a řízení doby nečinnosti často umožňují úsporu energie 10–20 % bez nutnosti měnit stávající hardware. Dva nejúčinnější způsoby jsou řízení energie jiskry a eliminace výkonu v nečinnosti.
Snížte výbojový proud a délku impulsu při zachování rychlosti odstraňování materiálu
Jiskrová energie je přímo úměrná součinu vybíjecího proudu a doby zapnutí jiskry. Snížení kteréhokoli z těchto dvou parametrů snižuje tepelnou energii na jednu jiskru – čímž se zmenšuje objem kráteru a množství odstraněného materiálu na jednu jiskru. Aby bylo možné udržet požadovanou rychlost odstraňování materiálu (MRR), mohou operátoři kompenzovat zvýšením frekvence jisek při použití kratších a nižších proudových pulsů. Například snížení špičkového proudu z 30 A na 20 A a doby zapnutí pulsu z 100 µs na 60 µs snižuje energii na jednu jiskru téměř o 60 %; zdvojnásobení frekvence jisek umožňuje udržet MRR v rozmezí 5–10 % z výchozí hodnoty. Tento přístup vyžaduje rychlou odezvu servosystému a přesnou regulaci mezer, neboť častější a nižší energie jisek vyžadují vyšší stabilitu jiskrové mezery. Operátoři by měli postupně snižovat proud i šířku pulsu, ověřit MRR krátkým testovacím řezem a upravit dobu vypnutí tak, aby se zachovala průměrná hodnota proudu. V praxi často stačí při přechodu od hrubého obrábění k polodokončovacím parametrům – např. snížení špičkového proudu o 25 % – udržet přijatelnou produktivitu a zároveň snížit spotřebu energie o 15–20 %. Zaznamenání každého experimentu (proud, šířka pulsu, frekvence, naměřená hodnota MRR) umožňuje konzistentní opakování nastavení mezi jednotlivými zakázkami.
Jemně upravte vzdálenost mezi elektrodami a střídmou dobu, abyste odstranili ztráty energie v nečinném režimu
Doba nečinnosti mezi výboji představuje skrytou zátěž pro energetický systém – i když se žádný výboj nevytváří, napájecí zdroj, servomotory a dielektrické čerpadlo stále spotřebují základní výkon. Minimalizace nevýrobní doby ve střídmé době (poměr doby zapnutí impulsu ku celkové době cyklu) přímo snižuje celkovou spotřebu kWh na součástku. Větší vzdálenost mezi elektrodami vyžaduje delší dobu vypnutí pro odstranění odpadu, avšak nadměrná vzdálenost také zvyšuje nároky na průtok dielektrika a dobu zdržení. Udržování nejmenší stabilní mezerka—obvykle 10–50 µm, v závislosti na velikosti elektrody—zkracuje dobu mezi jiskrami (off-time) a zvyšuje efektivní střídal (duty cycle) bez rizika obloukování. Přesně řízené mezery umožňují střídaly 80–90 % při hrubování a 60–70 % při jemné obrábění, na rozdíl od energeticky neefektivních výchozích nastavení kolem 50 %. Adaptivní systémy řízení mezery, propojené s reálnou zpětnou vazbou napětí, dynamicky udržují minimální funkční mezeru—tím snižují energii potřebnou k čerpání dielektrika a zhušťují řadu jisek. U sražecího EDM stroje s proudem 20 A zvýšení střídal ze 40 % na 75 % může snížit spotřebu energie v nezatíženém stavu přibližně o třetinu, aniž by se změnila skutečná doba eroze jiskrou. K tomu přidejte cílenou strategii snižování doby zdržení (dwell): sledujte stav vyčerpaného čisticího prostředku, provádějte skokové čištění (jump flushing) pouze tehdy, je-li pozorováno hromadění nečistot, a vyhýbejte se nadměrnému čištění, které vyžaduje nadbytečnou energii pro čerpadlo. Tyto malé, ale konzistentní úpravy přinášejí měřitelnou úsporu energie bez nutnosti změny nástrojů.
Modernizace subsystémů EDM strojů pro jiskrové obrábění pomocí technologií šetřících energii
Modernizace pomocných systémů nabízí jednu z nejrychlejších cest ke snížení celkové spotřeby energie na EDM jiskrové obráběcí stroji. Zatímco optimalizace parametrů zaměřuje pozornost na jiskrovou mezeru, modernizace podsubsystémů řeší parazitní ztráty, ke kterým dochází po celou dobu, kdy je stroj zapnutý.
Chytré chladicí systémy s IoT funkcí a adaptivní regulací průtoku dielektrika
Standardní EDM stroje často provozují dielektrické chladiče a čerpadla stálou rychlostí – bez ohledu na skutečnou tepelnou zátěž. Chytrý chladicí systém s funkcí IoT přemění tento stálý odběr energie na proces podle aktuální potřeby. Teplotní senzory umístěné v nádrži s dielektrikem, v jiskrové mezeře a na chladičích generátoru poskytují řídicímu zařízení reálná data v reálném čase, která pak upravuje otáčky kompresoru chladiče a průtok dielektrika čerpadlem tak, aby přesně odpovídal aktuálním chladicím požadavkům. Během hrubování při vysokém proudu se průtok i chlazení zvyšují; během dokončování za nízkého zatížení se výrazně snižují. Tím se eliminuje energetická ztráta z nadměrného chlazení. Výrobci, kteří tyto systémy nasadili, uvádějí až 30% snížení energetické spotřeby související s chlazením – což snižuje celkovou spotřebu EDM bez jakéhokoli dopadu na kvalitu výrobků.
Vysokou účinnost mající CNC zdroje napájení a regenerativní rekuperace energie v servoosech
Elektrická přeměna síťového napětí na pulzy vysokofrekvenčního jiskření je u starších strojů z principu ztrátová. Moderní CNC zdroje napájení s vysokou účinností, založené na polovodičích z karbidu křemíku (SiC), výrazně snižují tepelné ztráty: jednotky na bázi SiC dosahují až 96% účinnosti přeměny oproti 85–90 % u starších zdrojů na bázi křemíku – což znamená, že větší část vstupní energie se mění na využitelnou jiskrovou energii. Druhým významným zdrojem ztrát je servosystém. U konvenčních pohonů se kinetická energie způsobená zpomalením rychlých skoků elektrody rozptýlí jako teplo prostřednictvím brzdných odporů. Modul regenerativního získávání energie tuto energii zachytí, převede ji zpět na elektrickou energii a vrátí ji do interní stejnosměrné sběrnice stroje – čímž napájí další zrychlení nebo udržování polohy. Tím se zabrání úplné ztrátě energie při rychlém pohybu os, což měřitelně snižuje celkový příkon servopohonů při operacích s intenzivními skoky.
Vyberte elektrodové a dielektrické materiály, které snižují celkovou energetickou náročnost EDM stroje pro jiskrové erozní obrábění
Výběr materiálů přímo ovlivňuje energetický profil EDM stroje pro jiskrové erozní obrábění. Zatímco dielektrické kapaliny ovlivňují odvádění třísek a izolaci, elektrodový materiál řídí vedení tepla, odolnost proti opotřebení a dynamiku eroze – a nakonec určuje spotřebu energie na jednotku odstraněného materiálu.
Měď–Wolfram versus grafitové elektrody: porovnání spotřeby energie na mm³ odstraněného materiálu
Grafitové elektrody obvykle poskytují nižší energii na kubický milimetr odstraněného materiálu při hrubých řezech kvůli jejich vysoké tepelné odolnosti, která umožňuje použití vyšších špičkových proudů s minimálním opotřebením. Jejich samomazná mikrostruktura také snižuje riziko poškození povrchu a potřeby dodatečného opracování. Měď–wolfram naopak vyniká při vysokopřesném dokončování: jeho výjimečná odolnost proti erozi udržuje úzké tolerance po celou dobu dlouhodobého provozu a eliminuje nutnost opakovaného obrábění opotřebených tvarů elektrod. Vyvarováním se zbytečným průchodům elektrického výboje může Cu–W snížit celkovou energetickou náročnost úkolu – i když je energie na jednu jiskru vyšší. Nejúčinnější energetická strategie spočívá v přizpůsobení vlastností materiálu fázi obrábění: grafit pro odstraňování velkého množství materiálu, měď–wolfram pro finální dutiny – čímž se zajistí, že výkon generátoru se přímo promítne do objemu hotové součásti, nikoli do ztrát způsobených tepelným napětím nebo spotřebou elektrod.
Sledujte a modelujte reálnou spotřebu energie v průběhu celého pracovního postupu stroje pro elektrické výbojové obrábění (EDM)
Začlenění monitorování spotřeby energie v reálném čase do pracovního postupu EDM umožňuje výrobcům přesně identifikovat místa nadměrné spotřeby energie v každé fázi – předobrobku, dokončování a odplavování. Instalace měřičů výkonu na úrovni stroje poskytuje podrobná data, která odhalují neefektivnosti, například prodloužené doby nečinnosti nebo suboptimální nastavení pulsů. Tato data slouží jako vstup pro lehký model strojového učení, který je natrénován na energetickém podpisu každé konkrétní operace. Model následně doporučuje úpravy parametrů – například zkrácení délky pulsu nebo regulaci průtoku dielektrika – přičemž je zachována kvalita výrobku. Praktické nasazení takových IoT modernizačních projektů ukázalo měřitelné snížení spotřeby kWh na výrobek po zavedení adaptivního řízení založeného na proudících datech o spotřebě energie. Řídicí panely v reálném čase také podporují interní cíle snižování emisí CO₂ a zjednodušují vykazování udržitelnosti. Nakonec tento datově řízený cyklus promění správu energie z občasného auditu v trvalý, samo-optimalizující se proces – což snižuje provozní náklady a prodlužuje životnost kritických komponent.
Často kladené otázky
Jak může snížení vybíjecího proudu a doby pulzu šetřit energií?
Snížení vybíjecího proudu a doby pulzu snižuje tepelnou energii na jiskru, čímž vzniká menší objem kráteru a nižší spotřeba energie na pulz, přičemž se zachovávají rychlosti odstraňování materiálu zvýšením frekvence jisker.
Jakou roli hraje nastavení jiskrové mezery u energetické účinnosti?
Udržování optimalizované jiskrové mezery minimalizuje nečinné časy v klidovém stavu a zvyšuje poměr zapnutí (duty cycle), což přímo snižuje spotřebu energie v klidovém stavu i celkovou energetickou náročnost.
Jaká je výhoda chytrých chladicích systémů s funkcí IoT?
Chytré chladicí systémy s funkcí IoT upravují průtok a chlazení podle skutečných požadavků stroje v reálném čase, čímž výrazně snižují zbytečnou spotřebu energie a zvyšují celkovou účinnost.
Proč bych měl zvážit modernizaci napájecích zdrojů svého EDM stroje na vysoce účinné?
Modernizace na vysoce účinné CNC napájecí zdroje z karbidu křemíku zlepšuje účinnost přeměny energie a snižuje tepelné ztráty ve srovnání se staršími systémy.
Jak sledování spotřeby energie v reálném čase zvyšuje účinnost EDM?
Sledování spotřeby energie v reálném čase odhaluje neefektivnosti během provozu. Modely strojového učení založené na datech o spotřebě energie mohou doporučit strategie optimalizace, čímž zvyšují úspory energie bez ohrožení kvality výrobků.
Obsah
- Optimalizujte základní parametry stroje pro jiskrové obrábění EDM za účelem zvýšení energetické účinnosti
- Modernizace subsystémů EDM strojů pro jiskrové obrábění pomocí technologií šetřících energii
- Vyberte elektrodové a dielektrické materiály, které snižují celkovou energetickou náročnost EDM stroje pro jiskrové erozní obrábění
- Sledujte a modelujte reálnou spotřebu energie v průběhu celého pracovního postupu stroje pro elektrické výbojové obrábění (EDM)
- Často kladené otázky



