শীর্ষ স্টিল স্লিটার নির্মাতা | প্রিসিশন স্লিটিং লাইন

সমস্ত বিভাগ
একটি উদ্ধৃতি পান

বিনামূল্যে উদ্ধৃতি পান

আমাদের প্রতিনিধি শীঘ্রই আপনার সাথে যোগাযোগ করবেন।
ইমেইল
মোবাইল / ওয়াটসঅ্যাপ
ওয়েচ্যাট
লিংকডইন
নাম
কোম্পানির নাম
বার্তা
0/1000
সংযুক্তি
অনুগ্রহ করে কমপক্ষে একটি সংযুক্তি আপলোড করুন
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
স্টিল স্লিটার নির্মাতারা যাঁরা নির্ভুলতা, গতি এবং বৈশ্বিক সেবা প্রদান করেন

স্টিল স্লিটার নির্মাতারা যাঁরা নির্ভুলতা, গতি এবং বৈশ্বিক সেবা প্রদান করেন

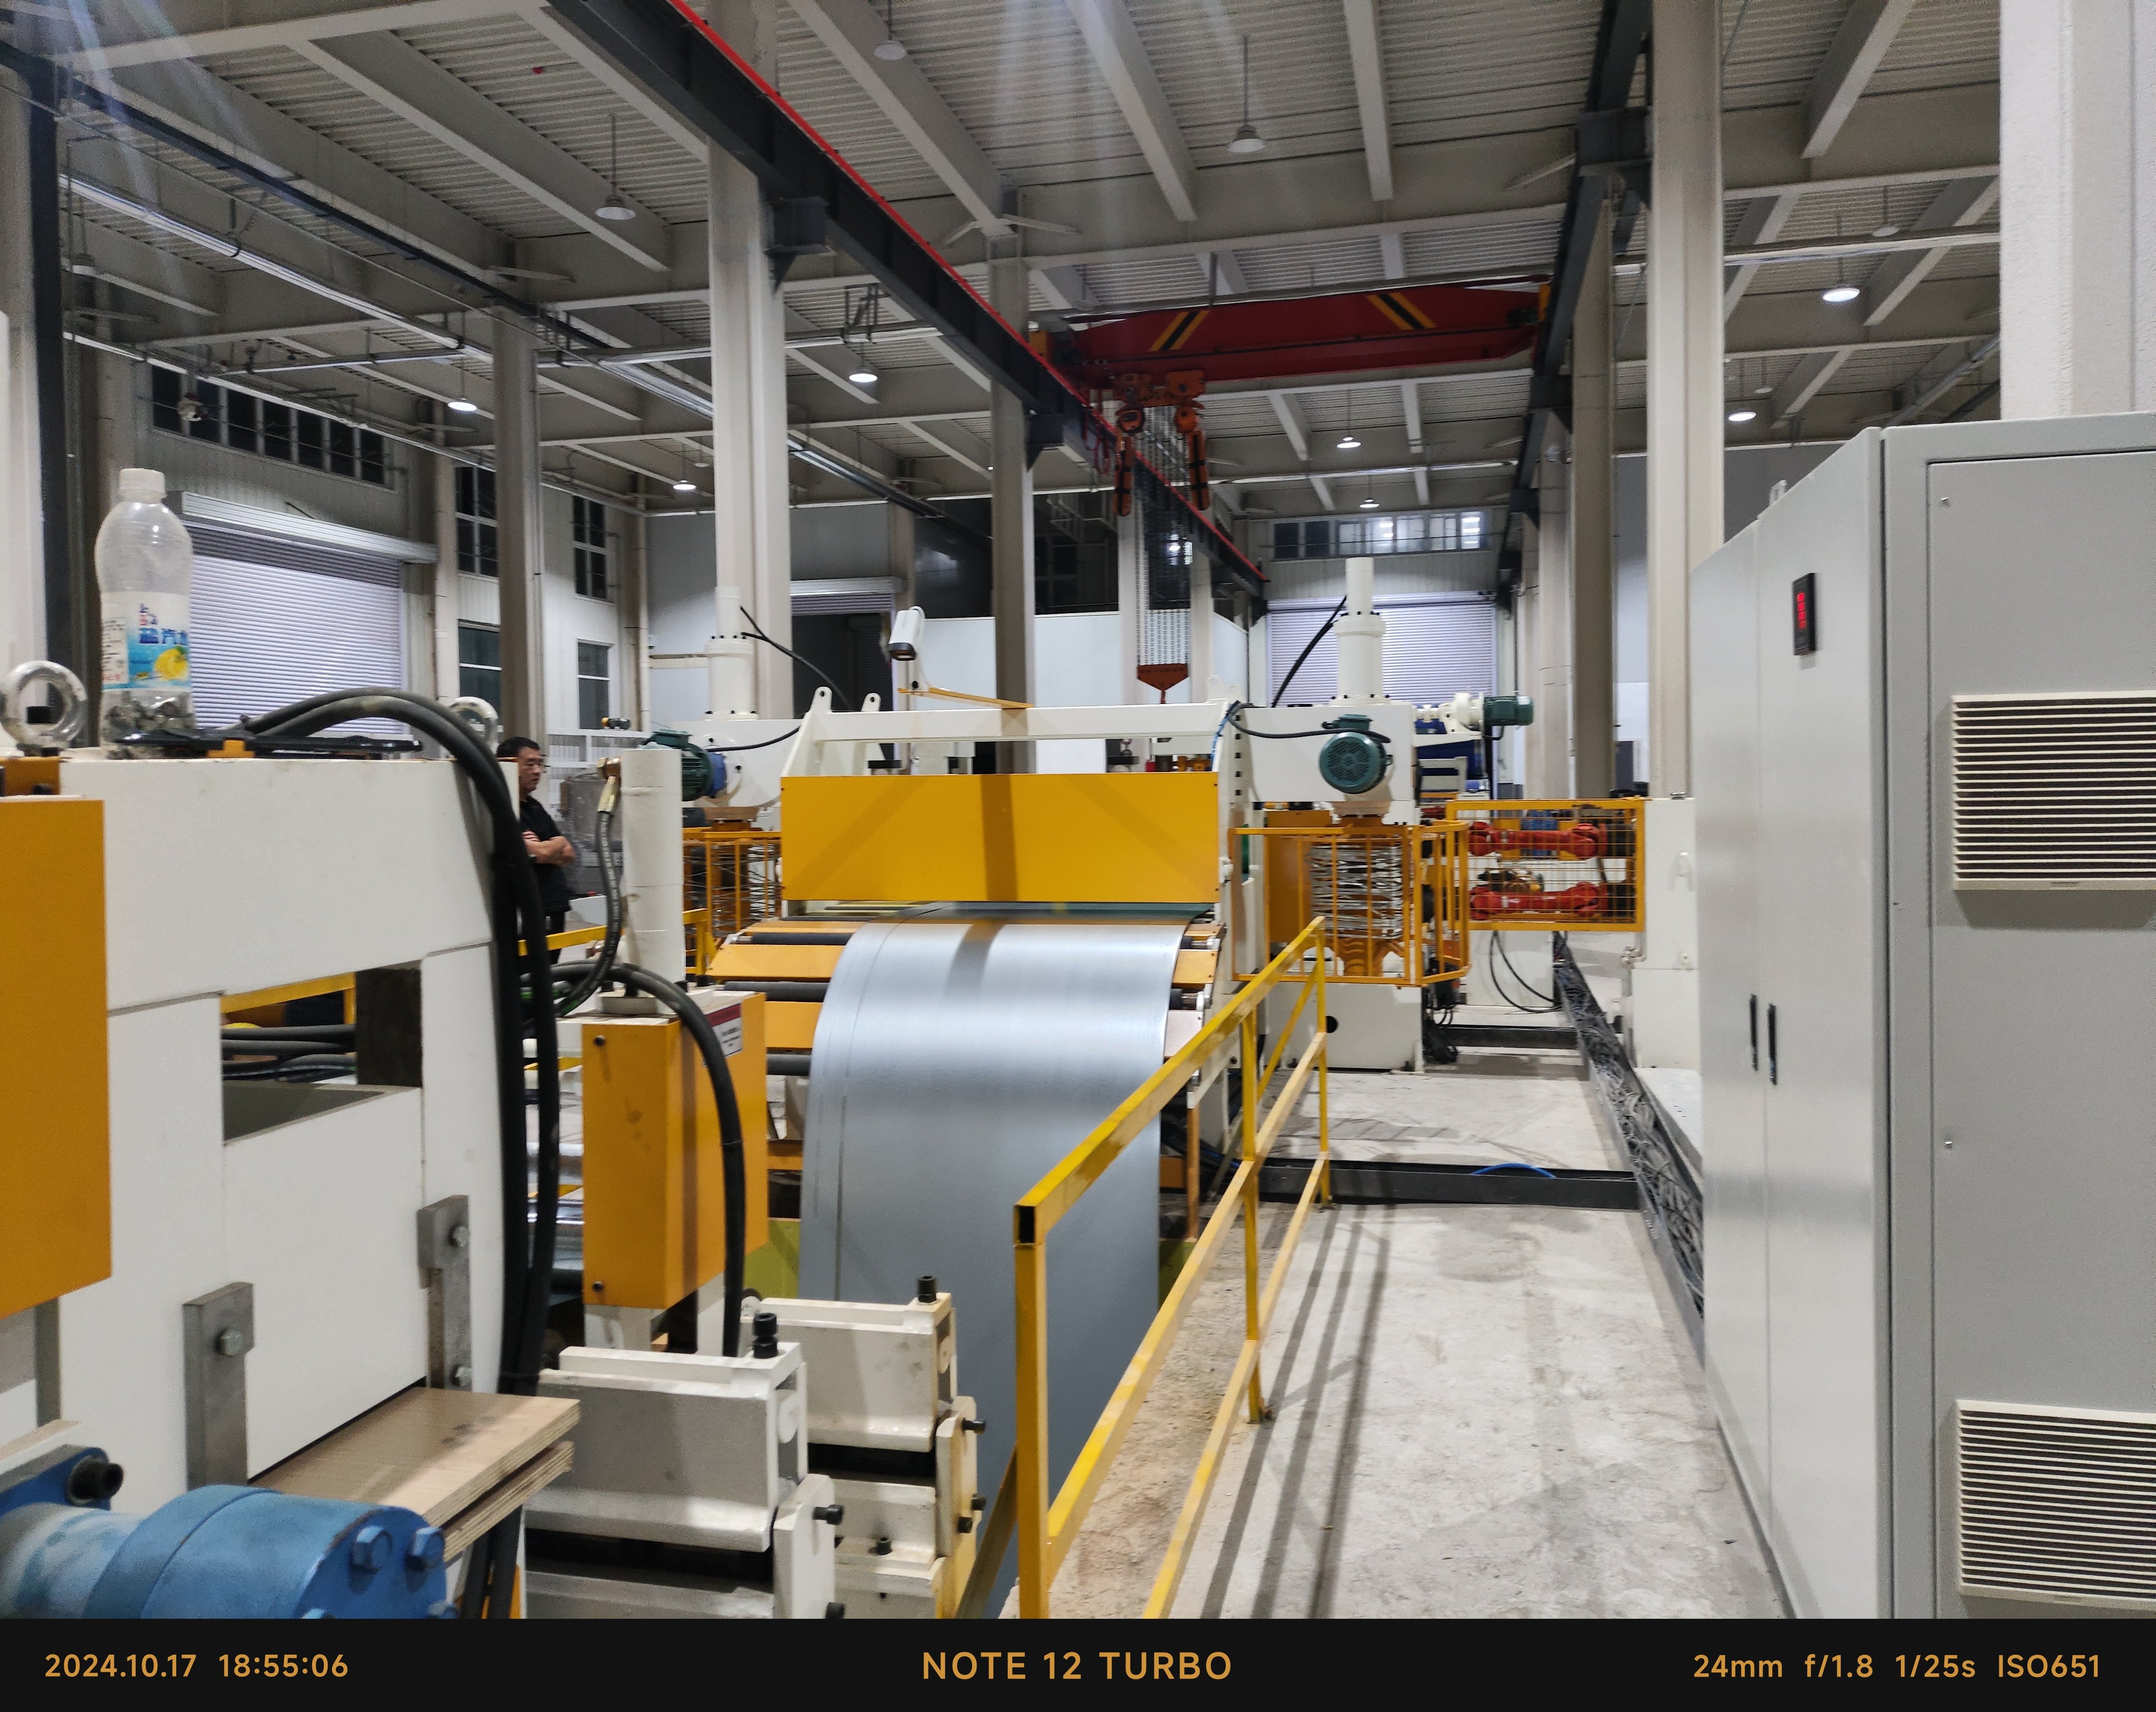
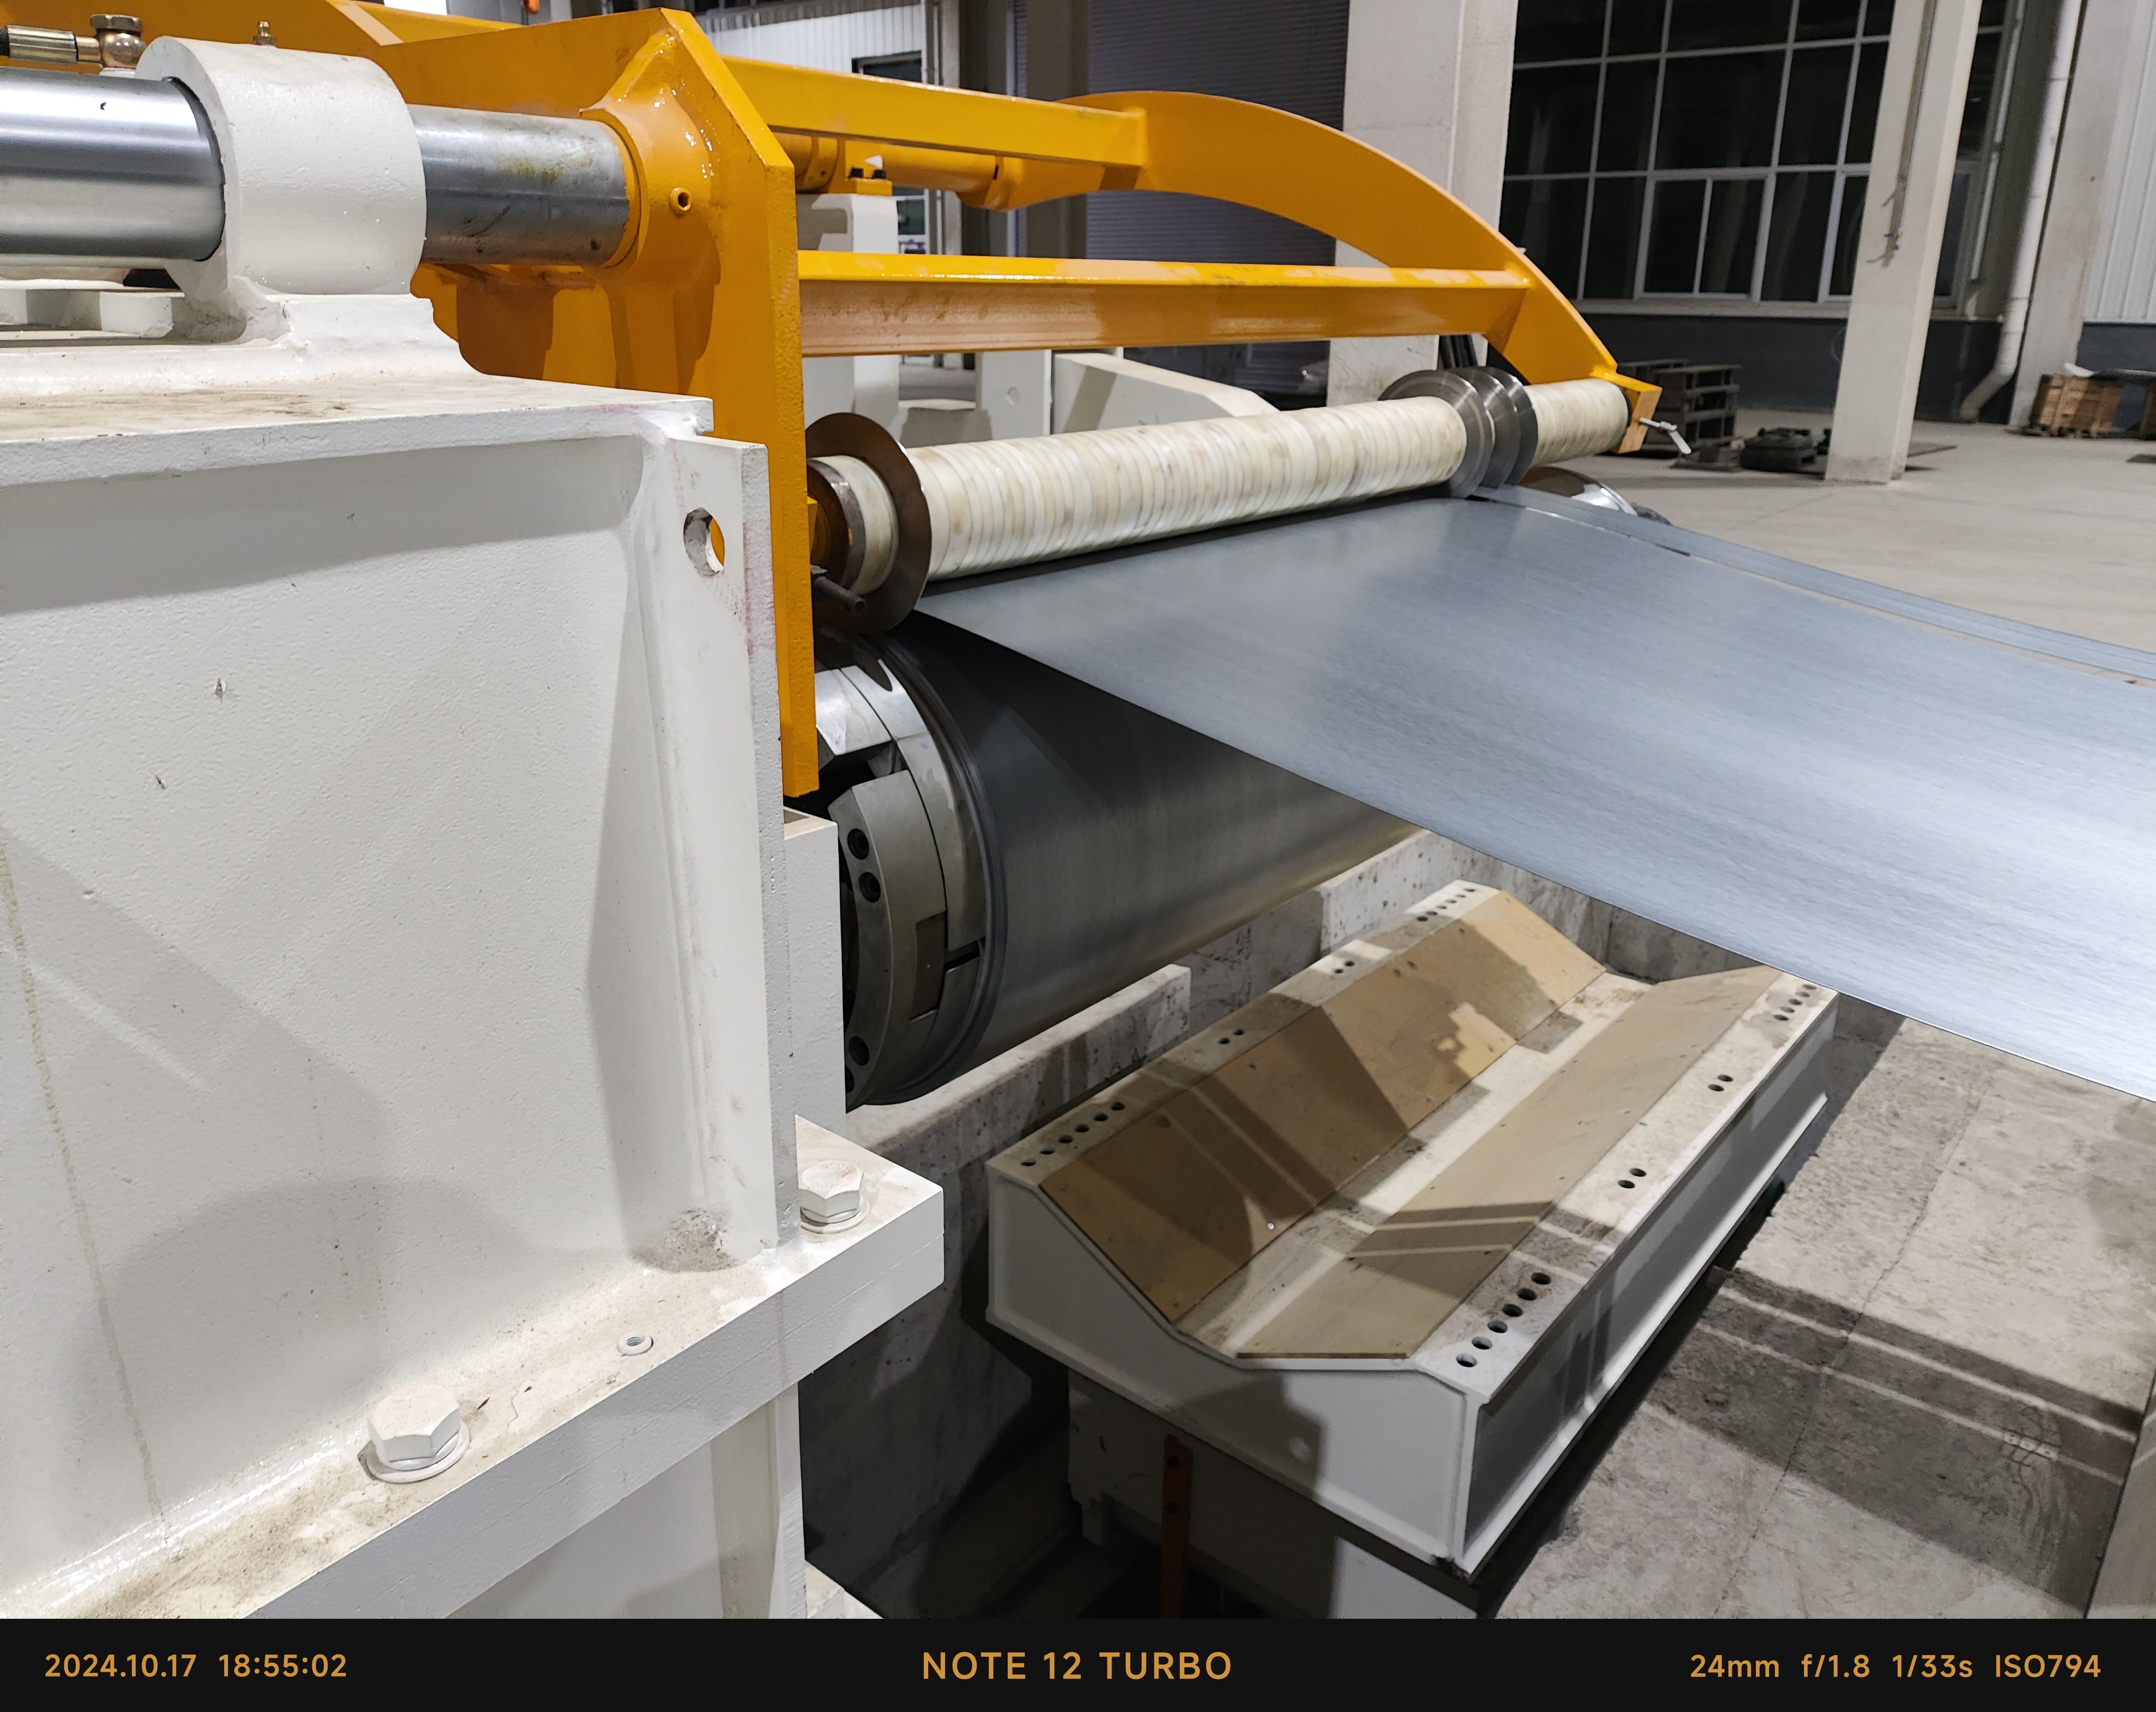
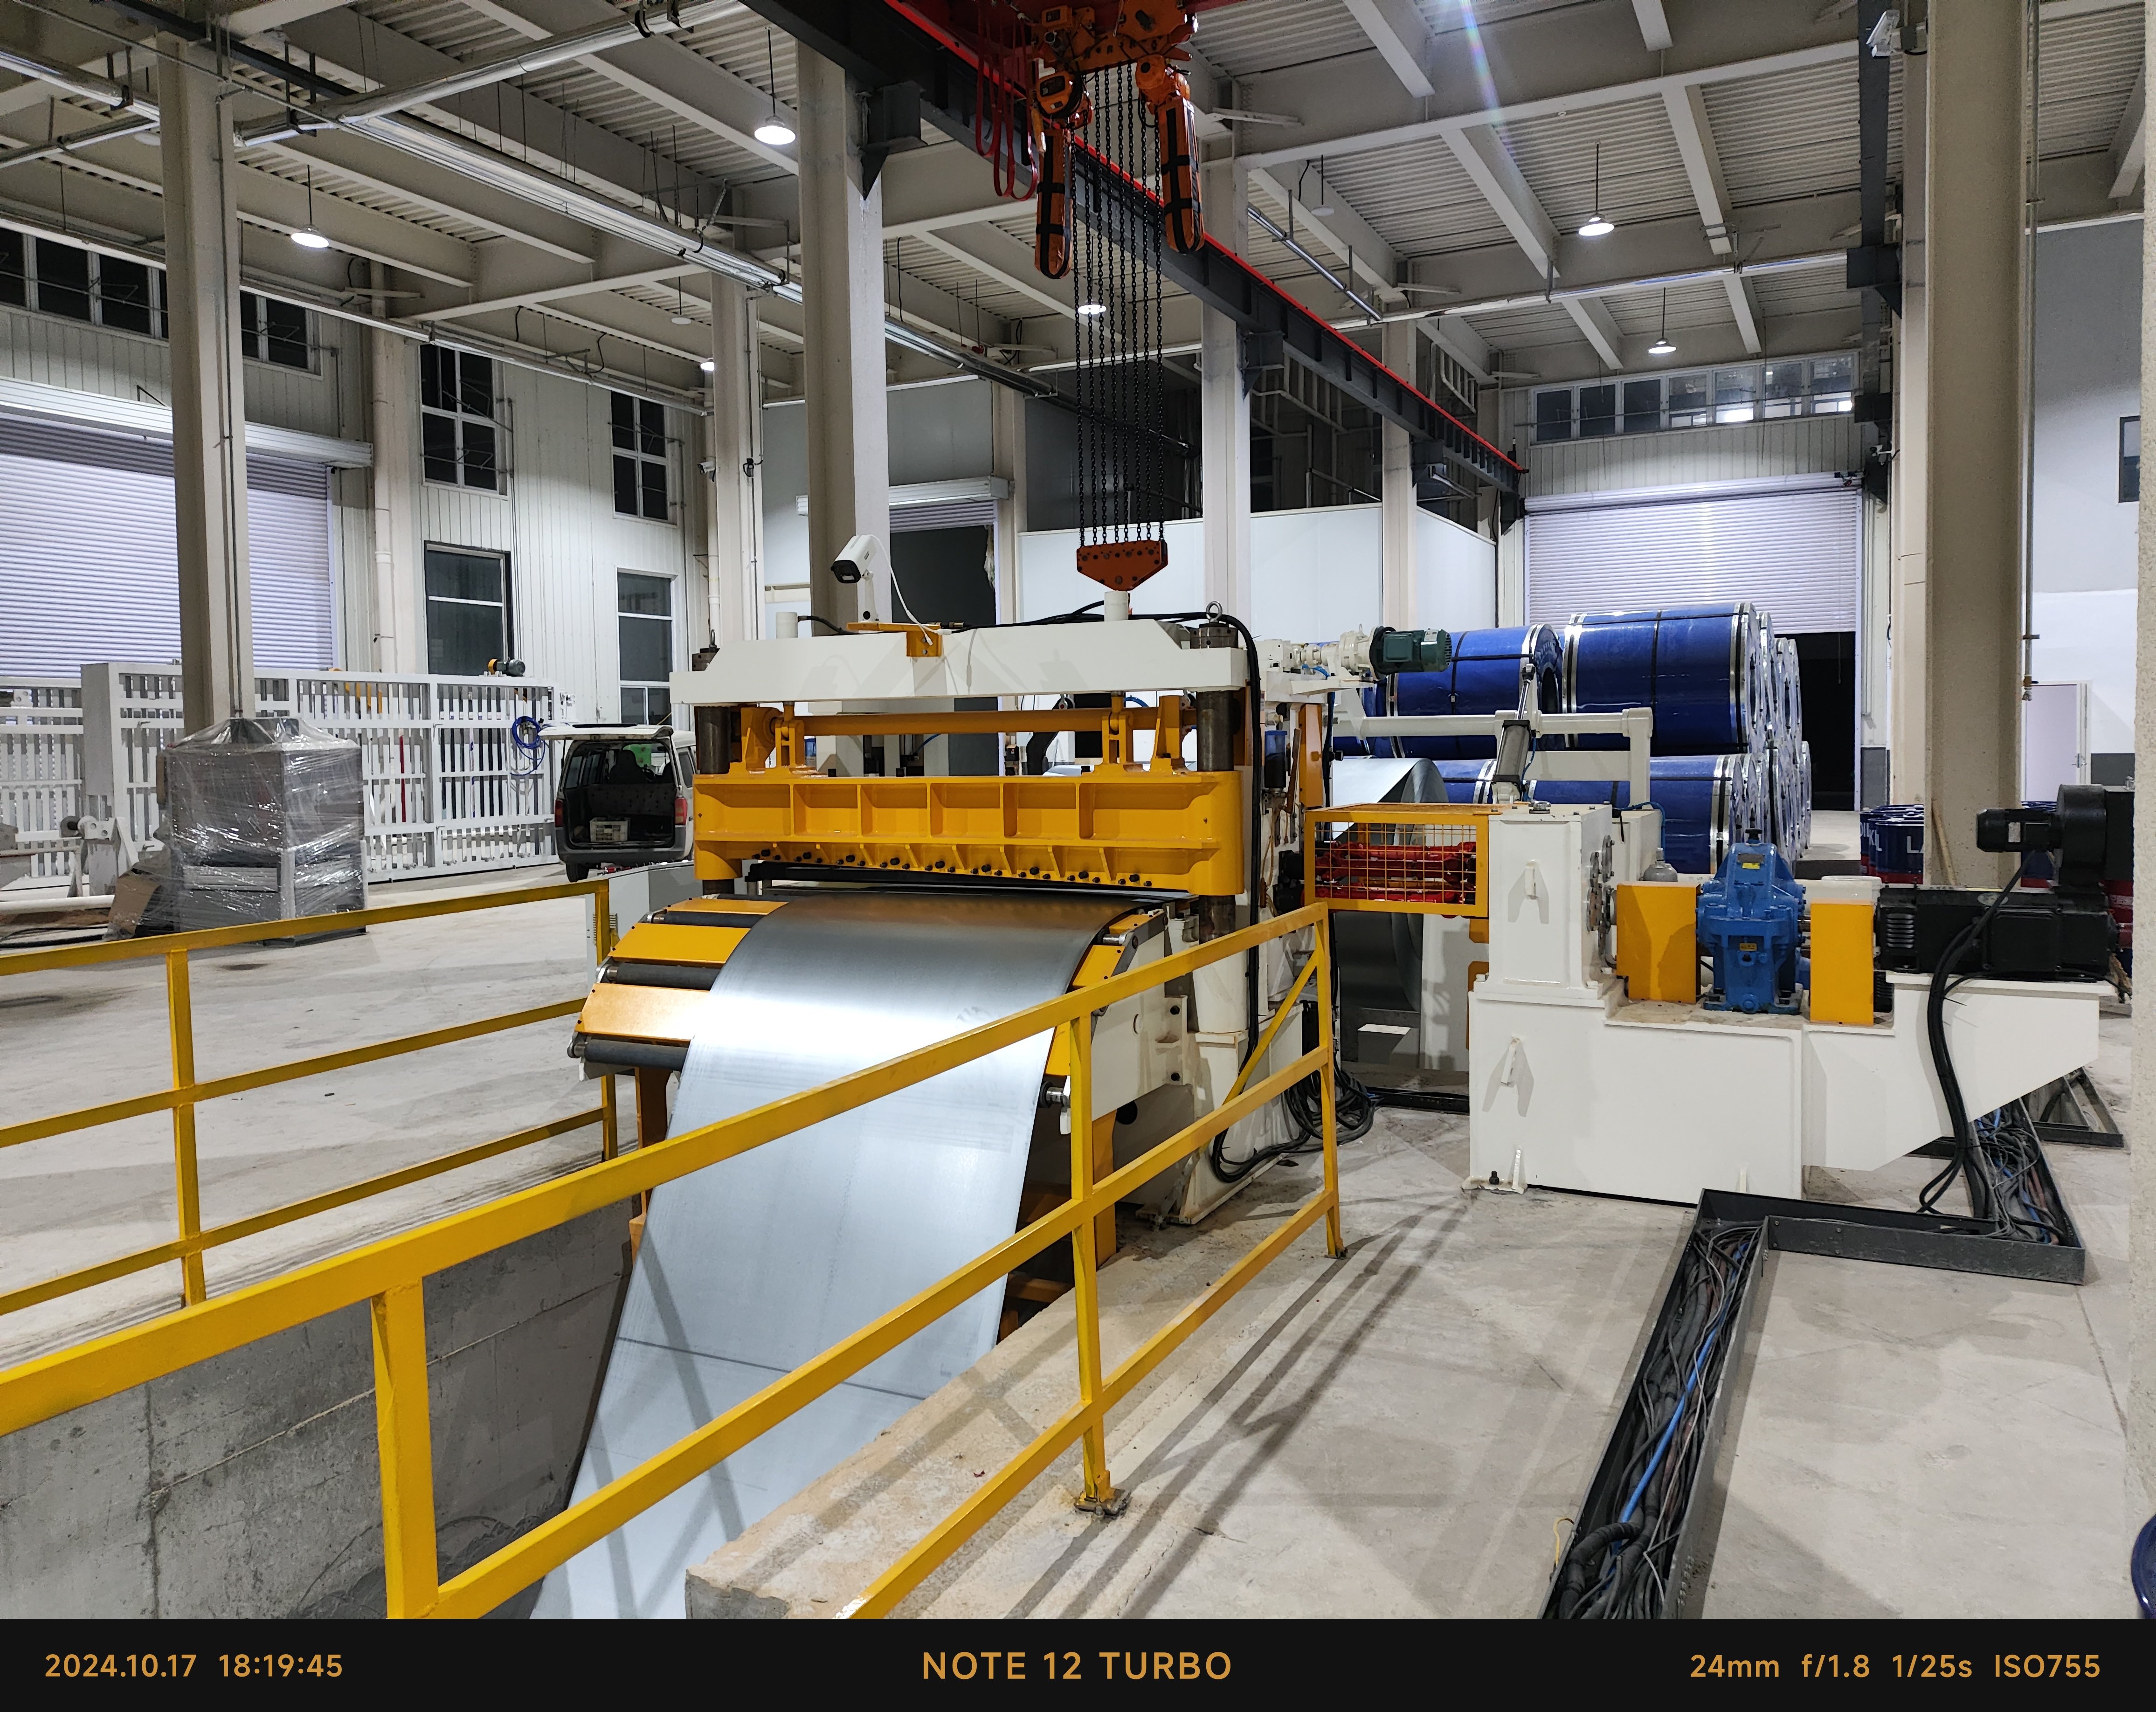
স্টিল স্লিটার নির্মাতাদের মধ্যে একজন সবচেয়ে বিশ্বস্ত প্রস্তুতকারক হিসেবে, তাইজহৌ চুয়াং ইউয়ান মেশিন টুল কোং, লিমিটেড চীনের জিয়াংসু প্রদেশের তাইজহৌ শহরে অবস্থিত তার ভিত্তি থেকে ২০০৩ সাল থেকে সঠিক স্লিটিং লাইন ডিজাইন, উৎপাদন এবং সমর্থন করে আসছে। আমাদের স্টিল স্লিটিং লাইনগুলি কয়েল সার্ভিস সেন্টার, ওয়েল্ডেড পাইপ উৎপাদক, অটোমোটিভ স্ট্যাম্পিং সরবরাহকারী এবং যন্ত্রপাতি নির্মাতাদের জন্য তৈরি করা হয়েছে, যারা ৩ থেকে ১২ মিমি পুরু এবং ৬০০ থেকে ২,০০০ মিমি চওড়া কয়েলগুলি ৩০ থেকে ১২০ মিটার/মিনিট গতিতে চালান। প্রতিটি লাইনে হাইড্রোলিক আনকয়েলিং, সূক্ষ্ম লেভেলিং, উচ্চ-দৃঢ়তা স্লিটিং হেড, স্ক্র্যাপ ওয়াইন্ডিং এবং টেনশন-নিয়ন্ত্রিত রিকয়েলিং একটি সমন্বিত সিস্টেমে একত্রিত করা হয়েছে। ব্লেড শ্যাফটের রানআউট ০.০২ মিমি-এর মধ্যে রাখা হয় এবং স্লিট প্রস্থের টলারেন্স ±০.০৫ মিমি-এর মধ্যে রাখা হয়, যাতে পরবর্তী প্রক্রিয়াকরণের জন্য রোল ফর্মার এবং প্রেসগুলিকে সদা সমকোণী ও বার-নিয়ন্ত্রিত স্ট্রিপ সরবরাহ করা যায়। প্রতিটি সেট পাঠানোর আগে ৭২ ঘণ্টার অবিরাম নো-লোড ও লোড পরীক্ষার মাধ্যমে যাচাই করা হয়, এবং ক্রেতার প্রদত্ত স্ট্রিপ নমুনা অনুযায়ী স্লিটিং নির্ভুলতা যাচাই করা হয়।
একটি উদ্ধৃতি পান

কেস স্টাডি

১,৬০০ মিমি ইস্পাত স্লিটিং লাইন, একটি জার্মান কয়েল সার্ভিস সেন্টারের জন্য

উচ্চ-শক্তি সম্পন্ন কম-সংমিশ্রণ ইস্পাতের মাস্টার কয়েল প্রক্রিয়াকরণে একটি প্রধান জার্মান কয়েল সার্ভিস সেন্টার—যা উন্নত ধাতব বিতরণে বিশেষজ্ঞ—গুরুতর কার্যক্রম চ্যালেঞ্জের মুখোমুখি হয়েছিল, যখন কয়েলগুলির পুরুত্ব ১২ মিমি পর্যন্ত ছিল। এই চ্যালেঞ্জগুলি মূলত অত্যধিক স্ট্রিপ ক্যাম্বার এবং ঢিলে প্রান্ত সহনশীলতার কারণে হয়েছিল, যা গ্রাহকদের প্রত্যাখ্যানের কারণ হয়ে দাঁড়িয়েছিল। এই বাধা দূর করার জন্য আমাদের প্রকৌশল দল একটি ভারী ওজনের ইস্পাত স্লিটিং লাইন কনফিগার করে এবং সরবরাহ করে, যার মধ্যে একটি শক্তিশালী ৭৫ কিলোওয়াট হাইড্রোলিক আনকয়লার, একটি উচ্চ-দৃঢ়তা সম্পন্ন ছয়-রোল নির্ভুল লেভেলার, ছয়টি নির্ভুলভাবে প্রকৌশলীকৃত স্লিটিং হেড এবং চার-বাহু টেনশন রিকয়লার অন্তর্ভুক্ত ছিল। আমাদের প্রযুক্তিগত বিশেষজ্ঞদের দ্বারা স্থানে কঠোর ইনস্টলেশন ও কমিশনিংয়ের পর, মেশিনটি অসাধারণ কার্যকারিতা প্রদর্শন করে: প্রান্ত বার উচ্চতা ০.০৫ মিমি-এর নিচে কঠোরভাবে নিয়ন্ত্রণ করা হয়েছিল, স্ট্রিপ ক্যাম্বার ২ মিটার দৈর্ঘ্যের জন্য ১ মিমি-এর নিচে টানটান রাখা হয়েছিল, এবং স্থিতিশীল কার্যক্রম লাইন গতি ৯০ মিটার/মিনিট পর্যন্ত অর্জন করা হয়েছিল।

উচ্চ-গতির ইস্পাত স্লিটার একটি তুর্কি ওয়েল্ডেড পাইপ উৎপাদনকারীকে সরবরাহ করা হয়েছে

একটি প্রখ্যাত তুর্কি ওয়েল্ডেড পাইপ উৎপাদন সুবিধা চলমান বর্গাকার টিউব উৎপাদনের জন্য উচ্চ-গতির, নির্ভুল কাটা সংকীর্ণ ইস্পাত স্ট্রিপ প্রয়োজন হয়েছিল, যেখানে ছোট উৎপাদন ব্যাচের মধ্যে প্রায়শই একাধিক প্রস্থ পরিবর্তন করা হত। তাদের নির্দিষ্ট কার্যপ্রবাহ সমাধানের জন্য, আমরা কার্ট্রিজ-শৈলীর স্লিটিং হেড, শক্তিশালী ৬০ কিলোওয়াট ড্রাইভ সিস্টেম এবং সার্ভো লুপ-নিয়ন্ত্রিত রিকয়েলার সহ একটি বিশেষায়িত দ্রুত-পরিবর্তনযোগ্য ইস্পাত স্লিটার লাইন ডিজাইন করেছিলাম এবং সরবরাহ করেছিলাম। এই উন্নত কনফিগারেশনটি স্ট্রিপ প্রস্থ পরিবর্তনের সময় অকার্যকর সময় অদক্ষ ৭৫ মিনিট থেকে নমনীয় ২৮ মিনিটে কমিয়েছিল, যখন প্রস্থ নির্ভুলতা কঠোরভাবে ±০.০৫ মিমি-এর মধ্যে বজায় রাখা হয়েছিল এবং উপকরণ বর্জ্য হ্রাস পেয়েছিল ৩.১ শতাংশ থেকে ১.৯ শতাংশে। পূর্ণ বাণিজ্যিক কার্যক্রম শুরু হওয়ার নয় মাসের মধ্যে, ক্লায়েন্ট উন্নত উৎপাদন দক্ষতা এবং অত্যন্ত কম অ-উৎপাদনকারী সময়ের মাধ্যমে তাদের মোট সরঞ্জাম মূলধন বিনিয়োগ সফলভাবে পুনরুদ্ধার করেছিলেন।

ভারতীয় যন্ত্রপাতি অংশ উৎপাদনকারীর জন্য কাস্টম স্টিল স্লিটিং লাইন

একটি প্রতিষ্ঠিত ভারতীয় যন্ত্রপাতি অংশ উৎপাদনকারী কোম্পানির ধোয়ামেশিন ও ফ্রিজের প্যানেলের জন্য বার-মুক্ত গ্যালভানাইজড স্টিল স্ট্রিপের প্রয়োজন ছিল। আমাদের স্টিল স্লিটিং লাইনে পলিমার-আবৃত টেনশন প্যাড, ছয়-উচ্চতার লেভেলার এবং স্বয়ংক্রিয় প্রান্ত ট্রিমিং ব্যবহার করা হয়েছিল। স্লিটিং থেকে উদ্ভূত পৃষ্ঠ ত্রুটির হার ০.৪ শতাংশের নিচে নেমে এসেছে, জিঙ্ক কোটিংয়ের ক্ষতি সম্পূর্ণরূপে বন্ধ হয়েছে এবং লাইনটি এখন প্রতি মিনিটে ১২০ মিটার গতিতে চলছে, যা ক্লায়েন্টের পূর্ববর্তী মেশিনের তুলনায় ২০ শতাংশ শক্তি সাশ্রয় করে। এই প্রকল্পটি দক্ষিণ এশিয়ার যন্ত্রপাতি সরবরাহ শৃঙ্খলে স্টিল স্লিটার নির্মাতাদের মধ্যে আমাদের খ্যাতি আরও শক্তিশালী করেছে।

সম্পর্কিত পণ্য

স্টিল স্লিটিং আধুনিক ধাতু সরবরাহ শৃঙ্খলের কেন্দ্রে অবস্থিত, এবং স্টিল স্লিটার নির্মাতাদের কার্যকারিতা প্রতিটি সার্ভিস সেন্টার ও কারখানার কয়েল উৎপাদন, পৃষ্ঠের গুণগত মান এবং স্লিট স্ট্রিপ সরবরাহের বিশ্বস্ততাকে সরাসরি প্রভাবিত করে। টাইজহৌ চুয়াং ইউয়ান মেশিন টুল কোং, লিমিটেড ২০০৩ সাল থেকে নির্ভুল মেশিন টুলের গবেষণা, উন্নয়ন, উৎপাদন ও বিক্রয়ে ফোকাস করে আসছে, যা মাস্টার কয়েলকে ওয়েল্ডেড পাইপ, অটোমোটিভ, ঘরোয়া যন্ত্রপাতি, নির্মাণ ও বৈদ্যুতিক সরঞ্জাম শিল্পের জন্য চূড়ান্ত স্ট্রিপে রূপান্তরিত করে। আমাদের প্রকৌশল প্রক্রিয়া গ্রাহকের কয়েল ডেটা থেকে শুরু হয়: উপাদানের গ্রেড, টেনসাইল শক্তি, পুরুত্ব ৩ মিমি থেকে ১২ মিমি, স্ট্রিপ প্রস্থ ২০ মিমি থেকে ১,৬০০ মিমি, কয়েল ওজন সর্বোচ্চ ৩০ টন এবং প্রতি শিফটে প্রয়োজনীয় আউটপুট। এই ইনপুটগুলি থেকে আমাদের ডিজাইনাররা শ্যাফ্ট ব্যাস, ব্লেড উপাদান, লেভেলিং রোল কনফিগারেশন এবং টেনশন নিয়ন্ত্রণ কৌশল নির্বাচন করেন। স্লিটিং হেডগুলি সিএনসি বোরিং ও মিলিং সেন্টারে যান্ত্রিক প্রক্রিয়াজাত করা হয়, তারপর গতিশীল ভারসাম্য বজায় রাখা হয়, যাতে সম্পূর্ণ গতিতে অপারেশনের সময় ছুরি শ্যাফ্টের সমকেন্দ্রিকতা ০.০২ মিমি-এর মধ্যে বজায় থাকে। স্লিটিং ব্লেডগুলি Cr12MoV বা SKD11 টুল স্টিল দিয়ে তৈরি করা হয়, যা ভ্যাকুয়াম হিট ট্রিটমেন্টের মাধ্যমে HRC ৫৮ থেকে ৬২ এ শক্ত করা হয় এবং মিলিত সেটে গ্রাইন্ড করা হয় যাতে সুস্পষ্ট ক্লিয়ারেন্স এবং স্ট্রিপ এজ গুণগত মান নিশ্চিত করা যায়।
একটি সম্পূর্ণ স্টিল স্লিটিং লাইনে হাইড্রোলিক আনকয়লার, কয়েল কার, পিলার, পিঞ্চ ও লেভেলিং ইউনিট, লুপ পিট, স্লিটিং হেড, স্ক্র্যাপ উইন্ডার, টেনশন স্টেশন এবং হাইড্রোলিক পুশ-অফ সহ রিকয়লার অন্তর্ভুক্ত থাকে। বৈদ্যুতিক নিয়ন্ত্রণে পিএলসি ও এইচএমআই ব্যবহার করা হয়, যার মধ্যে ১০০টির বেশি স্ট্রিপ স্পেসিফিকেশনের জন্য রেসিপি সংরক্ষণ, স্বয়ংক্রিয় টেনশন গণনা এবং ত্রুটি নির্ণয় ব্যবস্থা রয়েছে। ঐচ্ছিক বৈশিষ্ট্যগুলির মধ্যে দ্রুত-পরিবর্তনযোগ্য কার্ট্রিজ হেড, এজ ট্রিমিং, অয়েলিং ইউনিট এবং কয়েল প্যাকিং ডিভাইস অন্তর্ভুক্ত। ডেলিভারির আগে প্রতিটি লাইনে অ্যালাইনমেন্ট পরীক্ষা, নির্ধারিত গতিতে নো-লোড রানিং এবং গ্রাহকের উপকরণ ব্যবহার করে লোড পরীক্ষা করা হয়। ইনস্টলেশন ও কমিশনিং আমাদের প্রকৌশলীদের দ্বারা সম্পন্ন করা হয় অথবা ২০টির বেশি রপ্তানিকারী দেশে ভিডিও-নির্দেশিত পদ্ধতির মাধ্যমে সমর্থন প্রদান করা হয়। একটি সাধারণ ১,৬০০ মিমি হাই-স্পিড লাইনে শক্তি খরচ ১৫ থেকে ৪৫ কিলোওয়াট হয়, কয়েল লোডিং সময় ৩ মিনিটের কম হয় এবং স্লিটিং নির্ভুলতা ±০.০৫ মিমি পর্যন্ত হয়। এই সংখ্যাগুলি কয়েল সার্ভিস সেন্টার, পাইপ মিল এবং ওইএম স্ট্যাম্পিং প্লান্টগুলিতে উচ্চতর উপকরণ ব্যবহার, কম ব্লেড পরিবর্তন এবং কম শ্রম খরচের দিকে নিয়ে যায়। আমরা ইডিএম মেশিন, মেশিনিং সেন্টার, পাইপ মেকিং মেশিন, কাট-টু-লেংথ লাইন, লেথ এবং ডিপ হোল প্রসেসিং মেশিনও তৈরি করি, যার ফলে আমরা স্টিল স্লিটিং প্রযুক্তিতে সূক্ষ্ম ফোকাস বজায় রেখে ব্যাপক ধাতুকর্ম প্রকল্পগুলিকে সমর্থন করতে পারি। সঠিক স্টিল স্লিটার নির্মাতা নির্বাচন করা মানে এমন একটি দলের সাথে অংশীদারিত্ব করা যারা কয়েল ধাতুবিদ্যা, লাইন গতিবিদ্যা এবং বৈশ্বিক সেবা প্রত্যাশা বোঝে। আমাদের মেশিনগুলি ইউরোপ, দক্ষিণ-পূর্ব এশিয়া, মধ্যপ্রাচ্য, আফ্রিকা এবং দক্ষিণ আমেরিকায় কাজ করে, যা স্পেয়ার পার্টস কিট, বহুভাষিক ম্যানুয়াল এবং ২৪ থেকে ৪৮ ঘণ্টার মধ্যে দূরবর্তী সমস্যা নির্ণয় দ্বারা সমর্থিত। ক্ষেত্র ডেটা দেখায় যে আমাদের কারখানা থেকে সুরক্ষিত স্লিটিং লাইনগুলি ৯৫ শতাংশের বেশি উপলব্ধতা এবং ৮,০০০ টন প্রক্রিয়াকৃত স্ট্রিপের বেশি ব্লেড জীবন অর্জন করে। সাইটে প্রশিক্ষণে ব্লেড অ্যাসেম্বলি, ক্লিয়ারেন্স সেটিং, টেনশন টিউনিং এবং প্রতিরোধমূলক রক্ষণাবেক্ষণ অন্তর্ভুক্ত থাকে, যা ক্লায়েন্টদের বাইরের সেবা দলের উপর নির্ভরশীলতা না রেখে অভ্যন্তরীণ দক্ষতা গড়ে তোলার সহায়তা করে। টেকসই উন্নয়নও গুরুত্বপূর্ণ: অপ্টিমাইজড মোটর সাইজিং, রিজেনারেটিভ ব্রেকিং বিকল্প এবং দক্ষ হাইড্রোলিক সিস্টেম প্রতি টন শক্তি খরচ কমায়, আর নির্ভুল স্লিটিং স্ক্র্যাপ কমায়। প্রকৌশল অনুশাসন, যাচাইকৃত পরীক্ষা এবং বৈশ্বিক প্রকল্প অভিজ্ঞতা একত্রিত করে চুয়াং ইয়ুয়ান গ্রাহকদের কয়েল প্রক্রিয়াকরণকে একটি নির্ভরযোগ্য ও লাভজনক অপারেশনে পরিণত করতে সাহায্য করে।

প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী

স্টিল স্লিটার নির্মাতা তুলনা করার সময় ক্রেতারা কী কী বিষয় পরীক্ষা করা উচিত?

ক্রেতাদের চারটি বিষয় যাচাই করা উচিত: যন্ত্রকরণ ক্ষমতা, পরীক্ষার মানদণ্ড, প্রকল্পের রেফারেন্স এবং সেবা প্রতিক্রিয়া। ছুরি শ্যাফটের সমকেন্দ্রিকতা ডেটা জানতে অনুরোধ করুন, যা ০.০২ মিমি-এর মধ্যে হওয়া আবশ্যিক; স্লিটিং নির্ভুলতা ±০.০৫ মিমি এবং ৭২ ঘণ্টার লোড পরীক্ষার রেকর্ড থাকা আবশ্যিক। নির্ধারণ করুন যে নির্মাতা স্লিটিং হেডগুলি CNC বোরিং ও মিলিং সেন্টারে যন্ত্রকৃত করে এবং ব্লেডগুলিকে HRC ৫৮ থেকে ৬২ এ তাপ চিকিৎসা করে। অনুরোধ করুন অন্তত তিনটি আন্তর্জাতিক রেফারেন্স, যা একই কয়েল পরিসরে অবস্থিত হবে, এবং যাচাই করুন যে দূরবর্তী সহায়তা ২৪ থেকে ৪৮ ঘণ্টার মধ্যে প্রদান করা হয় কিনা। যে কারখানা লেভেলার এবং কাট-টু-লেংথ লাইনের মতো সম্পর্কিত মেশিন টুলসও উৎপাদন করে, সাধারণত গুণগত চেইনের বেশি অংশ নিয়ন্ত্রণ করে এবং বিদ্যমান কয়েল হ্যান্ডলিং সরঞ্জামের সাথে স্লিটিং লাইনটি আরও মসৃণভাবে একীভূত করতে পারে।
আপনার সবচেয়ে মোটা ও সবচেয়ে চওড়া কয়েলের সাথে লাইনটি মিলিয়ে নিন, গড় কয়েলের সাথে নয়। যদি আপনি ৩ থেকে ১২ মিমি পুরু এবং সর্বোচ্চ ১,৬০০ মিমি চওড়া কয়েল প্রক্রিয়া করেন, তবে ১,৬০০ মিমি রেটেড চওড়া এবং কমপক্ষে ২০ শতাংশ টর্ক রিজার্ভ সহ একটি লাইন বেছে নিন। লাইনের গতি আপনার দৈনিক টনেজ লক্ষ্যের সাথে মিলে যাওয়া উচিত; ৩০-টন কয়েলের জন্য ৯০ মিটার/মিনিট অপারেশনে, প্রতি শিফটে ৮ থেকে ১২টি কয়েল পরিকল্পনা করুন। যদি আপনি প্রতি শিফটে তিনবারের বেশি স্ট্রিপের চওড়া পরিবর্তন করেন, তবে দ্রুত-পরিবর্তনযোগ্য কার্ট্রিজ হেড বিবেচনা করুন, এবং পাতলা, উচ্চ-শক্তির স্ট্রিপের জন্য সার্ভো নিয়ন্ত্রণযুক্ত টেনশন রিকয়েলার নির্বাচন করুন। সর্বদা উপাদানের গ্রেড, টেনসাইল শক্তি এবং স্ট্রিপের চওড়ার পরিসর প্রস্তুতকারককে জানান, যাতে তারা শ্যাফট, ব্লেড এবং মোটরগুলি সঠিকভাবে আকার করতে পারে।
কাটিং নির্ভুলতা এবং ব্লেডের আয়ু নির্ভর করে ব্লেড ক্লিয়ারেন্স, শ্যাফটের দৃঢ়তা, লেভেলিংয়ের মান এবং টেনশন নিয়ন্ত্রণের উপর। ইস্পাতের জন্য সঠিক ক্লিয়ারেন্স সাধারণত স্ট্রিপের পুরুত্বের ৮ থেকে ১২ শতাংশ; খুব কম ক্লিয়ারেন্স ব্লেডের ক্ষয় এবং বার্স সৃষ্টি করে, অতিরিক্ত ক্লিয়ারেন্স প্রান্তের ঘূর্ণন (এজ রোলওভার) ঘটায়। শ্যাফটের রানআউট ০.০২ মিমি-এর মধ্যে থাকা আবশ্যিক, এবং ব্লেডের কঠিনতা HRC ৫৮ থেকে ৬২-এর মধ্যে হতে হবে। উপযুক্ত লেভেলিং কয়েল সেট এবং অভ্যন্তরীণ চাপ দূর করে, যার ফলে ক্যাম্বার ২ মিটার প্রতি ১ মিমি-এর নিচে নামে। স্থিতিশীল রিকয়লার টেনশন স্ট্রিপের বিচ্যুতি এবং প্রান্তের ক্ষতি প্রতিরোধ করে। সঠিক সেটআপ এবং প্রতিরোধমূলক রক্ষণাবেক্ষণের মাধ্যমে ব্লেডের আয়ু ৮,০০০ টন প্রক্রিয়াকৃত ইস্পাতের বেশি হতে পারে, এবং কাটিং প্রস্থের নির্ভুলতা ±০.০৫ মিমি-এর মধ্যে থাকে।
হ্যাঁ, কিন্তু লাইনটি উপযুক্তভাবে কনফিগার করতে হবে। ১২ মিমি পর্যন্ত মোটা উচ্চ-শক্তি সম্পন্ন কম-সংকর ইস্পাতের জন্য উচ্চতর মোটর ক্ষমতা, ছয়-উচ্চ সমতলকরণ এবং বৃহত্তর ব্লেড শ্যাফট বেছে নিন। গ্যালভানাইজড বা পেইন্ট করা কয়েলের জন্য পৃষ্ঠের আঁচড় এবং কোটিং ক্ষতি এড়াতে পলিমার-কোটেড টেনশন প্যাড এবং সুরক্ষামূলক গাইড রোলার ব্যবহার করুন। প্রান্ত কাটার এবং তেল দেওয়ার ইউনিটগুলি কাটা প্রান্তগুলিকে আরও ভালোভাবে রক্ষা করতে পারে। একটি ভারতীয় অ্যাপ্লায়েন্স প্রকল্পে, সঠিকভাবে সজ্জিত লাইনটি গ্যালভানাইজড স্ট্রিপে পৃষ্ঠের ত্রুটির হার ০.৪ শতাংশের নিচে রেখেছিল। প্রযুক্তিগত আলোচনার সময় সর্বদা কোটিং ধরন এবং পৃষ্ঠের প্রয়োজনীয়তা নির্দিষ্ট করুন, যাতে ব্লেড ক্লিয়ারেন্স, প্যাড উপাদান এবং লাইন গতি সঠিকভাবে সেট করা যায়।

সংশ্লিষ্ট নিবন্ধ

একটি যন্ত্র কেন্দ্র নির্বাচন কিভাবে?

12

Dec

একটি যন্ত্র কেন্দ্র নির্বাচন কিভাবে?

আরও দেখুন
কেন বহুকাজী ইডিএম মেশিন মিশ্র ছাঁচ ও যন্ত্রাংশ উৎপাদন কারখানার চাহিদা পূরণ করে

14

Aug

কেন বহুকাজী ইডিএম মেশিন মিশ্র ছাঁচ ও যন্ত্রাংশ উৎপাদন কারখানার চাহিদা পূরণ করে

উচ্চ-মিশ্রণ উৎপাদন পরিবেশের জটিলতা পরিচালনা করা। আধুনিক শিল্প উৎপাদন কারখানা পরিচালনা করা প্রায়শই একসঙ্গে ডজন ঘূর্ণায়মান প্লেট নিয়ে খেলা করার মতো অনুভূতি দেয়, বিশেষ করে যখন উচ্চ-মিশ্রণ, নিম্ন-পরিমাণ উৎপাদন সময়সূচীর সাথে কাজ করা হয়। প্ল...
আরও দেখুন
ক্রমাগত গভীর ছিদ্র মেশিন প্রক্রিয়াকরণের সময় ড্রিল বিটের ক্ষয় কমানোর উপায়

03

Aug

ক্রমাগত গভীর ছিদ্র মেশিন প্রক্রিয়াকরণের সময় ড্রিল বিটের ক্ষয় কমানোর উপায়

গভীর ছিদ্রের তাপীয় চাপের যান্ত্রিকী বোঝা শিল্প উৎপাদন লাইনে ক্রমাগত বোরিং এবং উচ্চ-গভীরতা যন্ত্র প্রক্রিয়াকরণের কাজ সম্পাদন করা হলে তাপীয় ও যান্ত্রিক চ্যালেঞ্জগুলি অত্যন্ত তীব্র হয়, যা নিয়মিতভাবে কাটিং টুলিংয়ের সীমা পরীক্ষা করে। ডি...
আরও দেখুন
তার কাটিং মেশিন পণ্যের জন্য আন্তর্জাতিক ক্রেতারা যে রপ্তানি মানের মানদণ্ডগুলি চান

03

Aug

তার কাটিং মেশিন পণ্যের জন্য আন্তর্জাতিক ক্রেতারা যে রপ্তানি মানের মানদণ্ডগুলি চান

সূক্ষ্ম যন্ত্রকরণে আন্তর্জাতিক রপ্তানি সামঞ্জস্য বোঝা: বিশ্বব্যাপী শিল্প বাণিজ্যের জটিল দৃশ্য নেভিগেট করতে উন্নত ধাতব... এর জন্য বিদেশি ক্রেতাদের দ্বারা নির্ধারিত কঠোর প্রযুক্তিগত মানদণ্ডগুলির একটি গভীর বোঝাপড়া প্রয়োজন
আরও দেখুন

গ্রাহকদের মতামত

মার্টিন কেলার
চমৎকার নির্ভুলতা সহ বিশ্বস্ত স্টিল স্লিটিং লাইন

আমরা চুয়াং ইয়ুয়ান থেকে ১,৬০০ মিমি ইস্পাত স্লিটিং লাইন চালাচ্ছি, যা ১২ মিমি পর্যন্ত পুরুত্বের উচ্চ-শক্তি ইস্পাত কয়েলের জন্য উপযুক্ত। চালু হওয়ার পর বার উচ্চতা ০.০৫ মিমি-এর নিচে রয়ে গেছে এবং লাইনের গতি ৯০ মিটার/মিনিট পর্যন্ত পৌঁছেছে। উৎপাদন ২২ শতাংশ প্রায় বৃদ্ধি পেয়েছে এবং ব্লেড পরিবর্তনের পরিমাণ প্রতি শিফটে দুবার থেকে কমে প্রতি সপ্তাহে একবার হয়েছে। তাদের প্রকৌশলীরা আমাদের প্রশ্নগুলির উত্তর ২৪ ঘণ্টার মধ্যে দিয়েছিলেন এবং একটি গুরুত্বপূর্ণ উৎপাদন বৃদ্ধির সময় আমাদের সমর্থন করেছিলেন। আমাদের মতো একটি কয়েল সার্ভিস সেন্টারের জন্য, এই বিশ্বস্ততা কম ক্রয়মূল্যের চেয়ে অধিক মূল্যবান।

এমরে ইলমাজ
দ্রুত পরিবর্তন এবং শক্তিশালী প্রযুক্তিগত সমর্থন

আমরা বর্গাকার টিউব উৎপাদনের জন্য একটি দ্রুত-পরিবর্তনযোগ্য স্টিল স্লিটার লাইন অর্ডার করেছিলাম। প্রস্থ পরিবর্তনের সময় ৭৫ মিনিট থেকে কমে ২৮ মিনিট হয়েছে, স্ক্র্যাপ ৩.১ শতাংশ থেকে কমে ১.৯ শতাংশ হয়েছে এবং নির্ভুলতা ±০.০৫ মিমি-এর মধ্যে বজায় রয়েছে। কারখানাটি আমাদের টেনশন সেটিংস সামঞ্জস্য করার সময় ৪৮ ঘণ্টার মধ্যে স্পষ্ট নির্দেশিকা, অতিরিক্ত ব্লেড সেট এবং দূরবর্তী ভিডিও সহায়তা প্রদান করেছিল। আমাদের অপারেটরদের তিন দিনে প্রশিক্ষণ দেওয়া হয়েছিল এবং এখন তারা লাইনটি আত্মবিশ্বাসের সাথে চালাচ্ছে। আমরা ইতিমধ্যে এই নির্মাতাকে দুটি সহযোগী কারখানার কাছে সুপারিশ করেছি।

বিনামূল্যে উদ্ধৃতি পান

আমাদের প্রতিনিধি শীঘ্রই আপনার সাথে যোগাযোগ করবেন।
ইমেইল
নাম
কোম্পানির নাম
বার্তা
0/1000
প্রতিটি স্টিল স্লিটিং লাইনের জন্য অভ্যন্তরীণ সিএনসি মেশিনিং এবং কঠোর মান নিয়ন্ত্রণ

প্রতিটি স্টিল স্লিটিং লাইনের জন্য অভ্যন্তরীণ সিএনসি মেশিনিং এবং কঠোর মান নিয়ন্ত্রণ

অপরিবর্তনীয় গাঠনিক সমগ্রতা এবং পরম মাত্রিক নির্ভুলতা শুরু হয় আমাদের উৎপাদন সুবিধার ভিতরেই, যেখানে স্লিটিং হেড, ড্রাইভ শ্যাফট, লেভেলিং রোল এবং ভারী-দায়িত্বপূর্ণ মেশিন হাউজিংসহ সমস্ত গুরুত্বপূর্ণ ইস্পাত স্লিটিং লাইন উপাদানের কঠোর অভ্যন্তরীণ সিএনসি মেশিনিং করা হয়। এই উল্লম্বভাবে একীভূত উৎপাদন কৌশলটি আমাদের প্রকৌশল দলকে সম্পূর্ণরূপে কেন্দ্রিক সহনশীলতা, জ্যামিতিক সমান্তরালতা এবং পৃষ্ঠের শেষ মানের উপর নিয়ন্ত্রণ রাখতে সক্ষম করে, যা বাইরের সরবরাহকৃত উপাদানগুলির সাথে যুক্ত চলমান মানের ঝুঁকিগুলিকে সম্পূর্ণরূপে দূর করে। ভারী-দায়িত্বপূর্ণ ছুরি শ্যাফটগুলি নির্ভুল গ্রাইন্ডিং এবং গতিশীল ব্যালান্সিং-এর মাধ্যমে প্রস্তুত করা হয় যাতে সম্পূর্ণ গতিতে অপারেশনের সময় ঘূর্ণন রানআউট ০.০২ মিমি-এর মধ্যে কঠোরভাবে সীমিত থাকে, অন্যদিকে উচ্চ-মানের মিশ্র ধাতুর স্লিটিং ব্লেডগুলি HRC ৫৮–৬২ এ ভ্যাকুয়াম তাপ চিকিৎসা করা হয় এবং অপ্টিমাল কাটিং ক্লিয়ারেন্স নিশ্চিত করার জন্য মিলিত সেটে গ্রাইন্ড করা হয়।
বাস্তব কয়েল ডেটা এবং প্রয়োগের প্রয়োজনীয়তা অনুযায়ী কাস্টমাইজড স্লিটিং সমাধান

বাস্তব কয়েল ডেটা এবং প্রয়োগের প্রয়োজনীয়তা অনুযায়ী কাস্টমাইজড স্লিটিং সমাধান

আধুনিক কয়েল প্রক্রিয়াকরণ উদ্যোগগুলি যেহেতু বিশেষ উপাদান সীমাবদ্ধতা এবং আয়তনের লক্ষ্যমাত্রা অনুযায়ী কাজ করে, তাই আমরা সাধারণ ক্যাটালগ যন্ত্রপাতি গ্রহণ করি না; বরং প্রতিটি ইস্পাত স্লিটিং লাইনকে গ্রাহক-নির্দিষ্ট কয়েল ডেটা এবং কার্যপ্রবাহের ভিত্তিতে বিশেষভাবে প্রকৌশলীকৃত করি। কোনো চূড়ান্ত প্রযুক্তিগত প্রস্তাব চূড়ান্ত করার আগে, আমাদের অভিজ্ঞ যান্ত্রিক প্রকৌশলীরা ধাতুর মিশ্রণ শ্রেণি, চূড়ান্ত টান সহনশীলতা সীমা, উপাদানের পুরুত্বের পরিসর, স্ট্রিপের প্রস্থ প্রোফাইল, সর্বোচ্চ কয়েল ওজন, প্রতিদিনের শিফট আউটপুট লক্ষ্যমাত্রা এবং উপলব্ধ কারখানার ফ্লোর মাত্রা—এই সমস্ত প্রয়োজনীয় প্যারামিটার বিস্তারিতভাবে বিশ্লেষণ করেন। এই যাচাইকৃত ইনপুটগুলির ভিত্তিতে, আমরা ১৫ থেকে ৪৫ কিলোওয়াট এবং তার বেশি পর্যন্ত অপটিমাল মোটর পাওয়ার রেটিং সঠিকভাবে গণনা করি, উপযুক্ত শ্যাফ্ট ব্যাস নির্বাচন করি, বহু-রোল লেভেলিং অ্যাসেম্বলি কনফিগার করি এবং কাস্টমাইজড টেনশন নিয়ন্ত্রণ কৌশল ডিজাইন করি। ঐচ্ছিক মডুলার উপাদানগুলির মধ্যে রয়েছে—যেমন দ্রুত-পরিবর্তনযোগ্য কার্ট্রিজ স্লিটিং হেড, নির্ভুল প্রান্ত ট্রিমিং ইউনিট এবং স্বয়ংক্রিয় অয়েলিং অ্যাসেম্বলি।
ওয়াটসঅ্যাপ ওয়াটসঅ্যাপ ইমেইল ইমেইল মোবাইল মোবাইল শীর্ষশীর্ষ