Машина за дълбоко свределно фрезоване | съотношение 100:1, точност 0,01 mm

Всички категории
Получете оферта

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Мобилен телефон / WhatsApp
WeChat
LinkedIn
Име
Име на компанията
Съобщение
0/1000
Прикачен файл
Моля, прикачете поне един файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения за прецизно дълбоко свределно пробиване от доверен китайски производител

Решения за прецизно дълбоко свределно пробиване от доверен китайски производител

Taizhou Chuang Yuan Machine Tool Co., Ltd. произвежда дълбоки гюн-сверлилни машини от 2003 г. в град Тайчжоу, провинция Цзянсу, Китай. Нашата дълбока гюн-сверлилна машина осигурява диаметри на отворите от 2 мм до 40 мм, съотношение на дълбочина към диаметър до 100:1, шерохавост на повърхността Ra 0,4–1,6 мкм и точност на позициониране 0,01 мм на всеки 300 мм. Честотата на въртене на шпинделя достига 6000 об/мин, а налягането на охлаждащата течност – до 100 бара, което позволява изработването на дълбоки отвори с едно преминаване без стъпаловидно сверлене. При производството на хидравлични цилиндри клиентите ни пробиват отвори с дълбочина 800 мм в стоманени пръти от стомана 45 за 18 минути на детайл, като намаляват времето за цикъл с 35 %. В производството на форми германски инструментален цех използва нашата дълбока гюн-сверлилна машина за изработване на водни канали с дълбочина 600 мм в стомана 1.2344 с концентричност в рамките на 0,02 мм, което прави вторичното разширение ненужно. При производството на медицински импланти швейцарски клиент пробива отвори с диаметър 3 мм през титанови пръти с дължина 120 мм без отклонение и спазва допуска в рамките на 0,015 мм.
Получете оферта

Казус

35% намаляване на времето за цикъл за производител на хидравлични цилиндри в Индия

Производител на хидравлични цилиндри в Пуне, Индия, пробивал дупки с дълбочина 800 мм в стоманени пръти от стомана 45 с обикновени вити свредела и изисквал 27 минути на детайл, като често се получавали пробиви и процентът на брака бил 2%. След инсталирането на нашата машина за дълбоко гюн-сверлене с охладителна система от 100 бара и шпиндел с 2800 об/мин времето за цикъл намаляло на 18 минути на детайл, бракът спаднал на 0,3%, а праволинейността на дупките останала в рамките на 0,1 мм за дължина от 800 мм. Компанията сега изнася хидравлични цилиндри за Европа и е увеличила месечното си производство с 2400 бройки.

0,02 мм концентричност за германски производител на формови основи

Немски производител на форми имал нужда от охладителни канали с дълбочина 600 мм в стоманени блокове от марка 1.2344 с концентричност в рамките на 0,02 мм. Традиционното свръхдълбоко свредене водело до отклонение и изисквало допълнително разширяване. Нашата машина за дълбоко свредене с пушечен метод, оборудвана с BTA глава и серво подаване, осигурила концентричност в рамките на 0,018 мм и шерохватост на повърхността Ra 0,6 мкм при еднопроходна обработка. Клиентът намалил вторичните операции с 80 %, съкратил времето за изпълнение от 12 на 5 дни и сега работи по два смени дневно с една и съща машина.

Отклоняващи се 3 мм отвори в титан за швейцарски производител на медицински импланти

Швейцарски производител на медицински импланти имал нужда от отвори с диаметър 3 мм през титанови пръти с дължина 120 мм и допуск в рамките на 0,015 мм. Нашата машина за дълбоко свредене с пушечен метод с високонапрежен хладилен разтвор и карбиден пушечен свредел постигнала допуск от 0,012 мм и шерохватост на повърхността 0,4 мкм, без видимо отклонение. Коефициентът на продуктивност се покачил до 99,6 %, срокът на експлоатация на инструмента достигнал 120 отвора между две шлифовки, а клиентът сега използва нашата машина за три линии за производство на импланти и експортира в 14 страни.

Свързани продукти

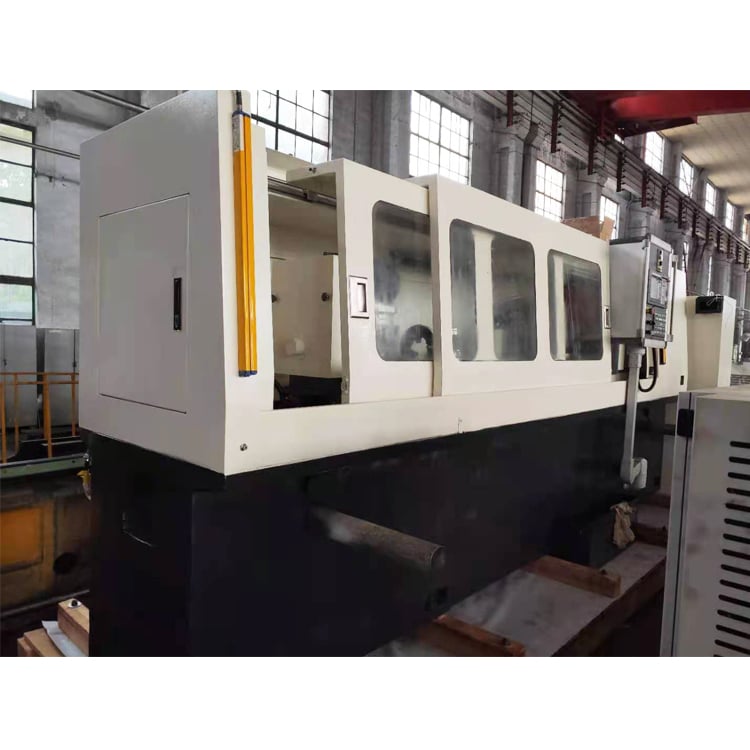
Машината за дълбоко свредене с пушечен метод е специализиран инструмент за машинна обработка, проектирана да произвежда точни дълбоки отвори с високо съотношение дължина към диаметър при единичен проход. В Taizhou Chuang Yuan Machine Tool Co., Ltd., основана през 2003 г. в провинция Цзянсу, Китай, ние интегрираме изследвания, разработка, производство и търговия, за да доставяме надеждни прецизни машини за обработка на повече от 20 страни. Нашата машина за дълбоко свредене с пушечен метод е изградена върху масивно легирани чугунено основание, закалени и шлифовани кутийни водачи и прецизен шпиндел с максимална скорост до 6 000 об/мин. Системата за охлаждащ разтвор осигурява налягане до 100 бара, което позволява ефективно отстраняване на стружката и контрол върху термичното разширение по време на продължителни цикли. Машината обработва отвори с диаметър от 2 мм до 40 мм и съотношение дълбочина към диаметър до 100:1, с позиционна точност 0,01 мм на всеки 300 мм и кръглост в рамките на 0,02 мм. Производственият процес започва със строга инспекция на суровините, последвана от CNC-обработка на основата и главата, ръчно скрапиране на водачите и динамично балансиране на шпинделя. Всеки агрегат след това минава през 72-часов непрекъснат тест за работа, който проверява праволинейността на отворите, крайната повърхностна шерохватост и стабилността на налягането на охлаждащия разтвор. CNC-системата Siemens 828D управлява подаването, скоростта на шпинделя и потока на охлаждащия разтвор и може да съхранява до 500 програми за бързо превключване. Автоматичната система за отстраняване на стружката намалява ръчното вмешателство и поддържа работната зона чиста. В реални приложения индийски производител на хидравлични цилиндри пробива отвори с дълбочина 800 мм в стоманени пръти от стомана 45 за 18 минути на детайл; германски производител на форми постига концентричност 0,018 мм в стомана 1.2344; а швейцарски производител на медицинско оборудване пробива отвори с диаметър 3 мм през титанови пръти с дължина 120 мм с допуск ±0,012 мм. Тези резултати са постигнати благодарение на нашата насоченост към практически инженерни решения: закалени водачи, прецизно шлифовани топчести винтове и високонапрежена охладителна система, които заедно намаляват разходите за инструмент на отвор с до 28 % и увеличават производителността с 35 %. Нашата фабрика покрива целия процес – от леене и машинна обработка до сглобяване и изпитания – така че контролираме качеството на всеки етап. Предлагаме CE-сертификат, гаранция от 24 месеца, инсталация на място и онлайн обучение за оператори. Независимо дали сте в областта на производството на форми, хидравлични системи, авиационна и космическа техника, медицински устройства или отбранителна промишленост, нашата машина за дълбоко свредене с пушечен метод предлага надежден, ефективен и икономически изгоден отговор на предизвикателствата при дълбоко свредене. Продължаваме да инвестираме в изследвания и да вземаме предвид обратната връзка от клиенти в Европа, Азия, Южна Америка и Близкия изток, като подобряваме своите машини, за да отговарят на разнообразните производствени среди, и помагаме на партньорите си да развиват своите локални пазари с увереност.

Често задавани въпроси

От какви материали може да обработва вашата машина за дълбоко свредене с пушечно свредел?

Нашата машина за дълбоко свредене с пушечно свредел обработва въглеродна стомана, легирана стомана, неръждаема стомана, чугун, алуминий, мед, титан и инконел. Например пробива отвори с диаметър 3 мм през титанови пръти с дължина 120 мм и отвори с дължина 800 мм в пръти от стомана 45. Подходяща е твърдост до HRC 42. За по-твърди материали препоръчваме пушечни свредла от карбид с покритие и коригирани скорости на подаване. Нашият инженерен екип предоставя режещи параметри, базирани на вашия материал и размер на отвора.
Машината поддържа диаметри на отвори от 2 мм до 40 мм и съотношения между дълбочина и диаметър до 100:1. При отвор с диаметър 10 мм можете да пробивате до 1000 мм с един проход. Налягането на охлаждащата течност достига до 100 bar, което осигурява ефективно отстраняване на стружките и праволинейност. Ако вашето съотношение надвишава 100:1, можем да персонализираме машината с по-голяма система за охлаждаща течност и специални водачи.
Използваме твърда чугунена основа, закалени кутийни релси и прецизно шлифовани топчести винтове, за да се минимизира вибрацията. Системата за високонапрежен хладилна течност отстранява стружките бързо, а ЧПУ-системата на Siemens поддържа скоростите на подаване в рамките на 0,01 мм. Обикновено праволинейността остава в рамките на 0,1 мм за 800 мм, кръглостта — в рамките на 0,02 мм, а неравността на повърхността — между Ra 0,4 и 1,6 мкм. Всяка машина минава 72-часов непрекъснат тест преди изпращане.
Стандартните модели се изпращат за 30 до 45 дни след депозита; персонализираните модели отнемат 60 до 75 дни. Предоставяме гаранция от 24 месеца, инсталация на място и онлайн обучение. Резервните части са налични поне 10 години. Освен това предлагаме дистанционна диагностика чрез ЧПУ-системата, така че повечето проблеми могат да се решат без посещение на място, което намалява простоите за клиенти в над 20 страни.
Да. Ние персонализираме дължината на хода, скоростта на шпинделя, налягането на охлаждащата течност, системата за управление и приспособленията. Например изградихме машина за германски производител на форми с ход от 600 мм и изисквания за концентричност от 0,018 мм. Можем да добавим автоматично натоварване, транспортьори за стружка и мониторинг на инструментите. Нашият инженерен екип анализира вашите чертежи и пробни изделия, след което предлага конфигурация, която отговаря на вашия бюджет и производствени цели.

Свързани статии

Как да изберем обработващ център?

12

Dec

Как да изберем обработващ център?

Виж повече
Каква следпродажбена услуга трябва да предоставят надеждните доставчици на EDM дълбоко-сверловъчни машини

14

Jul

Каква следпродажбена услуга трябва да предоставят надеждните доставчици на EDM дълбоко-сверловъчни машини

Еволюцията на гъвкавото производство чрез модулна архитектура. Съвременните индустриални ландшафти изискват висока степен на адаптивност, където способността бързо да се променят производствените конфигурации определя операционния ритъм на един обект...
Виж повече
Как да се намали износването на свределите по време на непрекъснати задачи за обработката на дълбоки отвори с машини

03

Aug

Как да се намали износването на свределите по време на непрекъснати задачи за обработката на дълбоки отвори с машини

Разбиране на механиката на термичното напрежение при дълбоки отвори Изпълнението на непрекъснати задачи за разширение и високо дълбока обработка в промишлените производствени линии представлява сериозни термични и механични предизвикателства, които редовно изпитват границите на режещите инструменти. W...
Виж повече
Какви стандарти за експортно качество изискват международните клиенти за продукти машина за рязане на жици

03

Aug

Какви стандарти за експортно качество изискват международните клиенти за продукти машина за рязане на жици

Разбиране на международната експортна съвместимост в прецизното машинно обработване: Навигацията в сложния пейзаж на глобалната индустриална търговия изисква задълбочено разбиране на строгите технически стандарти, които чуждестранните купувачи налагат за напредналата метална...
Виж повече

Отзиви от клиенти

Раджеш Мехта, ръководител на производството, Пуне, Индия
Отлична прецизност и достъпност в ежедневното производство

Закупихме дълбоко-дупчеща пушечно-сверлилна машина за нашата линия за хидравлични цилиндри. След шест месеца времето за цикъл намаля от 27 на 18 минути на детайл, а бракът спадна под 0,5 %. Системата за охлаждаща течност с налягане 100 bar обработва дупки с дълбочина 800 мм в стомана 45 без никакви счупвания на свределите. Инсталирането и обучението протекоха гладко, а машината работи по два смени дневно без сериозни проблеми. Тя стана най-надеждната машина в нашата производствена зала.

Томас Келер, директор по операциите, Цюрих, Швейцария
Надеждна производителност за производство на форми и медицински компоненти

Производството на швейцарски медицински импланти изисква отвори с диаметър 3 мм през титанови пръти с дължина 120 мм. Тази машина за дълбоко свределене с пушечно свредло поддържа толеранс от 0,012 мм и повърхностна гладкост от 0,4 мкм постоянно. Използваме я също за основи на форми и постигаме концентричност от 0,02 мм. Системата за управление Siemens съхранява 500 програми, така че смяната на продукцията е бърза. След една година разходите за инструменти на отвор са намалели с 28 %, а производителността е нараснала с 35 %. Отлична поддръжка от производителя.

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Име
Име на компанията
Съобщение
0/1000
Система за охлаждане под високо налягане за дълбоки отвори с отношение до 100:1

Система за охлаждане под високо налягане за дълбоки отвори с отношение до 100:1

Нашата машина за дълбоко свределно фрезоване с дълбоки отвори е оборудвана с охладителна система, която осигурява налягане до 100 бара – нещо съществено за дълбоко свределно фрезоване. Високото налягане измива стружката от отвора, охлажда режещия ръб и предотвратява натрупването на стружка, което води до счупване на свредела и лошо качество на повърхността. Това позволява фрезоване в един проход при съотношение дълбочина-диаметър до 100:1, така че отвор с диаметър 10 мм може да достигне дълбочина 1000 мм без стъпаловидно фрезоване. При производството на хидравлични цилиндри тази система позволява фрезоване на отвори с дълбочина 800 мм в стоманени пръти от стомана 45 за 18 минути на детайл, намалявайки времето за цикъл с 35 %. При изработката на форми тя поддържа охладителни канали с дълбочина 600 мм в стомана 1.2344 с концентричност 0.018 мм. Системата включва високонапрежен помпа, филтрационна единица и регулируем контрол на потока и е съвместима както с водни, така и с маслени охладителни течности. Резервоарът за охладителна течност е проектиран за непрекъсната работа, а системата за отстраняване на стружка поддържа работната зона чиста.
Ригидната конструкция на машината гарантира точност при позициониране 0.01 мм

Ригидната конструкция на машината гарантира точност при позициониране 0.01 мм

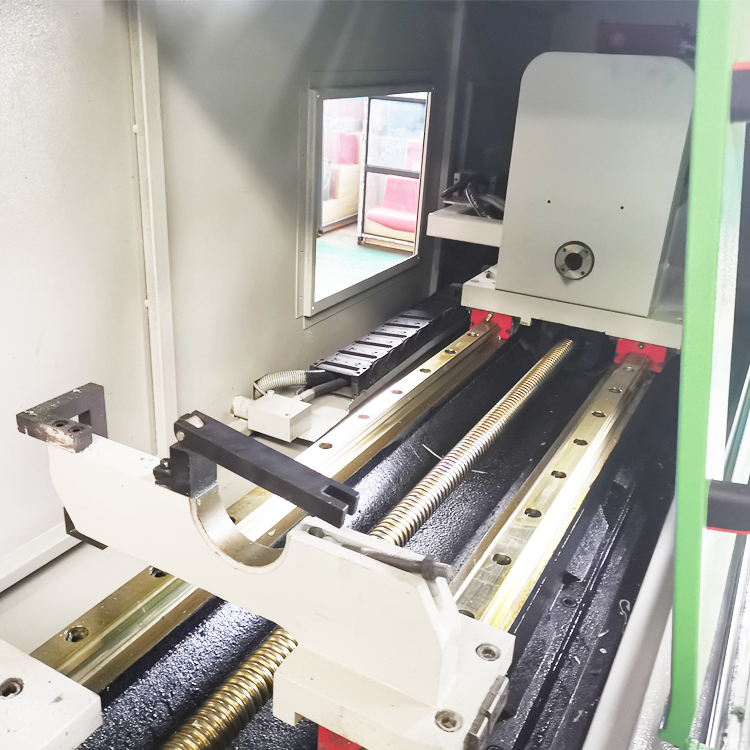
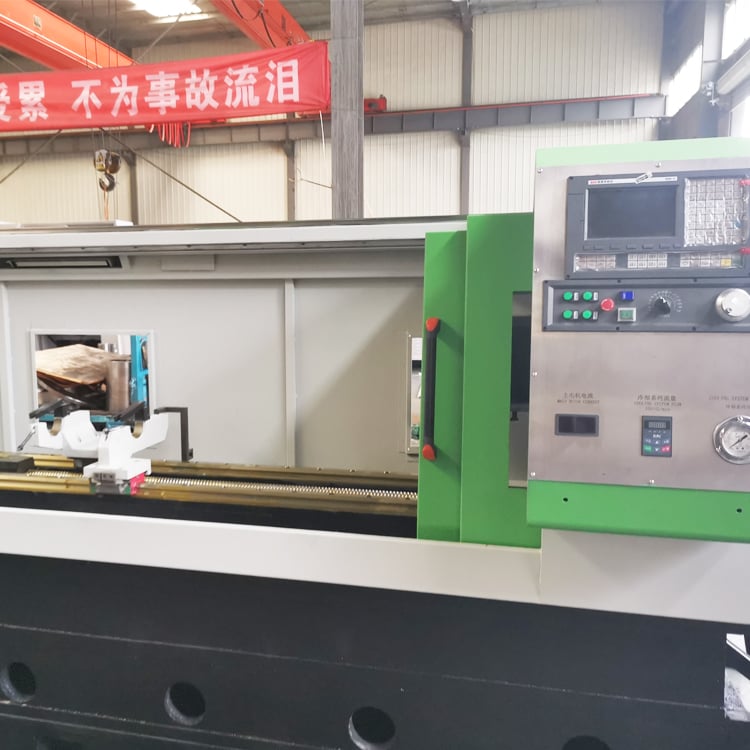
Машината за дълбоко свредене с пушечно свределно устройство е изградена върху силно ребристо легло от чугун, което поглъща вибрациите и осигурява стабилност по време на тежко рязане. Закалени и шлифовани кутийни направляващи повърхности, както и прецизно шлифовани топчести винтове, осигуряват точност при позициониране 0,01 mm на всеки 300 mm и повторяемост 0,005 mm. Спинделът е динамично балансиран и поддържан от високоточни лагери, достигащ 6000 об/мин при ниско биене. Тази жесткост е критична за дълбоко свредене, където малки отклонения се увеличават до големи грешки при дълги отвори. Немски производител на форми е използвал тази машина, за да поддържа концентричност 0,018 mm при отвори с дълбочина 600 mm, а швейцарски производител на медицинско оборудване е постигнал допуск 0,012 mm при отвори с диаметър 3 mm през титанови пръти с дебелина 120 mm. Конструкцията осигурява също така кръглост в рамките на 0,02 mm и шерохватост на повърхността Ra 0,4–1,6 µm, което намалява необходимостта от вторично разширение (разширение с резец) и намалява общата обработка цена. Всяка машина се подлага на ръчно скрапиране и калибриране с лазерен интерферометър преди изпращане.
Whatsapp Whatsapp Имейл Имейл Мобилен телефон Мобилен телефон Най-гореНай-горе