 EN

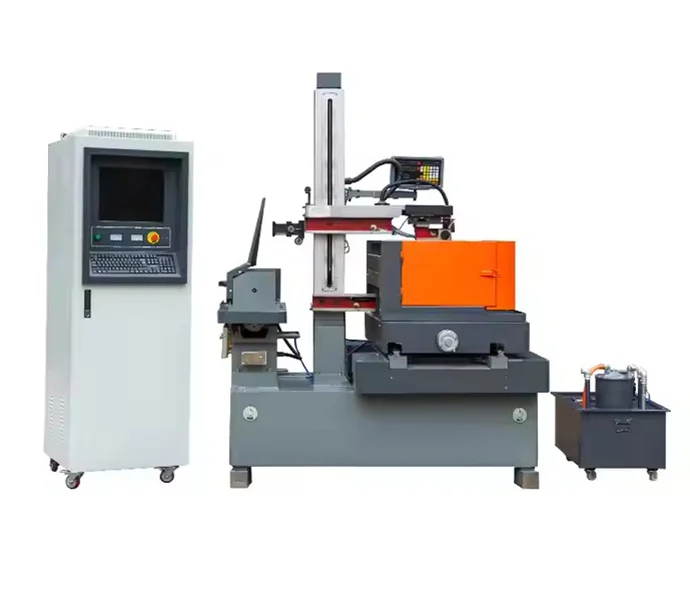
Оптимизиране на основните параметри на машината за електродисково ерозионно обработване (EDM) с цел повишаване на енергийната ефективност
Точната настройка на работните параметри е най-бързият и най-евтиният начин за намаляване на енергийното потребление по време на електродисково ерозионно обработване. Машината за електродисково ерозионно обработване (EDM) преобразува значителна част от входната мощност в топлина и износ на електродите; незначителни корекции в поведението на разрядите и управлението на времето на бездействие често водят до 10–20% спестявания на енергия, без да се променя съществуващото оборудване. Двете най-влиятелни фактора са контролът на енергията на разряда и елиминирането на консумацията на мощност в режим на бездействие.
Намаляване на тока на разряда и продължителността на импулса при запазване на скоростта на премахване на материала
Енергията на искрата е директно пропорционална на произведението от тока на разряд и времето на включване на импулса. Намаляването на който и да е от тези два параметъра води до намаляване на топлинната енергия за една искра — което намалява обема на кратера и количеството отстранен материал за един импулс. За поддържане на целевата скорост на отстраняване на материала (MRR) операторите могат да компенсират чрез увеличаване на честотата на искрите, като използват по-кратки и с по-нисък ток импулси. Например намаляването на пиковия ток от 30 A до 20 A и на времето на включване на импулса от 100 µs до 60 µs намалява енергията за един разряд почти с 60 %; удвояването на честотата на искрите може да запази MRR в рамките на 5–10 % от базовата стойност. Този подход изисква бърз отговор на сервомеханизмите и прецизен контрол на междинния зазор, тъй като по-честите и с по-ниска енергия разряди изискват по-строга стабилност на зазора между електродите. Операторите трябва постепенно да намаляват тока и широчината на импулса, да проверяват MRR с кратък пробен рязане и да коригират времето на изключване, за да се запази средният ток. На практика преминаването от грубо към полуфинишни параметри — например намаляване на пиковия ток с 25 % — често осигурява задоволителна продуктивност, докато намалява енергопотреблението с 15–20 %. Документирането на всеки експеримент (ток, ширина на импулса, честота, измерена MRR) позволява последователно възпроизвеждане при различни задачи.
Наместване на разстоянието между електродите и цикъла на включване, за да се елиминира загубата на енергия при простой
Простойното време между разрядите е скрита енергийна загуба – дори когато не се образува искра, захранващото устройство, сервомоторите и диелектричната помпа потребяват базова мощност. Намаляването на непродуктивното време в цикъла на включване (време на импулса ÷ общо време на цикъла) директно намалява общото потребление на кВтч на детайл. По-голямото разстояние между електродите изисква по-дълго време за изключване, за да се отстрани остатъчният материал, но прекалено голямото разстояние също увеличава изискването за дебит на диелектрика и времето за задържане. Поддържането на най-малкото стабилна разстоянието между електродите — обикновено 10–50 µm, в зависимост от размера на електрода — намалява времето без искри и увеличава ефективния цикъл на работа, без риск от дъгов разряд. Добре контролираното разстояние поддържа цикли на работа от 80–90 % при чернова обработка и от 60–70 % при финишна обработка, в сравнение с неефективните стандартни стойности около 50 %. Адаптивните системи за контрол на разстоянието, свързани с обратна връзка по напрежение в реално време, динамично поддържат минималното допустимо разстояние — което намалява енергията, необходима за помпене на диелектрика, и компресира веригата от искри. При потопяема машина с ток от 20 A преминаването от цикъл на работа 50 % към 75 % може да намали консумацията на енергия в режим на готовност приблизително с една третина, без промяна в действителното време на ерозия чрез искри. Свържете това с целенасочена стратегия за намаляване на времето за пауза: следете състоянието на използвания диелектрик, прилагайте импулсно промиване само когато се наблюдава натрупване на отпадъци и избягвайте прекомерно промиване, което изисква излишна енергия за помпене. Тези малки, но последователни подобрения осигуряват измерими спестявания на енергия без промени в инструментария.
Модернизиране на подсистемите на машини за електроерозионна обработка (EDM) с технология за спестяване на енергия
Съвременното обновяване на помощните системи предлага един от най-бързите начини за намаляване на общото енергопотребление на машината за електроерозионно фрезоване с искров разряд. Докато оптимизирането на параметрите цели междинния искров разряд, подобренията на подсистемите се насочват към паразитните загуби, които възникват през 100 % от времето, в което машината е включена.
Интернет на нещата (IoT) – умни охладителни системи с адаптивен контрол върху потока на диелектрика
Стандартните EDM машини често използват диелектрични охладители и помпи с фиксирана скорост – независимо от действителната топлинна натовареност. Интелигентната охладителна система, поддържана от Интернет на нещата (IoT), превръща този постоянен разход в процес по заявка. Топлинни сензори в диелектричния резервоар, в искровия промеждутък и върху топлоотводите на генератора предават реалновременни данни на контролер, който регулира скоростта на компресора на охладителя и дебита на диелектричната помпа, за да отговаря точно на охладителните нужди. По време на грубо обработване с висок ампераж дебитът и охлаждането се увеличават; по време на финишно обработване с ниско напрежение те намаляват значително. Това елиминира енергийните загуби от прекомерно охлаждане. Производителите, които интегрират такива системи, съобщават до 30% намаляване на енергийното потребление, свързано с охлаждането – което води до по-ниско общо енергийно потребление за EDM без влияние върху качеството на детайлите.
Високоефективни CNC захранващи блокове и регенеративно възстановяване на енергия в сервомоторните оси
Електрическото преобразуване от мрежово напрежение във високочестотни искрови импулси по принцип е неефективно при по-старите машини. Модернизирането с модерен, високоефективен CNC захранващ блок, базиран на полупроводници от карбид на кремния (SiC), рязко намалява топлинните загуби: единиците с карбид на кремния постигат до 96 % ефективност при преобразуване, спрямо 85–90 % при старите захранващи блокове, изградени върху кремний — което означава, че по-голяма част от входната мощност се превръща в полезна искрова енергия. Вторият основен източник на загуби е сервосистемата. При конвенционалните задвижвания кинетичната енергия от забавянето на високоскоростните електродни скокове се разсейва като топлина чрез резистори за спиране. Регенеративният модул за възстановяване на енергия улавя тази енергия, преобразува я обратно в електричество и я подава към вътрешната постояннотокова шина на машината — захранвайки следващото ускорение или задържане на позиция. Това предотвратява пълната загуба на енергия по време на бързо осево движение и измеримо намалява общото потребление на сервомощност по време на операции с интензивни скокове.
Изберете електродни и диелектрични материали, които намаляват общата енергийна консумация на машината за електроерозионно обработване
Изборът на материали директно влияе върху енергийния профил на машината за електроерозионно обработване. Докато диелектричните течности влияят върху измиването и изолацията, електродният материал управлява топлопроводността, устойчивостта към износване и динамиката на ерозията – което в крайна сметка определя енергийното потребление за единица премахнат материал.
Медно-волфрамови срещу графитни електроди: енергия за премахнат кубичен милиметър
Графитните електроди обикновено осигуряват по-ниска енергия на кубичен милиметър премахнат материал при черновата обработка поради високото си топлинно съпротивление, което позволява високи пикови токове при минимален износ. Самосмазващата им микроструктура също намалява риска от изгаряне и необходимостта от вторична довършителна обработка. Медно-волфрамовите електроди, напротив, се отличават при високоточната финишна обработка: изключителната им устойчивост срещу ерозия запазва строгите допуски при дълги серийни производствени цикли и избягва повторната механична обработка на износени форми на електроди. Като се избягват излишни проходи с искрово ерозионно фрезоване, Cu-W може да намали общата енергия за изпълнение на задачата — дори ако енергията на отделен импулс е по-висока. Най-енергийно ефективната стратегия съчетава свойствата на материала с фазата на машинната обработка: графит за премахване на голямо количество суров материал и медно-волфрамови електроди за окончателното оформяне на кухини — така мощността на генератора се преобразува директно в обем на готовата част, а не в загубена топлинна енергия или консумация на електроди.
Наблюдавайте и моделирайте реалновременното енергийно потребление през целия работен процес на EDM искрово ерозионна машина
Внедряването на мониторинг на енергията в реално време в работния процес на EDM позволява на производителите да идентифицират точно точките на енергийни загуби по време на всеки етап — чернова обработка, финиширане и измиване. Инсталирането на енергийни измервателни уреди на ниво машина осигурява детайлизирани данни, които разкриват неефективности като продължителни периоди на бездействие или неподходящи настройки на импулсите. Тези данни се използват от лека машина за обучение, която е обучена въз основа на енергийния профил на всяка отделна задача. Моделът след това препоръчва корекции на параметрите — например намаляване на продължителността на импулса или регулиране на потока на диелектрика — като при това се запазва качеството на детайлите. Практическото прилагане на такива IoT модернизационни проекти е показало измерими намаления на kWh на детайл след внедряването на адаптивен контрол, базиран на непрекъснато постъпващи енергийни данни. Дашбордовете в реално време също подпомагат вътрешните цели за намаляване на въглеродните емисии и опростяват отчетността за устойчивост. В крайна сметка този ориентиран към данни цикъл превръща управлението на енергията от периодичен одит в постоянен, самонастройващ се процес — което води до намаляване на операционните разходи и удължаване на експлоатационния живот на критичните компоненти.
Често задавани въпроси
Как намаляването на разрядния ток и продължителността на импулса може да спести енергия?
Намаляването на разрядния ток и продължителността на импулса намалява топлинната енергия за искра, което води до по-малък обем на кратера и по-ниско енергийно потребление за импулс, като при това се запазват темповете на отстраняване на материала чрез увеличаване на честотата на искрите.
Каква е ролята на регулирането на междинния разряд в енергийната ефективност?
Поддържането на оптимизирана междина между електродите минимизира времето на бездействие и подобрява цикъла на работа, което директно намалява енергийното потребление в режим на бездействие и общото енергийно използване.
Каква е предимството на интелигентните системи за охлаждане, осигурени чрез IoT?
Интелигентните системи за охлаждане, осигурени чрез IoT, регулират потока и охлаждането според реалните изисквания на машината в момента, значително намалявайки енергийните загуби и повишавайки общата ефективност.
Защо трябва да помисля за модернизиране към високоенергийно ефективни захранващи устройства за моята EDM машина?
Модернизирането към CNC захранващи устройства с висока енергийна ефективност, базирани на карбид на кремний, подобрява ефективността на енергийното преобразуване и намалява топлинните загуби в сравнение с по-старите системи.
Как мониторингът на енергията в реално време подобрява ефективността на EDM?
Мониторингът на енергията в реално време идентифицира неефективностите по време на експлоатация. Моделите за машинно обучение, базирани на енергийни данни, могат да препоръчват стратегии за оптимизация, което подобрява спестяването на енергия, без да се жертва качеството на детайлите.
Съдържание
- Оптимизиране на основните параметри на машината за електродисково ерозионно обработване (EDM) с цел повишаване на енергийната ефективност
- Модернизиране на подсистемите на машини за електроерозионна обработка (EDM) с технология за спестяване на енергия
- Изберете електродни и диелектрични материали, които намаляват общата енергийна консумация на машината за електроерозионно обработване
- Наблюдавайте и моделирайте реалновременното енергийно потребление през целия работен процес на EDM искрово ерозионна машина
- Често задавани въпроси



