أفضل شركات تصنيع ماكينات شق الفولاذ | خطوط شق دقيقة

جميع الفئات

احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
بريد إلكتروني
جوال / واتساب
ويتشات
لينكدإن
الاسم
اسم الشركة
رسالة
0/1000
مرفق
يرجى تحميل على الأقل مرفق واحد
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
مصنّعو آلات قص الصلب الذين يوفرون الدقة والسرعة والخدمة العالمية

مصنّعو آلات قص الصلب الذين يوفرون الدقة والسرعة والخدمة العالمية

بصفتها إحدى أكثر شركات تصنيع آلات قص الصلب موثوقيةً، قامت شركة تايتشو تشوانغ يوان ماشين تول المحدودة بتصميم وتصنيع ودعم خطوط القص الدقيقة منذ عام ٢٠٠٣ من مقرها في مدينة تايتشو بمقاطعة جيانغسو بالصين. وتُبنى خطوط قص الصلب الخاصة بنا لصالح مراكز خدمة اللفائف، ومنتجي الأنابيب الملحومة، وموردي قطع الغيار المعدنية للسيارات، وشركات تصنيع الأجهزة المنزلية، والتي تتعامل مع لفائف سميكة بين ٣ و١٢ مم، وعريضة بين ٦٠٠ و٢٠٠٠ مم، وبسرعة تشغيل تتراوح بين ٣٠ و١٢٠ متراً في الدقيقة. ويجمع كل خطٍّ بين فك اللفائف هيدروليكياً، والتسوية الدقيقة، ورؤوس القص عالية الصلابة، ولف النفايات، وإعادة لف اللفائف تحت تحكم دقيق في التوتر ضمن نظامٍ واحدٍ متناسق. ويتم الحفاظ على انحراف عمود الشفرة ضمن ٠٫٠٢ مم، وتحمل عرض القص ضمن ±٠٫٠٥ مم، مما يضمن وصول الشرائط إلى آلات التشكيل بالدرفلة وال presses التالية بشكلٍ منتظمٍ ومربعٍ تماماً وخالٍ من الحواف الحادة. ويمر كل مجموعةٍ باختبار تشغيل مستمرٍ دون حمل ثم تحت حملٍ فعليٍّ لمدة ٧٢ ساعة قبل الشحن، كما نتحقق من دقة القص باستخدام عينات الشرائط المقدمة من المشتري.
احصل على عرض أسعار

دراسة حالة

خط تقطيع فولاذي بعرض ١٦٠٠ مم لمركز خدمة لفائف ألماني

واجه مركز خدمة لفائف ألماني رائد، متخصص في توزيع المعادن المتطورة، تحديات تشغيلية كبيرة عند معالجة لفائف الفولاذ الرئيسية عالية القوة ومنخفض السبائك بسماكة تصل إلى ١٢ مم، ويرجع ذلك أساسًا إلى انحناء الشريط المفرط وانحراف الحواف غير المقبول الذي أدّى إلى رفض العملاء للمنتجات. ولحل هذه العقبة، قام فريق هندستنا بتكوين وتوريد خط تقطيع فولاذي ثقيل مزود بمُفكّك لفائف هيدروليكي قوي بقدرة ٧٥ كيلوواط، ومُسوٍّ دقيق ذي ست بكرات ذات صلابة عالية، وست رؤوس تقطيع دقيقة التصميم، ومُلَفِّف توتري ذي أربعة أذرع. وبعد تركيب هذا المعدات وتشغيلها بدقة في الموقع من قِبل متخصصينا الفنيين، حققت الآلات مقاييس أداء استثنائية: حيث تم التحكم بدقة في ارتفاع حافة التقطيع بحيث لا يتجاوز ٠٫٠٥ مم، وبقي انحناء الشريط أقل من ١ مم لكل مترين من الطول، ووصلت سرعة التشغيل المستقرة للخط إلى ٩٠ مترًا/دقيقة.

شريط قص من الفولاذ عالي السرعة مُورَّدٌ إلى منتج أنابيب ملحومة تركي

كانت منشأة تركية بارزة لتصنيع الأنابيب الملحومة بحاجةٍ إلى شرائط فولاذية ضيّقة مقطوعة بدقة وبسرعة عالية لإنتاج أنابيب مربعة مستمرة، مع تنفيذ تغييرات متكررة في العرض عبر دفعات إنتاج صغيرة. ولتلبية سير العمل التشغيلي المحدّد لديهم، قمنا بتصميم وتسليم خط تقطيع فولاذي متخصص سريع التغيير، مزوّد برؤوس تقطيع على شكل خراطيش، ونظام محرك قوي بقدرة ٦٠ كيلوواط، وآلة لفّ ذات تحكّم حلقي بالمحرك الخدمي. وقد حقّقت هذه التركيبة المتقدمة خفضًا في وقت توقّف الإنتاج الناتج عن تغيير عرض الشرائط من ٧٥ دقيقة غير فعّالة إلى ٢٨ دقيقة فقط، مع الحفاظ على دقة صارمة في العرض ضمن هامش ±٠٫٠٥ مم، وتقليل نسبة الفاقد من المواد من ٣٫١٪ إلى ١٫٩٪. وبعد تسعة أشهر من التشغيل التجاري الكامل، استعاد العميل استثماره الرأسمالي الكلي في المعدات من خلال زيادة الغلة الإنتاجية وتقليل كبير في أوقات التوقف غير المنتجة.

خط تقطيع فولاذي مخصص لمصنّع هندي لأجزاء الأجهزة الكهربائية

احتاج مصنّع هندي راسخ لأجزاء الأجهزة الكهربائية إلى شرائط فولاذية مجلفنة خالية من الحواف البارزة لاستخدامها في ألواح الغسالات والثلاجات. واستخدم خط تقطيع الفولاذ الخاص بنا وسادات شد مغلفة بالبوليمر، ومستوى سداسي الأسطوانات، وتقليمًا تلقائيًّا للحواف. وانخفض معدل العيوب السطحية الناتجة عن عملية التقطيع إلى أقل من ٠٫٤ في المئة، كما تم القضاء تمامًا على تلف طبقة الجلفنة، ويصل خط الإنتاج الآن إلى سرعة تشغيل تبلغ ١٢٠ مترًا/دقيقة مع توفير طاقة بنسبة ٢٠ في المئة مقارنةً بالماكينة السابقة لدى العميل. وعزَّز هذا المشروع سمعتنا بين مصنّعي آلات تقطيع الفولاذ في سلسلة التوريد الجنوبآسيوية للأجهزة الكهربائية.

المنتجات ذات الصلة

تتم عمليّة تقطيع الفولاذ في مركز سلاسل توريد المعادن الحديثة، وتؤثّر أداء شركات تصنيع آلات التقطيع بشكل مباشر على كفاءة لفائف الصلب، وجودة السطح، وموثوقية التسليم لكل مركز خدمة ومصنع يستخدم الشريط المقطّع. وقد ركّزت شركة تايتشو تشوانغ يوان ماشين تول المحدودة منذ عام ٢٠٠٣ على بحث وتطوير وإنتاج وبيع أدوات الآلات الدقيقة، وبنت خطوط تقطيع فولاذية تحوّل اللفائف الرئيسية إلى شرائط جاهزة تُستخدم في صناعات الأنابيب الملحومة، والسيارات، والأجهزة المنزلية، والبناء، والمعدات الكهربائية. وتبدأ عمليّة الهندسة لدينا ببيانات العميل حول اللفائف: درجة المادة، ومقاومة الشد، ومدى السماكة من ٣ مم إلى ١٢ مم، وعرض الشريط من ٢٠ مم إلى ١٦٠٠ مم، ووزن اللفافة حتى ٣٠ طنًا، والمخرجات المطلوبة لكل وردية. ومن هذه المعطيات، يختار مهندسونا قطر العمود، ونوع نصل التقطيع، وتكوين بكرات التسوية، واستراتيجية التحكم بالشد. وتُصنَع رؤوس التقطيع على مراكز التنصيب والطحن باستخدام الحاسوب، ثم تُوازن ديناميكيًّا، بحيث يظل انحراف محور النصل ضمن ٠٫٠٢ مم أثناء التشغيل بسرعته القصوى. وتُصنع نصال التقطيع من فولاذ الأدوات Cr12MoV أو SKD11، وتُعالَج حراريًّا في فراغ لتصل صلابتها إلى HRC ٥٨–٦٢، وتُجرَش في مجموعات متناظرة لضمان اتساق الفراغ بين النصال ونوعية حافة الشريط.
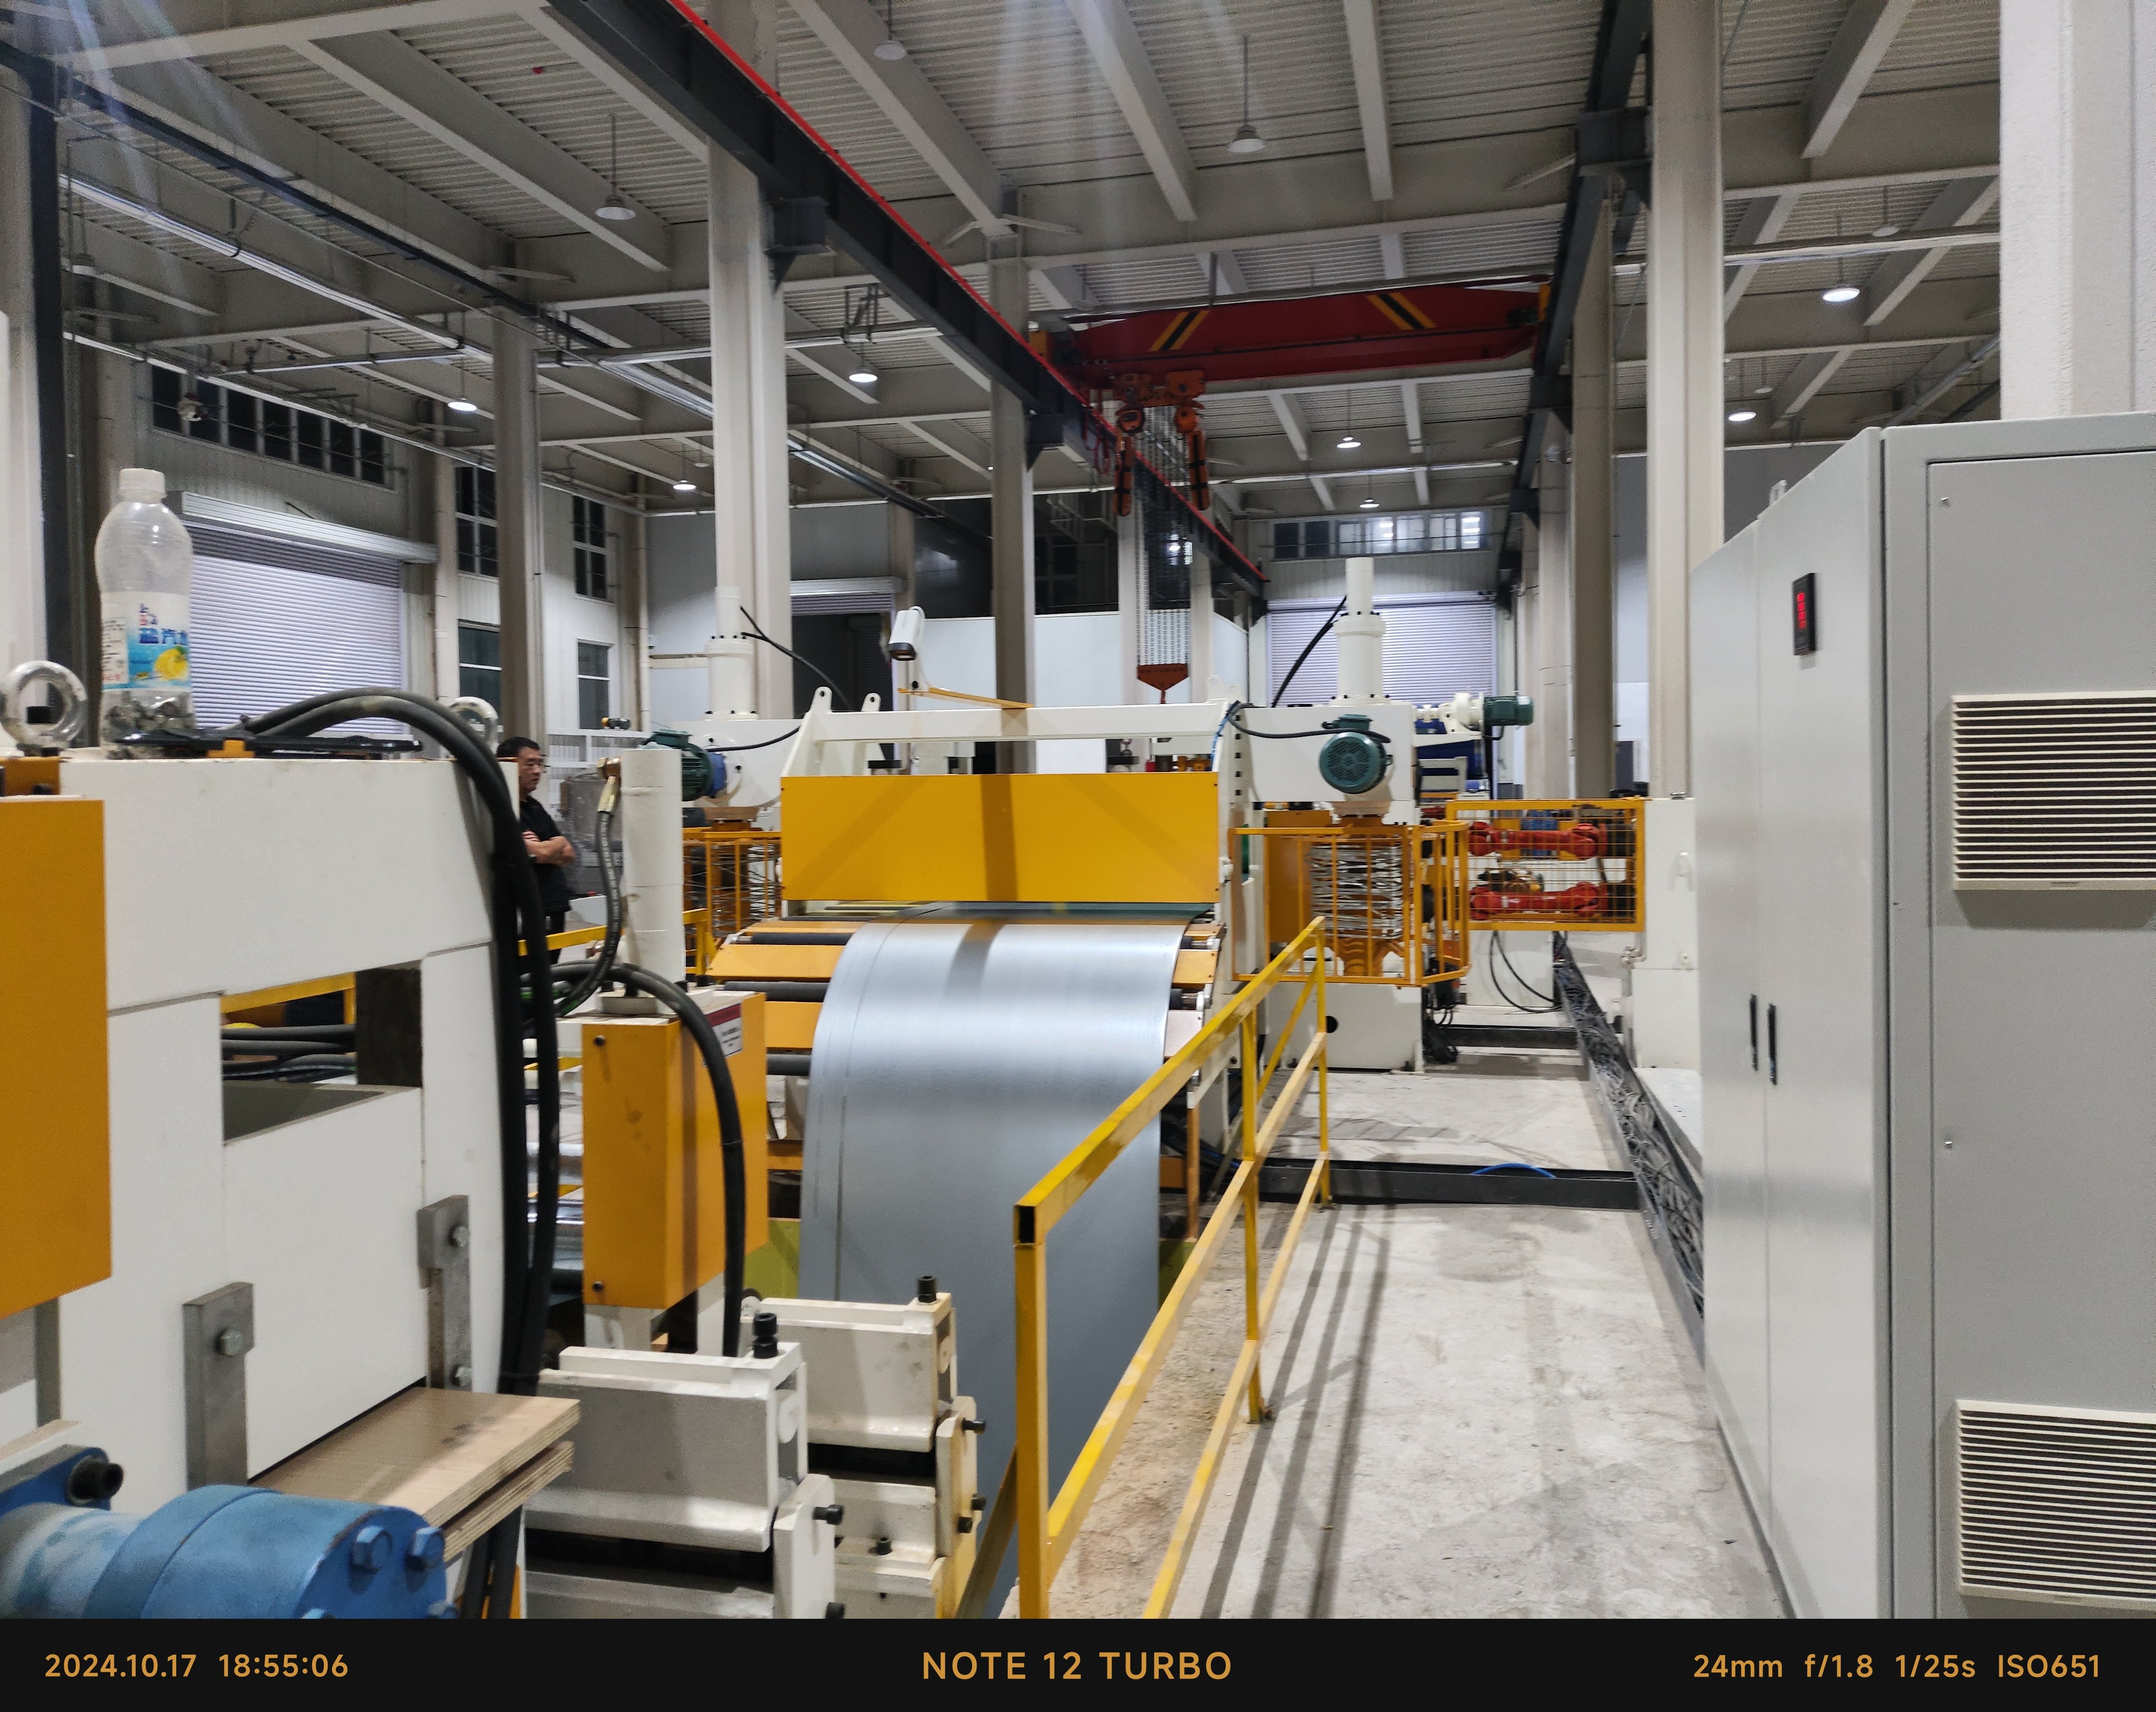
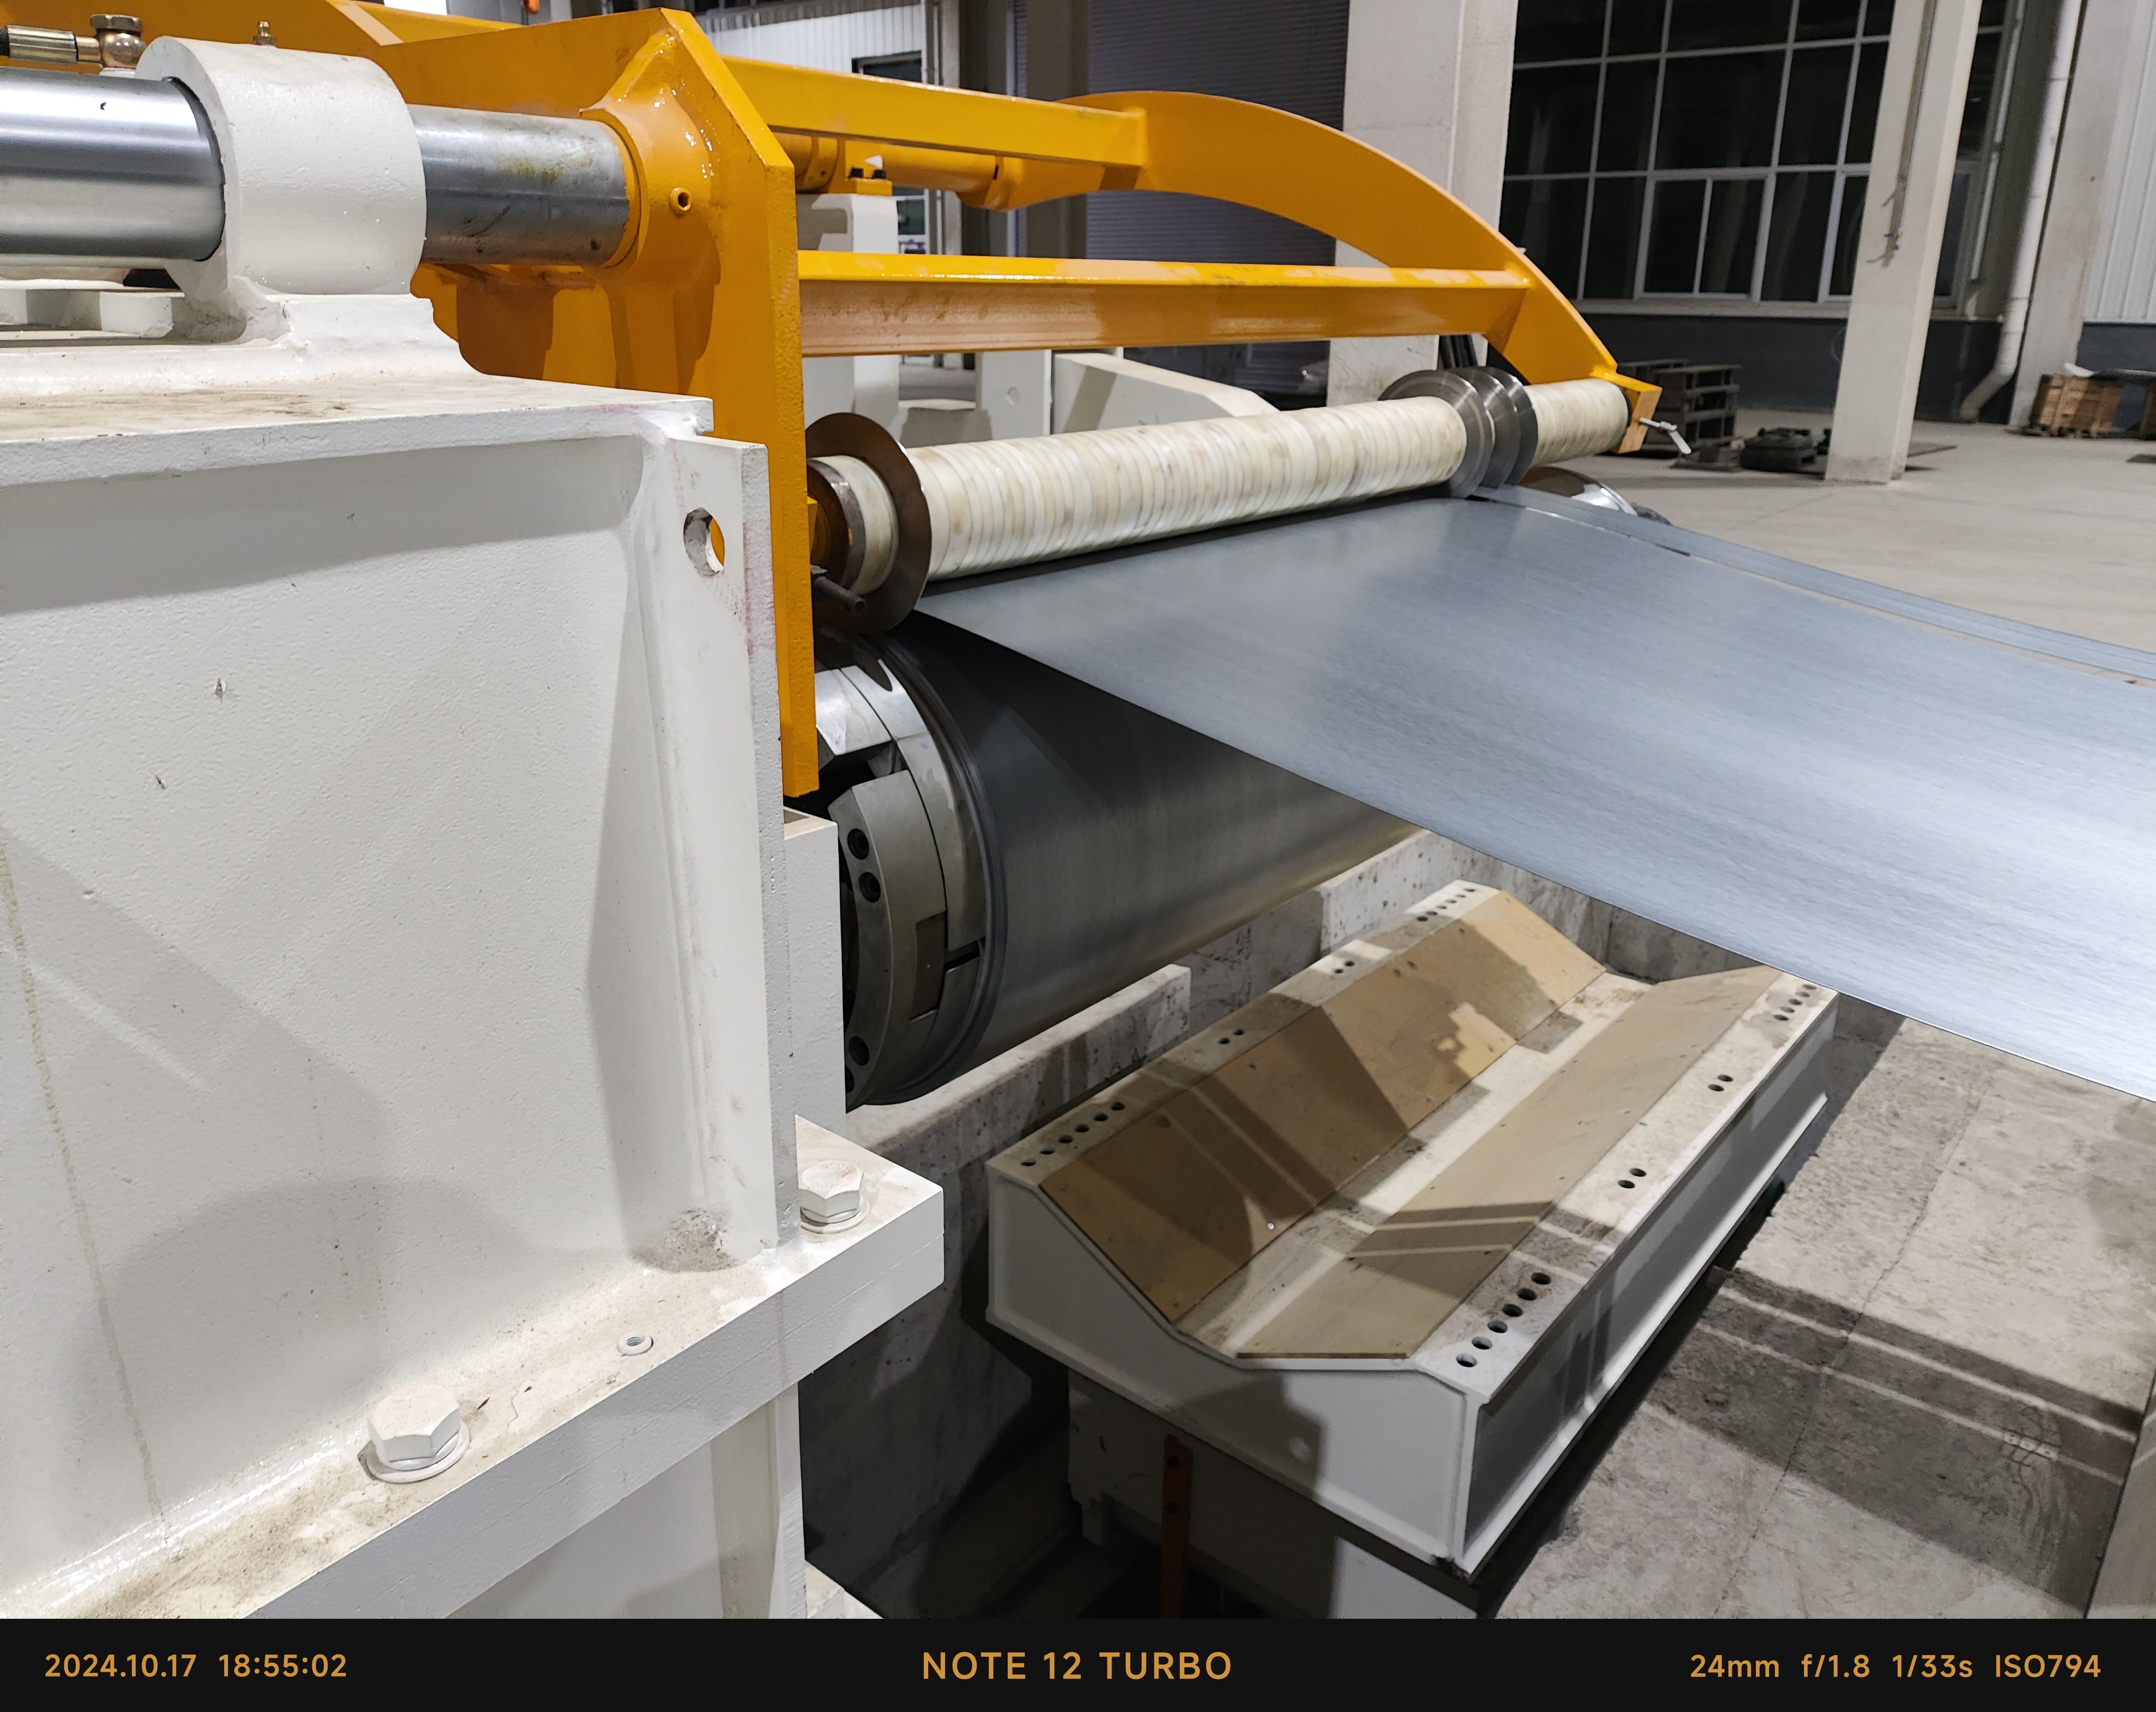
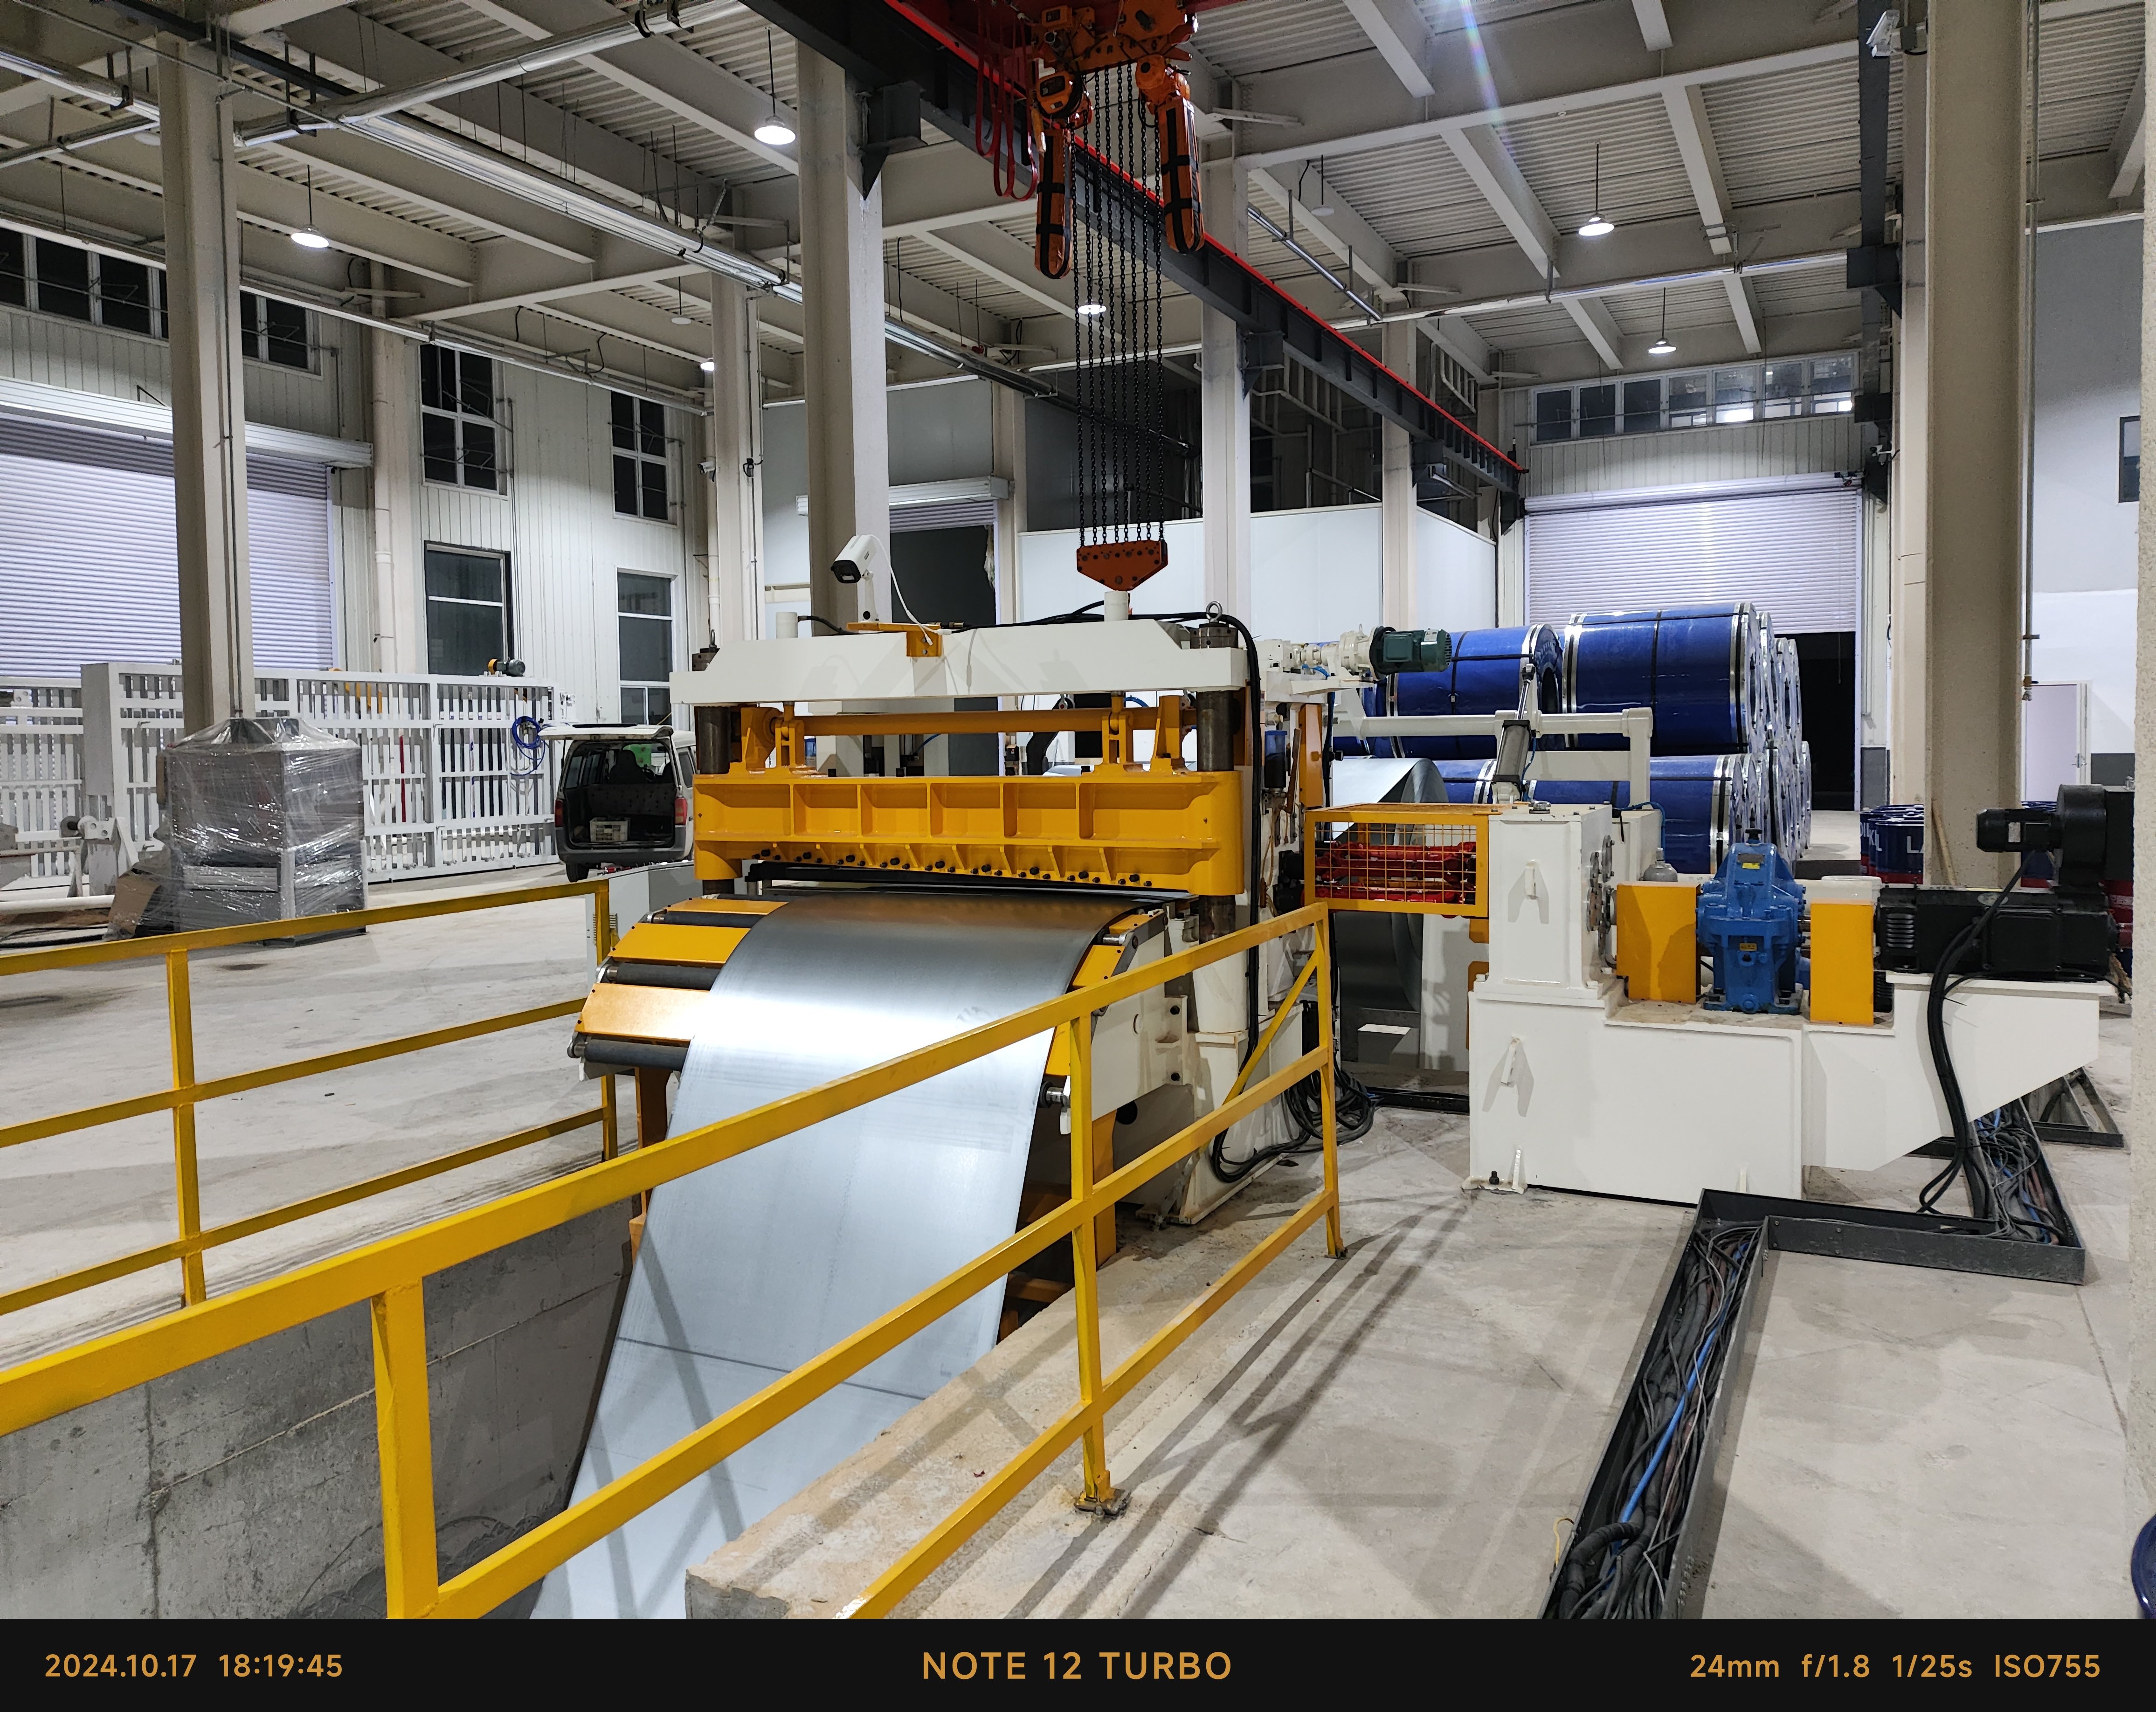
تشمل خطّ التقطيع الفولاذي الكامل مُفكِّك لفائف هيدروليكي مع عربة لفائف، وآلة تقشير، ووحدة قبض وتسويٍة، وحفرة حلقة، ورأس تقطيع، وآلة لف النفايات، ومحطة توتر، وآلة إعادة لف اللفائف مع دفع هيدروليكي. وتستخدم وحدة التحكم الكهربائية وحدة تحكم منطقية قابلة للبرمجة (PLC) وواجهة بشرية-آلية (HMI)، مع إمكانية تخزين أكثر من ١٠٠ مواصفة لشريط اللفائف، وحساب التوتر تلقائيًّا، والتشخيص الذاتي للأعطال. ومن الميزات الاختيارية رؤوس كارتردج قابلة للتغيير السريع، ووحدات تقليم الحواف، ووحدات تزييت، وأجهزة تغليف اللفائف. وقبل التسليم، يخضع كل خط لفحوصات محاذاة، وتشغيل بدون حمل عند السرعة المُصنَّفة، واختبارات تحت الحمْل باستخدام مواد العميل. وتتم عمليات التركيب والتشغيل بواسطة مهندسينا أو عبر إجراءات إرشادية مرئية في أكثر من ٢٠ دولة مصدرة. وفي خط نموذجي عريضه ١٦٠٠ ملم وعالي السرعة، يتراوح استهلاك الطاقة بين ١٥ و٤٥ كيلوواط، وتستغرق عملية تحميل اللفائف أقل من ٣ دقائق، بينما تبلغ دقة التقطيع ±٠٫٠٥ ملم. وهذه الأرقام تنعكس إيجابيًّا في رفع كفاءة استخدام المواد، وتقليل عدد مرات تغيير الشفرات، وخفض تكلفة العمالة في مراكز خدمة اللفائف ومصانع الأنابيب ومصانع الختم للمصنّعين الأصليين (OEM). كما نصنع آلات التآكل الكهربائي بالتفريغ (EDM)، ومراكز التشغيل الآلي، وآلات تصنيع الأنابيب، وخطوط القطع حسب الطول، والماكينات الدورانية، وآلات معالجة الثقوب العميقة، ما يمكننا من دعم مشاريع المعالجة المعدنية على نطاق أوسع، مع تركيزٍ دقيقٍ مستمرٍ على تقنيات تقطيع الصلب. واختيار شركة مصنِّعة موثوقة لآلات تقطيع الصلب يعني الشراكة مع فريقٍ يفهم علم معالجة سبائك اللفائف، وديناميكيات الخطوط الإنتاجية، وتوقعات الخدمة العالمية. وتعمل آلاتنا في أوروبا وجنوب شرق آسيا والشرق الأوسط وأفريقيا وأمريكا الجنوبية، مع دعمٍ يشمل مجموعات قطع الغيار، والأدلة الإرشادية المتعددة اللغات، والتشخيص عن بُعد خلال ٢٤–٤٨ ساعة. وتُظهر البيانات الميدانية أن خطوط التقطيع المُصنَّعة لدينا والمُحافظ عليها جيدًا تحقق توافرًا يتجاوز ٩٥٪، وأن عمر الشفرات يتجاوز ٨٠٠٠ طن من الشريط المُعالَج. ويشمل التدريب الميداني تركيب الشفرات، وضبط الفجوة بينها، وتنقية إعدادات التوتر، والصيانة الوقائية، ما يساعد العملاء على بناء كفاءات داخلية بدل الاعتماد على فرق الخدمة الخارجية. كما أن الاستدامة تكتسي أهمية كبيرة: إذ تقلل أحجام المحركات المُحسَّنة، وخيارات الكبح التوليدية، والأنظمة الهيدروليكية الفعّالة من استهلاك الطاقة لكل طن، بينما يقلل التقطيع الدقيق من الهدر. وبجمع الانضباط الهندسي، والاختبارات المُوثَّقة، والخبرة العالمية في المشاريع، تساعد «تشوانغ يوان» عملاءها على تحويل عمليات معالجة اللفائف إلى عملياتٍ موثوقة ومُربحة.

الأسئلة المتكررة

ما الذي ينبغي للمشترين التحقق منه عند مقارنة مصنّعي آلات تقطيع الفولاذ؟

يجب على المشترين التحقق من أربعة عوامل: القدرة على التشغيل الآلي، ومعايير الاختبار، والمشاريع السابقة، وسرعة الاستجابة للخدمات. اطلب بيانات تمركز عمود السكين، والتي يجب أن تكون ضمن نطاق ٠٫٠٢ مم، ودقة التقطيع ضمن ±٠٫٠٥ مم، وسجل اختبار التحميل لمدة ٧٢ ساعة. تأكَّد من أن المصنِّع يقوم بتشغيل رؤوس التقطيع على مراكز التفريز والطحن باستخدام الحاسوب (CNC)، وأن شفرات التقطيع تخضع لمعالجة حرارية لتصل صلادتها إلى مدى HRC ٥٨–٦٢. اطلب ما لا يقل عن ثلاثة مشاريع دولية سابقة في نطاق لفائف مشابه، وتحقق مما إذا كانت الدعم عن بُعد متاحًا خلال فترة تتراوح بين ٢٤ و٤٨ ساعة. غالبًا ما تتحكم المصانع التي تُنتج أيضًا آلات مساعدة ذات صلة — مثل آلات التسوية وخطوط القص حسب الطول — في قسم أكبر من سلسلة الجودة، ويمكنها دمج خط التقطيع مع معدات مناولة اللفائف الموجودة لديكم بسلاسة أكبر.
اختر الخط الذي يتوافق مع أكبر لفافة لديك من حيث السماكة والعرض، وليس متوسط الأبعاد. فإذا كنت تُجهِّز لفائف تتراوح سماكتها بين ٣ و١٢ مم، وعرضها حتى ١٦٠٠ مم، فاختر خطًّا بعرض اسمي قدره ١٦٠٠ مم واحتياطي عزم دوران لا يقل عن ٢٠ في المئة. ويجب أن يتطابق سرعة الخط مع الهدف اليومي للطنية؛ فعلى سبيل المثال، عند التشغيل بسرعة ٩٠ م/دقيقة مع لفافة وزنها ٣٠ طنًا، راعِ تحميل ٨ إلى ١٢ لفافة في كل وردية. وفكِّر في رؤوس الخراطيش القابلة للتغيير السريع إذا غيَّرت عرض الشريط أكثر من ثلاث مرات في الوردية الواحدة، واختر آلات اللف تحت توتر مزودة بالتحكم بالمحركات servo للشريط الرقيق عالي المتانة. وشارك دائمًا درجة المادة وقوتها الشدّية ومدى عرض الشريط مع المصنِّع كي يُحدِّد أقطار المحاور والشفرات والمحركات بدقة.
تعتمد دقة التقطيع وعمر النصل على مقدار الفراغ بين النصلين، وصلابة العمود، وجودة التسوية، والتحكم في الشد. ويكون الفراغ الصحيح عادةً ما بين ٨٪ و١٢٪ من سماكة الشريط الصلب؛ إذ يؤدي قلّته إلى اهتراء النصل وتكوُّن الحواف المدبَّبة، بينما يؤدي زيادته إلى انطواء الحافة. ويجب ألا يتجاوز انحراف العمود ٠٫٠٢ مم، ويجب أن تتراوح صلادة النصل بين ٥٨ و٦٢ درجة حسب مقياس روكويل (HRC). وتُزيل عملية التسوية السليمة انحناءات لفّة الشريط والإجهادات الداخلية، مما يقلِّل الانحناء الجانبي إلى أقل من ١ مم لكل مترين. ويمنع شدّ بكرة الاستلام المستقر انحراف الشريط عن مساره وتلف الحواف. وبضبط الإعدادات بشكل صحيح وإجراء الصيانة الوقائية، يمكن أن يتجاوز عمر النصل ٨٠٠٠ طن من الصلب المعالج، وتبقى دقة عرض التقطيع ضمن مدى ±٠٫٠٥ مم.
نعم، لكن يجب تهيئة الخط بشكل مناسب. بالنسبة للفولاذ عالي القوة ومنخفض السبائك بسماكة تصل إلى ١٢ مم، اختر قوة محرك أعلى، وتسوية بستة بكرات، ومحور شفرات أكبر قطرًا. أما بالنسبة لللفائف المغلفنة أو المطلية، فاستخدم وسادات شد مغلفة بالبوليمر وبكرات توجيه واقية لتجنب الخدوش السطحية وتلف الطلاء. ويمكن أن توفر وحدات تقليم الحواف وتزييت الأسطح حماية إضافية للحواف المقطوعة. وفي مشروع أجهزة كهربائية هندي، حقق خط مُجهَّز على نحو مناسب معدل عيوب سطحي أقل من ٠٫٤ في المئة على الشريط المغلفن. وحدد دائمًا نوع الغلاف والمتطلبات السطحية أثناء المناقشة الفنية لضبط مسافة الشفرات ونوع مادة الوسادات وسرعة الخط بدقة.

مقالات ذات صلة

كيفية اختيار مركز التصنيع؟

12

Dec

كيفية اختيار مركز التصنيع؟

عرض المزيد
لماذا تلبي آلة التصنيع الكهربائي متعددة الوظائف احتياجات مصانع إنتاج القوالب والأجزاء المختلطة

14

Aug

لماذا تلبي آلة التصنيع الكهربائي متعددة الوظائف احتياجات مصانع إنتاج القوالب والأجزاء المختلطة

التنقل في بيئات التصنيع عالية التنوّع تتطلب إدارة مصانع الإنتاج الصناعي الحديثة عادةً توازنًا دقيقًا بين العديد من المهام المتزامنة، لا سيما عند التعامل مع جداول التصنيع عالية التنوّع ومنخفضة الحجم. Pl...
عرض المزيد
كيفية تقليل تآكل رأس الحفر أثناء مهام المعالجة الآلية المستمرة للثقوب العميقة

03

Aug

كيفية تقليل تآكل رأس الحفر أثناء مهام المعالجة الآلية المستمرة للثقوب العميقة

فهم ميكانيكا الإجهاد الحراري في الثقوب العميقة: يؤدي تنفيذ مهام التوسيع المستمر والمعالجة العميقة عالية الدقة على خطوط الإنتاج الصناعية إلى تحديات حرارية وميكانيكية شديدة تُجَرِّب بانتظام حدود أدوات القطع. و...
عرض المزيد
ما هي معايير الجودة الخاصة بالتصدير التي يطلبها العملاء الدوليون لمنتجات آلات قطع الأسلاك

03

Aug

ما هي معايير الجودة الخاصة بالتصدير التي يطلبها العملاء الدوليون لمنتجات آلات قطع الأسلاك

فهم الامتثال الدولي للتصدير في مجال التشغيل الدقيق: يتطلب التنقل في المشهد المعقد للتجارة الصناعية العالمية فهماً شاملاً للمعايير الفنية الصارمة التي يفرضها المشترون في الخارج على المعدات المتطورة لمعالجة المعادن...
عرض المزيد

آراء العملاء

مارتن كيلر
خط تقطيع فولاذي موثوق به وعالي الدقة

نَشغّل خط تقطيع فولاذي بعرض ١٦٠٠ ملم من شركة تشوانغ يوان للفائف الفولاذية عالية المقاومة التي يصل سمكها إلى ١٢ ملم. وبعد التشغيل التجريبي، ظل ارتفاع الحافة غير المرغوب فيها أقل من ٠٫٠٥ ملم، وبلغت سرعة الخط ٩٠ مترًا/دقيقة. وزاد الإنتاج بنسبة ٢٢ في المئة تقريبًا، بينما انخفض عدد تغييرات الشفرات من مرتين في كل وردية إلى مرة واحدة أسبوعيًّا. وقد أجاب مهندسو الشركة على استفساراتنا خلال ٢٤ ساعة، وقدموا لنا الدعم أثناء مرحلة التوسع الحرجة في الإنتاج. ولمركز خدمات الفائف مثل مركزنا، فإن هذه الموثوقية تفوق في قيمتها انخفاض سعر الشراء.

إمره يلماز
التبديل السريع والدعم الفني القوي

طلبنا خط تقطيع فولاذي قابل للتغيير السريع لإنتاج الأنابيب المربعة. وانخفض وقت تغيير العرض من ٧٥ دقيقة إلى ٢٨ دقيقة، وانخفض الهدر من ٣,١ في المئة إلى ١,٩ في المئة، بينما بقيت الدقة ضمن مدى ±٠,٠٥ مم. وقد وفّرت المصنع دليلاً واضحاً، ومجموعات شفرات احتياطية، ودعمًا مرئيًّا عن بُعد خلال ٤٨ ساعة عند تعديل إعدادات الشد. وتلقّى عمال التشغيل لدينا تدريبًا خلال ثلاثة أيام، وهم الآن يشغلون الخط بثقة تامة. ولقد أوصينا بالفعل بهذا المصنّع لمصنعين شريكين.

احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
بريد إلكتروني
الاسم
اسم الشركة
رسالة
0/1000
التصنيع باستخدام الحاسب الآلي داخليًّا والرقابة الصارمة على الجودة لكل خط تقطيع فولاذي

التصنيع باستخدام الحاسب الآلي داخليًّا والرقابة الصارمة على الجودة لكل خط تقطيع فولاذي

تبدأ سلامة الهيكل دون أي تنازلات والدقة المطلقة في الأبعاد مباشرةً داخل مرافق التصنيع لدينا، من خلال عمليات التشغيل الدقيقة باستخدام ماكينات التحكم العددي الحاسوبي (CNC) الخاصة بنا لجميع المكونات الحرجة لخط شق اللفائف الفولاذية، ومنها رؤوس الشق، وعمود الدوران، وأسطوانات التسوية، والهياكل الآلية الثقيلة. ويتيح لنا هذا النهج المتكامل رأسيًّا في التصنيع أن يحتفظ فريق الهندسة لدينا بالتحكم الكامل في تحملات التمركز، والتوازي الهندسي، ومعايير نعومة السطح، ما يلغي تمامًا مخاطر التباين في الجودة المرتبطة بالمكونات المُصنَّعة خارجيًّا. وتُجرَى عمليات الطحن الدقيق والتوازن الديناميكي على محوري السكاكين عاليَي التحمُّل لضمان أن يظل الانحراف الدوراني ضمن حدٍّ قدره ٠,٠٢ مم بدقةٍ تامة أثناء التشغيل بسرعته القصوى، بينما تُعالَج شفرات الشق المصنوعة من السبائك الممتازة معالجة حرارية في فراغٍ لتصل صلادتها إلى مدى ٥٨–٦٢ حسب مقياس روكويل (HRC)، ثم تُطحن في مجموعات متناظرة لضمان تحقيق أفضل مسافة قطع ممكنة.
حلول شقٍّ مخصصة تستند إلى بيانات اللفائف الفعلية واحتياجات التطبيق

حلول شقٍّ مخصصة تستند إلى بيانات اللفائف الفعلية واحتياجات التطبيق

وبما أن مؤسسات معالجة اللفائف الحديثة تعمل في ظل قيودٍ ماديةٍ ومستهدفاتٍ حجميةٍ فريدة، فإننا نرفض رفضاً قاطعاً الآلات الجاهزة المُدرجة في الكتالوجات العامة، ونختار بدلًا منها هندسة خطوط شق الفولاذ المخصصة بدقةٍ وفق بيانات لفائف العميل المحددة وسير العمليات التشغيلية الخاصة به. وقبل إقرار أي اقتراح فنيٍّ نهائي، يقوم مهندسونا الميكانيكيون ذوو الخبرة بتحليلٍ شاملٍ للمعايير الأساسية، ومنها درجات سبائك المعادن، وحدود مقاومة الشد القصوى، ومدى سماكات المواد، وأنماط عرض الشرائط، وأقصى أوزان اللفائف، والمستهدفات اليومية لإنتاج كل وردية، والأبعاد المتاحة في مساحة مصنع العميل. واستناداً إلى هذه المدخلات المؤكَّدة، نحسب بدقةٍ تصنيفات القدرة المثلى للمحركات، التي تتراوح بين ١٥ و٤٥ كيلوواط وما فوق، ونختار أقطار المحاور المناسبة، ونركِّب تجميعات التسوية متعددة الأسطوانات، ونصمِّم استراتيجيات تحكُّم التوتر المخصصة. كما تتوفر مكوِّنات وحدوية اختيارية — مثل رؤوس شقّ الخرطوشية القابلة للتغيير السريع، ووحدات تقليم الحواف الدقيقة، وتجميعات التزييت الآلية.
واتساب واتساب بريد إلكتروني بريد إلكتروني جوال جوال الأعلىالأعلى