 EN

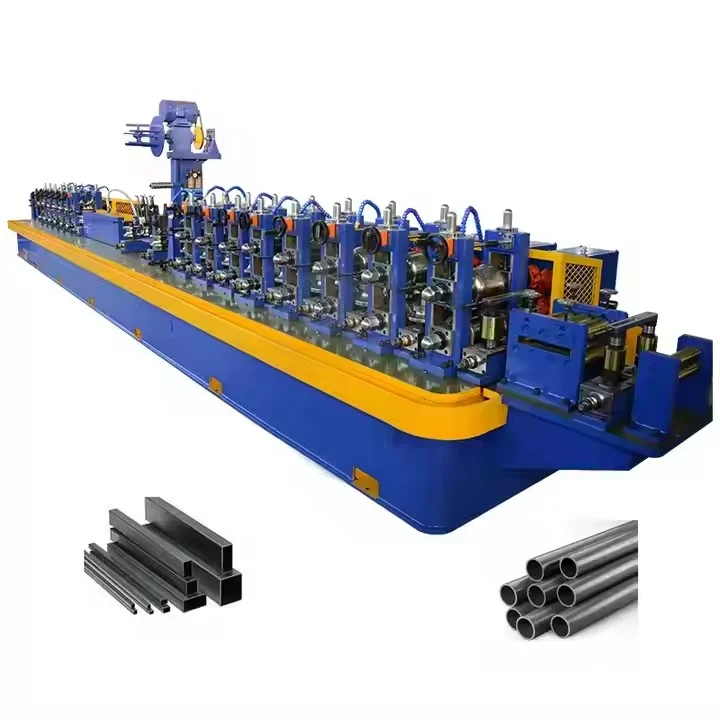
تعزيز الإنتاجية والكفاءة التشغيلية بوحدات مطاحن الأنابيب الآلية
تستثمر المصانع التصنيعية الحديثة في وحدات مطاحن الأنابيب الآلية لأنها تحوّل الشريط الملتف إلى أنابيب جاهزة بسرعات تفوق ما تحققه الخطوط اليدوية. وتظهر المكاسب في زمن الدورة، ووقت التشغيل الفعلي، والإنتاج غير المعتمد على العمالة.
كيف تقلّل وحدات مطاحن الأنابيب الآلية زمن الدورة بنسبة ٣٥–٥٠٪ مقارنةً بالتجهيزات اليدوية
في عمليات مطحنة الأنابيب اليدوية، يوقف المشغلون التشغيل بشكل متكرر لإعادة ترتيب لفائف الفولاذ، وضبط فجوات الأسطوانات، وقياس أطوال القطع. أما وحدات مطحنة الأنابيب الآلية فتُلغي هذه التوقفات تمامًا بفضل تغذية اللفائف المُتحكَّم بها بواسطة المحركات المؤازرة، والأعمدة الأسطوانية القابلة للبرمجة، وآلات القطع الطائرة المتزامنة. وتبيِّن مقارنات الأداء في القطاع أن الخطوط الآلية تعمل بسرعة تصل إلى ١٢٠ مترًا في الدقيقة، مقارنةً بـ٢٠–٤٠ مترًا في الدقيقة للخطوط اليدوية، ما يقلِّل زمن دورة الجزء الكامل بنسبة ٣٥–٥٠٪، حتى بعد احتساب أوقات الإعداد والتفتيش. كما يعزِّز ارتفاع فعالية المعدات الشاملة هذه الميزة: إذ تحقِّق الأنظمة الآلية عادةً نسبة فعالية تراوح بين ٨٠–٩٢٪، مقابل ٥٠–٦٥٪ للعمليات اليدوية. وتسمح وحدتا التخزين المزدوجتان لللفائف باللحام المستمر أثناء تبديل اللفائف، بينما يلغي التحكم في اللحام القائم على الوصفات (الريسيبي) التوقفات الجزئية الناجمة عن أخطاء المشغلين. وبفضل التنفيذ المتسق، تنخفض الحاجة إلى إعادة المعالجة، وبالتالي لا تتآكل مكاسب الإنتاجية بسبب فرز المنتجات أو إصلاحها.
الأثر في العالم الحقيقي: القضاء على الاختناقات التي تعتمد على اليد العاملة في إنتاج أنابيب السيارات بكميات كبيرة
لا يمكن لعملية إنتاج أنابيب السيارات بكميات كبيرة أن تتسامح مع التباين بين النوبات. فتعتمد الخطوط اليدوية على مشغِّلين مهرة في عمليات المحاذاة وضبط معايير اللحام والفحوصات النوعية، ما يُدخل عوامل تباين ناتجة عن الإرهاق ودوران الكوادر واتخاذ قرارات غير متناسقة. أما وحدات مصانع الأنابيب الآلية فتستبدل هذه الاختناقات المعتمدة على اليد العاملة بالتحكم الموثوق والمعتمد على وصفات إنتاج مُجرَّبة، مما يضمن تطبيق نفس المعايير بدقة عبر جميع النوبات. وفي معيار صناعي أُجري عام ٢٠٢٤، حقَّقت خطٌّ آلي واحدٌ يعمل بسرعة ١٢٠ متراً في الدقيقة وكفاءة تشغيلية تبلغ ٩٠٪ أكثر من ١٣٠٠٠٠ متراً من الأنابيب خلال يوم عمل مدته ٢٠ ساعة—مما يدعم سلاسل توريد السيارات حسب الطلب، حيث قد يؤدي توقف خط إنتاج إلى تأثيرات متراكمة تؤخر تجميع المركبات. كما أن استبعاد التدخل اليدوي في خطوات اللحام والقطع يقلل أيضاً من وقت التوقف الناتج عن تغيير الإعدادات. ويتحول دور المشغِّلين من التعامل المتكرر مع القطع إلى الإشراف والاستجابة للحالات الاستثنائية، ما يعزز استقرار الإنتاج بشكل أكبر.
ضمان الدقة والاتساق من خلال التحكم الآلي في جودة مصنع الأنابيب
تلبية مواصفات الشركات المصنعة الأصلية: لماذا يؤدي انحراف سماكة الجدار بمقدار ±٠٫١٥ مم إلى رفض الدفعة
لإنتاج الأنابيب بكميات كبيرة، يُعَدُّ سُمك الجدار بعداً حاسماً يُقرِّر نجاح العملية أو فشلها. ويفرض العديد من مصنِّعي المعدات الأصلية (OEMs) ومشتري المستوى الأول الآن نافذة قبول صارمة تبلغ ±٠٫١٥ مم حول السُّمك الاسمي للجدار. وقد يؤدي تجاوز لفافة واحدة فقط لهذه الحدود إلى رفض الدفعة بأكملها. وتُطبِّق أنظمة التحكم الآلي في الجودة الخاصة بمصانع الأنابيب هذه التحملات باستخدام قياس ليزري أو فوق صوتي لسُمك الجدار عند عدة نقاط على طول خط التشكيل. وتقوم الحلقات التغذوية المرتدة بمقارنة القراءات المباشرة مع الملف المستهدف، وتُحدِّد الأجزاء غير المطابقة قبل دخولها مرحلة القطع أو التجميع اللاحقة—وهذا يمنع تراكم الانحرافات الصغيرة لتؤدي إلى هدر كميات كبيرة. وتساعد هذه المراجعة أثناء الإنتاج المصنِّعين على تجنُّب المطالبات المالية المكلفة، ووقف خطوط الإنتاج، والتدقيق لإعادة التأهيل. وما زال تبايُن سُمك الجدار السبب الرئيسي لرفض دفعات الأنابيب البنائية والسيارات، ما يجعل التحقق الفوري استثماراً جوهرياً للعملاء الحساسين جداً تجاه التحملات.
ضبط فجوة الدوران على مستوى الميكرون في الوقت الفعلي ودوره في خفض الإنتاج غير المطابق للمواصفات بنسبة تصل إلى ٩٢٪
يُطبَّق التحكُّم في فجوة الدرفلة في الزمن الحقيقي بدقة تصل إلى الميكرون، مع ضبط محطات التشكيل والتكبير أثناء تشغيل مصنع أنابيب. ويتم رصد موقع كل محطة بواسطة مشغِّلات خطيَّة ومحرِّكات سيرفو. وعندما تؤثِّر ظاهرة ارتداد المادة أو صلادة اللفائف أو سرعة اللحام في ملف الأنبوب، يقوم النظام بتصحيح فجوة الدرفلة خلال جزء من الألف من الثانية. وتضمن هذه الاستجابة الحلقيَّة المغلقة البقاء داخل الحدود المسموح بها للسماكة والقطر دون إيقاف الإنتاج. وبالفعل، أبلغت المصانع التي تعتمد الضبط بدقة الميكرون عن انخفاضٍ يصل إلى ٩٢٪ في الناتج غير المطابق للمواصفات مقارنةً بالطرق اليدوية أو التصحيح الدوري— وذلك لأنها تكتشف الانحراف مبكِّرًا، لا لأنها تفرِّز المنتج النهائي. ويُعيِّن المشغِّلون الحدَّين العلوي والسفلي للتحكم مرة واحدة فقط، ثم يحافظ المصنع على هذين الحدين طوال نوبات التشغيل. ويعني انخفاض عدد الأنابيب غير المطابقة تقليل الهدر، وانخفاض تكاليف إعادة المعالجة، وزيادة نسبة الناتج المقبول من أول عملية درفلة. وبمرور سنة إنتاج كاملة، تحافظ هذه الثباتية البُعدية أيضًا على العمليات اللاحقة— مثل الثني والتوسيع والتشكيل الهيدروستاتيكي— من تفاوت المواد الداخلة.
تسريع عمليات التحويل وتقليل وقت التوقف باستخدام أنظمة الكاسيت القابلة للتغيير السريع
تخفيض وقت التحويل الميكانيكي من ٤٧ دقيقة إلى أقل من ٦ دقائق باستخدام أدوات الكاسيت الوحدوية
في عمليات مصانع الأنابيب التقليدية، تستغرق عملية التحويل الميكانيكي عادةً ٤٧ دقيقة لكل تغيير في ملف التعريف، حيث يقوم العمال يدويًّا بإعادة وضع ومحاذاة حاملات الأسطوانات. أما أدوات الكاسيت الوحدوية فتستبدل هذه العملية بتجميعات أسطوانية مُحضَّرة مسبقًا ومُحاذاة بدقة، ويمكن للفِرَق تبديلها خلال أقل من ٦ دقائق — أي تخفيض بنسبة ٨٧٪ يرفع مباشرةً من الوقت المتاح للإنتاج. وتبيّن عمليات التدقيق الإنتاجي في مصانع الأنابيب عالية التنوُّع أن كل دقيقة وُفِّرت في عملية التحويل تضيف ما يقارب ٨–١٢ مترًا من إنتاج الأنابيب النهائية لكل ساعة تشغيل على الخط. وبما أن أنظمة الكاسيت تحافظ على فجوات الأسطوانات الثابتة أثناء التخزين والتركيب، فإن عمليات الإعداد المتكررة لا تتطلب تشغيلًا تجريبيًّا — مما يقلل الهدر والجهد اليدوي. وبالتالي، يمكن لخط إنتاج آلي واحد معالجة طلبات أنابيب قصيرة المدى لمجالات السيارات والأثاث والأنابيب الإنشائية دون التأثير سلبًا على معدل الإنتاج.
الاستفادة من النماذج الرقمية التوأم لتخطيط تغييرات معدات مصانع أنابيب بشكل تنبؤي، وفقًا لمبادئ الثورة الصناعية الرابعة
يسمح النموذج الرقمي التوأم لوحدة الكاسيت ومجموعة بكرات المصنع للمخططين بمحاكاة الملف التالي قبل إيقاف الخط، مع تحديد فروق الفتحة المطلوبة بين البكرات وانحناء المادة العائد. ويحوّل هذا النهج القائم على مبادئ الثورة الصناعية الرابعة عملية تغيير المعدات إلى حدثٍ مُهيَّأ مسبقًا بدلًا من كونها استجابةً طارئةً. وفي الإنتاج عالي الحجم، يقلل الجدولة التنبؤية من الهدر الناتج عن عمليات الإعداد بنسبة تصل إلى ٢٥٪، ويقلل من توقفات التشغيل غير المخطط لها بنسبة تتراوح بين ٢٠٪ و٣٠٪. ويمكن للفِرق تجهيز الكاسيت الصحيح مسبقًا، وتسخين المحامل قبل الاستخدام، وجدولة تغيير الأدوات خلال فترات الصيانة المُخطَّط لها—للحفاظ على استقرار الإنتاج.
تحقيق عائد استثمار قوي وتوفيرات تكاليف قابلة للتوسّع من الاستثمار في مصانع أنابيب الآلية
للمصنّعين الذين يقيّمون قرارات استثمار المعدات الرأسمالية، تُعَد وحدة مِلْفِ الأنابيب الآلية واحدةً من أكثر الاستثمارات عائدًا جذّابًا على المدى القريب في مجال معالجة الفولاذ. وتبلغ الزيادة في الإنتاج التي تسجّلها المرافق التي تستبدل خطوط الإنتاج اليدوية أو شبه الآلية ما بين ٣٠٪ و٦٠٪، بينما تنخفض معدلات العيوب بنسبة تصل إلى ٧٥٪، ويتم استرداد رأس المال بالكامل خلال فترة تتراوح بين سنتين وأربع سنوات لأنظمة متوسطة المدى. وتنبع هذه التحسينات من انخفاض تكلفة العمالة المباشرة لكل متر، وانخفاض نسبة النفايات وإعادة التصنيع، وارتفاع درجة استغلال الماكينة.
عادةً ما تصل استثمارات مِلْفِ الأنابيب الآلية المُصمَّمة بدقة إلى استرداد كامل لرأس المال خلال فترة تتراوح بين ٢٫٥ و٤ سنوات، وتُحقِّق قيمة حالية صافية على مدى ١٠ سنوات تفوق المبلغ الأولي المستثمر. وبما أن هذه الأنظمة تُولِّد بيانات أبعادٍ ثابتةً وتدعم التوسّع الوحدوي، فإن التوفيرات لا تتوقف عند خط إنتاج واحد. ويمكن للمصنّعين إضافة أدوات تغيير سريعة، وتسجيل رقمي للبيانات، وصيانة تنبؤية دون الحاجة إلى استبدال البنية التحتية الأساسية للمِلْف، ما يجعل هذا الاستثمار قابلاً للتوسّع بالتوازي مع نمو أحجام الطلبيات.
| مقياس العائد على الاستثمار | خط أساسي يدوي أو شبه آلي | نتيجة التقرير من ماكينة تصنيع الأنابيب الأوتوماتيكية |
|---|---|---|
| تغيير المخرجات | الخط الأساسي | +30–60% |
| معدل العيوب | الخط الأساسي | −75% |
| فترة الاسترداد النموذجية | — | 2–4 سنوات |
| صافي القيمة الحالية على مدى ١٠ سنوات | المبلغ الأولي لرأس المال | يتخطى النفقات الأولية |
الأسئلة الشائعة
لماذا يجب على المصانع الاستثمار في وحدات ماكينات تصنيع الأنابيب الأوتوماتيكية؟
تُحسِّن وحدات ماكينات تصنيع الأنابيب الأوتوماتيكية الإنتاجية، وتقلل زمن الدورة، وتخفف وقت التوقف، وتضمن جودةً متسقةً، مما يجعلها مثاليةً للتصنيع الحديث.
كم هو توفير زمن الدورة الذي يمكن أن تحققه ماكينات تصنيع الأنابيب الأوتوماتيكية مقارنةً بالإعدادات اليدوية؟
يمكن لماكينات تصنيع الأنابيب الأوتوماتيكية أن تقلل زمن الدورة بنسبة ٣٥–٥٠٪ مقارنةً بالإعدادات اليدوية.
ما الدور الذي تؤديه عملية ضبط فجوة الأسطوانة في الوقت الفعلي في التحكم بالجودة؟
يضمن ضبط فجوة الأسطوانة في الوقت الفعلي تقليل المخرجات الخارجة عن المواصفات، وذلك عبر اكتشاف الانحرافات البُعدية وتصحيحها خلال جزء من الألف من الثانية.
كيف تقلل أدوات التبديل السريع من وقت التوقف؟
تقلل أدوات التبديل السريع للكرتون الزمن الميكانيكي اللازم للتغيير من ٤٧ دقيقة إلى أقل من ٦ دقائق، ما يزيد كفاءة الإنتاج.
ما العائد على الاستثمار (ROI) لاستثمارات مصانع الأنابيب الآلية؟
توفر أنظمة مصانع الأنابيب الآلية عائدًا قويًّا على الاستثمار، مع فترات استرداد نموذجية تتراوح بين سنتين وأربع سنوات، ووفورات كبيرة على المدى الطويل.
جدول المحتويات
- تعزيز الإنتاجية والكفاءة التشغيلية بوحدات مطاحن الأنابيب الآلية
- ضمان الدقة والاتساق من خلال التحكم الآلي في جودة مصنع الأنابيب
- تسريع عمليات التحويل وتقليل وقت التوقف باستخدام أنظمة الكاسيت القابلة للتغيير السريع
- تحقيق عائد استثمار قوي وتوفيرات تكاليف قابلة للتوسّع من الاستثمار في مصانع أنابيب الآلية
-
الأسئلة الشائعة
- لماذا يجب على المصانع الاستثمار في وحدات ماكينات تصنيع الأنابيب الأوتوماتيكية؟
- كم هو توفير زمن الدورة الذي يمكن أن تحققه ماكينات تصنيع الأنابيب الأوتوماتيكية مقارنةً بالإعدادات اليدوية؟
- ما الدور الذي تؤديه عملية ضبط فجوة الأسطوانة في الوقت الفعلي في التحكم بالجودة؟
- كيف تقلل أدوات التبديل السريع من وقت التوقف؟
- ما العائد على الاستثمار (ROI) لاستثمارات مصانع الأنابيب الآلية؟



