 EN

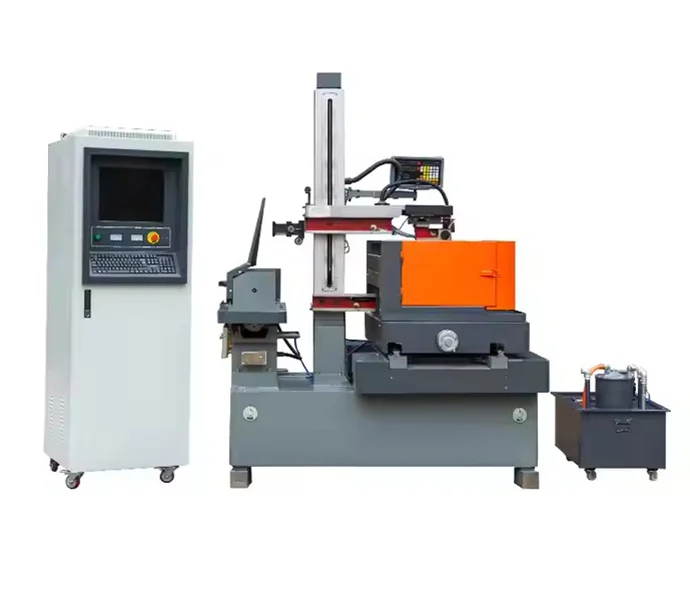
تحسين معايير آلة التآكل الكهربائي بالشرارة الأساسية للكفاءة الطاقوية
يُعَدُّ ضبط الإعدادات التشغيلية بدقة أسرع طريقة وأقلها تكلفةً للحد من استهلاك الطاقة أثناء عملية التآكل بالشرارة. وتُحوِّل آلة التآكل الكهربائي بالشرارة جزءاً كبيراً من الطاقة المُدخلة إلى حرارة وارتداء في الإلكترود؛ إذ غالباً ما تؤدي التعديلات الطفيفة على سلوك التفريغ وإدارة أوقات الانتظار إلى وفورات طاقوية تتراوح بين ١٠٪ و٢٠٪ دون الحاجة إلى تغيير الأجهزة الحالية. وأهم عنصرين مؤثرين هما التحكم في طاقة الشرارة والإلغاء التام للطاقة المستهلكة في وضع الانتظار.
خفض تيار التفريغ ومدة النبضة مع الحفاظ على معدل إزالة المادة
تتناسب طاقة الشرارة تناسباً طردياً مع حاصل ضرب تيار التفريغ وزمن تشغيل النبضة. ويؤدي خفض أيٍّ منهما إلى تقليل الطاقة الحرارية لكل شرارة، ما يقلّص حجم الحفرة وكمية المادة المُزالَة في كل نبضة. وللحفاظ على معدل إزالة المادة المستهدف (MRR)، يمكن للمُشغِّلين التعويض عن ذلك بزيادة تكرار الشرارات مع استخدام نبضات أقصر وأقل تياراً. فعلى سبيل المثال، يؤدي خفض التيار الأقصى من ٣٠ أمبير إلى ٢٠ أمبير وزمن تشغيل النبضة من ١٠٠ ميكروثانية إلى ٦٠ ميكروثانية إلى تقليص طاقة كل تفريغ بنسبة تقارب ٦٠٪؛ أما مضاعفة تكرار الشرارات فيمكن أن تحافظ على معدل إزالة المادة ضمن هامش ٥–١٠٪ من القيمة الأصلية. وتتطلب هذه الطريقة استجابة سريعة جداً من نظام التحكم بالمحركات الخطية (servo) والتحكم الدقيق في فجوة التفريغ، لأن التفريغات الأكثر تكراراً والأقل طاقة تتطلب ثباتاً أعلى في فجوة الشرارة. وينبغي على المشغلين تخفيض التيار وعرض النبضة تدريجياً، والتحقق من معدل إزالة المادة عبر قطع تجريبي قصير، ثم ضبط زمن الإيقاف (off-time) للحفاظ على متوسط التيار. وفي الواقع، فإن التحوّل من معايير التشغيل الخشن إلى معايير التشغيل شبه النهائي — كخفض التيار الأقصى بنسبة ٢٥٪ مثلاً — غالباً ما يحافظ على إنتاجية مقبولة مع خفض استهلاك الطاقة بنسبة ١٥–٢٠٪. كما أن توثيق كل تجربة (التيار، وعرض النبضة، والتكرار، ومعدل إزالة المادة المقاس) يمكّن من إعادة إنجاز نفس المعايير بدقة عبر مختلف المهام.
ضبط فجوة الشرارة ودورة التشغيل بدقة لإلغاء هدر الطاقة أثناء السكون
الوقت الساكن بين التفريغات يُشكِّل استنزافًا خفيًّا للطاقة — حتى عند غياب الشرارة، تظل مصادر الطاقة ومحركات التحكم والمضخة العازلة تستهلك حملاً أساسيًّا. وتقليل الوقت غير المنتج في دورة التشغيل (نسبة زمن التفريغ إلى الزمن الكلي للدورة) يخفض مباشرةً إجمالي الكيلوواط ساعة لكل قطعة. وزيادة فجوة الشرارة ترفع الزمن المطلوب للإيقاف لطرد الحطام، لكن فجوة الشرارة المفرطة تزيد أيضًا من متطلبات تدفق المادة العازلة وزمن الانتظار. والحفاظ على أصغر مستقر الفجوة — التي تتراوح عادةً بين ١٠ و٥٠ ميكرومتر حسب حجم الإلكترود — تقلل زمن التوقف وترفع نسبة الدورة الفعالة دون خطر القوس الكهربائي. وتسمح الفجوات المُدارة جيدًا بنسب دورة فعالة تتراوح بين ٨٠٪ و٩٠٪ أثناء التشغيل الخشن، وبين ٦٠٪ و٧٠٪ أثناء التشغيل الناعم، مقارنةً بالإعدادات الافتراضية المهدرة للطاقة والتي تقترب من ٥٠٪. وتتولى أنظمة التحكم التكيفي في الفجوة، المرتبطة بتغذية الجهد اللحظية، الحفاظ ديناميكيًّا على أصغر فجوة ممكنة وعملية — ما يقلل طاقة ضخ العازل ويضغط سلسلة الشرارات. وعلى آلة غاطسة بسعة ٢٠ أمبير، فإن رفع نسبة الدورة من ٥٠٪ إلى ٧٥٪ يمكن أن يخفض استهلاك الطاقة في حالة الخمول بنسبة تقارب الثلث، دون أي تغيير في زمن تآكل المادة بالشرارة الفعلي. واجمع هذا مع استراتيجية مُستهدفة لتقليص زمن التوقف: راقب حالة الغسيل المستنفد، وطبِّق غسيل القفز فقط عند ملاحظة تراكم الرواسب، وتجنب الغسيل المفرط الذي يستهلك طاقة مضخة إضافية. وهذه التحسينات الصغيرة والمستمرة تحقق وفورات قابلة للقياس في استهلاك الطاقة دون الحاجة لتغيير الأدوات.
حدّث أنظمة آلة تآكل الشرر الكهربائي (EDM) الفرعية بتقنيات توفير الطاقة
يُعَدُّ تحديث الأنظمة المساعدة إحدى أسرع الطرق للحدِّ من استهلاك الطاقة الكلي في آلة تآكل الشرر بالتفريغ الكهربائي (EDM). فبينما تركِّز عملية تحسين المعايير على فجوة الشرر، فإن ترقية الأنظمة الفرعية تعالج الخسائر التبعية التي تحدث طوال الوقت الذي تكون فيه الآلة مشغَّلة.
أنظمة التبريد الذكية المُزوَّدة بتقنية الإنترنت للأشياء (IoT) مع تحكُّم تكيُّفي في تدفُّق العازل
غالبًا ما تعمل آلات التصنيع الكهروإذابي القياسية (EDM) على تشغيل مبردات العازل والمضخات بسرعة ثابتة—بغض النظر عن الحمل الحراري الفعلي. ويحوّل نظام التبريد الذكي المزوَّد بتقنية الإنترنت للأشياء (IoT) هذا الاستهلاك الثابت إلى عملية حسب الطلب. فتُرسل أجهزة الاستشعار الحرارية الموجودة في خزان العازل، وعند فجوة الشرارة، وعلى مشتِّتات حرارة المولِّد بياناتٍ في الوقت الفعلي إلى وحدة التحكم، التي تضبط بدورها سرعة ضاغط المبرد وتدفق مضخة العازل لتتوافق بدقة مع احتياجات التبريد. فخلال عمليات التشغيل الخشنة ذات التيار العالي، يزداد التدفق والتبريد تدريجيًّا؛ أما أثناء عمليات التشطيب منخفضة الإجهاد، فينخفضان بشكلٍ ملحوظ. وبذلك يزول هدر الطاقة الناتج عن التبريد المفرط. وقد أبلغ المصنعون الذين دمجوا هذه الأنظمة عن خفضٍ يصل إلى ٣٠٪ في استهلاك الطاقة المرتبط بالتبريد—ما يقلل الاستهلاك الكلي لآلات التصنيع الكهروإذابي دون التأثير على جودة القطع.
مُزودات طاقة CNC عالية الكفاءة واسترجاع الطاقة التوليدية في محاور السيرفو
التحويل الكهربائي من طاقة الشبكة إلى نبضات شرارة عالية التردد يُعاني من خسائر جوهرية في الآلات القديمة. ويعمل تركيب مصدر طاقة حديث عالي الكفاءة للتحكم العددي بالحاسوب (CNC)، مبني على أشباه الموصلات المصنوعة من كاربيد السيليكون (SiC)، على الحدّ من الخسائر الحرارية بشكل كبير: إذ تصل كفاءة التحويل في وحدات كاربيد السيليكون إلى ٩٦٪، مقارنةً بنسبة ٨٥–٩٠٪ في مصادر الطاقة القديمة القائمة على السيليكون—أي أن جزءاً أكبر من الطاقة الداخلة يتحول إلى طاقة شرارة قابلة للاستعمال. أما المصدر الثاني الرئيسي للهدر فيكمن في نظام التشغيل المؤازر. ففي المحركات التقليدية، تُبدَّد الطاقة الحركية الناتجة عن إبطاء قفزات الكترود عالي السرعة على هيئة حرارة عبر مقاومات الفرملة. أما وحدة استعادة الطاقة الراجعة فتلتقط هذه الطاقة، وتحولها مجدداً إلى كهرباء، ثم تُغذّي الحافلة الداخلية المستمرة (DC bus) الخاصة بالآلة—فتوفّر الطاقة اللازمة للتسارع التالي أو للثبات في الموضع. وبذلك تمنع فقدان الطاقة بالكامل أثناء الحركة السريعة للمحاور، ما يقلّل استهلاك الطاقة الإجمالية للمحرك المؤازر بشكل ملحوظ خلال العمليات التي تتطلب عدداً كبيراً من القفزات.
اختَرْ موادَ الأقطاب الكهربائية والعوازل التي تقلِّلُ إجماليَّ استهلاك الطاقة لآلة التآكل بالشرارة الكهربائية
يؤثِّر اختيار المادة مباشرةً في ملف استهلاك الطاقة لآلة التآكل بالشرارة الكهربائية. فبينما تؤثِّر سوائل العزل في عملية التبريد والعزل الكهربائي، فإن مادة القطب الكهربائي تتحكَّم في توصيل الحرارة ومقاومة التآكل وديناميكيات التآكل، ما يحدِّد في النهاية استهلاك الطاقة لكل وحدة حجم من المادة المُزالَة.
مقارنة بين أقطاب النحاس-التUNGستن والأقطاب الجرافيتية: الطاقة المستهلكة لكل مليمتر مكعبٍ مُزال
تُوفِّر أقطاب الجرافيت عادةً طاقةً أقل لكل مليمتر مكعبٍ يُزال في عمليات التشكيل الخشنة بسبب مقاومتها الحرارية العالية، التي تدعم تيارات قصوى مرتفعة مع اهتراءٍ ضئيلٍ جدًّا. كما أن بنيتها المجهرية ذاتية التزليق تقلل من خطر الاحتراق والعمليات الإضافية اللاحقة. أما النحاس-التUNGستن فيتميَّز، على العكس، في عمليات التشطيب عالي الدقة: فمقاومته الاستثنائية للتآكل تحافظ على التحملات الضيقة خلال دورات التشغيل الطويلة، ما يلغي الحاجة إلى إعادة تشغيل الأقطاب المتآكلة. وبتجنُّب المرورات الزائدة للاستنزاف بالشرارة، يمكن للنحاس-التUNGستن خفض إجمالي استهلاك الطاقة للمهمة—حتى لو كانت طاقته لكل شرارة أعلى. وأكثر الاستراتيجيات كفاءةً في استهلاك الطاقة هي تلك التي تطابق خصائص المادة مع مرحلة التشغيل: الجرافيت لإزالة الكميات الكبيرة من المعدن، والنحاس-التUNGستن لتشكيل التجويفات النهائية—ضامنةً أن تتحول طاقة المولِّد مباشرةً إلى حجم الجزء المنتهي، لا إلى إجهاد حراري هدرٍ أو استهلاك للأقطاب.
رصد ونمذجة استهلاك الطاقة الفعلي في الوقت الحقيقي عبر سير عمل آلة الاستنزاف بالشرارة الكهربائية (EDM)
دمج مراقبة استهلاك الطاقة في الوقت الفعلي ضمن سير عمل التصنيع بالتفريغ الكهربائي (EDM) يمكّن المصنّعين من تحديد مصادر استنزاف الطاقة بدقة خلال كل مرحلة — كالتشكيـل الخشن، والتشكيـل النهائي، والغسل. ويوفّر تركيب عدادات الطاقة على مستوى الآلة بيانات تفصيلية تكشف أوجه عدم الكفاءة، مثل فترات التوقف الطويلة أو إعدادات النبض غير المثلى. وتُغذّي هذه البيانات نموذجًا خفيف الوزن للتعلّم الآلي، تم تدريبه على «البصمة الطاقوية» الخاصة بكل عملية تصنيع. ثم يقترح النموذج تعديلاتٍ في المعايير — كتقليل مدة النبض أو ضبط تدفق العازل — دون المساس بجودة القطعة المصنّعة. وقد أظهرت عمليات النشر الميداني لمشاريع الترقية القائمة على إنترنت الأشياء (IoT) انخفاضًا قابلاً للقياس في استهلاك الكيلوواط-ساعة لكل قطعة بعد تطبيق التحكم التكيّفي المستند إلى تدفّق بيانات الاستهلاك الطاقوي في الوقت الفعلي. كما تدعم لوحات العرض التفاعلية في الوقت الفعلي الأهداف الداخلية المتعلقة بتخفيض الانبعاثات الكربونية، وتبسّط إعداد تقارير الاستدامة. وفي النهاية، يحوّل هذا الحلقة المبنية على البيانات إدارة الطاقة من عملية تدقيق دورية إلى عملية دائمة ذاتية التحسين — ما يخفض التكاليف التشغيلية ويمدّد عمر المكونات الحرجة.
الأسئلة الشائعة
كيف يمكن خفض تيار التفريغ ومدة النبضة أن يوفّر الطاقة؟
يؤدي خفض تيار التفريغ ومدة النبضة إلى تقليل الطاقة الحرارية لكل شرارة، ما ينتج عنه حجم أصغر للحفرة واستهلاك أقل للطاقة لكل نبضة، مع الحفاظ في الوقت نفسه على معدلات إزالة المادة عبر زيادة تكرار الشرارات.
ما دور تعديل فجوة الشرارة في كفاءة استهلاك الطاقة؟
الحفاظ على فجوة شرارة مُحسَّنة يقلل من أوقات الانتظار غير الفعّالة ويعزز دورة التشغيل، ما يؤدي مباشرةً إلى خفض استهلاك الطاقة أثناء الانتظار والاستهلاك الكلي للطاقة.
ما الميزة التي تمنحها أنظمة التبريد الذكية المدعومة بالإنترنت للأشياء (IoT)؟
تكيّف أنظمة التبريد الذكية المدعومة بالإنترنت للأشياء تدفق التبريد وشدته وفقاً لمتطلبات الجهاز الفعلية في الزمن الحقيقي، ما يقلل بشكل كبير من هدر الطاقة ويرفع الكفاءة العامة.
لماذا ينبغي أن أفكر في ترقية مصادر الطاقة عالية الكفاءة لآلة التفريغ الكهربائي (EDM) الخاصة بي؟
توفر ترقية مصادر طاقة التحكم العددي الحاسوبي (CNC) عالية الكفاءة القائمة على كربيد السيليكون كفاءة أعلى في تحويل الطاقة وتخفض الخسائر الحرارية مقارنةً بالنظم الأقدم.
كيف يحسّن رصد الطاقة في الوقت الفعلي كفاءة آلات التصنيع بالتفريغ الكهربائي؟
يرصد رصد الطاقة في الوقت الفعلي أوجه عدم الكفاءة أثناء التشغيل. ويمكن لنماذج التعلّم الآلي، التي تستند إلى بيانات استهلاك الطاقة، أن تقترح استراتيجيات تحسينٍ لتعزيز وفورات الطاقة دون المساس بجودة القطع.
جدول المحتويات
- تحسين معايير آلة التآكل الكهربائي بالشرارة الأساسية للكفاءة الطاقوية
- حدّث أنظمة آلة تآكل الشرر الكهربائي (EDM) الفرعية بتقنيات توفير الطاقة
- اختَرْ موادَ الأقطاب الكهربائية والعوازل التي تقلِّلُ إجماليَّ استهلاك الطاقة لآلة التآكل بالشرارة الكهربائية
- رصد ونمذجة استهلاك الطاقة الفعلي في الوقت الحقيقي عبر سير عمل آلة الاستنزاف بالشرارة الكهربائية (EDM)
- الأسئلة الشائعة



